 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Qu'est-ce qui affecte la luminosité des marquages colorés réalisés par l'équipement laser MOPA JPT
Date de publication:
2026-08-10
Apprenez les facteurs clés influençant la luminosité des marquages colorés de l‘équipement laser MOPA JPT. Optimisez votre laser MOPA à impulsion variable et votre marqueur laser pour acier inoxydable pour des résultats
Qu'est-ce qui affecte la luminosité des marquages colorés réalisés par
l'équipement laser MOPA JPT
De nombreux opérateurs de traitement des métaux rencontrent des marquages de couleur fanés, ternes ou incohérents lors de l'utilisation des appareils MOPA JPT. La luminosité des couleurs repose sur l'épaisseur uniforme du film d'oxyde métallique formé par une énergie laser contrôlée, et plusieurs éléments clés déterminent la vivacité finale des motifs d'une
machine de gravure couleur sur métal
.
Le facteur le plus décisif provient des performances de base d'un
laser MOPA à impulsion variable
. Contrairement aux lasers à fibre ordinaires avec des réglages d'impulsion fixes, les
sources laser MOPA JPT
prennent en charge un réglage flexible de la largeur d'impulsion et de la fréquence. Les impulsions courtes à haute fréquence créent des couches d'oxyde fines et uniformes pour des teintes vives et saturées ; des impulsions larges inappropriées entraînent une surchauffe et une décoloration terne et sombre. De mauvaises combinaisons d'impulsions entraînent souvent des marquages délavés qui manquent de brillance sur les surfaces en acier inoxydablejpt-laser.....
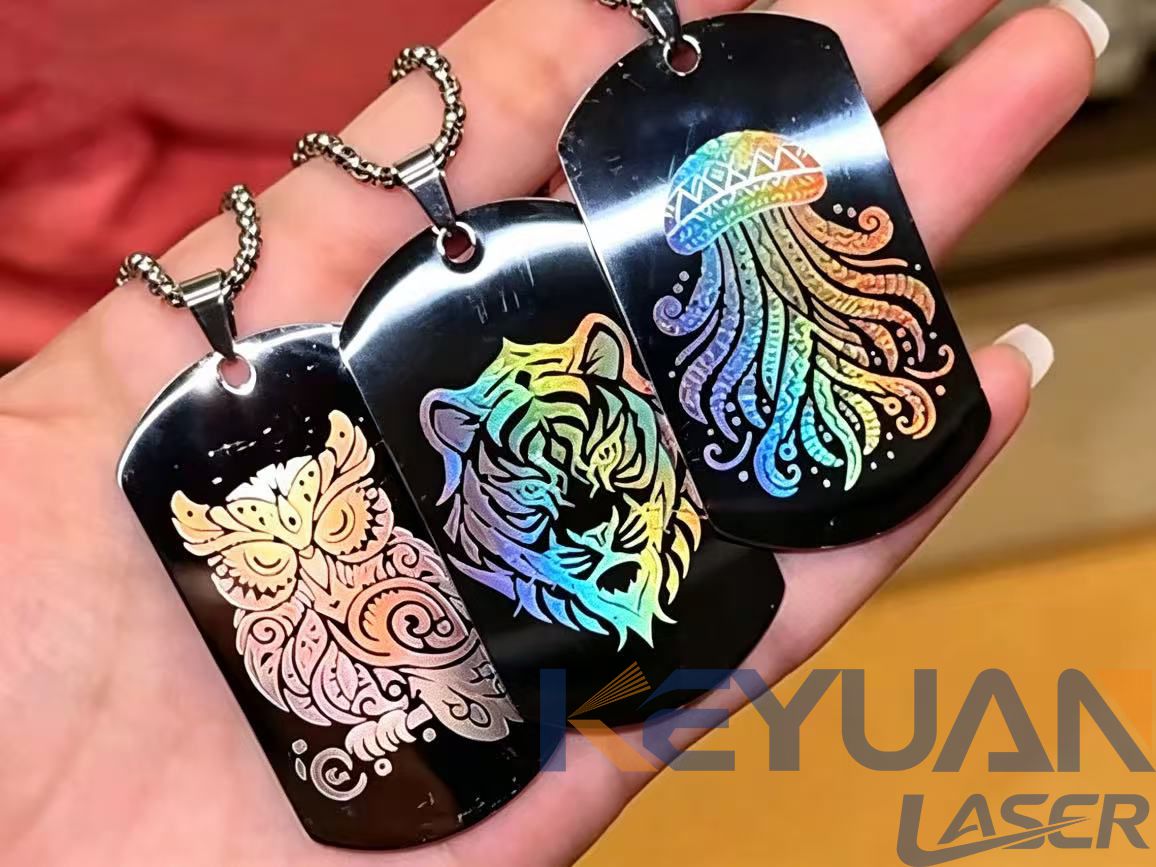
L'étalonnage optique de la machine affecte également directement la luminosité du marquage. Un standard
marqueur laser pour acier inoxydable
dépend de la distance focale précise et de l'alignement du faisceau. Une mise au point déviée disperse l'énergie laser, affaiblissant la saturation des couleurs. Des lentilles de protection sales ou des miroirs galvanométriques usés réduisent la concentration du faisceau, provoquant une luminosité inégale sur la même pièce. Un nettoyage régulier des lentilles et un étalonnage de la mise au point maintiennent des effets de couleur cohérents lors de la production en série.
La préparation de la surface du matériau ne peut être négligée. La graisse, les empreintes digitales, les résidus d'oxydation ou les rayures de polissage sur l'acier inoxydable bloquent l'absorption de la lumière laser. Même les équipements JPT MOPA haut de gamme produisent des couleurs pâles et irrégulières sur du métal non nettoyé. Essuyer les pièces avec de l'alcool isopropylique avant le marquage élimine les contaminants et assure une interaction laser-matériau uniforme pour des tons arc-en-ciel, or et bleu vifs et clairs.
Les paramètres de traitement, y compris la puissance du laser, la vitesse de balayage et l'espacement des lignes, modifient également la luminosité des couleurs. Une vitesse de balayage excessivement rapide fournit une énergie insuffisante pour former des films d'oxyde complets, tandis qu'une vitesse trop lente brûle la surface du métal et atténue les couleurs. Une vitesse moyenne équilibrée, une puissance modérée et un espacement serré des lignes maximisent la vivacité des couleurs pour la quincaillerie en acier inoxydable, les bijoux et les accessoires métalliques.
En résumé, les paramètres d'impulsion réglables des lasers MOPA à impulsion variable, l'état des lentilles optiques, la propreté de la surface métallique et les réglages de marquage optimisés contrôlent conjointement la luminosité des couleurs. Maîtriser ces facteurs permet aux utilisateurs d'exploiter
marqueurs laser pour acier inoxydable
de manière stable et obtenir des gravures colorées à haute brillance et uniformes lors d'une production industrielle à long terme.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










