 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Machine de nettoyage laser pulsé pour l'industrie de la fonderie sous pression
Date de publication:
2026-10-16
Pourquoi les fonderies sous pression utilisent le nettoyage laser pulsé sur les moules et les pièces coulées : résidus de carbone, graphite et calamine sans endommager l‘empreinte ni la pièce coulée.
Un atelier de moulage sous pression remarque trois choses à la fois. Le temps de cycle augmente, les pièces sortent de la machine plus ternes qu'avant, et quelqu'un a commencé à réserver un opérateur quatre heures par semaine pour nettoyer les cavités à la main avec une brosse en laiton et un outil de brunissage.
Rien de tout cela n'est de l'usure de la machine. Ce sont des résidus, et c'est la chose la plus coûteuse qui se produise discrètement dans une fonderie.
Pourquoi un moule se salit de cette façon
Les alliages d'aluminium et de zinc sont injectés dans une cavité en acier à des températures bien supérieures à 600 degrés. Trois éléments adhèrent à cette cavité et se comportent différemment.
Le carbone s'accumule là où le métal a coulé de façon répétée sans jamais être complètement nettoyé. Il commence mou et sombre, puis se transforme en une couche noire dure composée en partie de carbone, en partie de polymère brûlé et en partie de métal. L'agent démoulant au graphite fait l'inverse : il s'applique en fine couche uniforme, puis cuit en un film lisse à l'œil mais désastreux pour le démoulage. Le calamine d'oxyde se forme partout où la cavité a été exposée à l'air entre les cycles, surtout du côté de la carotte et autour de l'attaque.
La raison pour laquelle le nettoyage manuel ne règle jamais le problème de façon permanente est que chaque méthode n'attaque qu'une seule couche. La brosse en laiton enlève le graphite libre et laisse le carbone en place. Le sablage retire le carbone et emporte le poli avec lui. Le solvant élimine la graisse et laisse tout le reste là où il était.
Là où l'impulsion compte plus qu'ailleurs
Une cavité de moule est la combinaison la plus difficile à nettoyer. La cavité est en acier à outils trempé, fini au miroir, et la pièce qui en sort est souvent une pièce moulée en aluminium à paroi mince qui se déforme si on la serre.
C'est exactement ce qu'une
machine de nettoyage laser à impulsions
est doué pour cela, et c'est pourquoi les fonderies en utilisent un plutôt qu'une machine à faisceau continu. Le faisceau commute des milliers de fois par seconde et est éteint entre les impulsions. La chaleur de chaque impulsion se diffuse dans l'acier et se dissipe avant l'arrivée de la suivante. La surface est nettoyée sans jamais atteindre une température qui la piquerait ou ternirait le poli.
Un faisceau continu sur la même cavité fait le même travail plus rapidement et emporte une fine couche de poli avec lui. Sur une cavité déjà à la limite de sa durée de vie, cette différence fait toute la différence.
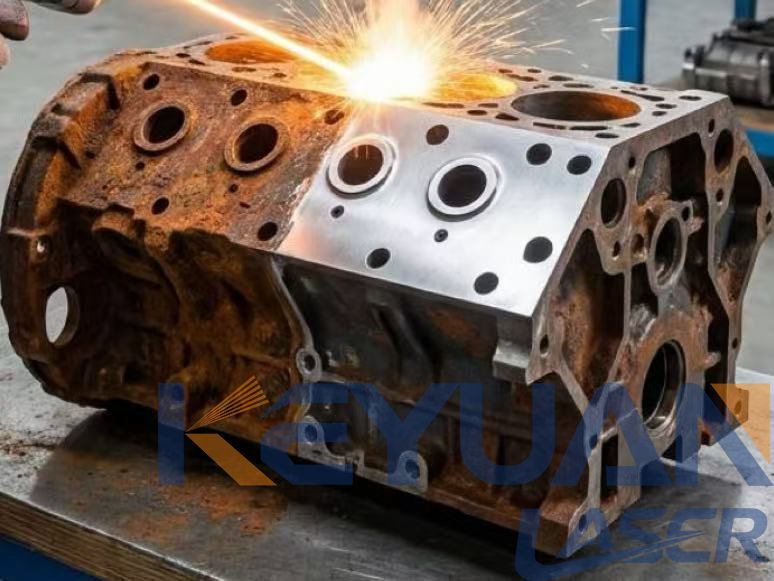
Ce qui s'enlève réellement d'un moule
| Ce que l'on trouve sur la cavité | De quoi s'agit-il | Le laser pulsé peut-il l'enlever | Surveiller |
|---|---|---|---|
| Carbone noir dur | Polymère brûlé et métal brûlé | Oui, rapidement | Les piqûres profondes persistent jusqu'à la réparation de la cavité |
| Film de graphite | Agent de démoulage cuit | Oui | Retirez-le avant qu'il ne se transforme en carbone |
| Calamine sur l'acier à mouler | Calcaire et chaleur | Oui, avec une faible puissance | Testez d'abord près d'un coin |
| Graisse et huile d'éjecteur | Graisse, pas de résidu | Non | Dégraisser chimiquement d'abord, puis laser |
| Surface chromée | Plaquage chrome dur | En dernier recours | Cloquage du placage à haute température |
| Résidus de bavures de carotte et d'injection | Bavure et reste de carotte | Oui | Changer la buse ensuite |
Lisez ce tableau comme six travaux différents. Un atelier qui achète une machine en attendant une seule utilisation sera déçu, tandis qu'un atelier qui la traite comme une station de nettoyage multi-tâches en tire une très bonne valeur.
Le côté pièce, et pulsé ou continu
Nettoyer le moule ne représente que la moitié du travail. Les pièces coulées elles-mêmes sortent avec des résidus de carotte, des bavures et une peau d'oxyde qu'un sablage éliminerait volontiers, mais qui arrondirait aussi les arêtes et durcirait la surface par écrouissage.
C'est sur les pièces en aluminium à paroi mince que cela compte le plus. Un sablage par impact martèle la surface et peut modifier les dimensions pour lesquelles un moule a été usiné. Un laser pulsé élimine le reste de carotte et les résidus de canal sans toucher aux faces d'étanchéité, de sorte que la pièce sort de la machine pratiquement à l'état brut de coulée.
C'est aussi là que le choix de la puissance de la source cesse d'être intéressant. Les cavités de moule et les pièces en aluminium n'ont pas besoin de 3000 W. Elles ont besoin de contrôle. Une
machine de nettoyage laser à impulsions
dans la plage de 200 à 500 W avec une fréquence d'impulsion réglable couvre les cavités, les carottes et l'ébavurage des pièces en une seule station, et les têtes F254 ou F330 couvrent soit une petite cavité, soit un plus grand lit plat selon ce vers quoi vous les pointez.
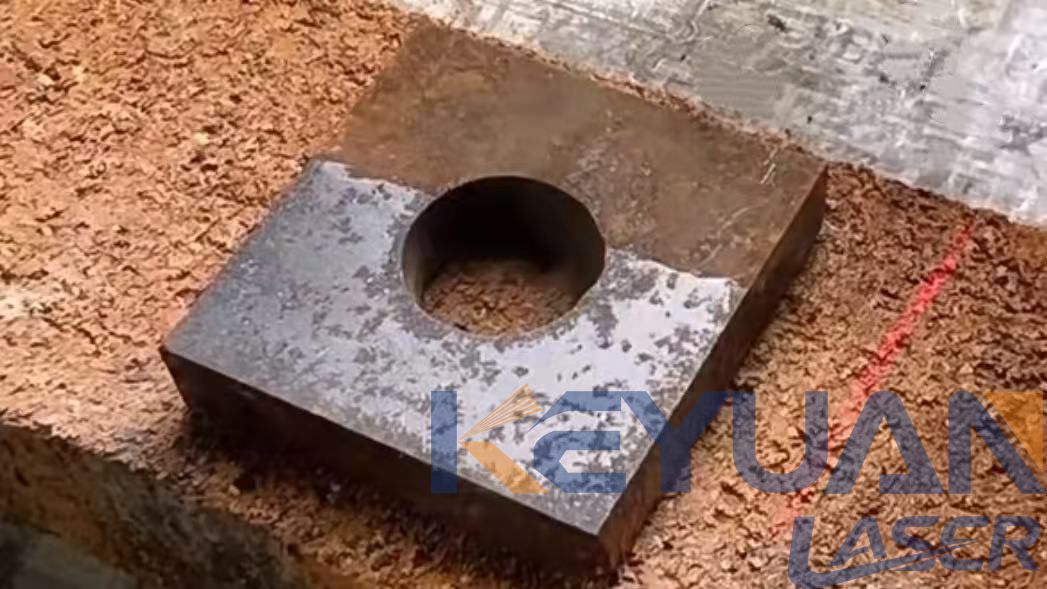
| Ce que vous nettoyez | Choisir l'impulsion | Choisir le mode continu | Pourquoi |
|---|---|---|---|
| Cavité de matrice, polie miroir | Impulsion | - | La perte de polissage n'est pas récupérable |
| Cavité en fin de vie | Impulsion | - | Une zone piquée met fin prématurément à la cavité |
| Coulée d'aluminium à parois minces | Impulsion | - | Aucun martelage, aucune modification dimensionnelle |
| Résidus de carotte, de canal et d'attaque | Soit | Soit | C'est de la saleté, pas une finition |
| Calamine épaisse sur matrices en acier fort | - | Continu | La vitesse compte plus que la finition |
La règle est simple. Si la surface est un fini, utilisez l'impulsion. Si la surface est de la saleté sur quelque chose qui vous importe peu, la vitesse suffit.
Pour quoi ce n'est pas le bon outil
Quatre tâches ne sont pas des tâches de nettoyage. Les fissures et les piqûres profondes nécessitent un technicien de réparation, pas un laser. Les graisses lourdes nécessitent un dégraissage préalable, car le faisceau les transformera simplement en fumée et les propagera. Les très grandes surfaces d'empreinte, où un opérateur ferait passer la tête sur un lit de deux mètres pendant des heures, nécessitent plutôt une tête à portique fixe. Et un atelier qui n'a jamais mesuré ce que le nettoyage manuel coûte réellement sous-estimera cette machine de loin. Comptez les heures de main-d'œuvre avant de compter les pièces.
Pour les travaux d'atelier plus larges au-delà des moules, une
machine de nettoyage laser industrielle
mérite d'être examinée.
FAQ
Le nettoyage laser peut-il endommager une empreinte de moule ?
Un laser pulsé n'endommagera pas une empreinte saine aux réglages de travail. Ce qu'il ne peut pas faire, c'est restaurer une empreinte déjà piquée, et utiliser une puissance excessive sur une empreinte présentant des dommages de surface existants propagera ces dommages.
À quelle fréquence un moule de fonderie sous pression doit-il être nettoyé au laser ?
Entre deux extractions de cavité, ou selon un calendrier lié au nombre de tirs plutôt qu'au calendrier. La plupart des ateliers constatent qu'un nettoyage lors du changement de moule élimine le besoin d'une intervention en cours de production.
Les pièces moulées sortent-elles avec un fini différent ?
Elles sortent plus propres et plus proches de l'état brut de coulée. Un laser ne martèle pas et ne durcit pas la surface par écrouissage comme le font les médias par impact, de sorte que le résultat dimensionnel reste prévisible.
Qu'en est-il des moules chromés durs ?
Considérez-les comme un dernier recours. Le chrome dur est mince et il cloque aux températures qui éliminent le carbone. Utilisez une puissance faible, des passes courtes, et testez d'abord sur une zone non critique.
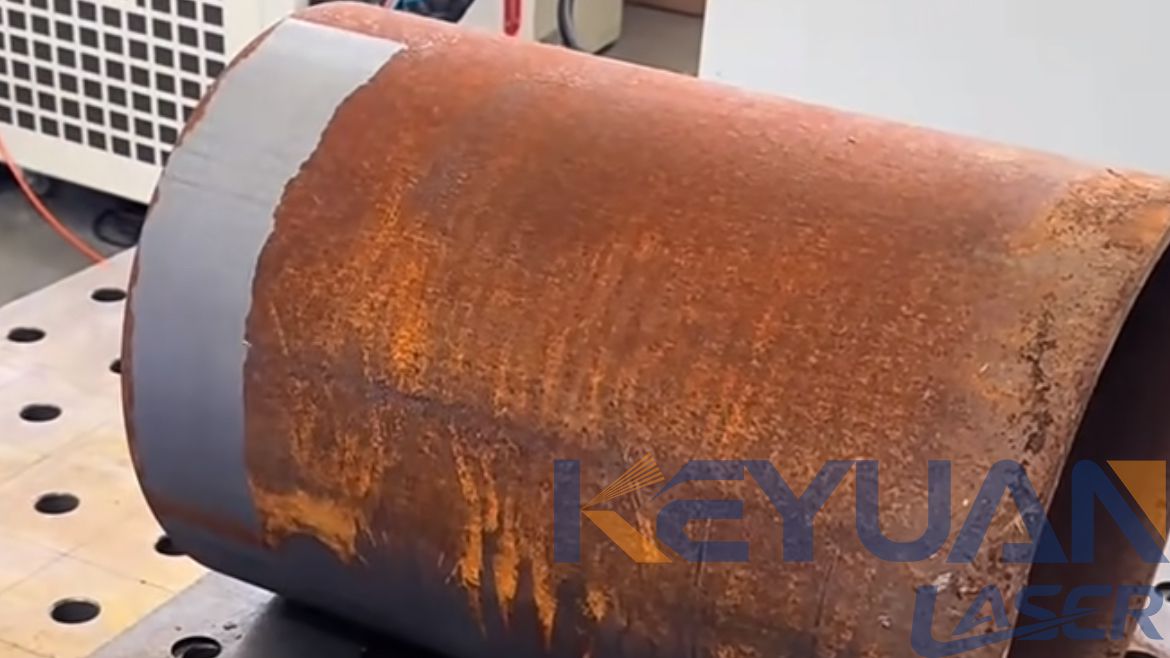
En bref
Une machine pulsée résout un problème de résidus que le nettoyage manuel ne fait que reporter. Gardez la cavité à
machine de nettoyage laser pulsé
travail car le polissage est une finition, gardez le travail des carottes et des attaques sur le mode le plus rapide, et ne la pointez jamais vers la graisse. Achetez sur la tête, pas sur la puissance : une petite tête de scan qui atteint une cavité vaut plus qu'une grande qui ne le peut pas. Et si le même atelier nettoie aussi de la rouille épaisse et du calcaire important,
nettoyage laser continu
couvre ce côté du travail à un coût horaire inférieur.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










