 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Die Casting Sektörü için Pulse Lazer Temizleme Makinesi
release time:
2026-10-16
Die casting atölyelerinin kalıplarda ve döküm parçalarında darbeli lazer temizliği kullanma nedenleri: kovuk veya döküm parçasına zarar vermeden karbon kalıntısı, grafit ve kabuk.
Bir döküm atölyesi aynı anda üç şeyi fark eder. Enjeksiyon çevrimi yavaş yavaş uzar, parçalar makineden eskisi kadar parlak çıkmaz ve biri haftada dört saat boyunca bir adamı pirinç fırça ve perdah aletiyle kalıp boşluklarını elle ovmaya ayırmaya başlamıştır.
Bunların hiçbiri makinedeki aşınma değildir. Bu kalıntıdır ve bir dökümhanede sessizce olan en pahalı şeydir.
Kalıp Neden Bu Şekilde Kirlenir
Alüminyum ve çinko alaşımları, 600 derecenin çok üzerindeki sıcaklıklarda çelik bir kalıp boşluğuna enjekte edilir. Bu boşluğa üç şey yapışır ve her biri farklı davranır.
Karbon, metalin tekrar tekrar aktığı ve hiç tam olarak temizlenmediği yerlerde birikir. Yumuşak ve koyu olarak başlar, sonra kısmen karbon, kısmen yanmış polimer ve kısmen metal olan sert siyah bir katmana dönüşür. Grafit ayırıcı ise tam tersini yapar: ince ve eşit şekilde uygulanır, sonra bakıldığında pürüzsüz görünen ve ayırma için berbat olan bir filme dönüşür. Oksit kabuğu, kalıp boşluğunun atışlar arasında havaya açık kaldığı her yerde, özellikle yolluk tarafında ve giriş ağzı çevresinde oluşur.
Manuel temizliğin sorunu asla kalıcı olarak çözememesinin nedeni, her yöntemin yalnızca bir katmana saldırmasıdır. Pirinç fırça gevşek grafiti temizler ve karbonu geride bırakır. Kumlama karbonu alır ve cilayı da beraberinde götürür. Solvent yağı çıkarır ve diğer her şeyi olduğu yerde bırakır.
Darbenin Her Yerden Çok Önemli Olduğu Yer
Bir kalıp boşluğu, temizleyeceğiniz en zor kombinasyondur. Boşluk sertleştirilmiş takım çeliğidir, ayna gibi cilalanmıştır ve içinden çıkan parça genellikle ince cidarlı bir alüminyum dökümdür; sıkıştırırsanız eğilir.
İşte tam da bu yüzden darbeli bir
lazer temizleme makinesi
iyi olduğu bir konudur ve bu yüzden dökümhaneler sabit ışınlı bir makine yerine bunu kullanır. Işın saniyede binlerce kez açılıp kapanır ve aralarda kapalıdır. Her patlamadan gelen ısı, bir sonraki patlama gelmeden önce çeliğe yayılır ve uzaklaşır. Yüzey, onu çukurlaştıracak veya cilayı matlaştıracak bir sıcaklığa asla ulaşmadan temizlenir.
Aynı boşluk üzerindeki sürekli bir ışın aynı işi daha hızlı yapar ve beraberinde ince bir cila tabakası alır. Zaten kalıp ömrü sınırının kenarında olan bir boşlukta, bu fark tüm tartışmanın kendisidir.
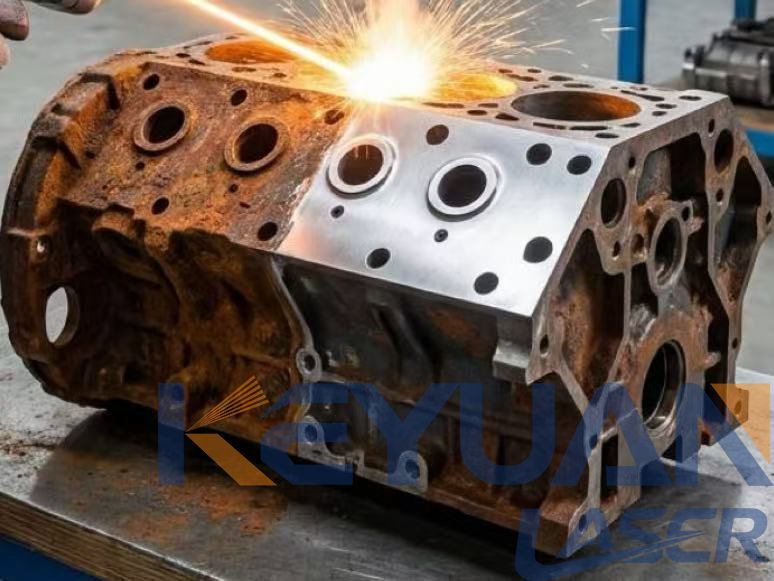
Kalıptan Gerçekte Ne Çıkar
| Boşlukta bulduğunuz şey | Ne olduğu | Darbeli lazer bunu alabilir mi | Bekleyin |
|---|---|---|---|
| Sert siyah karbon | Yanmış polimer ve yanmış metal | Evet, hızlıca | Derin çukurlar boşluk onarılana kadar kalır |
| Grafit film | Pişmiş ayırıcı madde | Evet | Karbona dönüşmeden önce çıkarın |
| Kalıp çeliğinde oksit tabakası | Pas ve ısı tortusu | Evet, düşük güçle | Önce bir köşede test edin |
| Ejektör gresi ve yağı | Kalıntı değil, gres | Hayır | Önce kimyasal olarak yağdan arındırın, sonra lazer uygulayın |
| Krom kaplama yüzey | Sert krom kaplama | Son çare | Yüksek sıcaklıkta kaplama kabarcıkları |
| Yolluk ve giriş çapak kalıntısı | Çapak ve yolluk artığı | Evet | Ardından nozulu değiştirin |
Bu tabloyu altı farklı iş olarak okuyun. Tek kullanım bekleyerek makine alan bir atölye hayal kırıklığına uğrar; çok işli bir temizleme istasyonu olarak gören atölye ise çok iyi bir değer elde eder.
Parça Tarafı ve Darbe veya Sürekli
Kalıbı temizlemek işin sadece yarısı. Döküm parçaların kendisi, kumlama ile kolayca giderilebilecek ancak aynı zamanda yuvarlatılıp yüzey sertleşmesine neden olacak yolluk kalıntısı, çapak ve oksit tabakasıyla çıkar.
İnce cidarlı alüminyum dökümlerde bu en çok önem kazanan noktadır. Darbe ile kumlama yüzeyi dövür ve kalıbın kesildiği ölçüleri değiştirebilir. Darbeli lazer, sızdırmazlık yüzeylerine dokunmadan yolluk çıkıntısını ve kanal kalıntısını giderir, böylece döküm makineden neredeyse döküm haliyle çıkar.
Bu noktada kaynak gücü seçimi de ilgi çekici olmaktan çıkar. Kalıp boşlukları ve alüminyum dökümler 3000 W'a ihtiyaç duymaz. Kontrole ihtiyaç duyarlar. 200 ila 500 W aralığında, ayarlanabilir darbe frekansına sahip bir
darbeli lazer temizleme makinesi
boşlukları, yollukları ve parça düzeltmeyi tek bir istasyonda kapsar; F254 veya F330 kafaları ise neyi hedeflediğinize bağlı olarak küçük bir boşluğu ya da daha büyük bir düz yatağı kapsar.
| Temizlediğiniz şey | Darbe seçin | Sürekli seçin | Neden |
|---|---|---|---|
| Kalıp boşluğu, ayna gibi parlatılmış | Darbe | - | Parlatma kaybı geri kazanılamaz |
| Boşluk kullanım ömrünün sonuna yakın | Darbe | - | Bir çukur alan boşluğu erken bitirir |
| İnce cidarlı alüminyum döküm | Darbe | - | Dövme yok, boyutsal değişim yok |
| Yolluk, kanal ve giriş kalıntısı | Her ikisi de | Her ikisi de | Bu kir, yüzey değil |
| Kalın çelik kalıplarda ağır kabuklanma | - | Sürekli | Hızdan çok yüzey önemlidir |
Kural basittir. Yüzey bir kaplama ise, darbe kullanın. Yüzey, önemsemediğiniz bir şeyin üzerindeki kir ise, hız sorun değildir.
Yanlış Araç Olduğu Durumlar
Dört iş temizlik işi değildir. Çatlaklar ve derin çukurlar bir onarım teknisyeni gerektirir, lazer değil. Ağır gres önce yağdan arındırma gerektirir, çünkü ışın onu basitçe dumana çevirip yayar. Operatörün kafayı iki metrelik bir tabla üzerinde saatlerce gezdirmesi gereken çok büyük kalıp yüzeyleri için sabit portal kafa daha uygundur. Ve manuel temizliğin gerçekte ne kadara mal olduğunu hiç ölçmemiş bir atölye, bu makineyi büyük ölçüde hafife alacaktır. Parçaları saymadan önce adam-saatleri sayın.
Kalıpların ötesinde daha geniş atölye işleri için bir
endüstriyel lazer temizleme makinesi
serisine bakmaya değer.
SSS
Lazer temizleme bir kalıp boşluğuna zarar verebilir mi?
Darbeli bir lazer, çalışma ayarlarında sağlam bir boşluğa zarar vermez. Yapamayacağı şey, halihazırda çukurlaşmış bir boşluğu eski haline getirmektir ve mevcut yüzey hasarı olan bir boşlukta çok fazla güç kullanmak bu hasarı yayacaktır.
Bir döküm kalıbı ne sıklıkla lazerle temizlenmelidir?
Kalıp boşluğu çekmeleri arasında veya takvim yerine atış sayısına bağlı bir programa göre. Çoğu atölye, kalıp değişiminde temizliğin çalışma ortasında müdahale ihtiyacını ortadan kaldırdığını görüyor.
Dökümler farklı bir yüzey kalitesiyle mi çıkıyor?
Daha temiz ve döküm haline daha yakın çıkıyorlar. Lazer, çarpma ortamının yaptığı gibi yüzeyi dövmez veya işlem sertleşmesine uğratmaz, bu nedenle boyutsal sonuç öngörülebilir kalır.
Krom kaplama kalıplar ne olacak?
Onları son çare olarak değerlendirin. Sert krom incedir ve karbonu gideren sıcaklıklarda kabarcık yapar. Düşük güç, kısa geçişler kullanın ve önce kritik olmayan bir alanda test edin.
Kısa Özet
Darbeli bir makine, manuel temizliğin yalnızca ertelediği kalıntı sorununu çözer. Boşluğu bir
darbeli lazer temizleme makinesi
iş olarak tutun çünkü parlatma bir yüzey işlemidir, yolluk ve giriş işlerini hangi mod daha hızlıysa onda yapın ve asla yağa doğrultmayın. Watt değerine göre değil, kafaya göre satın alın: bir boşluğa ulaşan küçük bir tarama kafası, ulaşamayan büyük bir kafadan daha değerlidir. Aynı atölye ayrıca ağır pas ve kalın kabuk temizliği de yapıyorsa,
sürekli lazer temizleme
bu tarafı saat başına daha düşük maliyetle karşılar.
label:
related news


E-posta Adresi:
Telefon Hattı:
Telif Hakkı © 2012-2026 Keyuan Laser Tüm hakları saklıdır










