 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Çelik Yapı Atölyeleri için El Tipi Lazer Kaynak Makinesi
release time:
2026-10-16
El tipi lazer kaynak makinesi yapısal çelikle buluştuğunda neler değişir: hangi birleşimleri işler, kalınlık gücü nasıl belirler ve nerede uyum hızdan önce gelir.
On yıl boyunca 1,5 mm paslanmaz kabin kaynağı yapan bir imalatçı, aniden bir merdiven kulesi işi alır: 100'e 100'e 6 köşebent, 200 mm I-kirişler, taban plakaları, takozlar ve her parça, avludaki vinçle sahada yerine oturmak zorundadır.
Aynı kaynakçı, aynı tabanca, tamamen farklı bir iş. Sac metal işi düzenliliği ödüllendirir. Yapı işi montaj uyumunu ödüllendirir.
Yapısal Çelik Farklı Bir İştir
İlk anlaşılması gereken şey, yapısal bir bağlantının yükü kaynağı üzerinden taşıdığıdır, sadece iki sacı bir arada tutmak değil. Bu, neye önem verdiğinizi değiştirir.
Bir kabinde boşluğu sentil çakısıyla ölçer ve devam edersiniz. Bir kiriş-kolon bağlantısında aynı boşluk, bağlantının muayeneden geçip geçmeyeceğini belirler. Bu yüzden bir yapı işinin aldığı ekstra zaman nadiren kaynak yapmakla geçer. Ark başlamadan önce iki çelik parçasının birbiriyle uyuşmasını sağlamakla geçer.
Kalınlık da bundan kaynaklanır. Çoğu sac metal atölyesi 1 ile 3 mm arasında çalışır. Yapı işi 6 mm, 8 mm, 12 mm'de yaşar ve bir kutu kolon duvarı açıklığa bağlı olarak 4 ila 8 mm olabilir. Bir
el tipi lazer kaynak makinesi
bu aralıkta rahattır. Yalnızca ince sac için derecelendirilmiş bir makine ise zorlanır.
Bir Yapı Atölyesi Aslında Neyi Kaynaklar
| Eleman | Tipik bağlantı | Yaygın kalınlık | Sizi asıl yavaşlatan nedir |
|---|---|---|---|
| Köşebentten takviye plakasına | Her iki bacakta köşe kaynağı | 6-10 mm | Kenar çapakları ve krampon altındaki pas kabuğu |
| Taban plakasından kolona | Her tarafı fileto | 8-12 mm | Plaka asla düz değildir, bu nedenle boşluk değişir |
| Kirişten kolon flanşına | Fileto veya oturma açısı | 6-8 mm | Kesim kenarının düzlüğü, kaynağın değil |
| Plaka kiriş üzerindeki takviyeler | Fileto, kısa ve uzun | 6-8 mm | Uzun bir üretim boyunca tekrarlanabilirlik |
| Tüpten taban plakasına | Her tarafı fileto | 4-6 mm | Testere sonrası tüp ucu ovaldir |
| Merdiven ve boyuna kiriş | Fileto, borudan düz yüzeye | 3-5 mm | Parçanın üzerinden geçerek karşı tarafa ulaşma |
Kalınlık sütununu okumadan önce son sütunu okuyun. Çoğu yapı işinde duruş, kaynağın kendisi değil temizlik ve konumlandırmadır.
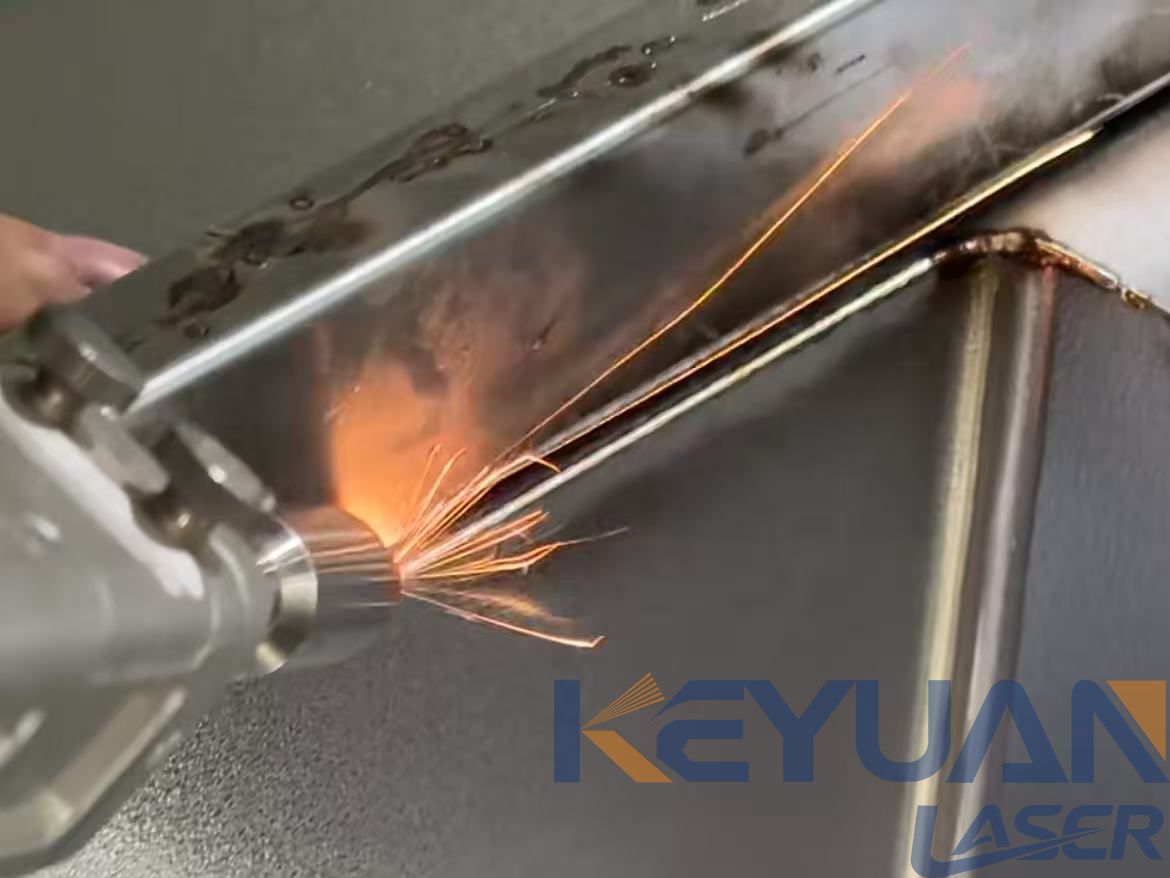
Kalınlık Makineyi Belirler
| Plaka kalınlığı | Sabit bir ark sağlayan kaynak gücü | Tek geçişte tam nüfuziyet | Bunun gününüz için anlamı |
|---|---|---|---|
| 3 mm ve altı | 1500 W | Genellikle | Tek geçiş, hızlı, yanma riski düşük |
| 5-6 mm | 2000 W | Genellikle, temiz uyum ile | Kaynak süresi artık darboğaz değil |
| 8-10 mm | 3000 W | Sıklıkla | Boşluk kontrolü güçten daha önemli hale gelir |
| 12 mm ve üzeri | 3000 W üzeri | Tek geçişte nadiren | Çok geçişli ve artık el tipi bir iş olmaktan çıkar |
Çoğu el tipi makinede belirtilen kaynak aralığı 0,5 ila 8 mm'dir. Bu rakam gerçekçi. 8 mm'nin altında süreç kararlı ve tekrarlanabilir. Bunun üzerinde ise aynı küçük güç kaynağından, iş parçası sabit ve soğuk kalırken daha kalın bir yığını delip geçmesini istiyorsunuz; bu da mevcut en zor kombinasyondur.
A
lazer kaynak makinesi
ile bir
fiber lazer kaynak makinesi
kaynak kaynağı, tipik bir yapısal bağlantıda tek geçişte 8 mm'ye kadar işler. Bunun üzerinde, iki geçiş ve ön puntalama planlayın ve çevrim süresi konusunda kendinize karşı dürüst olun.
Montaj Ayarı Gerçek Beceridir
Bu makaleden tek bir şey alacaksanız şunu alın: yapısal işlerde kaliteyi makine değil, parçaların birbirine uydurulması belirler.
Üç alışkanlık kendini hızla amorti eder. Kesilmiş bir açının kenarını parlak ve düzgün olana kadar taşlayın, çünkü plazma veya testere kesiminin bıraktığı parlak yüzey tabakası temizlenmeden düzgün kaynak tutmaz. Boşluğu göz kararı yerine bir mesafe ayarlayıcıyla ayarlayın, çünkü bir taraftan doğru görünen boşluk doğru değildir. İşi bitirmeden önce punta kaynağı yapın, çünkü kayan bir kaynaklı bağlantıyı geri almanın yolu yoktur.
Yalnızca yapısal işlerin gerektirdiği üçüncü alışkanlığı da ekleyin: ısı emilimini izleyin. Kalın bir kolon flanşı, ısıyı ince bir plakadan daha hızlı bir şekilde bağlantıdan uzaklaştırır; bu yüzden bir kuşak üzerinde iyi görünen aynı ayarlar, flanştaki bir bağlantıyı aç bırakabilir. Gücü artırmak yerine ilerleme hızını düşürün veya ikinci bir paso ekleyin.
Deneyimlerimize göre, yapısal işlerde el tipi bir makineden gerçek verim alan atölyeler, tabancanın yanına bir manyetik kelepçe ve bir mesafe ayarlayıcı seti koyanlardır. Gösterişli değil ama daha büyük bir makineden daha değerlidir.
Nerede Kazanır, Nerede Geri Çekilmelidir
El tipi lazer kaynak makinesi, yapısal işlerde birkaç belirli yerde hak edilmiş yerini alır. Monte edilmiş çeliğin saha onarımı en net olanıdır: merdiven kulesine taşınacak gaz tüpü yok, yürüme yolunda cüruf kırma yok. Farklı işleri karıştırmak bir diğeridir, çünkü aynı tabanca hiçbir şey değiştirmeden 3 mm'lik bir braketten 6 mm'lik bir klampe geçer. Ve birçok özdeş eleman üzerindeki tekrarlayan kısa dikişlerde çok iyidir; burada makineyi bir kez ayarlayıp çeliği hareket ettirmek, makineyi hareket ettirmekten daha hızlıdır.
Yanlış aracın kullanıldığı dört durum vardır. Ultrasonik veya manyetik olarak test edilecek tam nüfuziyetli alın kaynakları, kaydedilmiş parametrelerle tekrarlanabilir bir süreç gerektirir; bu genellikle özel bir makinede yapılır. Sismik veya yorulma yüküne maruz kalan elemanlardaki sürekli uzun dikişler için süreç yeterliliği gerekir. 12 mm'nin üzerindeki plakalar, el tipi bir tabancanın zorlukla üstesinden geldiği çok geçişli iş anlamına gelir. Ve hâlihazırda mekanize bir kaynak hücresi işleten bir atölye, hacim açısından el tipi bir kurulumu her zaman geçer, çünkü robotun aynı noktayı iki kez tutturması için bir montaj kelepçesine ihtiyacı yoktur.
SSS
El tipi lazer kaynak makinesi yapısal çelik kaynağı yapabilir mi?
Evet, tek geçişte yaklaşık 8 mm'ye kadar; bu, birçok bağlantı parçası, taban plakası ve takviye elemanını kapsar. Bunun ötesinde iş, çok daha az toleransla iki geçişli bir işe dönüşür ve ekstra süreyi teklife dahil etmelisiniz.
El tipi bir makine için hangi kalınlık çok kalındır?
Yaklaşık 12 mm. Yayınlanan aralık, haklı bir nedenle 8 mm'de durur: daha kalın plaka, ısıyı küçük bir kaynağın yerini doldurabileceğinden daha hızlı bir şekilde bağlantı noktasından çeker ve ark dengesiz hale gelir.
Yapısal kaynaklar koruyucu gaz gerektirir mi?
Dolgu teli genellikle kendi korumasını taşır ve bazı modellerdeki dahili nitrojen ünitesi kök geçişini kapsar. Koruyucu gaz gereksinimini varsaymak yerine çiziminize göre doğrulayın.
Yapısal kaynaklar hangi sertifikayı gerektirir?
Bu, yerel yönetmeliklerinize ve müşteriye bağlıdır. Çoğu yapısal iş, süreçten bağımsız olarak yeterlilik sahibi bir prosedür ve yeterlilik sahibi bir kaynakçı gerektirir. Bir lazer makinesi sizi bundan muaf tutmaz, yalnızca yeterlilik kazandığınız parametreleri değiştirir.
Kısa Versiyon
2000 ila 3000 W aralığında bir
el tipi lazer kaynak ünitesi
seçin; sahada çoğu yapısal montaj işini karşılarsınız. Bütçenin çoğunu tabancaya değil hazırlığa ayırın: kenar taşlama, ara parçalar, kelepçeler ve puntalama noktaları, hızlı bir kaynağı iyi bir kaynağa dönüştüren unsurlardır. İş tam nüfuziyetli, yorulma açısından kritik veya 12 mm üzerindeyse, hareket ettirebileceğiniz bir proses yerine kalifiye edebileceğiniz bir proses satın alın. Birleşimin temiz, hazırlanmış çelik üzerinde bir köşe kaynağı olduğunu bildiğinizde,
su soğutmalı lazer kaynağı
tüm vardiya boyunca değerini korur; yapı işi de tam olarak burada yaşar.
label:
related news


E-posta Adresi:
Telefon Hattı:
Telif Hakkı © 2012-2026 Keyuan Laser Tüm hakları saklıdır










