 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Saldatrice laser portatile per officine di strutture in acciaio
release time:
2026-10-16
Cosa cambia quando una saldatrice laser portatile incontra l‘acciaio strutturale: quali giunti gestisce, come lo spessore determina la potenza e dove l‘accoppiamento conta più della velocità.
Un fabbro che ha passato dieci anni a saldare armadi in acciaio inox da 1,5 mm si ritrova improvvisamente con un lavoro su una torre scala: angolari 100 x 100 x 6, travi a I da 200 mm, piastre di base, squadrette, e ogni pezzo deve essere montato in cantiere con una gru nel piazzale.
Stesso saldatore, stessa torcia, lavoro completamente diverso. La carpenteria in lamiera premia la pulizia. La carpenteria strutturale premia l'accoppiamento.
L'acciaio strutturale è un lavoro diverso
La prima cosa da capire è che un giunto strutturale trasmette il carico attraverso la sua saldatura, non si limita a tenere insieme due lamiere. Questo cambia ciò a cui devi prestare attenzione.
Su un armadio misuri lo spazio con uno spessimetro e vai avanti. Su un collegamento trave-colonna lo stesso spazio decide se il collegamento supera l'ispezione. Quindi il tempo extra che richiede un lavoro strutturale raramente viene speso a saldare. Viene speso per far combaciare due pezzi d'acciaio prima che parta l'arco.
Lo spessore consegue da questo. La maggior parte delle officine di lamiera lavora tra 1 e 3 mm. La carpenteria strutturale lavora a 6 mm, 8 mm, 12 mm, e la parete di una colonna scatolare può essere di 4-8 mm a seconda della luce. Una
macchina per saldatura laser portatile
è a suo agio in questo range. Una macchina classificata solo per lamiera sottile farà fatica.
Cosa salda davvero un'officina strutturale
| Elemento | Giunto tipico | Spessore comune | Cosa ti rallenta davvero |
|---|---|---|---|
| Squadretta angolare su fazzolettо | Cordone su entrambi i lati | 6-10 mm | Bave sul bordo e scaglie di ruggine sotto la piastra di appoggio |
| Piastra di base alla colonna | Raccordo su tutto il perimetro | 8-12 mm | La piastra non è mai piana, quindi lo spazio varia |
| Trave all'ala della colonna | Raccordo o angolare di appoggio | 6-8 mm | Rettilineità del bordo tagliato, non della saldatura |
| Irrigidimenti su una trave a piastra | Filetto, corto e lungo | 6-8 mm | Ripetibilità su una lunga serie |
| Tubo su piastra di base | Raccordo su tutto il perimetro | 4-6 mm | L'estremità del tubo è ovale dopo il taglio |
| Longherone e traversa | Angolare, da tubo a piatto | 3-5 mm | Salire sopra il pezzo per raggiungere il lato opposto |
Leggi l'ultima colonna prima di leggere la colonna dello spessore. Nella maggior parte dei lavori strutturali il fermo è la pulizia e il posizionamento, non la saldatura stessa.
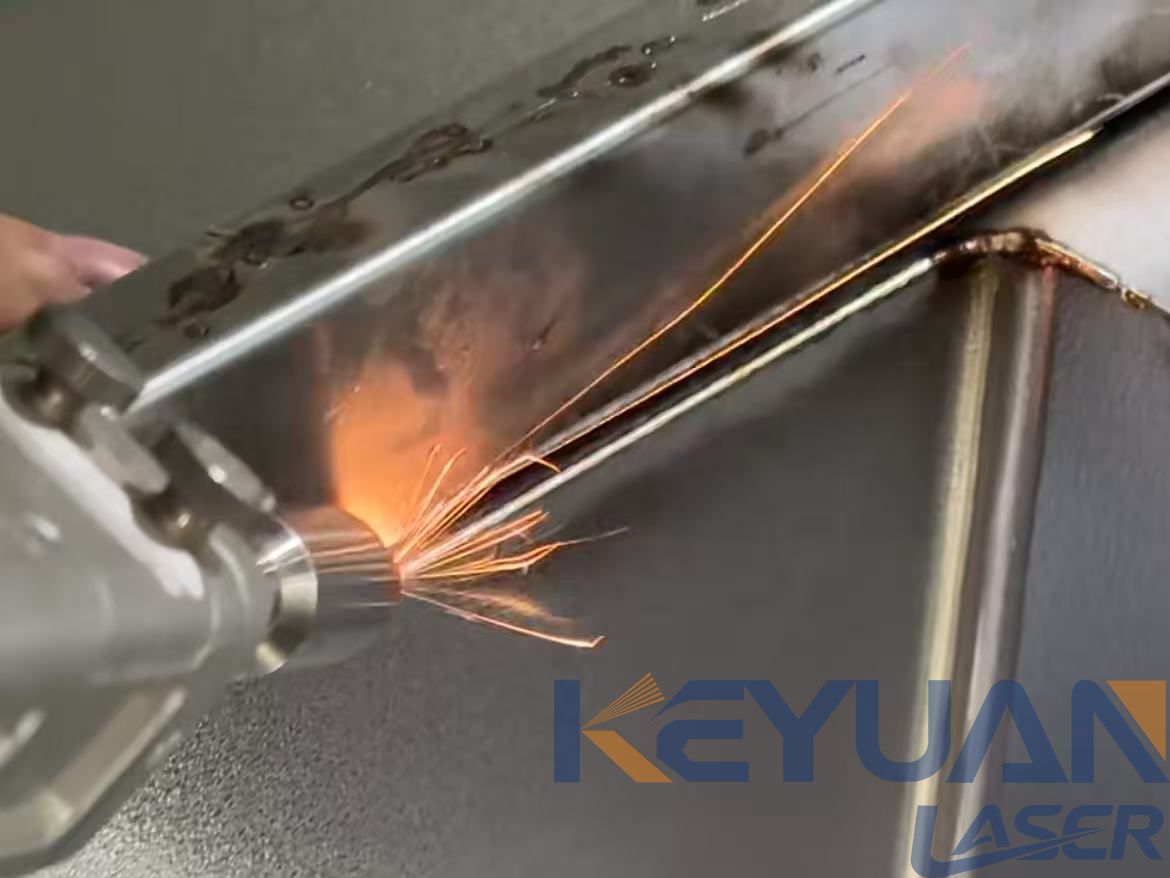
Lo spessore decide la macchina
| Spessore della lamiera | Potenza della sorgente che mantiene un arco stabile | Passata singola a penetrazione completa | Cosa significa per la tua giornata |
|---|---|---|---|
| 3 mm e inferiore | 1500 W | Di solito | Un solo passaggio, veloce, basso rischio di bruciatura |
| 5-6 mm | 2000 W | Di solito, con accoppiamento pulito | Il tempo di saldatura non è più il collo di bottiglia |
| 8-10 mm | 3000 W | Spesso | Il controllo dello spazio inizia a contare più della potenza |
| 12 mm e oltre | Oltre 3000 W | Raramente in un solo passaggio | Multi-passaggio, e smette di essere un lavoro manuale |
L'intervallo di saldatura dichiarato sulla maggior parte delle macchine portatili è da 0,5 a 8 mm. Quel numero è onesto. Sotto gli 8 mm il processo è stabile e ripetibile. Al di sopra, si sta chiedendo alla stessa piccola fonte di alimentazione di spingere attraverso uno spessore maggiore mentre il pezzo rimane fermo e freddo, che è la combinazione più difficile che esista.
A
macchina per saldatura laser
con una
saldatrice laser a fibra
la sorgente gestisce fino a 8 mm in un singolo passaggio su un giunto strutturale tipico. Oltre tale spessore, prevedere due passaggi e una puntatura preventiva, ed essere realistici sui tempi ciclo.
Il posizionamento è la vera abilità
Se c'è una cosa sola che dovresti trarre da questo articolo, è questa: nei lavori strutturali è l'accoppiamento a decidere la qualità, non la macchina.
Tre abitudini si ripagano da sole in fretta. Molare il bordo di un taglio angolare finché non è lucido e squadrato, perché la pelle brunita lasciata da un taglio al plasma o con la sega non salda correttamente se non viene rimossa. Impostare lo spazio con uno spessore invece che a occhio, perché uno spazio che sembra giusto da un lato non lo è. Puntare prima di procedere, perché un giunto saldato che si muove è quello che non puoi più annullare.
Aggiungi la terza abitudine, necessaria solo nei lavori strutturali: controlla il dissipatore di calore. L'ala spessa di una colonna sottrae calore al giunto più velocemente di una lamiera sottile, quindi le stesse impostazioni che vanno bene su un fazzolettone possono affamare un giunto sull'ala. Rallenta l'avanzamento o aggiungi un secondo passaggio invece di aumentare la potenza.
Nella nostra esperienza, le officine che ottengono una produzione reale da una macchina portatile nei lavori strutturali sono quelle che tengono una pinza magnetica e un set di spessori accanto alla torcia. Non è elegante, ma vale più di una macchina più grande.
Dove vince e dove dovrebbe tirarsi indietro
Una saldatrice laser portatile si guadagna il suo posto nei lavori strutturali in alcuni casi specifici. La riparazione in campo di acciaio installato è il caso più evidente: nessuna bombola di gas da portare su per una torre a scale, nessuna scoria da scalpellare su una passerella. I lavori misti sono un altro, perché la stessa torcia passa da una staffa da 3 mm a una piastra da 6 mm senza cambiare nulla. Ed è molto efficace sulle cuciture corte ripetute su molti elementi identici, dove impostare la macchina una volta e spostare l'acciaio è più veloce che spostare la macchina.
Ci sono quattro casi in cui è lo strumento sbagliato. Le saldature di testa a piena penetrazione che verranno testate con ultrasuoni o magneticamente richiedono un processo ripetibile con parametri registrati, di solito su una macchina dedicata. Le giunzioni continue lunghe in elementi soggetti a sollecitazioni sismiche o a fatica richiedono la qualifica del processo. Lamiere superiori a 12 mm implicano lavorazioni multi-passo che una pistola manuale gestisce male. E un'officina che già utilizza una cella di saldatura meccanizzata batterà sempre un setup manuale in termini di volume, perché il robot non ha bisogno di un dispositivo di fissaggio per colpire lo stesso punto due volte.
FAQ
Una saldatrice laser manuale può saldare acciaio strutturale?
Sì, fino a circa 8 mm in un singolo passaggio, il che copre molti angolari, piastre di base e irrigidimenti. Oltre tale spessore diventa un lavoro a due passaggi con margine molto inferiore, e dovresti includere il tempo extra nel preventivo.
Quale spessore è troppo spesso per una macchina manuale?
Circa 12 mm. L'intervallo pubblicato si ferma a 8 mm per una buona ragione: una lamiera più spessa sottrae calore dalla giunzione più velocemente di quanto una piccola sorgente possa replacerlo, e l'arco diventa instabile.
Le saldature strutturali necessitano di gas di protezione?
Il filo di apporto di solito porta con sé la propria protezione, e l'unità di azoto integrata su alcuni modelli copre il passaggio di radice. Verifica il requisito di protezione rispetto al tuo disegno invece di presumerlo.
Quale certificazione richiedono le saldature strutturali?
Dipende dal codice locale e dal cliente. La maggior parte dei lavori strutturali richiede una procedura qualificata e un saldatore qualificato, indipendentemente dal processo. Una macchina laser non ti esonera da questo, cambia solo i parametri che devi qualificare.
La versione breve
Scegli un
unità di saldatura laser portatile
nell'intervallo 2000-3000 W e coprirai la maggior parte dei lavori di montaggio strutturale in cantiere. Prevedi un budget maggiore per la preparazione rispetto alla pistola: molatura dei bordi, distanziatori, morsetti e punti di puntatura sono ciò che trasforma una saldatura veloce in una saldatura di qualità. E se il lavoro è a penetrazione completa, critico per la fatica o superiore a 12 mm, scegli un processo che puoi qualificare piuttosto che uno che puoi spostare. Una volta che sai che il giunto è un cordone d'angolo su acciaio pulito e preparato,
saldatura laser raffreddata ad acqua
manterrà la sua potenza per un intero turno, che è dove vive il lavoro strutturale.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










