 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Integrazione di una linea di produzione per la saldatura laser: quando una cella conviene
release time:
2026-10-19
Inserire una saldatrice laser in una linea di produzione: tempo ciclo, carico, interfacce robot e PLC, azoto, refrigerante e i lavori che dovrebbero restare su un banco.
Una saldatrice laser su un banco è uno strumento. La stessa saldatrice all'interno di una cella recintata con un braccio robotico, un'attrezzatura a due stazioni e un PLC che le porge i pezzi è una linea di produzione. Questo upgrade costa circa tre volte il prezzo della macchina in termini di ingegneria, ed è la scelta sbagliata per circa la metà delle officine che ci provano.
Il motivo è semplice: il tempo di ciclo di una saldatrice manuale è determinato dalla velocità con cui una persona riesce a puntarla. Automatizzare solo l'arco e lasciare il carico manuale significa aver acquistato una cucitura più veloce mantenendo la parte lenta.
Cosa significa realmente l'integrazione
Togliamo lo slogan e un
progetto di integrazione di una linea di produzione per saldatura laser
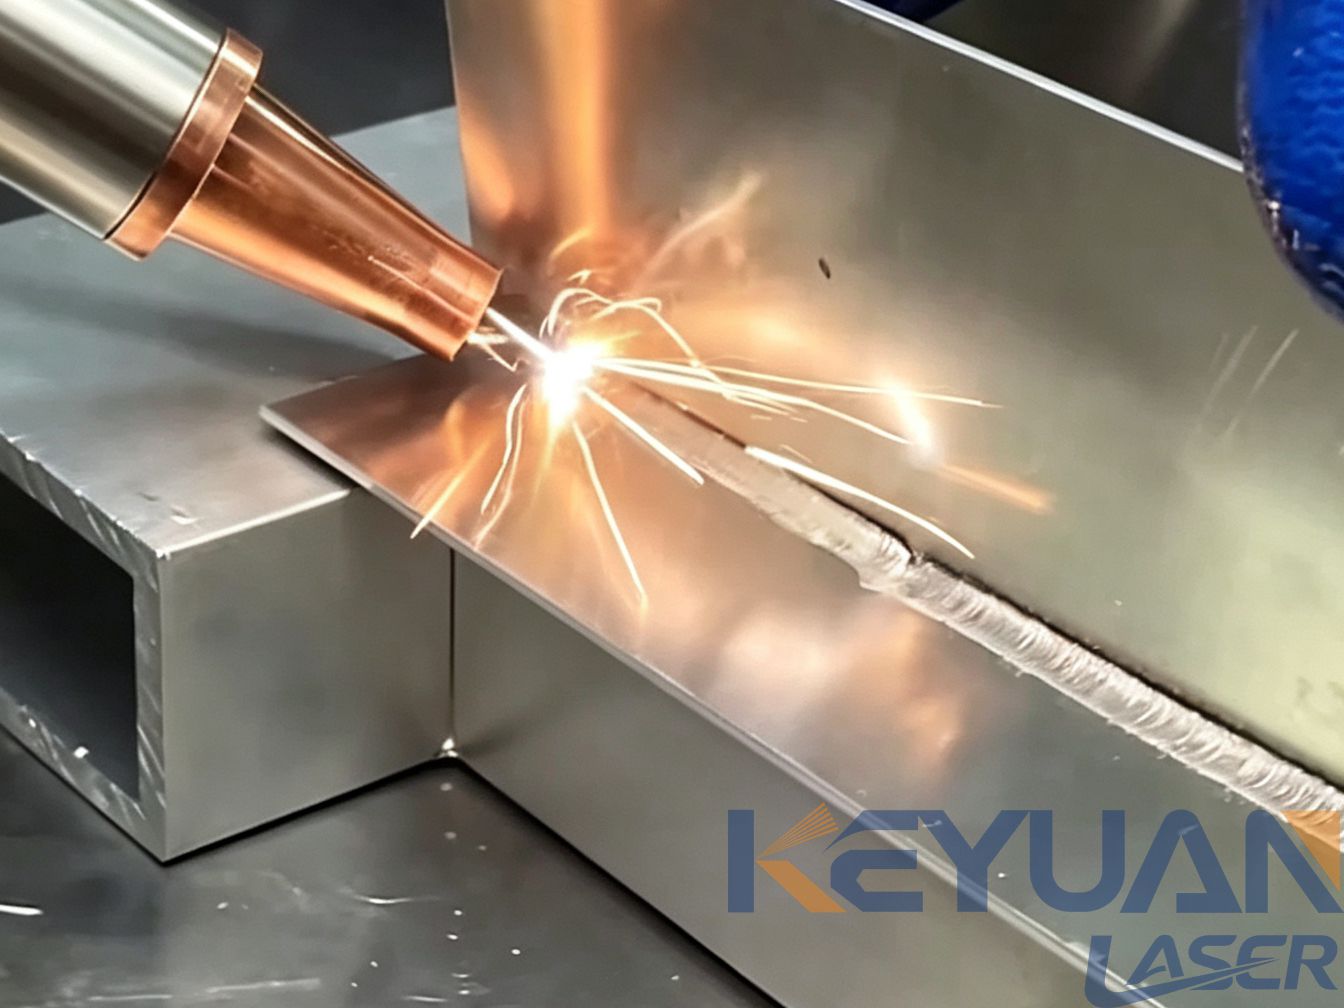
si riduce a quattro cose, in questo ordine: un'attrezzatura che tiene il pezzo in una posizione, un modo per far entrare e uscire il pezzo, un modo per puntare la torcia e un modo per impedire alla macchina di avviarsi quando qualcuno si trova nella cella.
La
macchina per saldatura laser multifunzione
della famiglia KEY-1500WaterW / 2000WaterW / 3000WaterW è adatta a questo perché porta già con sé gran parte di ciò che serve a una cella: nove metri di cavo, assistenza con azoto, una lente di protezione a cassetto sostituibile dall'esterno della recinzione e regolazione di potenza dal dieci al cento percento, così un solo programma copre sia la lamiera sottile sia una cucitura più spessa.
Su un banco, il posizionamento è affidato alle mani dell'operatore e il puntamento della torcia ai suoi occhi. In una cella, il posizionamento diventa un'attrezzatura e un bloccaggio di tua proprietà e progettazione, il puntamento diventa un punto di insegnamento del robot di proprietà dell'integratore e la sicurezza diventa una porta interbloccata fornita con la cella. Il tempo di ciclo deriva da tutti e tre.
Il posizionamento è ciò che acquisti. La maggior parte delle officine arriva con un numero misurato a mano: "saldiamo una staffa in dodici secondi". Quei dodici includono prelievo, posizionamento in dima, saldatura, scarico e messa a magazzino. L'automazione interviene solo sulla saldatura. Se la saldatura era tre di quei dodici secondi, la cella potrebbe arrivare a cinque secondi totali, non a tre.
Costruisci il numero con onestà: cronometra separatamente carico, saldatura e scarico, poi chiediti cosa automatizzerai davvero. I progetti si bloccano quando la risposta era "tutti e tre" ma il budget copriva solo la testa di saldatura. Una seconda stazione con un sistema di sollevamento e posizionamento è spesso più economica di un upgrade del robot, ed è di solito ciò che rende la cella redditizia.
Leggi la tabella seguente come la versione che proporremmo effettivamente. | Tipo di lavorazione | Ciclo manuale | Cella a stazione singola | Cella a due stazioni |
| Staffa singola, 2 mm | 12 s | 6 s | 4,5 s |
|---|---|---|---|
| Due pezzi identici per ciclo | 22 s | 9 s | 5 s |
| Sei varianti, una attrezzatura ciascuna | 90 s di cambio produzione | 90 s di cambio produzione | 45 s se due attrezzature in parallelo |
Se il tempo di cambio produzione supera il tempo ciclo, una seconda attrezzatura in parallelo si ripaga più rapidamente di un laser più veloce.
Saldatura, pulizia, taglio e cosa non conviene automatizzare
Questa famiglia di macchine è un quattro-in-uno: saldatura, taglio, pulizia e pulizia del cordone di saldatura in un unico corpo. Su una linea questo è un vero vantaggio e una vera tentazione, perché la tentazione è mettere tutte e quattro in un'unica stazione. Resistete. Ogni attività ha fumi ed estrazione diversi: saldare l'acciaio inossidabile richiede captazione all'ugello, il taglio bagna l'attrezzatura con una colonna di ossidi, la pulizia deposita particolato su ogni sensore. Mescolarle significa un unico sistema di estrazione mediocre invece di quattro corretti.
C'è anche un limite di spessore da riportare nel disegno di layout. La capacità dichiarata arriva a circa 0,5-8 mm. All'interno di un'attrezzatura con un robot, considerate il tetto pratico più basso, perché la torcia deve raggiungere un angolo costante in ogni punto. I pezzi sopra circa 6 mm, o le giunzioni a V profonde riempite da entrambi i lati, richiedono ancora un saldatore manuale.
I lavori che ci rifiutiamo di mettere in una cella sono i prototipi, le baie di riparazione e tutto ciò in cui il materiale in ingresso varia di più di un millimetro o due. Una cella scommette che il pezzo successivo sia identico all'ultimo; quando non lo è, l'attrezzatura diventa una fonte di variazione.
Raffreddamento, gas e i servizi dietro la cella
Due servizi decidono se una cella funziona per sei ore o per sei mesi. Il raffreddamento ad acqua non è opzionale sopra 1500 W. I modelli KEY-1500WaterW e KEY-2000WaterW funzionano in monofase 220 V, il KEY-3000WaterW richiede trifase 360 V, il che spesso significa una nuova linea dal quadro di distribuzione anziché una presa a parete libera. Pianificate quel percorso prima di ordinare, perché i suoi tempi di consegna superano quelli della macchina.
L'azoto conta in un modo che non conta su un banco. Un banco aperto permette a un operatore di allontanarsi mentre il gas ristagna; una cella sigillata concentra qualunque cosa produca il processo, e l'assistenza con azoto continua a produrre fumi di ossidi che l'estrazione deve eliminare. Dimensionate l'estrazione per il carico che gestite: una cella su due turni deve reggere anche di notte.
| Servizio | Requisiti della panca | Requisiti della cella | Guasto comune |
|---|---|---|---|
| Elettricità | Una presa a muro | Alimentazione dedicata, trifase per 3000 W | Macchina ordinata, scoperto che la scheda non la supporta |
| Acqua di raffreddamento | Chiller con circuito dedicato | Mandata e ritorno collettati a un chiller o a due | Un chiller che serve due postazioni senza riserva |
| Gas | Bombola piccola al banco | Serbatoio sfuso o collettore esterno alla cella | Bombola all'interno della cella, cosa che nessuno dovrebbe fare |
| Estrazione | Aspirazione vicino alla torcia | Catturata all'ugello più ventilazione generale | Condotto dimensionato per il banco, raddoppiato per una cella in funzione |
Come acquistare l'integrazione
Acquista l'integrazione come progetto, non come una macchina più un robot. L'integratore deve assumersi quattro impegni per iscritto: il tempo di ciclo sulla geometria reale del tuo pezzo, il tempo di cambio produzione e cosa fa la cella quando un pezzo non supera l'ispezione o la porta si apre a metà ciclo. Chiedi loro di lavorare i tuoi pezzi reali, non campioni dimostrativi — una cella che continua a saldare un'attrezzatura vuota è un'attrezzatura da buttare e forse anche una testa della torcia da buttare.
La nostra opinione: un'officina con meno di circa quindici minuti di saldatura al giorno su una sola famiglia di pezzi dovrebbe restare con una
saldatrice laser portatile
e investire il budget in un'attrezzatura migliore e un braccio di aspirazione fumi. Oltre qualche ora al giorno su una famiglia di pezzi stabile, una cella è l'investimento migliore.
FAQ
Quanto tempo richiede l'installazione di un'integrazione di una linea di produzione per la saldatura laser?
Da quattro a dodici settimane è la norma, e l'impianto elettrico è il fattore critico, non la saldatura. Un'alimentazione trifase per una macchina da 3000 W può da sola aggiungere settimane.
Possiamo mantenere la nostra saldatrice manuale esistente e aggiungere un robot attorno ad essa?
A volte, se supporta l'avvio remoto e mantiene un fuoco stabile. Molte saldatrici manuali non espongono questi segnali in modo pulito, quindi verifica prima di progettare su questa base.
La cella necessita di un recinto di sicurezza?
Nella maggior parte delle giurisdizioni sì, perché una saldatrice a fibra continua da 1500 W rappresenta un grave rischio per gli occhi. Porte con interblocco o una barriera fotoelettrica sono la soluzione abituale, e se ne occupa l'integratore, non il tuo fornitore di saldatura.
Qual è il periodo di ammortamento realistico?
Per una famiglia di pezzi stabile saldata tutto il giorno, in genere meno di due anni. Per lotti brevi o cambi frequenti può sparire — ed è per questo che il tempo di cambio fa parte della decisione d'acquisto.
In breve
L'integrazione di una linea di produzione per saldatura laser conviene quando sussistono contemporaneamente tre condizioni: il pezzo domani è lo stesso di oggi, la saldatura dura abbastanza in una giornata da contare, e il ciclo è dominato dal carico piuttosto che dall'arco. Se ne manca una, hai comprato un modo costoso per saldare più velocemente di quanto ti servisse.
Misura separatamente il tempo di carico, saldatura e scarico. Resta sul banco se i numeri non tornano; acquista la
gamma di saldatura raffreddata ad acqua
più una cella se tornano.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










