 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Macchina per la pulizia laser a impulsi per l'industria della pressofusione
release time:
2026-10-16
Perché le fonderie per pressofusione utilizzano la pulizia laser a impulsi su stampi e fusioni: residui carboniosi, grafite e incrostazioni senza danneggiare la cavità o il pezzo fuso.
Un'officina di pressofusione nota tre cose contemporaneamente. Il ciclo di iniezione si allunga, i pezzi escono dalla macchina più opachi di prima, e qualcuno ha iniziato a prenotare un operaio per quattro ore ogni settimana per pulire le cavità a mano con una spazzola di ottone e un brunitoio.
Niente di tutto questo è usura della macchina. È residuo, ed è la cosa più costosa che accade silenziosamente in una fonderia.
Perché uno stampo si sporca in questo modo
Le leghe di alluminio e zinco vengono iniettate in una cavità d'acciaio a temperature ben superiori ai 600 gradi. Tre cose si attaccano a quella cavità e si comportano in modo diverso.
Il carbonio si accumula dove il metallo è fluito ripetutamente e non è mai stato completamente pulito. Inizia morbido e scuro, poi si cuoce in uno strato nero duro che è in parte carbonio, in parte polimero bruciato e in parte metallo. Il distaccante a base di grafite fa l'opposto: si stende sottile e uniforme, poi si cuoce in una pellicola dall'aspetto liscio e disastrosa per il distacco. Il calcare di ossido si forma ovunque la cavità sia stata esposta all'aria tra uno sparo e l'altro, specialmente sul lato della materozza e attorno all'ingresso.
Il motivo per cui la pulizia manuale non risolve mai il problema in modo definitivo è che ogni metodo attacca solo uno strato. La spazzola di ottone rimuove la grafite sciolta e lascia il carbonio. La sabbiatura rimuove il carbonio e porta via anche la lucidatura. Il solvente elimina il grasso e lascia tutto il resto dov'era.
Dove il Pulse conta più che altrove
Una cavità di uno stampo è la combinazione più difficile da pulire. La cavità è in acciaio per utensili temprato, rifinita a specchio, e il pezzo che ne esce è spesso una fusione in alluminio a parete sottile che si deforma se la si blocca.
È esattamente ciò per cui una
macchina per la pulizia laser
è in grado di gestire, ed è per questo che le fonderie ne utilizzano uno anziché una macchina a fascio continuo. Il fascio si attiva e disattiva migliaia di volte al secondo. Il calore di ogni impulso si diffonde nell'acciaio e si dissipa prima che arrivi l'impulso successivo. La superficie viene pulita senza mai raggiungere una temperatura che potrebbe corrodere o opacizzare la lucidatura.
Un fascio continuo sulla stessa cavità svolge lo stesso lavoro più rapidamente e asporta anche un sottile strato di lucidatura. Su una cavità che è già al limite della durata utile, questa differenza è l'intero argomento.
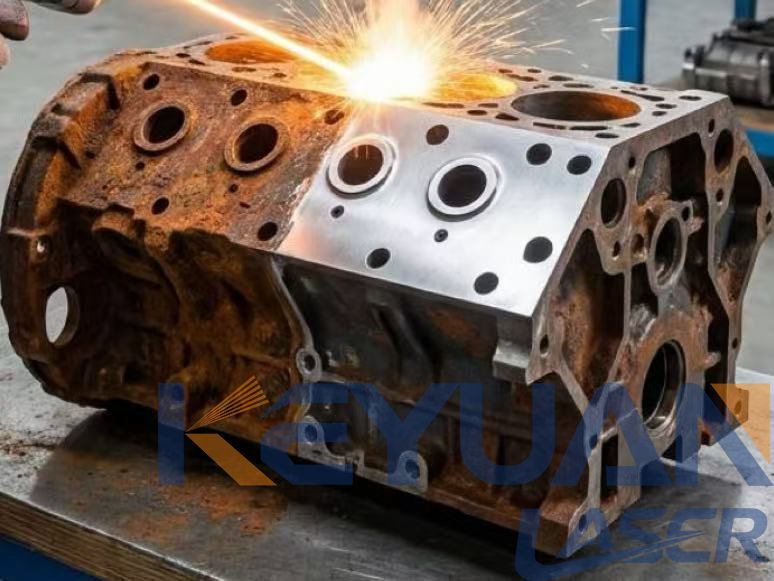
Cosa si stacca effettivamente da uno stampo
| Cosa si trova sulla cavità | Di cosa si tratta | Il laser pulsato può rimuoverlo | Attenzione a |
|---|---|---|---|
| Carbonio nero duro | Polimero bruciato e metallo bruciato | Sì, rapidamente | Le vaiolature profonde rimangono finché la cavità non viene riparata |
| Film di grafite | Distaccante cotto | Sì | Rimuovilo prima che diventi carbonio |
| Incrostazione di ossido sull'acciaio per stampi | Ruggine e incrostazioni termiche | Sì, a bassa potenza | Prova prima vicino a un angolo |
| Grasso e olio dell'eiettore | Grasso, non residui | No | Sgrassare prima chimicamente, poi laser |
| Superficie cromata | Cromatura dura | Ultima risorsa | Vesciche di placcatura ad alta temperatura |
| Residui di bava su canale di colata e iniezione | Bava e moncone del canale di colata | Sì | Cambiare successivamente l'ugello |
Leggi quella tabella come sei lavori diversi. Un'azienda che acquista una macchina aspettandosi un solo utilizzo rimarrà delusa, mentre un'azienda che la considera una stazione di pulizia multi-lavoro ottiene un ottimo valore.
Il lato pezzo, e impulso o continuo
Pulire lo stampo è solo metà del lavoro. I getti stessi escono con residui di attacco, bave e uno strato di ossido che una sabbiatura rimuoverebbe volentieri, ma arrotonderebbe anche gli spigoli e incrudirebbe la superficie.
È nei getti in alluminio a parete sottile che questo conta di più. Una sabbiatura a impatto martella la superficie e può alterare le dimensioni per cui lo stampo è stato tagliato. Un laser pulsato rimuove il moncone di attacco e i residui del canale di colata senza toccare le superfici di tenuta, così il getto esce dalla macchina quasi come grezzo di fusione.
È anche qui che la scelta della potenza della sorgente smette di essere interessante. Le cavità degli stampi e i getti in alluminio non hanno bisogno di 3000 W. Hanno bisogno di controllo. Una
macchina per la pulizia laser a impulsi
nell'intervallo 200-500 W con frequenza di impulso regolabile copre cavità, attacchi e finitura dei pezzi in un'unica stazione, e le teste F254 o F330 coprono una cavità piccola o un piano più ampio a seconda di dove la si orienta.
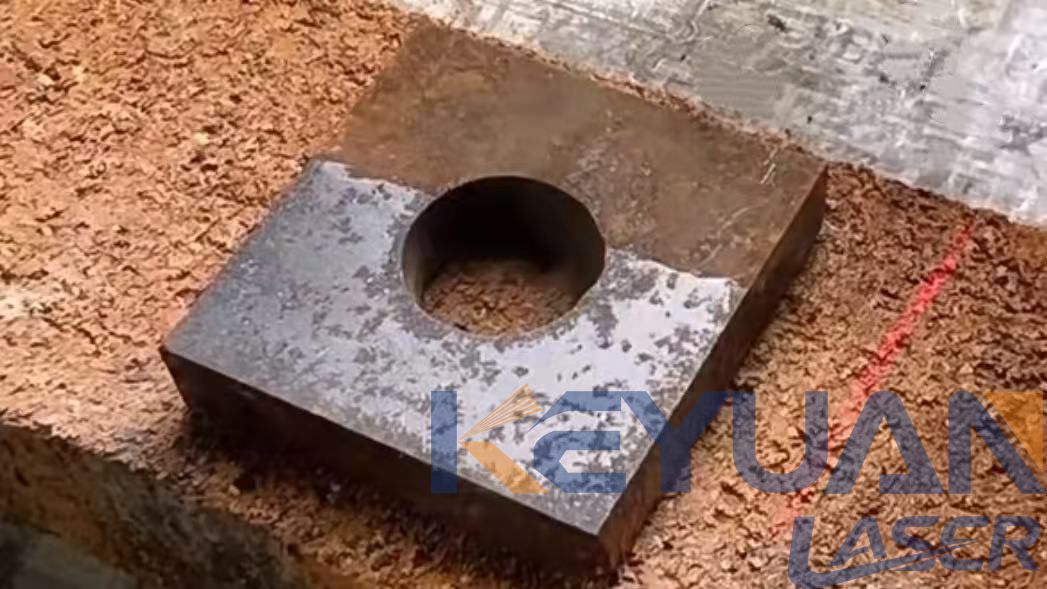
| Cosa si sta pulendo | Scegli impulso | Scegli continuo | Perché |
|---|---|---|---|
| Cavità dello stampo, lucidata a specchio | Impulso | - | La perdita di lucidatura non è recuperabile |
| Cavità prossima a fine vita | Impulso | - | Una zona con vaiolature anticipa la fine della cavità |
| Fusione in alluminio a pareti sottili | Impulso | - | Nessuna pallinatura, nessuna variazione dimensionale |
| Residui di sprue, canale di colata e attacco | Uno dei due | Uno dei due | È sporco, non una finitura |
| Incrostatura pesante su stampi in acciaio spesso | - | Continuo | La velocità conta più della finitura |
La regola è semplice. Se la superficie è una finitura, usa la modalità pulse. Se la superficie è sporco su qualcosa che non ti interessa, la velocità va bene.
Per cosa non è lo strumento giusto
Quattro lavori non sono lavori di pulizia. Crepe e cavità profonde richiedono un tecnico riparatore, non un laser. Il grasso pesante richiede prima uno sgrassaggio, perché il raggio lo trasformerà semplicemente in fumo e lo diffonderà. Superfici di stampi molto grandi, dove un operatore dovrebbe far passare la testa su un piano di due metri per ore, richiedono invece una testa fissa a gantry. E un'officina che non ha mai misurato quanto costa realmente la pulizia manuale sottovaluterà questa macchina di molto. Conta le ore-uomo prima di contare i pezzi.
Per lavori più ampi in officina oltre agli stampi, vale la pena considerare una linea di
macchine industriali per la pulizia laser
.
FAQ
La pulizia laser può danneggiare una cavità dello stampo?
Un laser pulsato non danneggerà una cavità integra alle impostazioni di lavoro. Ciò che non può fare è ripristinare una cavità già corrosa, e usare una potenza eccessiva su una cavità con danni superficiali esistenti diffonderà tali danni.
Con quale frequenza dovrebbe essere pulito con il laser uno stampo per pressofusione?
Tra una pulizia della cavità e l'altra, oppure secondo un programma legato al numero di colpi anziché al calendario. La maggior parte delle officine ritiene che la pulizia al cambio di produzione elimini la necessità di un intervento a metà ciclo.
I getti escono con una finitura diversa?
Escono più puliti e più vicini allo stato grezzo di fusione. Il laser non bombarda né incrudisce la superficie come fanno i mezzi d'impatto, quindi il risultato dimensionale rimane prevedibile.
E per quanto riguarda gli stampi cromati?
Considerali come ultima risorsa. La cromatura dura è sottile e si sfoglia alle temperature che rimuovono il carbonio. Usa bassa potenza, passate brevi e prova prima su un'area non critica.
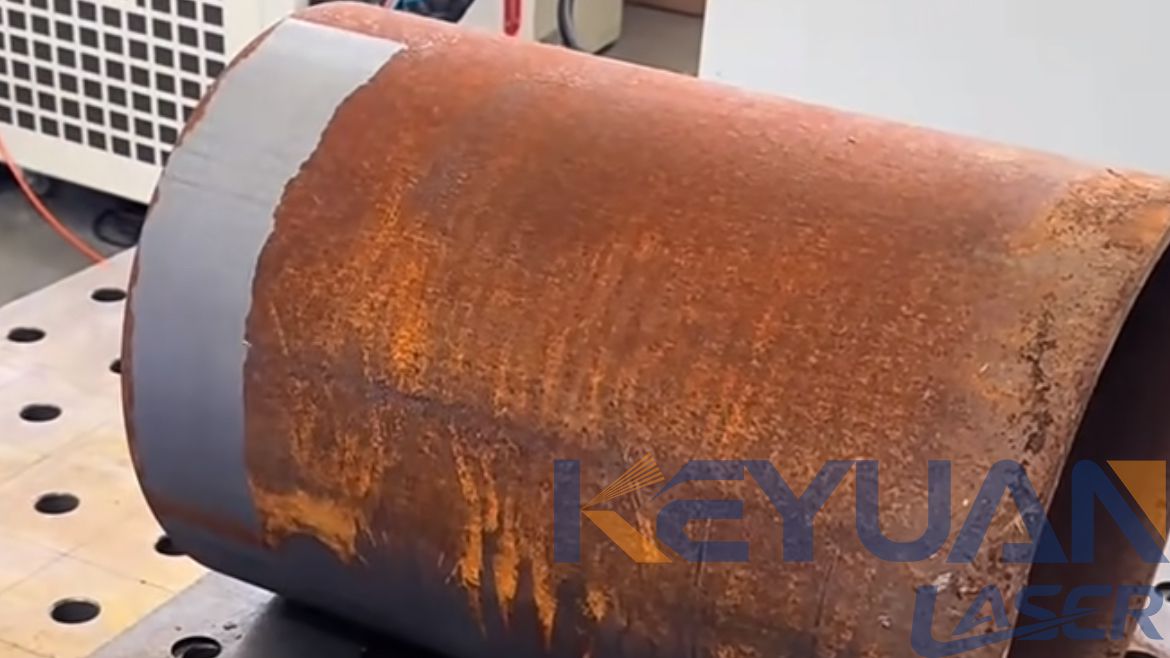
In breve
Una macchina pulsata risolve un problema di residui che la pulizia manuale si limita a rimandare. Mantieni la cavità una
macchina per pulizia laser pulsata
lavorazione perché la lucidatura è una finitura, mantieni il lavoro su sprue e gate sulla modalità più veloce e non puntarla mai sul grasso. Acquista in base alla testa, non alla potenza: una testa di scansione piccola che raggiunge una cavità vale più di una grande che non ci arriva. E se la stessa officina pulisce anche ruggine pesante e incrostazioni spesse,
pulizia laser continua
copre quel lato del lavoro a un costo orario inferiore.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










