 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Máquina de Limpeza a Laser Pulsado para a Indústria de Fundição sob Pressão
release time:
2026-10-16
Por que as fundições sob pressão usam limpeza a laser pulsado em moldes e peças fundidas: resíduo de carbono, grafite e incrustação sem danificar a cavidade ou a peça fundida.
Uma fundição por injeção percebe três coisas ao mesmo tempo. O ciclo de injeção aumenta, as peças saem da máquina mais opacas do que costumavam, e alguém começou a reservar um funcionário por quatro horas toda semana para esfregar as cavidades à mão com uma escova de latão e uma ferramenta de polimento.
Nada disso é desgaste da máquina. É resíduo, e é a coisa mais cara que acontece silenciosamente em uma fundição.
Por que um molde fica sujo do jeito que fica
Ligas de alumínio e zinco são injetadas em uma cavidade de aço a temperaturas bem acima de 600 graus. Três coisas aderem a essa cavidade e se comportam de maneiras diferentes.
O carbono se acumula onde o metal fluiu repetidamente e nunca foi totalmente limpo. Começa macio e escuro, depois endurece em uma camada preta e rígida que é parte carbono, parte polímero queimado e parte metal. O agente desmoldante de grafite faz o oposto: aplica-se fino e uniforme, depois cozinha em um filme que é suave ao olhar e terrível para a desmoldagem. A carepa de óxido se forma onde a cavidade ficou exposta ao ar entre os ciclos, especialmente no lado do canal de injeção e ao redor do ponto de injeção.
A razão pela qual a limpeza manual nunca resolve o problema permanentemente é que cada método ataca apenas uma camada. A escova de latão remove o grafite solto e deixa o carbono para trás. O jateamento remove o carbono e leva o polimento junto. O solvente tira a graxa e deixa todo o resto onde estava.
Onde o Pulso Importa Mais do Que em Qualquer Outro Lugar
Uma cavidade de molde é a combinação mais difícil que você vai limpar. A cavidade é de aço ferramenta temperado, acabada em espelho, e a peça que sai dela geralmente é uma fundição de alumínio de parede fina que empena se você a prender.
É exatamente isso que uma
máquina de limpeza a laser
é bom nisso, e é por isso que as fundições usam um em vez de uma máquina de feixe contínuo. O feixe alterna milhares de vezes por segundo e fica desligado entre os pulsos. O calor de cada rajada se dissipa no aço e se afasta antes que a próxima rajada chegue. A superfície é limpa sem nunca atingir uma temperatura que a corroa ou desgaste o polimento.
Um feixe contínuo na mesma cavidade faz o mesmo trabalho mais rápido e leva consigo uma fina camada de polimento. Numa cavidade que já está no limite da vida útil, essa diferença é todo o argumento.
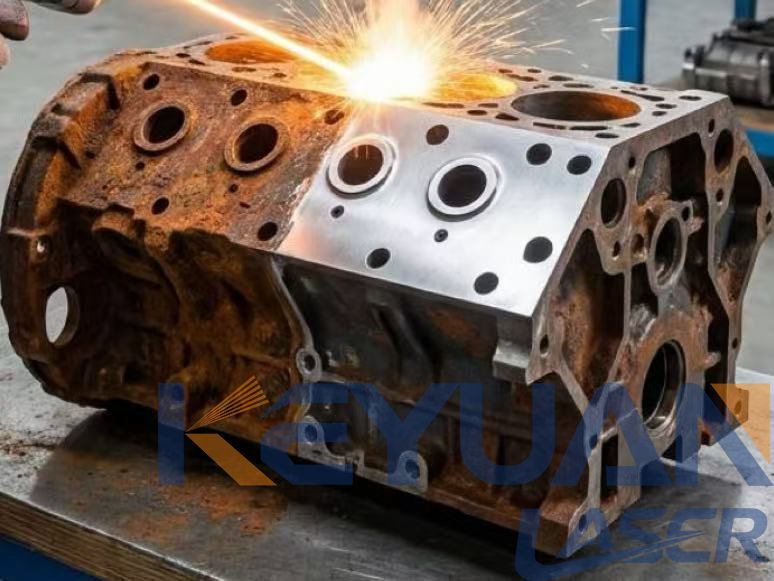
O que realmente sai de um molde
| O que você encontra na cavidade | O que é | O laser pulsado consegue removê-lo | Fique atento para |
|---|---|---|---|
| Negro de carbono duro | Polímero queimado e metal queimado | Sim, rapidamente | A corrosão profunda permanece até que a cavidade seja reparada |
| Película de grafite | Agente desmoldante cozido | Sim | Remova antes que se torne carbono |
| Carepa de óxido no aço para matrizes | Incrustação de ferrugem e calor | Sim, com baixa potência | Teste primeiro perto de um canto |
| Graxa e óleo do ejetor | Graxa, não resíduo | Não | Desengordurar quimicamente primeiro, depois laser |
| Superfície cromada | Cromagem dura | Último recurso | Bolhas de galvanoplastia em alta temperatura |
| Resíduo de rebarba do canal de injeção e do ponto de injeção | Rebarba e resto do canal de injeção | Sim | Trocar o bico depois |
Leia essa tabela como seis trabalhos diferentes. Uma oficina que compra uma máquina esperando um único uso ficará decepcionada, e uma oficina que a trata como uma estação de limpeza multiuso obtém um ótimo custo-benefício.
O Lado da Peça, e Pulso ou Contínuo
Limpar o molde é apenas metade do trabalho. As próprias peças fundidas saem com resíduos de canais, rebarbas e uma camada de óxido que um jato de granalha removeria facilmente, mas também arredondaria e endureceria por deformação.
É nas peças fundidas de alumínio de parede fina que isto mais importa. Um jato de impacto martela a superfície e pode alterar as dimensões para as quais o molde foi cortado. Um laser pulsado remove o resíduo do canal de alimentação e do canal de distribuição sem tocar nas faces de vedação, pelo que a peça sai da máquina praticamente como fundida.
É também aqui que a escolha da potência da fonte deixa de ser interessante. Cavidades de moldes e peças fundidas de alumínio não precisam de 3000 W. Precisam de controlo. Uma
máquina de limpeza a laser pulsado
na gama dos 200 a 500 W com frequência de pulso ajustável cobre cavidades, canais de alimentação e acabamento de peças numa só estação, e as cabeças F254 ou F330 cobrem uma cavidade pequena ou uma mesa plana maior, dependendo do que apontar.
| O que está a limpar | Escolher pulso | Escolher contínuo | Por quê |
|---|---|---|---|
| Cavidade da matriz, polida a espelho | Pulso | - | A perda de polimento não é recuperável |
| Cavidade próxima do fim da vida útil | Pulso | - | Uma área com corrosão pontual encerra a cavidade prematuramente |
| Fundição de alumínio com paredes finas | Pulso | - | Sem martelamento, sem alteração dimensional |
| Resíduo de bebedouro, canal de alimentação e ataque | Qualquer um | Qualquer um | É sujeira, não um acabamento |
| Incrustação pesada em matrizes de aço espesso | - | Contínuo | A velocidade importa mais que o acabamento |
A regra é simples. Se a superfície for um acabamento, use pulso. Se a superfície for sujeira em algo com que você não se importa, a velocidade é suficiente.
Para Que Não Serve
Quatro tarefas não são tarefas de limpeza. Rachaduras e cavidades profundas precisam de um técnico de reparo, não de um laser. Graxa pesada precisa de desengraxamento primeiro, porque o feixe simplesmente a transformará em fumaça e a espalhará. Superfícies de moldes muito grandes, onde um operador ficaria movendo o cabeçote por uma mesa de dois metros durante horas, pedem um cabeçote de pórtico fixo. E uma oficina que nunca mediu o custo real da limpeza manual subestimará esta máquina por uma margem enorme. Conte as horas-homem antes de contar as peças.
Para trabalhos mais amplos no chão de fábrica além de moldes, uma
máquina de limpeza a laser industrial
vale a pena considerar.
Perguntas Frequentes
A limpeza a laser pode danificar uma cavidade de molde?
Um laser pulsado não danificará uma cavidade íntegra em configurações de trabalho. O que ele não pode fazer é restaurar uma cavidade que já está corroída, e usar potência excessiva em uma cavidade com danos superficiais existentes espalhará esses danos.
Com que frequência um molde de fundição sob pressão deve ser limpo a laser?
Entre as extrações da cavidade, ou em um cronograma vinculado à contagem de disparos em vez do calendário. A maioria das oficinas descobre que a limpeza na troca elimina a necessidade de uma intervenção no meio da produção.
As peças fundidas saem com um acabamento diferente?
Elas saem mais limpas e mais próximas do estado bruto de fundição. O laser não martela nem encrua a superfície como os meios de impacto, então o resultado dimensional permanece previsível.
E quanto a matrizes cromadas?
Trate-as como último recurso. O cromo duro é fino e forma bolhas nas temperaturas que removem o carbono. Use potência baixa, passes curtos e teste primeiro em uma área não crítica.
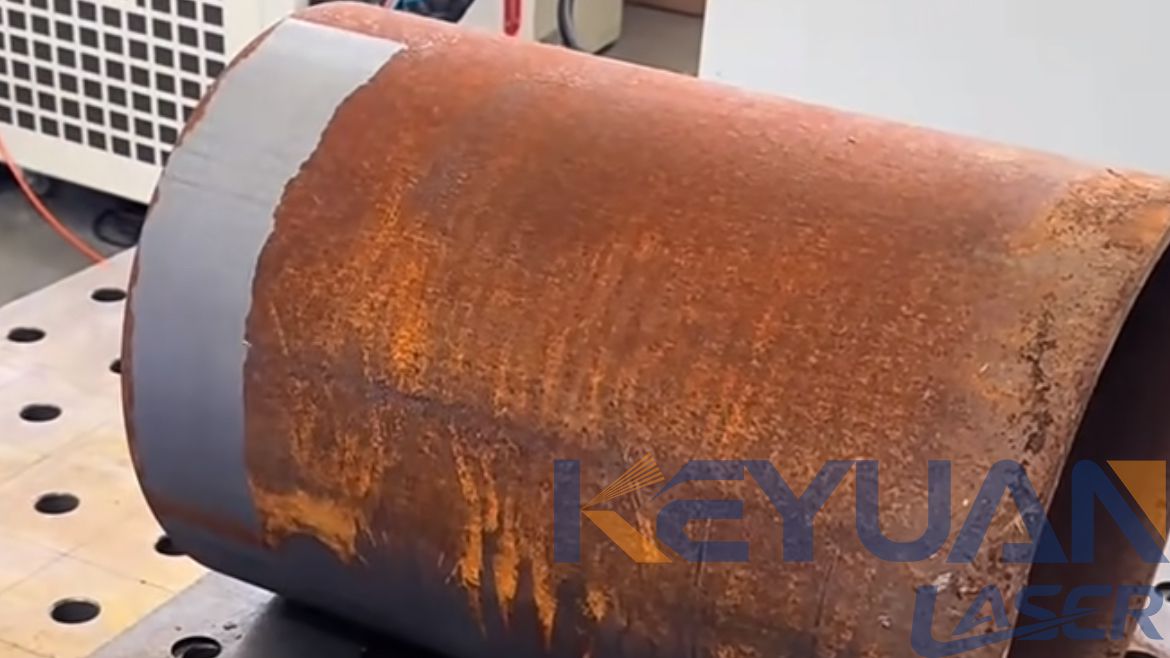
Resumo
Uma máquina pulsada resolve um problema de resíduos que a limpeza manual apenas adia. Mantenha a cavidade a
máquina de limpeza a laser pulsado
trabalho porque o polimento é um acabamento, mantenha o trabalho de sprue e gate no modo que for mais rápido, e nunca aponte para graxa. Compre pelo cabeçote, não pela potência: um cabeçote de varredura pequeno que alcança uma cavidade vale mais do que um grande que não consegue. E se a mesma oficina também limpa ferrugem pesada e incrustação espessa,
limpeza a laser contínuo
cobre esse lado do trabalho a um custo por hora menor.
label:
related news


Endereço de e-mail:
Telefone:
Copyright © 2012-2026 Keyuan Laser Todos os direitos reservados










