 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Pulslaser-Reinigungsmaschine für die Druckgussindustrie
release time:
2026-10-16
Warum Druckgussbetriebe gepulste Laserreinigung für Formen und Gussteile einsetzen: Kohlenstoffrückstände, Graphit und Zunder, ohne die Kavität oder das Gussteil zu beschädigen.
Ein Druckgussbetrieb bemerkt drei Dinge auf einmal. Die Schussfolgezeit steigt allmählich an, die Teile kommen stumpfer aus der Maschine als früher, und jemand hat begonnen, jede Woche einen Mitarbeiter für vier Stunden einzuplanen, der Kavitäten mit einer Messingbürste und einem Polierwerkzeug von Hand schrubbt.
Nichts davon ist Verschleiß an der Maschine. Es sind Rückstände, und sie sind das teuerste, was in einer Gießerei still und leise passiert.
Warum eine Form auf die Art und Weise verschmutzt, wie sie es tut
Aluminium- und Zinklegierungen werden bei Temperaturen weit über 600 Grad in eine Stahlkavität eingespritzt. Drei Dinge haften an dieser Kavität und verhalten sich unterschiedlich.
Kohlenstoff setzt sich dort ab, wo das Metall wiederholt geflossen und nie vollständig ausgespült worden ist. Er beginnt weich und dunkel und brennt sich dann zu einer harten schwarzen Schicht ein, die teils Kohlenstoff, teils verbranntes Polymer und teils Metall ist. Graphit-Trennmittel bewirkt das Gegenteil: Es wird dünn und gleichmäßig aufgetragen und bäckt dann zu einem Film ein, der glatt aussieht und für die Entformung furchtbar ist. Oxidzunder bildet sich überall dort, wo die Kavität zwischen den Schüssen der Luft ausgesetzt war, besonders auf der Angussseite und rund um den Anschnitt.
Der Grund, warum manuelle Reinigung das nie dauerhaft behebt, ist, dass jede Methode nur eine Schicht angreift. Die Messingbürste entfernt losen Graphit und lässt den Kohlenstoff zurück. Das Strahlen nimmt den Kohlenstoff ab und nimmt die Politur mit. Lösungsmittel holt das Fett heraus und lässt alles andere, wo es war.
Wo Puls mehr als überall sonst zählt
Eine Formkavität ist die schwierigste Kombination, die Sie reinigen werden. Die Kavität besteht aus gehärtetem Werkzeugstahl, ist auf Hochglanz poliert, und das Teil, das herauskommt, ist oft ein dünnwandiges Aluminiumgussteil, das sich verzieht, wenn man es einspannt.
Genau das ist es, was eine gepulste
Laserreinigungsmaschine
ist gut darin, und deshalb verwenden Gießereien eine solche statt einer Dauerstrahlmaschine. Der Strahl schaltet tausende Male pro Sekunde um und ist dazwischen aus. Die Wärme jedes Impulses verteilt sich in den Stahl und entweicht, bevor der nächste Impuls eintrifft. Die Oberfläche wird gereinigt, ohne jemals eine Temperatur zu erreichen, die sie anfressen oder die Politur stumpf machen würde.
Ein kontinuierlicher Strahl auf derselben Kavität erledigt dieselbe Arbeit schneller und nimmt dabei eine dünne Schicht der Politur mit. Bei einer Kavität, die bereits an der Grenze der Kavitätenlebensdauer liegt, ist dieser Unterschied das ganze Argument.
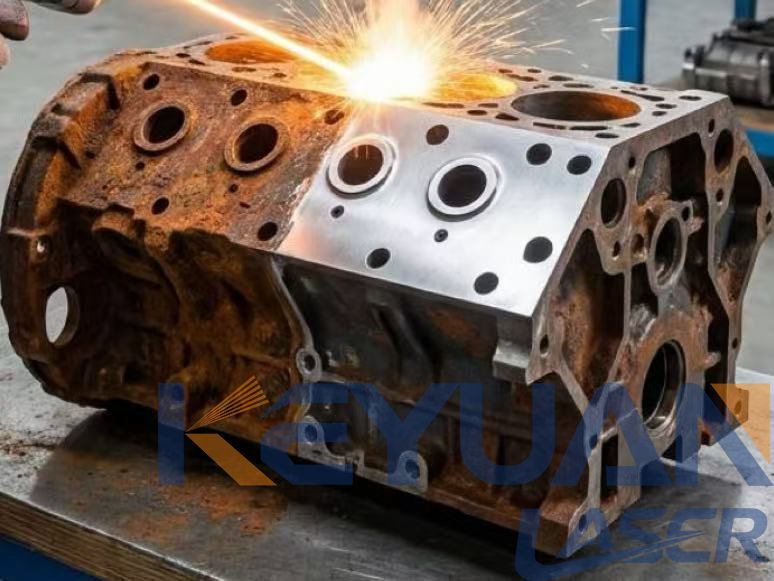
Was tatsächlich von einer Form abgetragen wird
| Was sich auf der Kavität befindet | Was es ist | Kann der gepulste Laser es entfernen | Achten Sie auf |
|---|---|---|---|
| Harter schwarzer Kohlenstoff | Verbranntes Polymer und verbranntes Metall | Ja, schnell | Tiefe Lochfraßstellen bleiben bestehen, bis die Kavität repariert ist |
| Graphitfilm | Eingebranntes Trennmittel | Ja | Entfernen Sie es, bevor es zu Kohlenstoff wird |
| Zunderschicht auf Formstahl | Rost- und Hitzekalk | Ja, mit geringer Leistung | Zuerst an einer Ecke testen |
| Auswerferfett und Öl | Fett, kein Rückstand | Nein | Zuerst chemisch entfetten, dann lasern |
| Verchromte Oberfläche | Hartverchromung | Letzte Option | Galvanikblasen bei hoher Temperatur |
| Anguss- und Anschnittgrat-Rückstände | Grat und Angussstummel | Ja | Danach die Düse wechseln |
Betrachten Sie diese Tabelle als sechs verschiedene Aufgaben. Ein Betrieb, der eine Maschine für nur einen Einsatzzweck kauft, wird enttäuscht sein, während ein Betrieb, der sie als Mehrzweck-Reinigungsstation nutzt, einen sehr guten Gegenwert erhält.
Die Teile-Seite sowie Puls oder Kontinuierlich
Das Reinigen der Form ist nur die Hälfte der Arbeit. Die Gussteile selbst kommen mit Angussresten, Grat und einer Oxidhaut heraus, die ein Sandstrahlen problemlos entfernen würde, aber auch verrunden und kaltverfestigen würde.
Bei dünnwandigen Aluminiumgussteilen ist das am wichtigsten. Ein Druckstrahl verfestigt die Oberfläche und kann die Maße verändern, auf die eine Form geschnitten wurde. Ein gepulster Laser entfernt den Angussstummel und die Angussresten, ohne die Dichtflächen zu berühren, sodass das Gussteil nahezu im Gusszustand von der Maschine kommt.
Hier wird auch die Wahl der Quellenleistung uninteressant. Formnester und Aluminiumgussteile brauchen keine 3000 W. Sie brauchen Kontrolle. Eine
Pulslaser-Reinigungsmaschine
im Bereich von 200 bis 500 W mit einstellbarer Pulsfrequenz deckt Formnester, Angüsse und Teilebearbeitung in einer Station ab, und die Köpfe F254 oder F330 decken je nach Ausrichtung entweder ein kleines Formnest oder ein größeres flaches Bett ab.
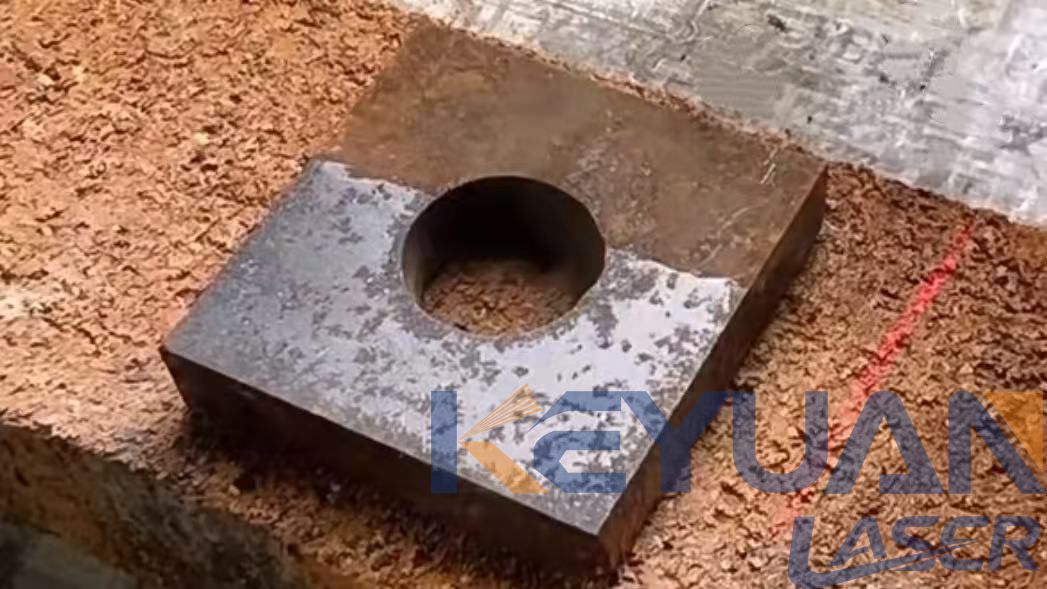
| Was Sie reinigen | Puls wählen | Kontinuierlich wählen | Warum |
|---|---|---|---|
| Formnest, auf Spiegelglanz poliert | Puls | - | Polierverlust ist nicht wiederherstellbar |
| Formnest nahe dem Ende der Lebensdauer | Puls | - | Eine einzige Grübchenstelle beendet das Formnest vorzeitig |
| Aluminiumguss mit dünnen Wandstärken | Puls | - | Kein Kugelstrahlen, keine Maßänderung |
| Anguss-, Verteiler- und Anschnittreste | Entweder | Entweder | Es ist Schmutz, keine Oberflächenbeschaffenheit |
| Starke Zunderbildung auf dicken Stahlmatrizen | - | Kontinuierlich | Geschwindigkeit ist wichtiger als die Oberflächenbeschaffenheit |
Die Regel ist einfach. Wenn die Oberfläche eine Oberflächenbeschaffenheit ist, verwenden Sie Puls. Wenn die Oberfläche Schmutz auf etwas ist, das Sie nicht interessiert, ist Geschwindigkeit in Ordnung.
Wofür es das falsche Werkzeug ist
Vier Aufgaben sind keine Reinigungsaufgaben. Risse und tiefe Gruben brauchen einen Reparaturtechniker, keinen Laser. Schweres Fett muss zuerst entfettet werden, weil der Strahl es einfach in Rauch verwandelt und verteilt. Sehr große Formoberflächen, bei denen ein Bediener den Kopf stundenlang über ein zwei Meter langes Bett führen würde, verlangen einen festen Portalkopf. Und eine Werkstatt, die nie gemessen hat, was die manuelle Reinigung tatsächlich kostet, wird diese Maschine um ein Vielfaches unterschätzen. Zählen Sie die Arbeitsstunden, bevor Sie die Teile zählen.
Für breitere Werkstattarbeiten über Formen hinaus ist eine
industrielle Laserreinigungsmaschine
einen Blick wert.
FAQ
Kann die Laserreinigung einen Formhohlraum beschädigen?
Ein gepulster Laser beschädigt bei Arbeitseinstellungen keinen intakten Hohlraum. Was er nicht kann, ist die Wiederherstellung eines bereits angegriffenen Hohlraums, und die Verwendung zu hoher Leistung an einem Hohlraum mit bestehenden Oberflächenschäden wird diese Schäden ausbreiten.
Wie oft sollte eine Druckgussform laser gereinigt werden?
Zwischen den Formhohlraum-Zyklen oder nach einem Zeitplan, der an der Schusszahl statt am Kalender ausgerichtet ist. Die meisten Betriebe stellen fest, dass die Reinigung beim Umrüsten einen Eingriff während des Laufs überflüssig macht.
Kommen die Gussteile mit einer anderen Oberfläche heraus?
Sie kommen sauberer und näher am Gusszustand heraus. Ein Laser verfestigt oder kaltverfestigt die Oberfläche nicht so wie Strahlmittel, daher bleibt das dimensionale Ergebnis vorhersehbar.
Was ist mit verchromten Formen?
Behandeln Sie sie als letztes Mittel. Hartchrom ist dünn und blättert bei den Temperaturen ab, bei denen Kohlenstoff entfernt wird. Verwenden Sie niedrige Leistung, kurze Durchgänge und testen Sie zuerst an einem unkritischen Bereich.
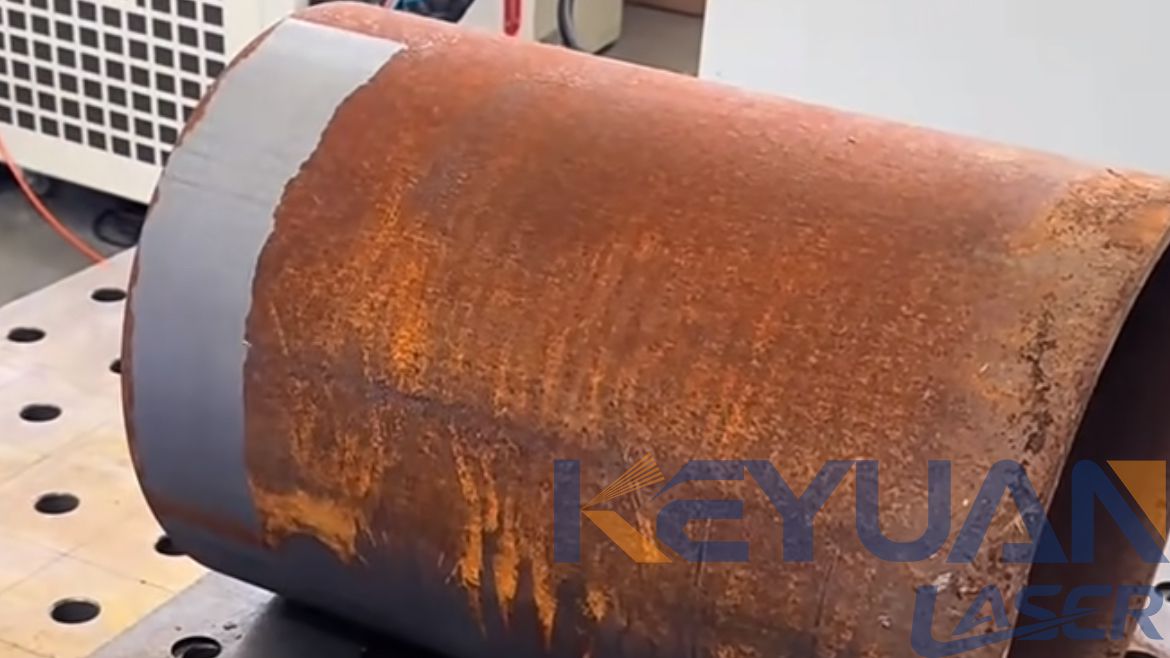
Die Kurzfassung
Eine gepulste Maschine löst ein Rückstandsproblem, das die manuelle Reinigung nur aufschiebt. Halten Sie den Hohlraum a
gepulste Laserreinigungsmaschine
Aufgabe, weil das Polieren eine Endbearbeitung ist, halten Sie die Anguss- und Anschnittarbeiten auf dem Modus, der schneller ist, und richten Sie sie niemals auf Fett. Kaufen Sie nach dem Kopf, nicht nach der Wattzahl: Ein kleiner Scankopf, der in einen Hohlraum reicht, ist mehr wert als ein großer, der das nicht kann. Und wenn dieselbe Werkstatt auch starken Rost und dicke Zunderschichten reinigt,
kontinuierliche Laserreinigung
deckt diese Seite der Arbeit zu niedrigeren Kosten pro Stunde ab.
label:
related news


E-Mail-Adresse:
Hotline:
Copyright © 2012-2026 Keyuan Laser Alle Rechte vorbehalten










