 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Handgeführte Laser-Schweißmaschine für Stahlbau-Werkstätten
release time:
2026-10-16
Was sich ändert, wenn eine handgeführte Laser-Schweißmaschine auf Baustahl trifft: welche Verbindungen sie bewältigt, wie die Dicke die Leistung bestimmt und wo Passgenauigkeit wichtiger ist als Geschwindigkeit.
Ein Metallbauer, der zehn Jahre lang 1,5 mm Edelstahlschränke geschweißt hat, bekommt plötzlich einen Auftrag für einen Treppenturm: 100 mal 100 mal 6 Winkelstahl, 200 mm I-Träger, Fußplatten, Knotenbleche – und jedes Teil muss vor Ort mit einem Kran im Hof passen.
Derselbe Schweißer, dieselbe Pistole, ein völlig anderer Auftrag. Blecharbeiten belohnen Sauberkeit. Konstruktionsarbeiten belohnen Passgenauigkeit.
Stahlbau ist ein anderer Auftrag
Das Erste, was man verstehen muss: Eine konstruktive Verbindung trägt die Last durch ihre Schweißnaht und hält nicht nur zwei Bleche zusammen. Das verändert, worauf man achtet.
Bei einem Schrank misst man den Spalt mit einer Fühlerlehre und macht weiter. Bei einer Träger-Stützen-Verbindung entscheidet derselbe Spalt darüber, ob die Verbindung die Abnahme besteht. Die zusätzliche Zeit, die ein Stahlbauauftrag kostet, wird also selten mit Schweißen verbracht. Sie wird damit verbracht, zwei Stahlteile in Übereinstimmung zu bringen, bevor der Lichtbogen zündet.
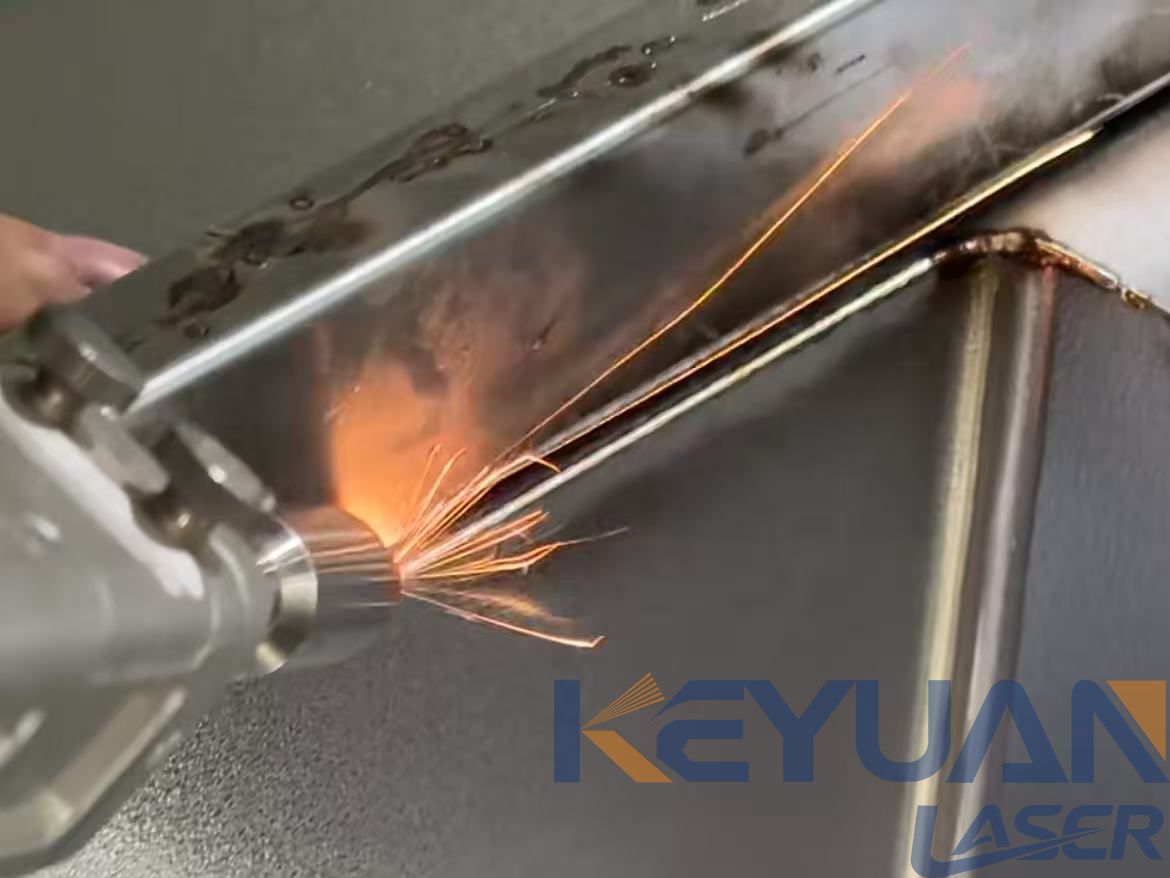
Die Materialstärke ergibt sich daraus. Die meisten Blechwerkstätten arbeiten zwischen 1 und 3 mm. Im Stahlbau liegt man bei 6 mm, 8 mm, 12 mm, und eine Kastenstützenwand kann je nach Spannweite 4 bis 8 mm betragen. Eine
handgeführte Laserschweißmaschine
fühlt sich in diesem Bereich wohl. Eine Maschine, die nur für dünnes Blech ausgelegt ist, wird damit kämpfen.
Was eine Stahlbauwerkstatt tatsächlich schweißt
| Bauteil | Typischer Stoß | Übliche Dicke | Was Sie tatsächlich ausbremst |
|---|---|---|---|
| Winkelblech zu Knotenblech | Kehlnaht an beiden Schenkeln | 6-10 mm | Grate am Rand und Zunderschuppen unter der Lasche |
| Grundplatte zur Stütze | Rundumkehle | 8-12 mm | Die Platte ist nie eben, daher variiert der Spalt |
| Träger zum Stützenflansch | Kehlnaht oder Auflagerwinkel | 6-8 mm | Geradheit der Schnittkante, nicht der Schweißnaht |
| Steifen an einem Blechträger | Filet, kurz und lang | 6-8 mm | Wiederholgenauigkeit über einen langen Lauf |
| Rohr zur Grundplatte | Rundumkehle | 4-6 mm | Das Rohrende ist nach dem Sägen oval |
| Leiter und Längsträger | Kehlnaht, Rohr auf Flachmaterial | 3-5 mm | Über das Werkstück steigen, um die Gegenseite zu erreichen |
Lesen Sie die letzte Spalte, bevor Sie die Dicken-Spalte lesen. Bei den meisten Konstruktionsarbeiten entsteht der Stillstand durch Reinigen und Positionieren, nicht durch das Schweißen selbst.
Die Dicke bestimmt die Maschine
| Blechdicke | Quellstrom, der einen stabilen Lichtbogen hält | Einlagige Voll durchdringung | Was das für Ihren Arbeitsalltag bedeutet |
|---|---|---|---|
| 3 mm und darunter | 1500 W | Üblicherweise | Eine Lage, schnell, geringes Risiko des Durchbrennens |
| 5-6 mm | 2000 W | Üblicherweise, bei sauberer Passung | Die Schweißzeit ist nicht mehr der Engpass |
| 8-10 mm | 3000 W | Häufig | Spaltkontrolle wird wichtiger als die Leistung |
| 12 mm und mehr | Über 3000 W | Selten in einer Lage | Mehrlagig – und damit kein Handgerät mehr |
Der angegebene Schweißbereich der meisten Handgeräte liegt bei 0,5 bis 8 mm. Diese Angabe ist ehrlich. Unter 8 mm ist der Prozess stabil und reproduzierbar. Darüber verlangt man derselben kleinen Leistungsquelle ab, sich durch einen dickeren Werkstoffstapel zu arbeiten, während das Werkstück still und kalt bleibt – die schwierigste Kombination überhaupt.
A
Laser-Schweißmaschine
mit einer
Faserlaser-Schweißmaschine
Quelle bewältigt bis zu 8 mm in einem einzigen Durchgang bei einer typischen Konstruktionsverbindung. Darüber hinaus planen Sie zwei Durchgänge und Vorheften, und seien Sie ehrlich zu sich selbst bezüglich der Taktzeit.
Passgenauigkeit ist die eigentliche Kunst
Wenn Sie nur eine Sache aus diesem Artikel mitnehmen, dann diese: Bei konstruktiven Arbeiten entscheidet die Passung über die Qualität, nicht die Maschine.
Drei Gewohnheiten zahlen sich schnell aus. Schleifen Sie die Kante eines Schnittwinkels, bis sie hell und rechtwinklig ist, denn die glatte Haut, die ein Plasma- oder Sägeschnitt hinterlässt, lässt sich ohne Entfernung nicht richtig schweißen. Stellen Sie den Spalt mit einem Abstandshalter ein statt nach Augenmaß, denn ein Spalt, der von einer Seite richtig aussieht, ist es nicht. Heften Sie vor, bevor Sie sich festlegen, denn eine geschweißte Verbindung, die sich bewegt, ist diejenige, die Sie nicht mehr rückgängig machen können.
Fügen Sie die dritte Gewohnheit hinzu, die nur konstruktive Arbeiten erfordern: Achten Sie auf die Wärmesenke. Ein dicker Stützenflansch zieht die Wärme schneller von der Verbindung ab als ein dünnes Blech, sodass dieselben Einstellungen, die an einem Knotenblech gut aussehen, eine Verbindung am Flansch aushungern können. Verlangsamen Sie die Vorschubbewegung oder fügen Sie eine zweite Lage hinzu, statt die Leistung zu erhöhen.
Nach unserer Erfahrung sind die Werkstätten, die mit einer Handmaschine bei konstruktiven Arbeiten echte Leistung erzielen, diejenigen, die eine Magnetklemme und einen Satz Abstandshalter neben das Gerät legen. Es ist nicht glamourös, aber es ist mehr wert als eine größere Maschine.
Wo es gewinnt und wo es sich zurückziehen sollte
Ein handgeführter Laserschweißer verdient seinen Platz bei konstruktiven Arbeiten an einigen bestimmten Stellen. Die Feldreparatur von installiertem Stahl ist die klarste: keine Gasflaschen, die einen Treppenturm hinaufgeschleppt werden müssen, keine Schlacke, die auf einem Laufsteg abgeschlagen werden muss. Mischaufträge sind ein weiterer Punkt, denn dasselbe Gerät wechselt von einer 3-mm-Halterung zu einem 6-mm-Winkel ohne jegliche Änderung. Und es ist sehr gut bei wiederkehrenden kurzen Nähten über viele identische Bauteile hinweg, wo es schneller ist, die Maschine einmal einzurichten und den Stahl zu bewegen, als die Maschine zu bewegen.
Es gibt vier Fälle, in denen es das falsche Werkzeug ist. Voll durchgeschweißte Stumpfnähte, die ultraschall- oder magnetpulvergeprüft werden, benötigen einen wiederholbaren Prozess mit dokumentierten Parametern, meist auf einer dedizierten Maschine. Durchgehende lange Nähte in erdbeben- oder ermüdungsbeanspruchten Bauteilen erfordern eine Verfahrensprüfung. Blech über 12 mm bedeutet Mehrlagenschweißen, das eine Handpistole schlecht bewältigt. Und eine Werkstatt, die bereits eine mechanisierte Schweißzelle betreibt, schlägt eine Handgerät-Lösung beim Volumen jedes Mal, weil der Roboter keine Heftvorrichtung braucht, um denselben Punkt zweimal zu treffen.
FAQ
Kann ein handgeführter Laserschweißer Baustahl schweißen?
Ja, bis etwa 8 mm in einer Lage, was viele Knotenbleche, Fußplatten und Steifen abdeckt. Darüber hinaus wird es eine Zwei-Lagen-Arbeit mit deutlich weniger Reserve, und Sie sollten die zusätzliche Zeit im Angebot einkalkulieren.
Welche Dicke ist zu dick für ein Handgerät?
Etwa 12 mm. Der angegebene Bereich endet bei 8 mm aus gutem Grund: Dickeres Blech zieht die Wärme schneller aus der Naht, als eine kleine Quelle sie ersetzen kann, und der Lichtbogen wird instabil.
Brauchen Baustahlschweißnähte Schutzgas?
Der Schweißdraht bringt normalerweise seinen eigenen Schutz mit, und die integrierte Stickstoffeinheit bei einigen Modellen deckt die Wurzellage ab. Prüfen Sie die Schutzgasanforderung anhand Ihrer Zeichnung, statt sie anzunehmen.
Welche Zertifizierung benötigen Baustahlschweißnähte?
Das hängt von Ihrem lokalen Regelwerk und dem Kunden ab. Die meisten konstruktiven Arbeiten erfordern ein qualifiziertes Verfahren und einen qualifizierten Schweißer, unabhängig vom Prozess. Eine Lasermaschine befreit Sie nicht davon, sie ändert nur die Parameter, die Sie qualifizieren.
Die Kurzfassung
Wählen Sie ein
handgeführtes Laser-Schweißgerät
im Bereich von 2000 bis 3000 W, damit decken Sie die meisten strukturellen Anpassarbeiten auf der Baustelle ab. Planen Sie mehr Budget für die Vorbereitung als für das Schweißgerät ein: Kantenschleifen, Abstandshalter, Klemmen und Heftpunkte sind das, was aus einer schnellen Schweißnaht eine gute macht. Und wenn es sich um vollständige Durchdringung, ermüdungskritische Anwendungen oder Dicken über 12 mm handelt, wählen Sie ein Verfahren, das Sie qualifizieren können, statt eines, das Sie einfach bewegen können. Sobald Sie wissen, dass die Verbindung eine Kehlnaht an sauberem, vorbereitetem Stahl ist,
wassergekühltes Laser-Schweißen
hält seine Nennleistung über eine ganze Schicht, und genau dort spielt sich Strukturarbeit ab.
label:
related news


E-Mail-Adresse:
Hotline:
Copyright © 2012-2026 Keyuan Laser Alle Rechte vorbehalten










