 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Ручной лазерный сварочный аппарат для цехов металлоконструкций
Дата публикации:
2026-10-16
Что меняется, когда ручной лазерный сварочный аппарат встречается с конструкционной сталью: какие соединения он обрабатывает, как толщина определяет мощность и где подготовка кромок важнее скорости.
Производитель, который десять лет варил шкафы из нержавеющей стали толщиной 1,5 мм, вдруг получает заказ на лестничную башню: уголок 100 на 100 на 6, двутавровые балки 200 мм, опорные плиты, косынки — и каждая деталь должна встать на объекте с помощью крана во дворе.
Тот же сварщик, та же горелка, совершенно другая работа. Работа с листовым металлом вознаграждает аккуратность. Работа с конструкциями вознаграждает подгонку.
Конструкционная сталь — это другая работа
Первое, что нужно понять: конструкционное соединение передаёт нагрузку через свой сварной шов, а не просто удерживает два листа вместе. Это меняет то, на что вы обращаете внимание.
На шкафу вы измеряете зазор щупом и идёте дальше. На соединении балки с колонной тот же зазор решает, пройдёт ли соединение проверку. Поэтому дополнительное время на конструкционном заказе редко уходит на сварку. Оно уходит на то, чтобы две детали стали сошлись друг с другом до начала дуги.
Толщина следует из этого. Большинство цехов листового металла работают в диапазоне от 1 до 3 мм. Работа с конструкциями — это 6 мм, 8 мм, 12 мм, а стенка коробчатой колонны может быть от 4 до 8 мм в зависимости от пролёта.
Ручной лазерный сварочный аппарат
комфортно работает в этом диапазоне. Аппарат, рассчитанный только на тонкий лист, будет с этим бороться.
Что на самом деле варит цех конструкций
| Элемент | Типовое соединение | Стандартная толщина | Что на самом деле вас замедляет |
|---|---|---|---|
| Уголок к фасонке | Угловой шов по обоим катетам | 6-10 мм | Заусенцы по кромке и окалина под накладкой |
| Базовая плита к колонне | Круговой угловой шов | 8-12 мм | Плита никогда не бывает ровной, поэтому зазор варьируется |
| Балка к полке колонны | Угловой шов или опорный уголок | 6-8 мм | Прямолинейность резаной кромки, а не сварного шва |
| Ребра жесткости на пластинчатой балке | Филе, короткое и длинное | 6-8 мм | Повторяемость на длинной дистанции |
| Труба к базовой плите | Круговой угловой шов | 4-6 мм | Конец трубы овальный после распиловки |
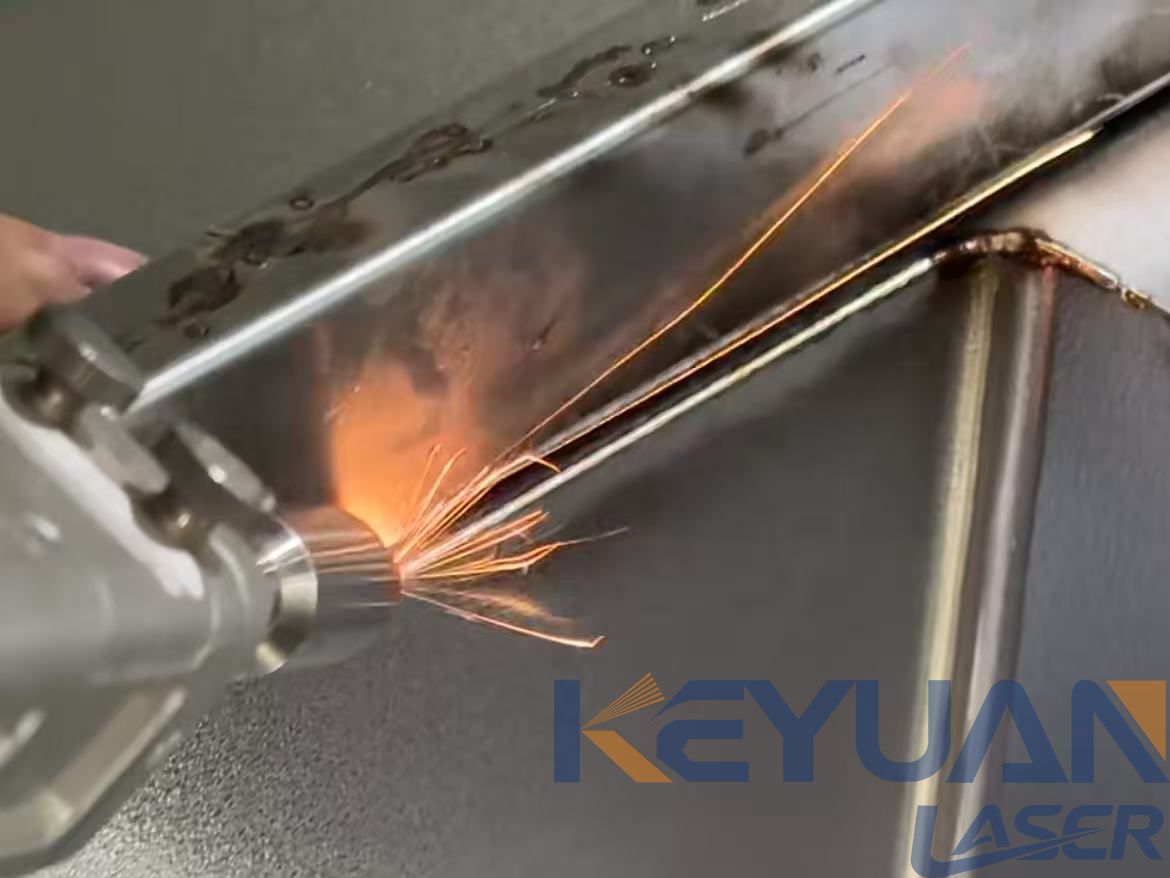
| Стремянка и стрингер | Галтель, труба к плоскости | 3-5 мм | Перелезание через деталь, чтобы добраться до дальней стороны |
Прочитайте последнюю колонку, прежде чем читать колонку толщины. На большинстве монтажных работ простой связан с зачисткой и позиционированием, а не с самой сваркой.
Толщина определяет аппарат
| Толщина листа | Мощность источника, обеспечивающая стабильную дугу | Однопроходное полное проплавление | Что это значит для вашей работы |
|---|---|---|---|
| 3 мм и менее | 1500 Вт | Обычно | Один проход, быстро, низкий риск прожога |
| 5-6 мм | 2000 Вт | Обычно, при хорошей подгонке | Время сварки больше не является узким местом |
| 8–10 мм | 3000 Вт | Часто | Контроль зазора начинает иметь большее значение, чем мощность |
| 12 мм и выше | Свыше 3000 Вт | Редко за один проход | Многопроходная сварка — и это уже не работа для ручного аппарата |
Заявленный диапазон сварки у большинства ручных аппаратов составляет от 0,5 до 8 мм. Эта цифра честная. Ниже 8 мм процесс стабилен и воспроизводим. Выше вы просите один и тот же маломощный источник проплавить более толстый пакет, пока заготовка остаётся неподвижной и холодной, — а это самое сложное сочетание из возможных.
A
лазерный сварочный аппарат
с помощью
волоконный лазерный сварочный аппарат
источник обрабатывает до 8 мм за один проход на типичном конструкционном соединении. Свыше этого планируйте два прохода и предварительную прихватку, и будьте честны с собой насчёт времени цикла.
Подгонка — это настоящее мастерство
Если вы вынесете из этой статьи только одну мысль, пусть это будет следующая: при работе с конструкциями качество определяет подгонка, а не станок.
Три привычки быстро окупаются. Зачистите кромку резаного угла до блеска и прямоугольности, потому что полированная корка, оставшаяся после плазменной или пильной резки, не будет нормально свариваться, если её не удалить. Выставляйте зазор с помощью прокладки, а не на глаз, поскольку зазор, который кажется правильным с одной стороны, таковым не является. Ставьте прихватки, прежде чем варить окончательно, потому что сваренное соединение, которое повело, уже не исправить.
Добавьте третью привычку, которая нужна только при работе с конструкциями: следите за теплоотводом. Толстая полка колонны отводит тепло от соединения быстрее, чем тонкий лист, поэтому те же настройки, которые отлично работают на косынке, могут «заморить» соединение у полки. Снизьте скорость перемещения или добавьте второй проход вместо увеличения мощности.
По нашему опыту, цеха, которые получают реальную отдачу от ручного аппарата на конструкциях, — это те, где рядом с горелкой лежат магнитный зажим и набор прокладок. Это не эффектно, но это ценнее, чем более мощный аппарат.
Где он выигрывает, а где лучше отступить
Ручной лазерный сварочный аппарат оправдывает себя на конструкциях в нескольких конкретных случаях. Ремонт уже смонтированных металлоконструкций на месте — самый очевидный: не нужно таскать баллоны с газом на лестничную башню, не нужно скалывать шлак на настиле. Смешанные работы — ещё один случай, потому что одна и та же горелка переходит с кронштейна 3 мм на косынку 6 мм без каких-либо перенастроек. И он очень хорош на повторяющихся коротких швах по множеству одинаковых элементов, где настроить аппарат один раз и перемещать металл быстрее, чем перемещать аппарат.
Есть четыре случая, когда это неподходящий инструмент. Полнопроварные стыковые швы, которые будут проверяться ультразвуком или магнитным методом, требуют воспроизводимого процесса с записанными параметрами, обычно на специализированном станке. Непрерывные длинные швы в элементах, подверженных сейсмическим или усталостным нагрузкам, требуют аттестации технологии. Лист толщиной более 12 мм означает многопроходную работу, с которой ручной пистолет справляется плохо. А цех, где уже работает механизированная сварочная ячейка, всегда обгонит ручную установку по объёму, потому что роботу не нужна сборочная струбцина, чтобы попасть в одну и ту же точку дважды.
Часто задаваемые вопросы
Может ли ручной лазерный сварочный аппарат варить конструкционную сталь?
Да, до примерно 8 мм за один проход, что покрывает множество косынок, опорных плит и рёбер жёсткости. Свыше этого это становится двухпроходной задачей с гораздо меньшим запасом, и вам следует заложить дополнительное время в смету.
Какая толщина слишком велика для ручного аппарата?
Около 12 мм. Опубликованный диапазон останавливается на 8 мм не просто так: более толстый лист отводит тепло из соединения быстрее, чем малый источник может его восполнить, и дуга становится нестабильной.
Нужен ли защитный газ для конструкционных швов?
Присадочная проволока обычно несёт собственную защиту, а встроенный азотный блок на некоторых моделях покрывает корневой проход. Уточняйте требования к защите по вашему чертежу, а не предполагайте.
Какая сертификация нужна для конструкционных швов?
Это зависит от ваших местных норм и заказчика. Большинство конструкционных работ требует аттестованной технологии и аттестованного сварщика, независимо от процесса. Лазерный аппарат не освобождает вас от этого, он лишь меняет параметры, которые вы аттестуете.
Краткая версия
Выберите
ручной лазерный сварочный аппарат
в диапазоне 2000–3000 Вт, и вы закроете большинство работ по подгонке конструкций на объекте. Заложите больше бюджета на подготовку, чем на горелку: зачистка кромок, прокладки, струбцины и прихватки — вот что превращает быстрый шов в качественный. А если работа требует полного проплавления, критична к усталости или толщина превышает 12 мм, выбирайте процесс, который можно аттестовать, а не тот, который можно просто переместить. Когда вы знаете, что соединение — это угловой шов на чистой, подготовленной стали,
лазерная сварка с водяным охлаждением
будет держать свои характеристики всю смену, а именно в таких условиях и живёт работа с конструкциями.
Метка:
Похожие новости


Электронная почта:
Горячая линия:
© 2012-2026 Keyuan Laser. Все права защищены.










