 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Лазерный гравировальный станок для вывесок: материалы и рабочий процесс
Дата публикации:
2026-10-17
Что лазерный гравировальный станок действительно делает в мастерской вывесок: какие материалы гравируются чисто, как мощность влияет на глубину и какой рабочий процесс позволяет избежать переделки.
Владелец мастерской вывесок рассказывает: станок пришёл, первый месяц прошёл хорошо. А потом клиент возвращает партию акриловых пластин, потому что кромки получились мутными вместо глянцевых, а работа, рассчитанная на двадцать минут, заняла три часа повторной резки.
С машиной всё было в порядке. Мастерская рассматривала гравировку и резку как одну операцию, а на материалах для вывесок это противоположности.
Что на самом деле продаёт мастерская вывесок
Большинство небольших мастерских вывесок продают четыре вещи, и ведут они себя совершенно по-разному.
Гравированные изображения на акриле и ПВХ — это хлеб насущный. Резные акриловые буквы — второе. Наклейка винила — третье, и именно из-за неё многие мастерские вообще покупают станок, ведь виниловый резак больше ничего не умеет. Гравированные латунные, стальные и алюминиевые таблички — четвёртое, и CO2-лазер их просто не осилит, сколько бы ватт вы ни купили.
О последнем стоит сказать прямо.
Лазерный гравировальный станок
с длиной волны 10,6 микрона работает с акрилом, деревом, бумагой, кожей, стеклом, камнем и пластиком. С металлом он не работает. Если ваш портфель заказов — в основном металлические таблички, вы ищете не тот инструмент.
Материалы, которые решают всё
| Материал | Гравировка | Резка | Что на самом деле идёт не так |
|---|---|---|---|
| Литый акрил | Отличный матовый контраст | Глянцевая полированная кромка | Лист слишком гибкий и расщепляется |
| ПВХ / пенопласт | Отлично, резкий контраст | Края плавятся и морщатся | Используйте жёсткий ПВХ, а не пенопласт |
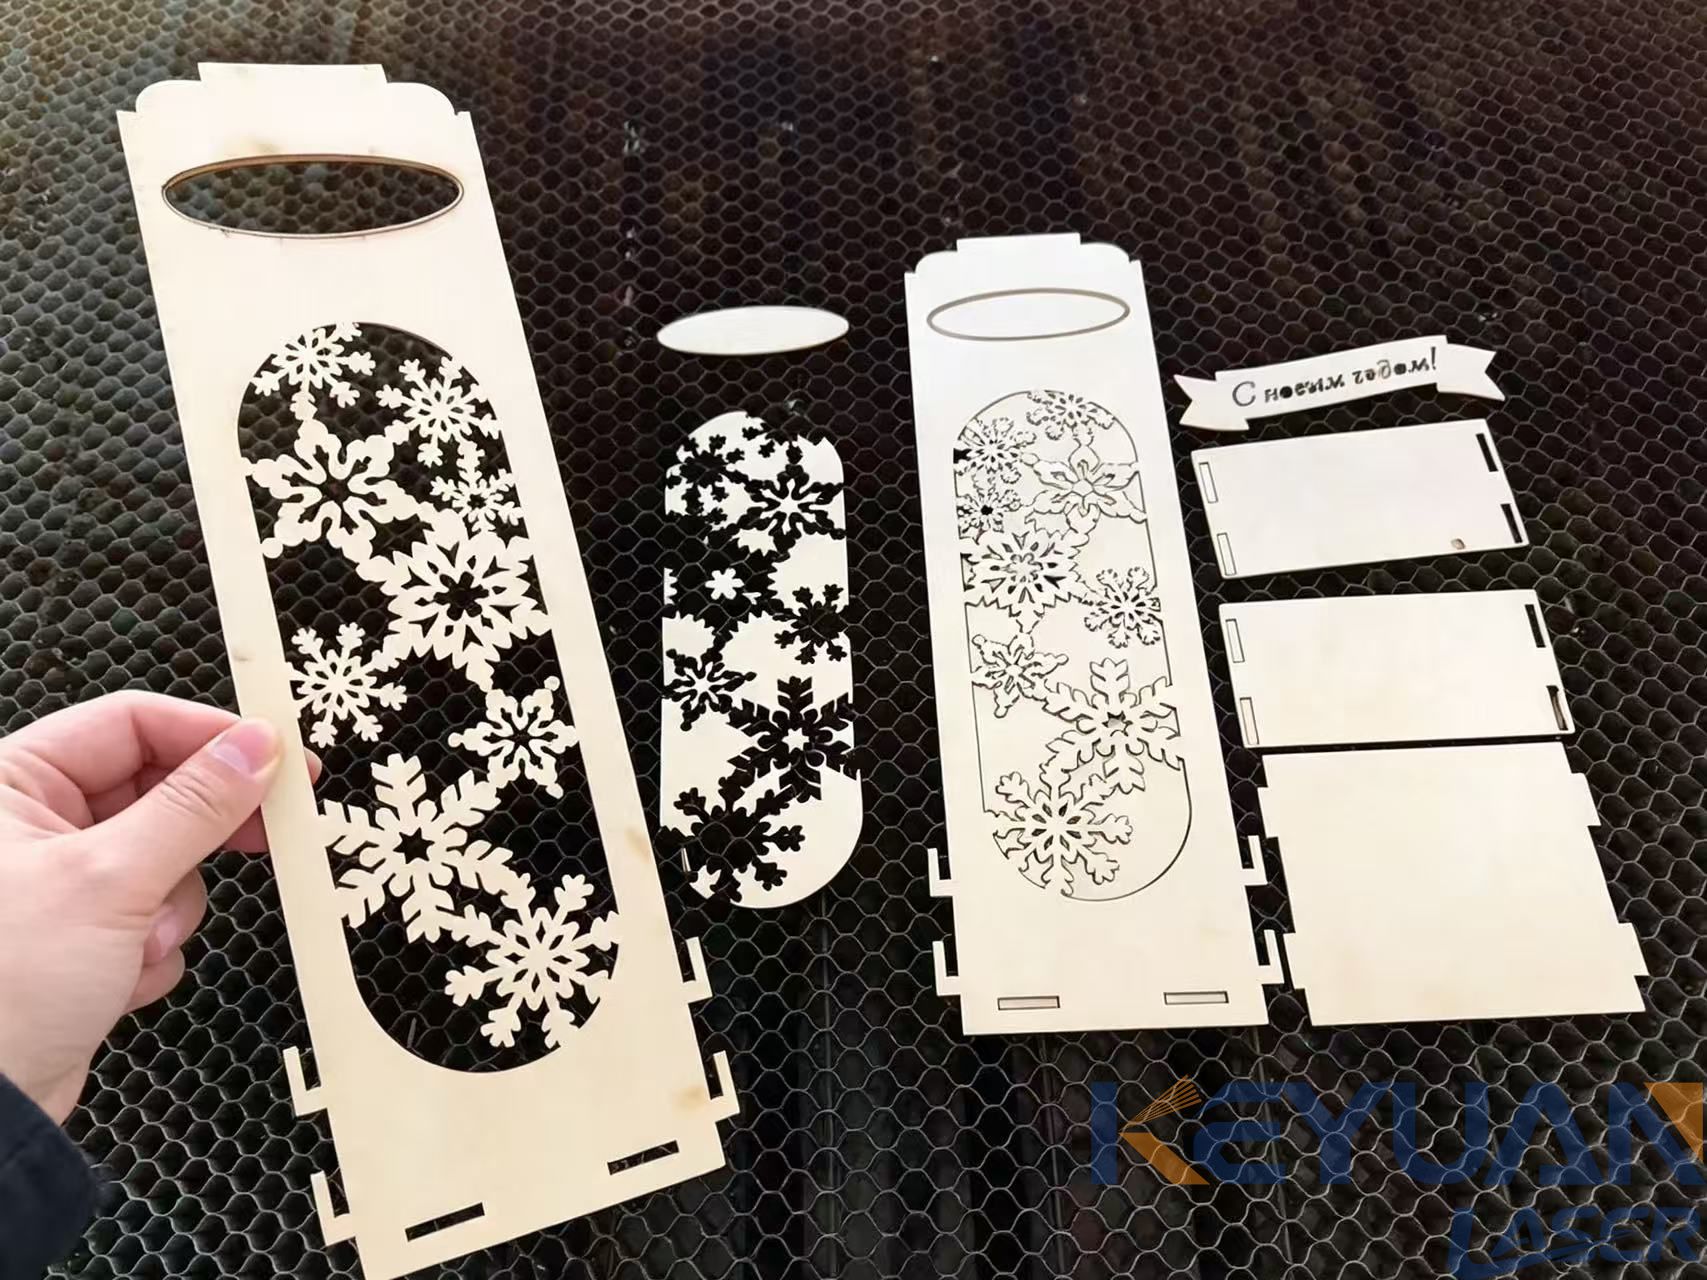
| МДФ и фанера | Хорошо, слегка закопчённый | Чёрный обугленный край | Пыль — это риск возгорания, а не резка |
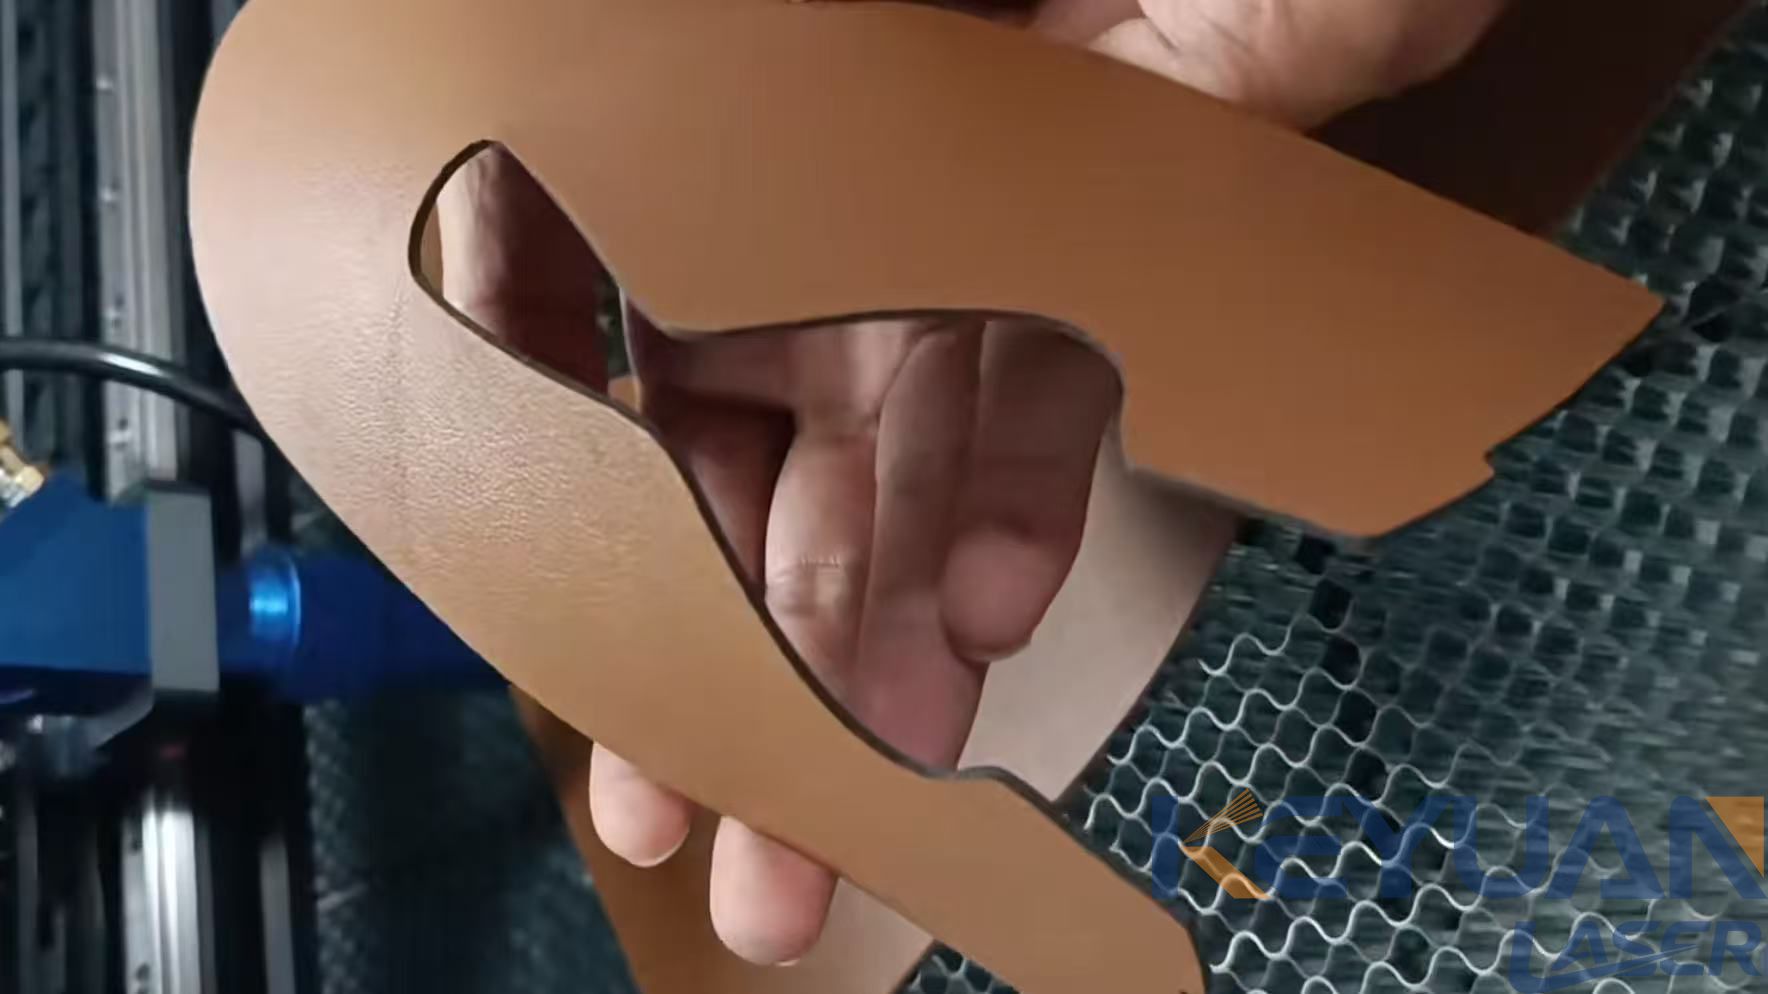
| Кожа | Отлично, тёмное на светлом | Не стоит делать | Толщина варьируется по всей шкуре |
| Стекло | Хороший поверхностный след, без глубины | Чистый срез, без полировки | Трескается, если лист прижат |
| Алюминиевая композитная панель | Поверхности, виден сердечник | Не резать | Сердечник пластиковый и расплавится |
Прочитайте последний столбец, прежде чем читать столбец с гравировкой. В работе с вывесками материал определяет процесс, а не наоборот.
Мощность — это не то же самое, что глубина
Покупатели спорят о ваттах, хотя почти никогда в этом не нуждаются. На самом деле им нужно знать, насколько глубоко выглядит след, потому что логотип, читаемый с двух метров, — это неглубокая гравировка, а логотип, который можно ощутить пальцем, — совсем другая задача.
| Задача | Типичная мощность | Скорость гравировки | Обычная проблема |
|---|---|---|---|
| Неглубокий логотип, глубина 0,1–0,3 мм | 60–100 Вт | Медленно | Поверхностные подпалины, если торопиться |
| Глубокая выборка, 1-2 мм | 100-150 Вт | Медленно | Нагар скапливается в кармане |
| Резка акрила 3-5 мм | 100-150 Вт | Средний | За один проход обычно остаётся тонкая плёнка |
| Резка МДФ 8-10 мм | 150 Вт | Медленно | То, что материал не прорезан насквозь, здесь нормально |
| Металлическая пластина | Не применимо | - | CO2-лазер этого не может |
Заявленная скорость на этих станках — до 60000 мм/мин при гравировке и 40000 мм/мин при резке. Это предельные значения для тонких материалов при одном проходе. Никто не режет МДФ толщиной 8 мм на скорости 40 метров в минуту и не получает пригодную кромку.
Практический показатель, который стоит запомнить, меньше.
Лазерный станок CO2
с источником мощностью от 60 до 180 Вт справляется с указанными задачами, а повторяемость позиционирования 0,01 мм означает, что логотип, вырезанный в десяти местах, окажется ровно в десяти местах. Минимальный английский символ — 1,0 на 1,0 мм; это жёсткий предел, ниже которого буквы сливаются.
Процесс, который исключает переделку
Три мастерские, добивающиеся стабильного результата, делают одни и те же четыре вещи, и ни одна из них не связана со станком.
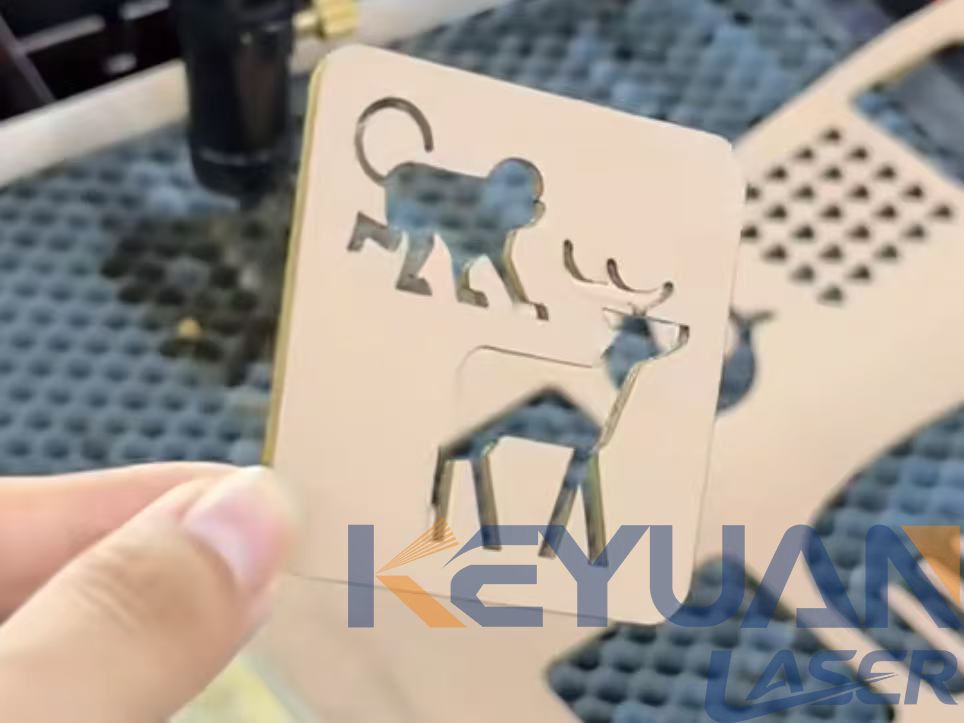
Режьте акрил в два прохода. Сделайте надрез почти на всю глубину, затем более медленный второй проход. Единичный проход на полную глубину по литому акрилу поднимает облако пара, которое затуманивает линзу и притупляет ту самую кромку, которую вы продаёте.
Проверяйте обдув каждое утро. Качество резки акрила зависит от того, сдувает ли воздух расплав из реза — узкого канала, по которому проходит луч. Забитая воздушная линия даёт мутные кромки, на которые жаловался ваш клиент, и выглядит это точно как проблема с мощностью.
Держите фокусирующую линзу чистой. Десять минут в начале смены предотвращают большинство следов прожига, которые обычно списывают на материал.
Запускайте тестовую сетку для каждого нового материала, а не для каждой новой партии. Акрил от двух поставщиков с одинаковой номинальной толщиной может резаться по-разному.
Когда малый CO2-станок — неправильная покупка
Четыре ситуации, когда стоит потратить больше или купить что-то другое.
Если ваша самая крупная деталь регулярно превышает 900 на 600 мм,
малый формат co2 лазерный станок
станет узким местом, потому что детали в итоге оказываются на соседнем станке. Модели 9060 и 1390 существуют именно по этой причине, и разница в цене меньше, чем разница в производительности.
Если большая часть вашей работы — толстая фанера или панели МДФ, крупноформатный станок с большей мощностью и шарико-винтовой передачей сделает за один проход то, на что малому станку нужно три.
Если металл приносит больше десятой части вашей выручки, добавьте волоконный маркировочный станок или небольшой листогиб, а CO2-станок оставьте для графики.
А если вы изготавливаете вывески на объём, станок с фиксированной головкой или портальный станок превосходит станок с рабочим столом по той же причине, что и фрезерный станок с ЧПУ: время на настройку никто не оплачивает.
常见问题
Какая мощность нужна для акриловых вывесок?
80–150 Вт покрывает почти все задачи мастерской вывесок по литому акрилу и ПВХ. Ниже 60 Вт вы будете медленно резать всё толще 3 мм, а выше 180 Вт на маленьком столе вы получаете скорость, которую не сможете использовать, потому что стол — это предел.
Может ли CO2-лазер резать нержавеющую сталь или латунь?
Нет. Излучение CO2-источника на 10,6 микрона поглощается акрилом и деревом и просто отражается металлами. Для металлических вывесок нужен волоконный лазер или механическая обработка.
Нужен ли мне воздушный компрессор?
Да, и большинство людей недооценивают его. Для небольшого стола требуется примерно 70–100 литров в минуту сухого фильтрованного воздуха при давлении около 0,5–0,8 МПа. Подбор компрессора под самое большое сопло, а не под среднее, — это разница между чистыми кромками и постоянным перерезанием.
Почему мои кромки реза выглядят мутными?
Почти всегда дело в воздушной поддержке. Воздух должен выдувать расплавленный материал из реза, а когда он этого не делает, материал остаётся на кромке. Проверьте, не заблокирована ли воздушная линия и достаточного ли она диаметра, прежде чем винить лазерную трубку.
Кратко
A
CO2 лазерный станок для резки
зарабатывает на акриле, ПВХ, дереве и коже и не может работать с металлом — решите это до покупки. Оценивайте его по качеству кромки реза на литом акриле, а не по скорости гравировки, потому что именно это видят клиенты. Берите размер рабочего поля, который вмещает вашу самую крупную типичную деталь плюс 100 мм, а не самое большое поле, которое вы можете себе позволить. И закладывайте в бюджет компрессор и вытяжную систему одновременно со станком, потому что
поставщик лазерных гравировальных станков
который не может ответить на оба вопроса, продаёт вам коробку, а не мастерскую.
Метка:
Похожие новости


Электронная почта:
Горячая линия:
© 2012-2026 Keyuan Laser. Все права защищены.










