 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Máquina de grabado láser para señalización: materiales y flujo de trabajo
release time:
2026-10-17
Qué hace realmente una máquina de grabado láser en un taller de rotulación: qué materiales se graban con limpieza, cómo la potencia modifica la profundidad y el flujo de trabajo que evita tener que rehacer el trabajo.
El dueño de un taller de rótulos te cuenta que el láser llegó y que el primer mes fue bien. Luego, un cliente le devuelve un lote de placas de acrílico porque los bordes salieron turbios en lugar de brillantes, y el trabajo que se había presupuestado en veinte minutos requirió tres horas de recortes.
No había nada malo en la máquina. El taller había estado tratando el grabado y el corte como la misma operación, y en los materiales para rótulos son operaciones opuestas.
Qué vende realmente un taller de rótulos
La mayoría de los pequeños talleres de rótulos venden cuatro cosas, y se comportan de manera muy diferente.
Los gráficos grabados en acrílico y PVC son el pan de cada día. Las letras de acrílico cortadas son lo segundo. El vinilo aplicado es lo tercero, y es la razón por la que muchos talleres compran una máquina en primer lugar, porque una cortadora de vinilo no puede hacer nada más. Las placas grabadas de latón, acero y aluminio son lo cuarto, y un láser CO2 simplemente no puede hacerlas, sin importar la potencia que compres.
Vale la pena decir esto en voz alta. Una
máquina de grabado láser
a 10,6 micras funciona con acrílico, madera, papel, cuero, vidrio, piedra y plástico. No funciona con metal. Si tu cartera de pedidos es mayoritariamente de placas metálicas, estás buscando la herramienta equivocada.
Los materiales que lo deciden todo
| Material | Grabado | Corte | Qué es lo que realmente falla |
|---|---|---|---|
| Acrílico fundido | Excelente, contraste mate | Borde pulido brillante | La lámina es demasiado flexible y se astilla |
| PVC / placa de espuma | Excelente, contraste nítido | Los bordes se derriten y arrugan | Usar PVC rígido, no espuma |
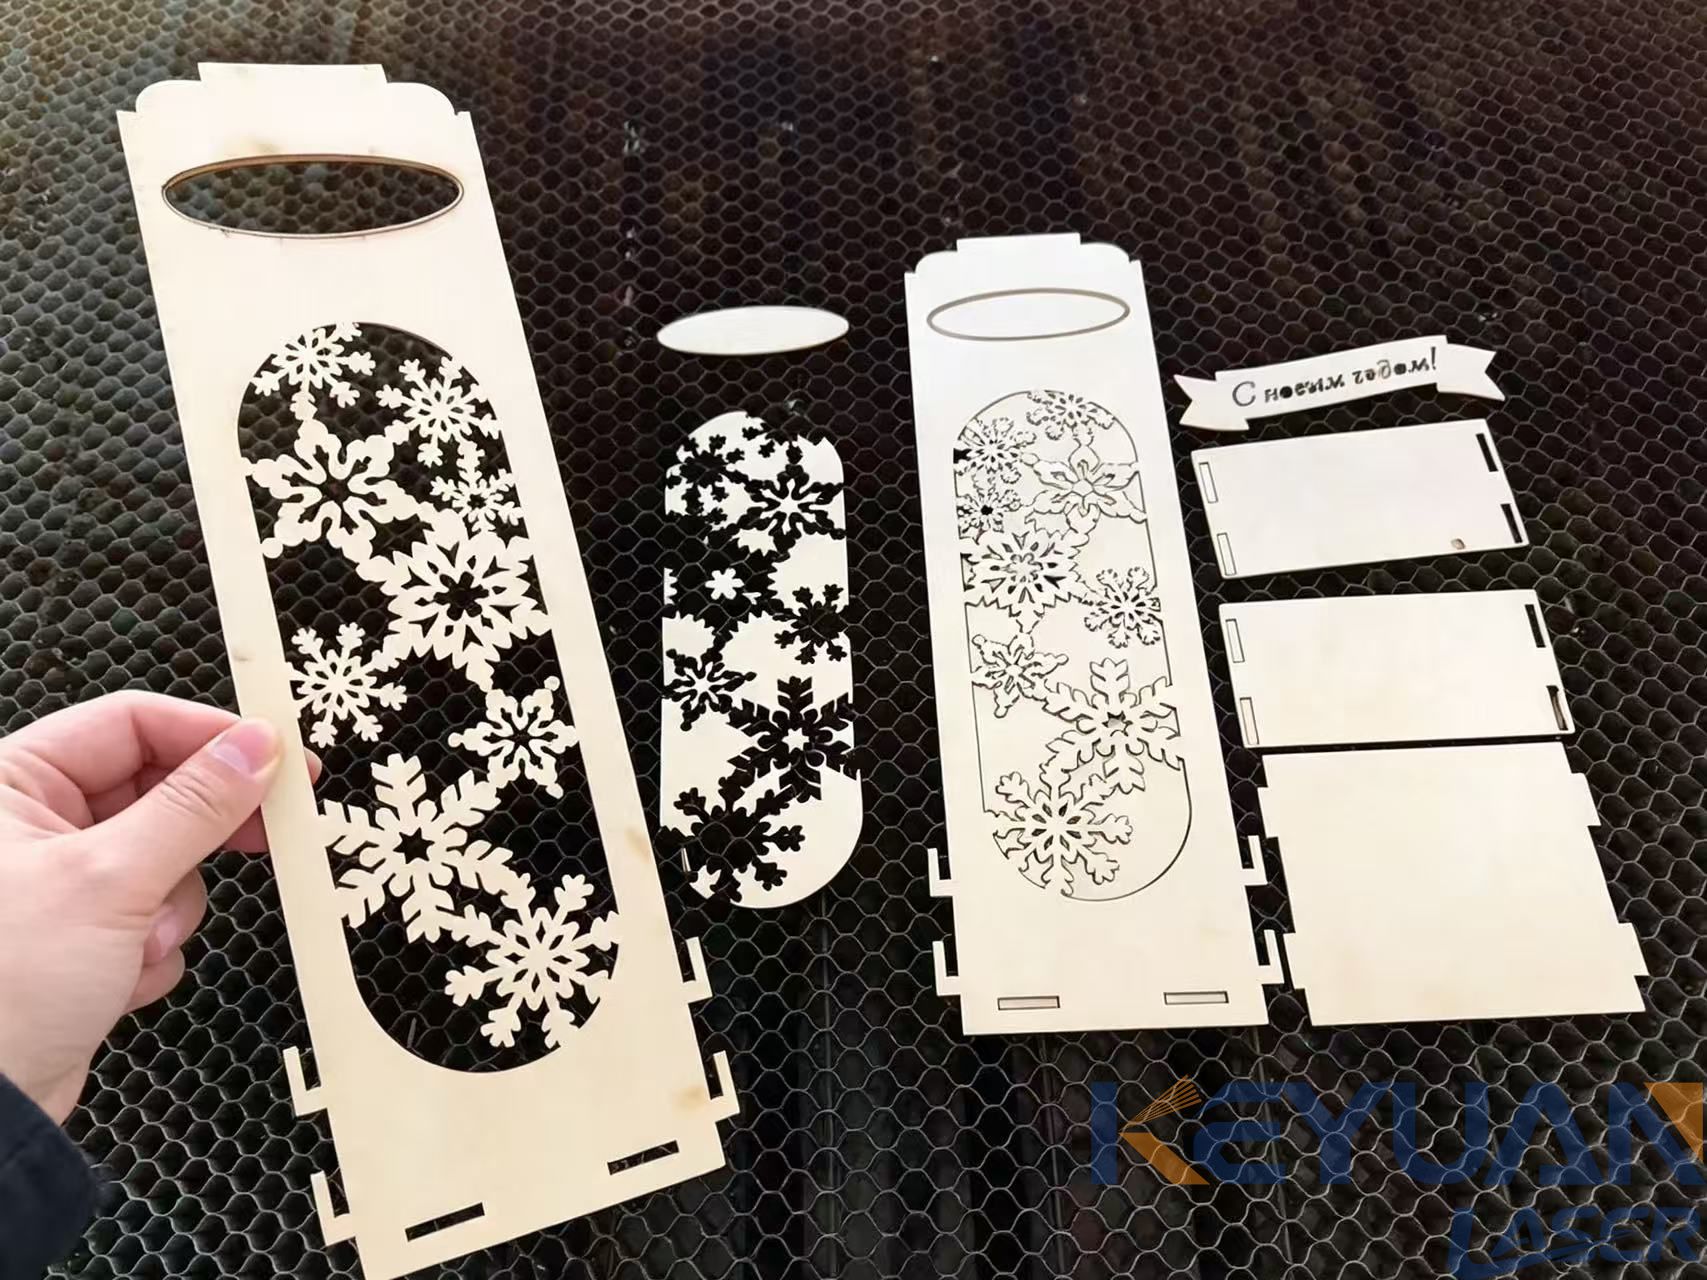
| MDF y contrachapado | Bueno, ligeramente hollinado | Borde quemado negro | El polvo es el riesgo de incendio, no el corte |
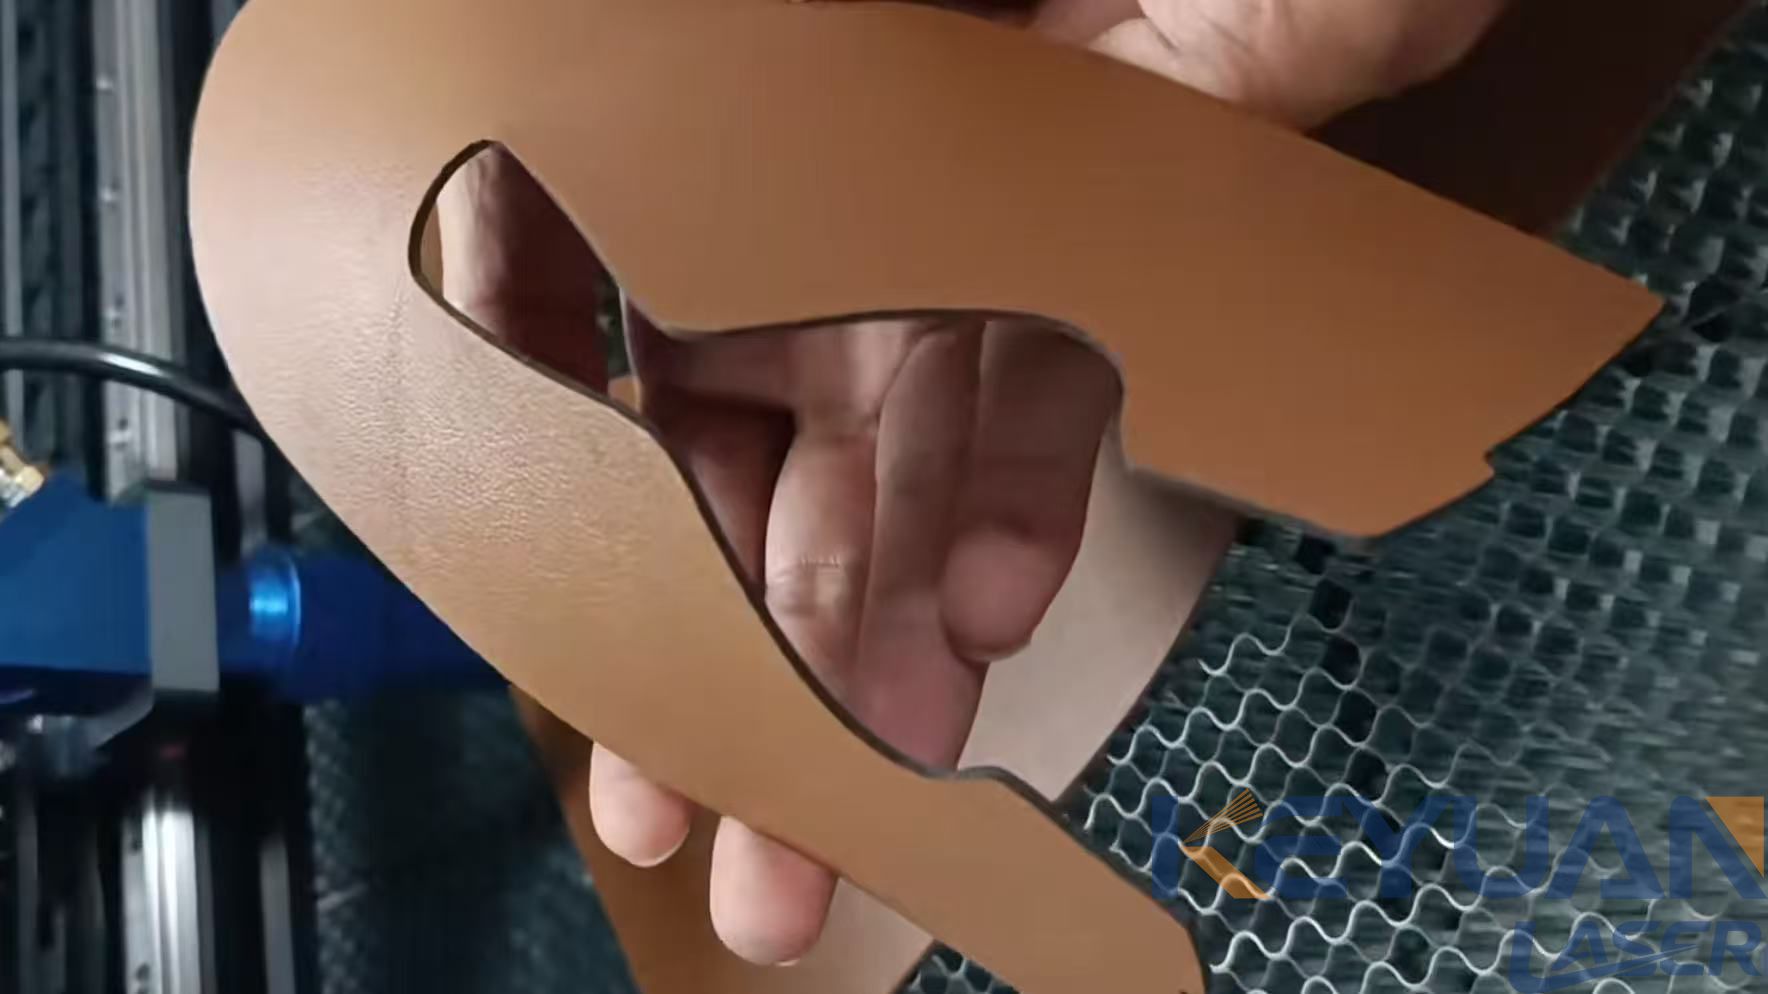
| Cuero | Excelente, oscuro sobre claro | No vale la pena | El grosor varía en toda la piel |
| Vidrio | Buena marca superficial, sin profundidad | Corte limpio, sin pulir | Se agrieta si se sujeta la lámina |
| Panel compuesto de aluminio | Superficies, se ve el núcleo | No cortar | El núcleo es plástico y se derretirá |
Lea la última columna antes de leer la columna de grabado. En trabajos de rotulación, el material determina el proceso, no al revés.
Potencia no es lo mismo que profundidad
Los compradores discuten sobre los vatios y casi nunca lo necesitan. Lo que realmente necesitan es saber qué tan profunda se ve una marca, porque un logotipo que se lee desde dos metros es un grabado superficial, y un logotipo que se puede sentir con el pulgar es otro trabajo.
| Trabajo | Potencia típica | Velocidad de desplazamiento | El problema habitual |
|---|---|---|---|
| Grabado superficial, 0,1-0,3 mm de profundidad | 60-100 W | Lento | La superficie se quema si te apuras |
| Rebaje profundo, 1-2 mm | 100-150 W | Lento | Se acumula carbono en la cavidad |
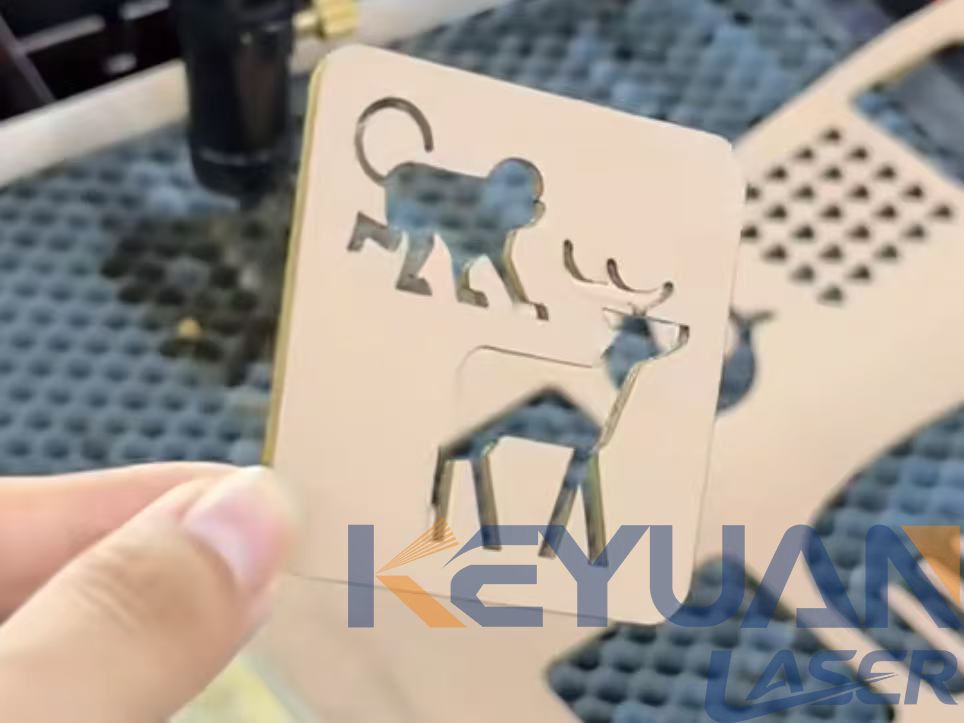
| Corte de acrílico de 3-5 mm | 100-150 W | Medio | Una pasada suele dejar una película fina |
| Corte de MDF de 8-10 mm | 150 W | Lento | Es normal que no atraviese el corte aquí |
| Placa metálica | No aplica | - | Un láser de CO2 no puede hacerlo |
La velocidad publicada en estas máquinas es de hasta 60000 mm/min para grabado y 40000 mm/min para corte. Esas son cifras de margen en trabajos finos de una sola pasada. Nadie corta MDF de 8 mm a 40 metros por minuto y obtiene un borde utilizable.
La cifra práctica que hay que recordar es menor. Una
cortadora láser de CO2
con una fuente de 60 a 180 W maneja el trabajo anterior, y el posicionamiento repetitivo de 0,01 mm significa que un logotipo cortado en diez lugares queda en diez lugares. El carácter inglés mínimo es de 1,0 por 1,0 mm, que es un límite inferior por debajo del cual las letras se rellenan.
El flujo de trabajo que evita rehacer el trabajo
Los tres talleres que obtienen resultados consistentes hacen las mismas cuatro cosas, y ninguna tiene que ver con la máquina.
Corta el acrílico en dos etapas. Marca casi hasta el fondo y luego haz una segunda pasada más lenta. Una sola pasada a plena profundidad en acrílico colado genera una nube de vapor que empaña la lente y desafila justo el borde que estás vendiendo.
Prueba tu asistencia de aire cada mañana. La calidad del corte en acrílico depende de que el aire sople el material fundido fuera del corte: el canal estrecho por el que viaja el haz. Una línea de aire obstruida produce los bordes turbios de los que se quejó tu cliente, y parece exactamente un problema de potencia.
Mantén limpia la lente de enfoque. Diez minutos al inicio del turno previenen la mayoría de las marcas de quemado que se atribuyen al material.
Ejecuta una cuadrícula de prueba con cada material nuevo, no con cada lote nuevo. El acrílico de dos proveedores con el mismo espesor nominal puede cortarse de forma distinta.
Cuándo una máquina CO2 pequeña es una mala compra
Cuatro situaciones en las que deberías gastar más, o comprar otra cosa.
Si tu pieza más grande supera regularmente los 900 por 600 mm, la
cortadora láser CO2 de formato pequeño
se convertirá en el cuello de botella, porque las piezas terminan en la máquina de al lado. Los modelos 9060 y 1390 existen exactamente por esta razón, y el salto de precio es menor que el salto en rendimiento.
Si la mayor parte de tu trabajo son paneles gruesos de contrachapado o MDF, una máquina de gran formato con más potencia y transmisión por husillo de bolas hará en una pasada lo que la máquina pequeña hace en tres.
Si el metal representa más de una décima parte de tus ingresos, añade una máquina de marcado por fibra o una pequeña plegadora y reserva el CO2 para gráficos.
Y si presupuestas señalización en volumen, una máquina de cabezal fijo o pórtico supera a una máquina de cama por la misma razón que un router CNC: nadie factura el tiempo de preparación.
Preguntas frecuentes
¿Qué potencia necesito para letreros de acrílico?
De 80 a 150 W cubre casi todo el trabajo de un taller de rótulos en acrílico colado y PVC. Por debajo de 60 W irás lento en cualquier material de más de 3 mm, y por encima de 180 W en una cama pequeña ganas velocidad que no puedes aprovechar porque la cama es el límite.
¿Puede un láser CO2 cortar acero inoxidable o latón?
No. Una fuente de CO2 a 10,6 micras es absorbida por el acrílico y la madera y simplemente reflejada por los metales. La señalización metálica requiere un láser de fibra o un proceso mecánico.
¿Necesito un compresor de aire?
Sí, y la mayoría de la gente lo subestima. Una cama pequeña necesita aproximadamente de 70 a 100 litros por minuto de aire seco y filtrado a unos 0,5 a 0,8 MPa. Dimensionar el compresor para la boquilla más grande en lugar del promedio es la diferencia entre bordes limpios y recortes constantes.
¿Por qué mis bordes de corte se ven turbios?
Casi siempre es la asistencia de aire. El aire debe despejar el material fundido fuera del corte, y cuando no lo hace, se queda en el borde. Comprueba si hay una línea de aire bloqueada o de tamaño insuficiente antes de culpar al tubo láser.
La versión corta
A
máquina de corte láser CO2
gana su dinero con acrílico, PVC, madera y cuero, y no puede tocar el metal — decide eso antes de comprar. Júzgalo por la calidad del borde de corte en acrílico colado, no por la velocidad de grabado, porque eso es lo que ven los clientes. Compra el tamaño de cama que se ajuste a tu pieza típica más grande más 100 mm, no la cama más grande que puedas permitirte. Y presupuesta un compresor y un sistema de extracción al mismo tiempo que la máquina, porque un
proveedor de máquinas de grabado láser
que no puede responder ambas preguntas te está vendiendo una caja, no un taller.
label:
related news


Dirección de correo electrónico:
Teléfono de atención:
Copyright © 2012-2026 Keyuan Laser Todos los derechos reservados










