 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Machine de soudage laser portative pour ateliers de structures en acier
Date de publication:
2026-10-16
Ce qui change lorsqu‘une machine de soudage laser portative rencontre l‘acier de construction : quels assemblages elle traite, comment l‘épaisseur détermine la puissance et où l‘ajustement prime sur la vitesse.
Un fabricant qui a passé dix ans à souder des armoires en inox de 1,5 mm se retrouve soudain avec un chantier de cage d'escalier : cornières de 100 par 100 par 6, poutres IPE de 200 mm, platines, goussets, et chaque pièce doit s'ajuster sur site avec une grue dans la cour.
Même soudeur, même torche, travail complètement différent. La tôlerie récompense la propreté. La charpente récompense l'ajustement.
La charpente métallique, c'est un autre métier
La première chose à comprendre, c'est qu'un assemblage structurel transmet une charge par sa soudure, et ne se contente pas de maintenir deux tôles ensemble. Cela change ce qui compte pour vous.
Sur une armoire, on mesure l'écart au jeu de cales et on passe à la suite. Sur un assemblage poutre-poteau, ce même écart décide si l'assemblage passe l'inspection. Le temps supplémentaire d'un chantier de charpente est donc rarement consacré à la soudure. Il est consacré à faire coïncider deux pièces d'acier avant que l'arc ne démarre.
L'épaisseur en découle. La plupart des ateliers de tôlerie travaillent entre 1 et 3 mm. La charpente travaille à 6 mm, 8 mm, 12 mm, et la paroi d'un poteau caisson peut faire 4 à 8 mm selon la portée. Une
machine de soudage laser à main
est à l'aise dans cette plage. Une machine conçue uniquement pour la tôle fine aura du mal.
Ce qu'un atelier de charpente soude réellement
| Élément | Assemblage type | Épaisseur courante | Ce qui vous ralentit réellement |
|---|---|---|---|
| Cornière d'angle sur gousset | Cordon sur les deux ailes | 6-10 mm | Bavures sur le bord et calamine de rouille sous le tasseau |
| Platine de base au poteau | Congé sur tout le pourtour | 8-12 mm | La platine n'est jamais plane, l'écart varie donc |
| Poutre à l'aile du poteau | Congé ou cornière d'appui | 6-8 mm | Rectitude du bord de coupe, pas de la soudure |
| Raideurs sur une poutre à âme pleine | Filet, court et long | 6-8 mm | Répétabilité sur une longue série |
| Tube vers platine de base | Congé sur tout le pourtour | 4-6 mm | L'extrémité du tube est ovale après sciage |
| Échelle et limon | Filet, tube à plat | 3-5 mm | Enjamber la pièce pour atteindre le côté opposé |
Lisez la dernière colonne avant de lire la colonne d'épaisseur. Sur la plupart des travaux de structure, l'arrêt concerne le nettoyage et le positionnement, pas le soudage lui-même.
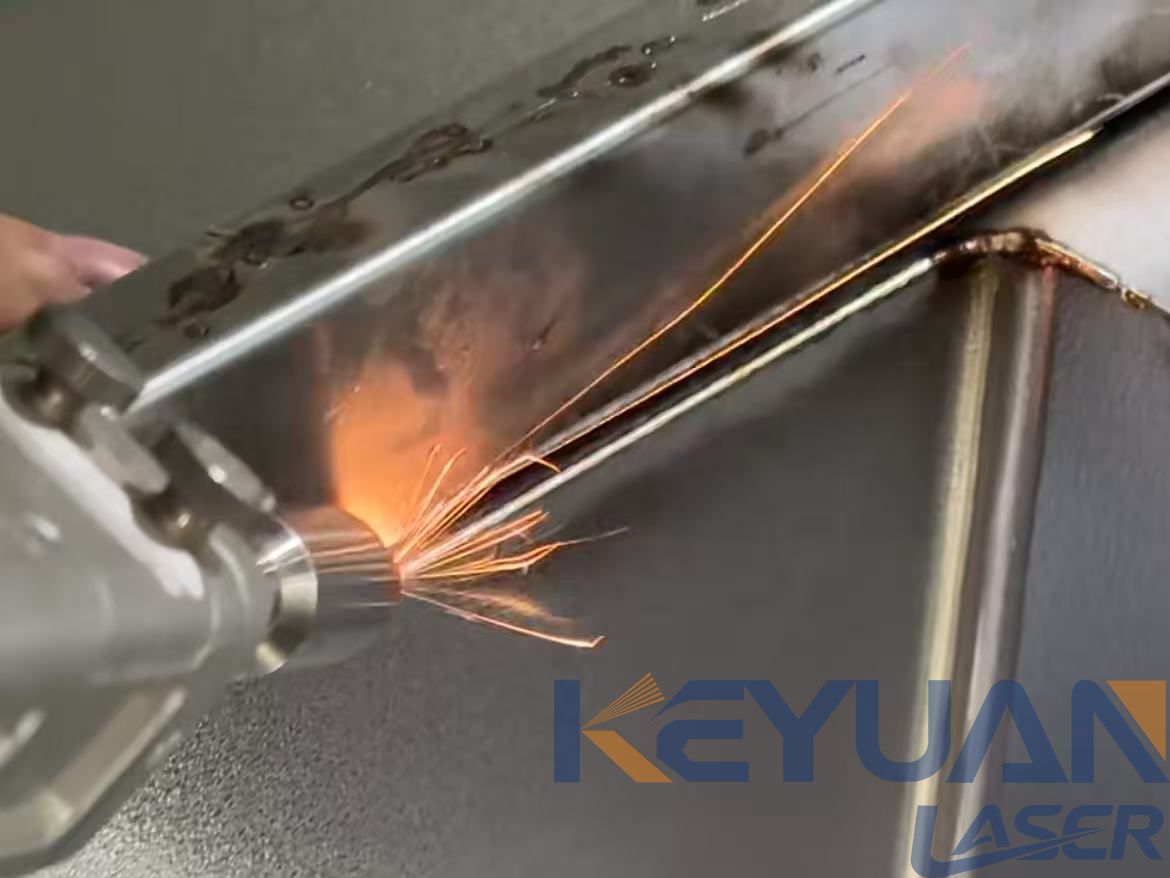
L'épaisseur détermine la machine
| Épaisseur de la plaque | Puissance source qui maintient un arc stable | Pénétration complète en une seule passe | Ce que cela signifie pour votre journée |
|---|---|---|---|
| 3 mm et moins | 1500 W | Habituellement | Une passe, rapide, faible risque de percer |
| 5-6 mm | 2000 W | Habituellement, avec un ajustement propre | Le temps de soudage n'est plus le goulot d'étranglement |
| 8-10 mm | 3000 W | Souvent | Le contrôle de l'écartement devient plus important que la puissance |
| 12 mm et plus | Au-dessus de 3000 W | Rarement en une seule passe | Multi-passes, et cela cesse d'être un travail manuel |
La plage de soudage annoncée sur la plupart des machines portables est de 0,5 à 8 mm. Ce chiffre est honnête. En dessous de 8 mm, le processus est stable et reproductible. Au-dessus, vous demandez à la même petite source de puissance de traverser un empilement plus épais alors que la pièce reste immobile et froide, ce qui est la combinaison la plus difficile qui soit.
A
machine de soudage laser
avec une
machine de soudage laser à fibre
la source gère jusqu'à 8 mm en une seule passe sur un joint structurel typique. Au-delà, prévoyez deux passes et un pointage préalable, et soyez honnête avec vous-même sur le temps de cycle.
L'ajustement est la véritable compétence
Si vous ne retenez qu'une chose de cet article, retenez ceci : sur les travaux de structure, c'est l'ajustement qui détermine la qualité, pas la machine.
Trois habitudes s'amortissent rapidement. Meulez le bord d'une coupe d'angle jusqu'à ce qu'il soit brillant et d'équerre, car la peau lissée laissée par un plasma ou une scie ne se soudera pas correctement sans être enlevée. Réglez l'écart avec une cale plutôt qu'à l'œil, car un écart qui semble correct d'un côté ne l'est pas. Pointez avant de vous engager, car un joint soudé qui bouge est celui qu'on ne peut pas défaire.
Ajoutez la troisième habitude propre aux travaux de structure : surveillez le puits de chaleur. Une semelle de poteau épaisse évacue la chaleur du joint plus vite qu'une tôle fine, si bien que les mêmes réglages qui conviennent sur un gousset peuvent affamer un joint au niveau de la semelle. Ralentissez l'avance ou ajoutez une seconde passe plutôt que d'augmenter la puissance.
D'après notre expérience, les ateliers qui tirent un vrai rendement d'une machine portative sur des travaux de structure sont ceux qui placent un aimant de fixation et un jeu de cales à côté du pistolet. Ce n'est pas spectaculaire, mais cela vaut plus qu'une machine plus grosse.
Où elle gagne, et où elle doit renoncer
Une soudeuse laser portative trouve sa place sur les travaux de structure dans quelques cas précis. La réparation sur site d'acier en place est le plus évident : pas de bouteilles de gaz à monter dans une tour d'escalier, pas de laitier à piquer sur une passerelle. Les travaux mixtes en sont un autre, car le même pistolet passe d'un support de 3 mm à un tasseau de 6 mm sans rien changer. Et elle est très efficace sur les cordons courts répétitifs sur de nombreux éléments identiques, où régler la machine une fois et déplacer l'acier est plus rapide que déplacer la machine.
Il existe quatre cas où c'est le mauvais outil. Les soudures bout à bout à pleine pénétration qui seront contrôlées par ultrasons ou magnétoscopie nécessitent un procédé répétable avec des paramètres enregistrés, généralement sur une machine dédiée. Les longues soudures continues dans des éléments soumis à des charges sismiques ou de fatigue nécessitent une qualification du mode opératoire. Les tôles supérieures à 12 mm impliquent un travail multi-passes qu'un pistolet portatif gère mal. Et un atelier équipé d'une cellule de soudage mécanisée surpassera toujours une installation portative en volume, car le robot n'a pas besoin d'un montage de positionnement pour atteindre le même point deux fois.
FAQ
Un soudeur laser portatif peut-il souder de l'acier de structure ?
Oui, jusqu'à environ 8 mm en une seule passe, ce qui couvre de nombreuses goussets, platines et raidisseurs. Au-delà, cela devient un travail en deux passes avec beaucoup moins de marge, et vous devez intégrer le temps supplémentaire dans le devis.
Quelle épaisseur est trop importante pour une machine portative ?
Environ 12 mm. La plage publiée s'arrête à 8 mm pour une bonne raison : une tôle plus épaisse évacue la chaleur de la jonction plus vite qu'une petite source ne peut la remplacer, et l'arc devient instable.
Les soudures de structure nécessitent-elles un gaz de protection ?
Le fil d'apport porte généralement sa propre protection, et l'unité d'azote intégrée sur certains modèles couvre la passe de racine. Vérifiez l'exigence de protection par rapport à votre plan plutôt que de la supposer.
Quelle certification les soudures de structure nécessitent-elles ?
Cela dépend de votre code local et du client. La plupart des travaux de structure exigent un mode opératoire qualifié et un soudeur qualifié, quel que soit le procédé. Une machine laser ne vous en dispense pas, elle change seulement les paramètres que vous qualifiez.
La version courte
Choisissez un
poste de soudage laser portatif
dans la plage de 2000 à 3000 W et vous couvrirez la plupart des travaux d'ajustage structurel sur site. Prévoyez un budget plus important pour la préparation que pour la torche : le meulage des bords, les cales, les brides et les points de fixation sont ce qui transforme une soudure rapide en une bonne soudure. Et si le travail est à pleine pénétration, critique en fatigue, ou supérieur à 12 mm, choisissez un procédé que vous pouvez qualifier plutôt qu'un procédé que vous pouvez déplacer. Une fois que vous savez que le joint est un congé sur de l'acier propre et préparé,
le soudage laser refroidi à l'eau
conservera ses caractéristiques pendant tout un poste, ce qui correspond à la réalité des travaux de structure.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










