 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Nettoyeuse laser à impulsions : pourquoi les impulsions protègent les métaux fins
Date de publication:
2026-10-15
Pourquoi une nettoyeuse laser à impulsions protège les tôles fines, les pièces anodisées et les moules, comment régler la largeur d‘impulsion et la vitesse, et quand le nettoyage continu est préférable.
Un atelier de moulage nous a envoyé une photo l'hiver dernier d'un insert en aluminium qu'ils avaient nettoyé avec une machine à faisceau continu moins chère. L'insert est revenu sans rouille, ce qui était à peu près la seule chose qui s'était bien passée. La face polie était devenue d'un gris terne et un bord s'était soulevé.
La machine n'avait rien de défectueux. C'était le mauvais type de lumière pour cette pièce. Sur du métal fin, poli ou revêtu, la différence entre un travail fini et une pièce mise au rebut réside dans la durée pendant laquelle le faisceau reste allumé.
Ce que fait réellement l'impulsion
Une
machine de nettoyage laser à impulsions
n'émet pas un faisceau continu. Elle émet des milliers de courtes salves chaque seconde, et entre ces salves, la lumière est éteinte.
Cet intervalle est toute l'astuce. La chaleur d'une salve a le temps de se diffuser dans le métal et de s'évacuer avant que la salve suivante n'arrive, de sorte que la surface n'accumule jamais la température que crée un faisceau continu. En clair : le nettoyage continu surchauffe la surface, le nettoyage pulsé détache la couche de rouille ou de revêtement et laisse le métal en dessous intact.
Ce n'est pas une différence mineure. Sur un panneau de 1 mm, un faisceau continu peut apporter assez de chaleur pour déformer la tôle en une ou deux secondes d'immobilité. Le même panneau nettoyé avec de courtes impulsions à la même puissance moyenne ressort plat, car l'énergie arrive par morceaux au lieu d'un flux continu.
Largeur d'impulsion et fréquence en chiffres clairs
| Bande de largeur d'impulsion | Ce qu'il enlève | Surfaces adaptées |
|---|---|---|
| Nanoseconde, de quelques dizaines à quelques centaines de ns | Films d'épaisseur micrométrique : oxyde, calamine laser, résidus de revêtement | Aluminium anodisé, tôle de moins de 1,5 mm, faces de moule polies |
| Microseconde, quelques microsecondes | Rouille, calamine, peinture fine | Nettoyage général d'atelier sur acier de 2 à 6 mm |
| Milliseconde et plus | Calamine épaisse, peinture multicouche, carbone lourd | Tôles épaisses et pièces moulées, là où la chaleur n'a pas d'importance |
La plupart des machines portatives se situent dans la bande des microsecondes et vous permettent de glisser vers l'extrémité courte pour les travaux délicats. La question à poser à un fournisseur n'est donc pas la puissance en watts seule. Demandez quelle largeur d'impulsion la machine offre réellement, et si le réglage modifie l'impulsion elle-même ou se contente de réduire la puissance moyenne. Certaines machines annoncent un mode délicat qui ne fait rien d'autre que baisser l'intensité du faisceau.
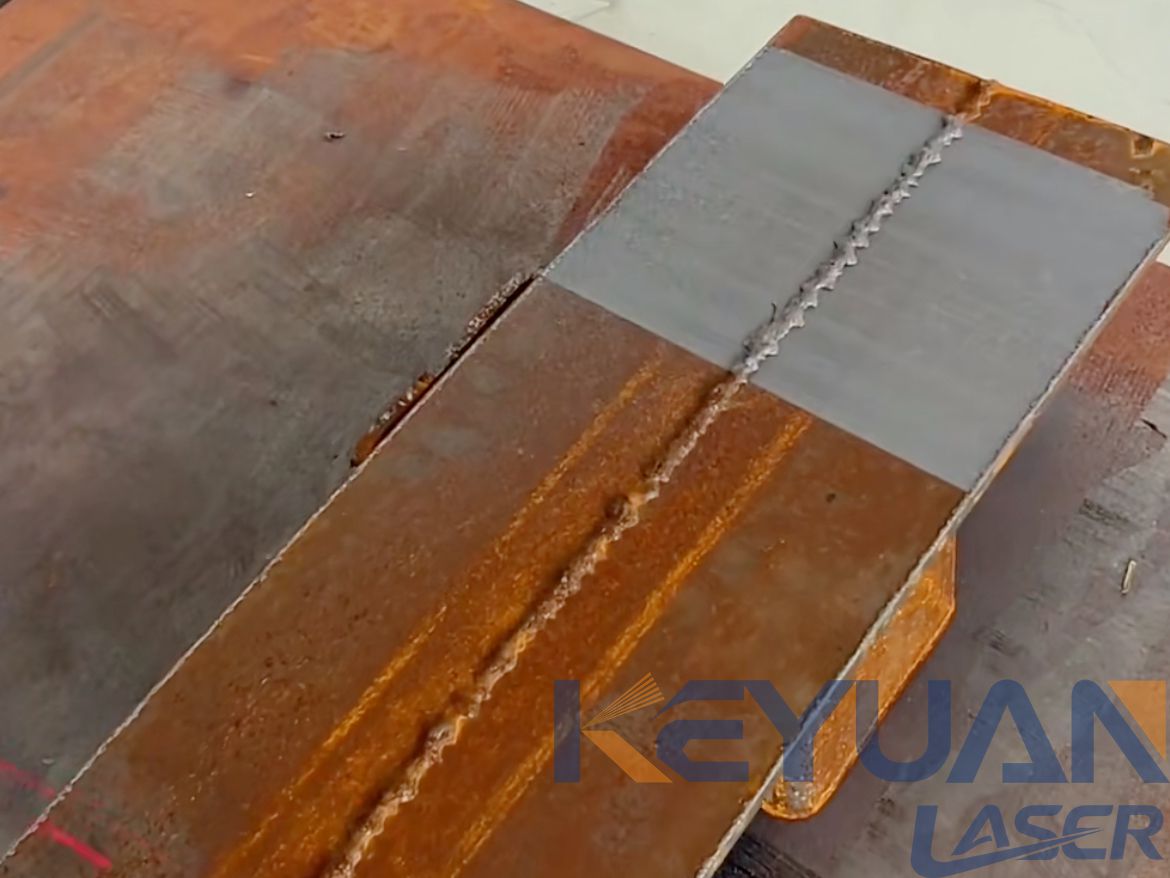
Là où une machine pulsée l'emporte
Cinq travaux reviennent sans cesse.
Tôle d'environ 1,5 mm, où un faisceau continu déforme le panneau avant même que la rouille ne disparaisse. Aluminium anodisé et peint, où le revêtement doit se décoller avant que le métal de base ne chauffe. Moules d'injection et outillage, où tout l'intérêt du nettoyage est de préserver le poli. Surfaces chromées et plaquées, où une seconde de chaleur continue peut faire cloquer le dépôt. Et préparation de soudure sur tube fin, où il faut une surface propre sans amincir la paroi que vous allez souder.
Sur ces cinq cas, une
machine de nettoyage laser
l'utilisation d'impulsions courtes n'est pas une version plus lente du bon outil. C'est la seule version qui termine le travail avec la pièce toujours dans les tolérances.
Quand l'onde continue est le meilleur choix
| Travail sur votre site | Meilleur choix | Pourquoi |
|---|---|---|
| Calaminage épais sur tôle laminée à chaud | Continu | Vous voulez de l'énergie et de la vitesse, pas de la délicatesse |
| Rouille épaisse sur 3 mm et plus | Continu, ou une impulsion longue | Plus d'énergie par seconde signifie moins de passes |
| Tôle brillante de 1 mm avec oxyde léger | Pulsé | La chaleur s'échappe entre les impulsions, donc le panneau reste plat |
| Aluminium anodisé ou peint | Pulsé | Le revêtement se décolle avant que le métal de base ne chauffe |
| Surface de moule ou de matrice polie | Pulsé | Préserve le poli et évite la micro-fusion |
| Préparation de soudure sur tube fin avant peinture | Pulsé | Nettoie sans amincir la paroi |
Le motif mérite d'être retenu. Un faisceau continu l'emporte partout où le métal est assez épais pour absorber la chaleur sans conséquence, et partout où vous voulez terminer le travail rapidement. Les impulsions l'emportent partout où le métal est fin, brillant, revêtu ou poli, ce qui signifie généralement que la pièce vaut plus que le temps qu'un faisceau continu permettrait d'économiser.
C'est aussi pourquoi les deux types se vendent. Un atelier qui nettoie de la tôle laminée à chaud et un atelier qui nettoie des boîtiers anodisés ne font pas le même travail avec des budgets différents. Lorsque le travail consiste principalement à décaper et à peindre de l'acier épais, une ligne de
nettoyage laser continu
à tête fixe est moins chère au mètre carré que n'importe quel appareil portable, pulsé ou non.
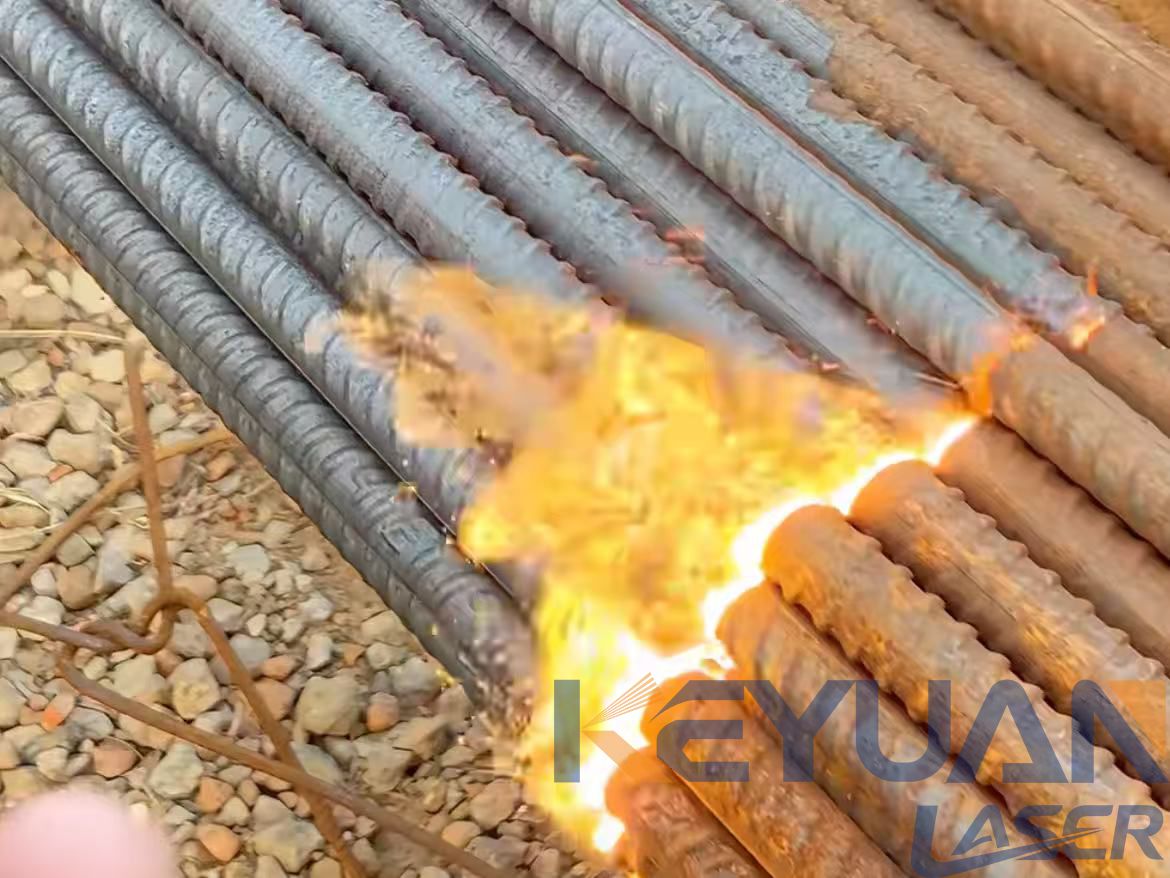
Réglages de départ
Commencez bas, avancez vite, et n'augmentez la puissance que lorsque la surface est vraiment récalcitrante.
Un point de départ utilisable sur de l'acier de 2 à 3 mm est une puissance modérée, une fréquence moyenne et une vitesse d'avance d'environ un à deux mètres par minute. Si le métal reste propre, continuez. S'il devient bleu, jaune paille ou gris, vous chauffez la pièce plutôt que de la nettoyer, et la solution est d'avancer plus vite ou de baisser la puissance plutôt que de faire une passe supplémentaire au même endroit.
La fréquence est le réglage que la plupart des gens comprennent mal. L'augmenter signifie que plus d'impulsions frappent le même centimètre de surface, ce qui implique plus de recouvrement et plus de chaleur. Baissez-la pour les pièces délicates. La vitesse d'avance produit le même effet dans l'autre sens.
Testez sur une chute issue du même lot que votre pièce. Deux tôles de même nuance peuvent se comporter différemment une fois que l'une a été décapée et pas l'autre, et cinq minutes sur une chute coûtent moins cher qu'un panneau déformé.
FAQ
Le nettoyage pulsé enlève-t-il du métal en même temps que la rouille ?
Il enlève la couche que vous visez, et l'impulsion est ce qui l'empêche d'aller plus profond. Le vrai risque n'est pas l'impulsion, c'est de garder le pistolet immobile. Toute tête de nettoyage stationnaire sur un même point fera chauffer le panneau, avec ou sans impulsions, alors gardez-la en mouvement.
Une seule machine peut-elle faire à la fois pulsé et continu ?
De nombreux appareils portatifs basculent entre les deux. Demandez ce que le commutateur change réellement. S'il ne fait que réduire la puissance moyenne, vous avez un variateur plutôt qu'un mode de nettoyage différent, et les pièces délicates restent exposées.
Le nettoyage pulsé est-il plus lent ?
Sur du tartre épais, oui, et il n'y a pas de moyen de contourner cela, car vous échangez de la vitesse contre du contrôle. Sur des pièces fines, revêtues ou polies, il est souvent plus rapide globalement, puisque vous arrêtez de faire de la casse et n'avez plus besoin d'une seconde étape de finition.
Est-il plus bruyant ?
L'impulsion frappe la surface comme un claquement sec, et sur les matériaux durs, elle est suffisamment bruyante pour nécessiter une protection auditive, même pour un travail court. Le nettoyage continu est plus silencieux mais dégage plus de chaleur dans la pièce, vous échangez donc un problème contre un autre.
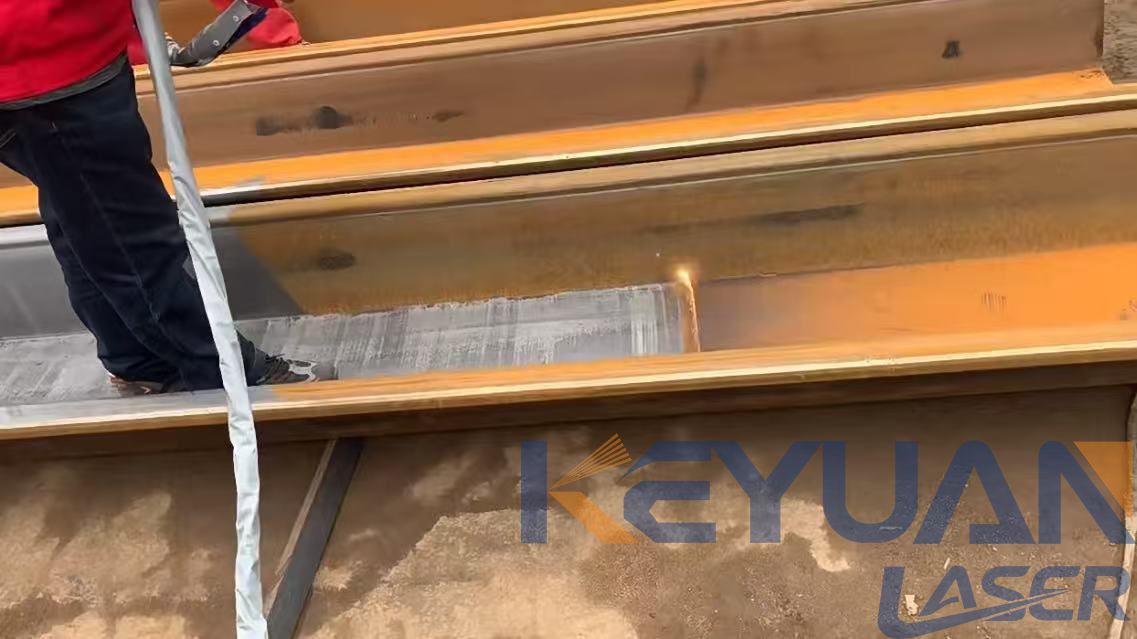
En bref
Le nettoyage pulsé existe pour les pièces où la chaleur est l'ennemi. Si vous nettoyez de la tôle fine, de l'aluminium revêtu ou anodisé, des moules ou des surfaces plaquées, le mode pulsé est ce qui préserve l'utilisabilité de la pièce, et la puissance passe au second plan.
Si votre travail consiste principalement à retirer de la rouille épaisse et du calcaire sur une plaque que vous allez de toute façon peindre, optez pour l'option continue et gagnez en rapidité. L'erreur que nous voyons le plus souvent est un atelier qui achète une seule machine pour les deux types de travaux et la laisse en mode continu pour tout, ce qui fait qu'une pièce délicate finit à la benne avec une surface parfaitement propre.
Et si votre activité concerne surtout de l'acier épais plutôt que des pièces délicates, examinez les installations fixes d'
élimination de la rouille et de la peinture
avant même d'acheter un pistolet.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










