 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Darbe Lazeri Temizleme Makinesi: Darbeler İnce Metali Neden Korur
release time:
2026-10-15
Darbeli lazer temizleme makinesinin ince sacı, eloksallı parçaları ve kalıpları nasıl koruduğu, darbe genişliği ve hızın nasıl ayarlanacağı ve sürekli temizlemenin ne zaman avantajlı olduğu.
Geçen kış bir kalıp atölyesi bize, daha ucuz bir sabit ışınlı temizleyiciyle temizledikleri bir alüminyum parçanın fotoğrafını gönderdi. Parça paslanmamış olarak geri geldi; bu da işlerin yolunda giden tek kısmıydı. Parlatılmış yüzey donuk bir griye dönmüştü ve bir kenarı kalkmıştı.
Makinede bir sorun yoktu. Sorun, o parça için yanlış türde ışıktı. İnce, parlak veya kaplamalı metalde, bitmiş bir iş ile hurdaya çıkmış bir parça arasındaki fark, ışının ne kadar süre açık kaldığıdır.
Pulse Aslında Ne Yapar
Bir
pulse lazer temizleme makinesi
sabit bir ışın göndermez. Saniyede binlerce kısa patlama gönderir ve bu patlamalar arasında ışık kapalıdır.
İşin sırrı tam da bu boşluktur. Bir patlamadan gelen ısı, bir sonraki patlama gelmeden önce metale yayılıp uzaklaşacak zaman bulur; böylece yüzey, sabit bir ışının oluşturduğu sıcaklığa asla ulaşmaz. Basitçe söylemek gerekirse: sürekli temizleme yüzeyi pişirir, darbeli temizleme ise pas veya kaplama katmanını kaldırır ve alttaki metale dokunmaz.
Bu küçük bir fark değildir. 1 mm'lik bir panelde sabit bir ışın, hareketsiz tutulduğunda bir veya iki saniye içinde sacı eğecek kadar ısı verebilir. Aynı panelin aynı ortalama güçte kısa darbelerle temizlenmesi düz bir sonuç verir, çünkü enerji bir akış yerine parçalar halinde ulaşır.
Sade Sayılarla Darbe Genişliği ve Frekans
| Darbe genişliği bandı | Neleri temizler | Uygun yüzeyler |
|---|---|---|
| Nanosaniye, onlarca ila yüzlerce ns | Mikron inceliğinde filmler: oksit, lazer kabuğu, kaplama kalıntısı | Anodize alüminyum, 1,5 mm altı sac, cilalı kalıp yüzeyleri |
| Mikrosaniye, birkaç mikrosaniye | Pas, hadde tufalı, ince boya | 2 ila 6 mm çelik üzerinde genel atölye temizliği |
| Milisaniye ve daha uzun | Kalın tufal, katmanlı boya, ağır karbon | Kalın plaka ve dökümler, ısının önemli olmadığı yerler |
Çoğu el tipi makine mikrosaniye bandında çalışır ve hassas işler için kısa uca doğru kaymanıza izin verir. Bu yüzden bir tedarikçiye sorulacak soru yalnızca watt değeri değildir. Makinenin gerçekte hangi darbe genişliğini sunduğunu ve bu ayarın darbenin kendisini mi değiştirdiğini yoksa yalnızca ortalama gücü mü düşürdüğünü sorun. Bazı makineler, ışığı kısmaktan başka hiçbir şey yapmayan bir hassas mod reklamı yapar.
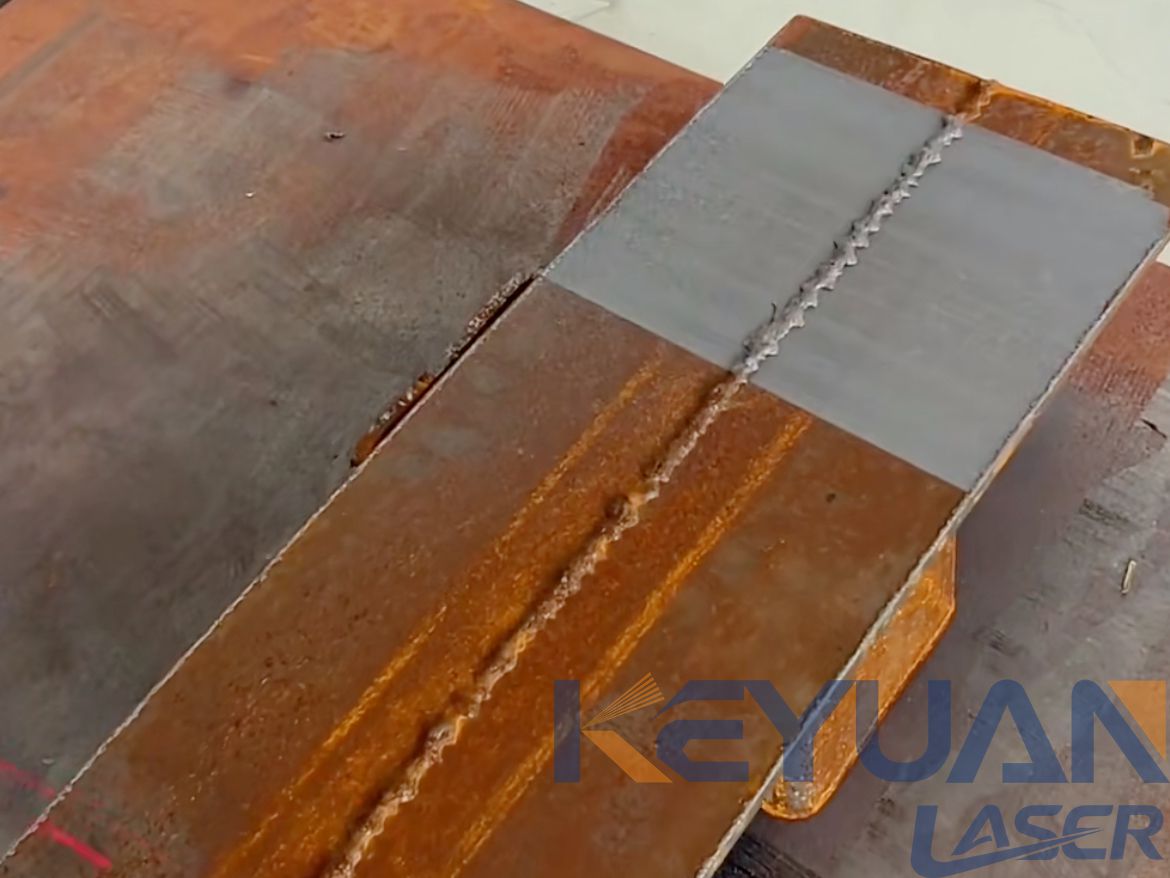
Darbeli Makinenin Kazandığı Yerler
Beş iş sürekli karşımıza çıkar.
Yaklaşık 1,5 mm'nin altındaki sac, burada sabit ışın pas giderilmeden önce paneli çarpıtır. Anodize ve boyalı alüminyum, burada kaplama ana metal ısınmadan önce kalkmalıdır. Enjeksiyon kalıpları ve takımlar, burada temizliğin tüm amacı parlaklığı korumaktır. Krom ve kaplama yüzeyler, burada bir saniyelik sabit ısı kaplamayı kabartabilir. Ve ince boruda kaynak hazırlığı, burada kaynak yapmak üzere olduğunuz duvarı inceltmeden temiz bir yüzeye ihtiyacınız vardır.
Beşinde de, bir
lazer temizleme makinesi
kısa darbeler çalıştırmak, doğru aracın daha yavaş bir versiyonu değildir. Parçayı tolerans içinde tutarak işi bitiren tek versiyondur.
Sürekli Dalganın Daha İyi Bir Satın Alma Olduğu Yer
| Zemininizdeki iş | Daha iyi seçim | Neden |
|---|---|---|
| Sıcak haddelenmiş plakada kalın tufal | Sürekli | Hassasiyet değil, enerji ve hız istiyorsunuz |
| 3 mm ve üzeri kalın pas | Sürekli veya uzun darbe | Saniyede daha fazla enerji, daha az geçiş demektir |
| Hafif oksitli 1 mm parlak sac | Darbeli | Isı patlamalar arasında kaçar, böylece panel düz kalır |
| Anodize veya boyalı alüminyum | Darbeli | Kaplama, ana metal ısınmadan önce kalkar |
| Parlatılmış kalıp veya kalıp yüzeyi | Darbeli | Parlaklığı korur ve mikro erimeyi önler |
| Boyadan önce ince boruda kaynak hazırlığı | Darbeli | Duvarı inceltmeden temizler |
Desen hatırlanmaya değer. Isıyı sorunsuz emecek kadar kalın olan ve işin hızlı bitmesini istediğiniz her yerde sabit ışın kazanır. İnce, parlak, kaplamalı veya parlatılmış metalde ise darbeli mod kazanır; bu genellikle parçanın, sabit ışının kazandıracağı zamandan daha değerli olduğu anlamına gelir.
Bu da her iki tipin neden satıldığını açıklıyor. Sıcak haddelenmiş plaka temizleyen bir atölye ile anodize muhafazaları temizleyen bir atölye, farklı bütçelerle aynı işi yapmıyor. İşin çoğunlukla kalın çelik üzerindeki ölçek ve boya olduğu durumlarda, sabit kafalı bir
sürekli lazer temizleme
hattı, darbeli olsun ya da olmasın herhangi bir el tipi üniteden metrekare başına daha ucuzdur.
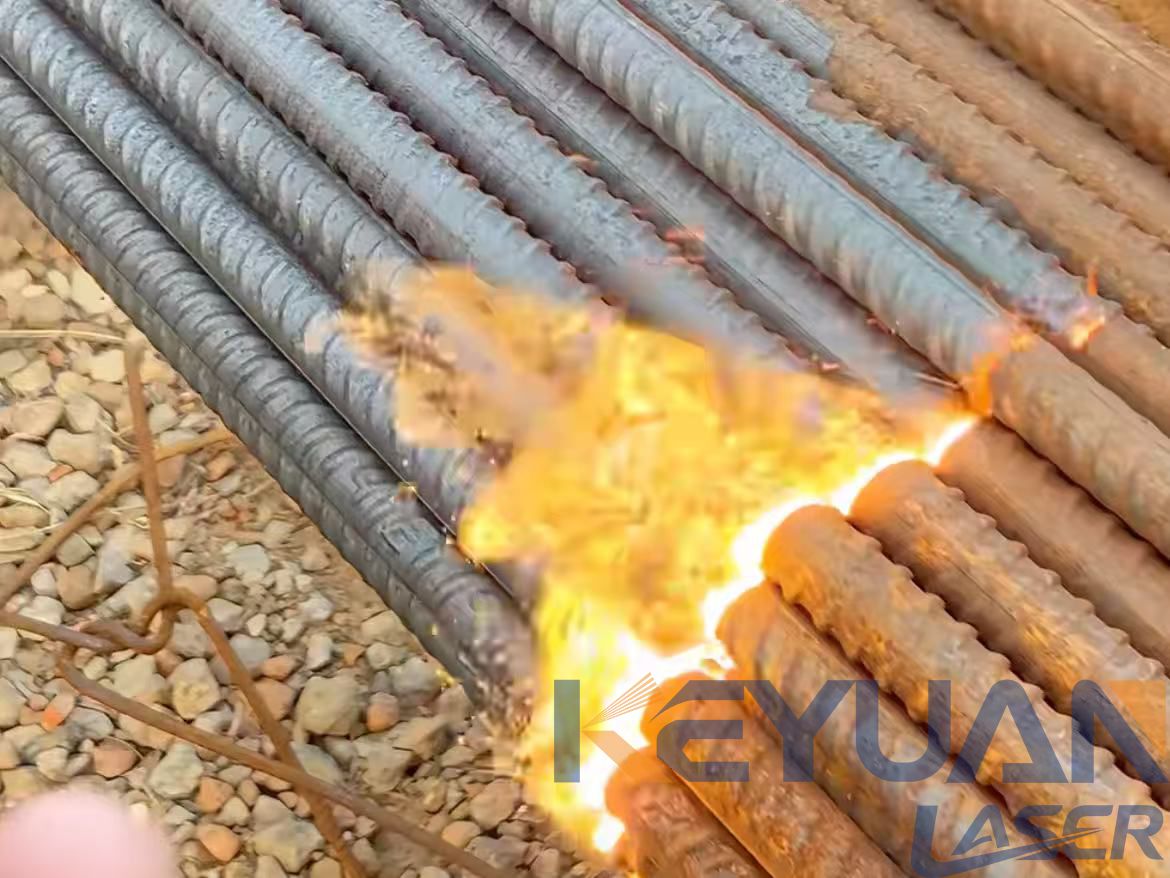
Başlangıç Ayarları
Düşük başlayın, hızlı hareket edin ve gücü yalnızca yüzey gerçekten inatçı olduğunda artırın.
2 ila 3 mm çelikte kullanılabilir bir başlangıç noktası, orta güç, orta frekans ve dakikada yaklaşık bir ila iki metre arasında bir ilerleme hızıdır. Metal temiz kalırsa devam edin. Mavi, saman sarısı veya griye dönerse, temizlemek yerine parçayı ısıtıyorsunuz demektir ve çözüm, aynı noktanın üzerinden bir geçiş daha yapmak yerine daha hızlı hareket etmek veya gücü düşürmektir.
Frekans, çoğu kişinin yanlış anladığı ayardır. Yükseltmek, aynı santimetrekare yüzeye daha fazla darbe düşmesi anlamına gelir; bu da daha fazla örtüşme ve daha fazla ısı demektir. Hassas parçalar için düşürün. İlerleme hızı da diğer yönden aynı işi yapar.
Parçanızla aynı partiden gelen hurda üzerinde test edin. Aynı kalitedeki iki levha, biri asitlenip diğeri asitlenmediğinde farklı davranabilir ve bir kesim artığı üzerinde beş dakika harcamak, çarpılmış bir panelden daha ucuzdur.
SSS
Darbeli temizleme, pasla birlikte metali de kaldırır mı?
İşaret ettiğiniz katmanı kaldırır ve darbenin onu daha derine inmesini engelleyen şey nabızdır. Asıl risk nabız değil, tabancayı sabit tutmaktır. Tek bir noktada bekleyen herhangi bir temizleme başlığı, nabızlı olsun ya da olmasın paneli ısıtır, bu yüzden onu hareket ettirmeye devam edin.
Bir makine hem darbeli hem sürekli çalışabilir mi?
Birçok el tipi ünite bu iki mod arasında geçiş yapar. Anahtarın gerçekte neyi değiştirdiğini sorun. Yalnızca ortalama gücü düşürüyorsa, farklı bir temizleme modu değil bir dimmer elde ediyorsunuz demektir ve hassas parçalar risk altında kalır.
Darbeli temizlik daha mı yavaş?
Kalın tortularda evet ve bunun bir yolu yok, çünkü hızdan kontrol lehine feragat ediyorsunuz. İnce, kaplamalı veya cilalı parçalarda ise genel olarak genellikle daha hızlıdır, çünkü artık hurda oluşturmayı ve ikinci bir bitirme adımına ihtiyaç duymayı bırakırsınız.
Daha mı gürültülü?
Darbe, yüzeye keskin bir çatlak sesiyle çarpar ve sert malzemelerde kısa bir işte bile kulak koruması isteyecek kadar gürültülüdür. Sürekli temizlik daha sessizdir ancak parçaya daha fazla ısı verir, yani bir sorunu başka bir sorunla değiştirirsiniz.
Kısa Özet
Darbeli temizlik, ısının düşman olduğu parçalar için vardır. İnce sac, kaplamalı veya anodize alüminyum, kalıplar veya kaplama yüzeyleri temizliyorsanız, parçayı kullanılabilir tutan şey darbe ayarıdır ve watt ikinci planda gelir.
İşiniz, zaten boyayacağınız plaka üzerindeki ağır pas ve kabuksa, sürekli seçeneği satın alın ve hızı tercih edin. En sık gördüğümüz hata, bir atölyenin her iki iş için tek makine alıp her şey için sürekli modda bırakmasıdır; hassas bir parça böylece tertemiz bir yüzeyle hurda kutusuna gider.
Ve karışımınız hassas parçalardan çok kalın çelikse, bir tabanca satın almadan önce sabit
pas ve boya sökme
tesislerine bakın.
label:
related news


E-posta Adresi:
Telefon Hattı:
Telif Hakkı © 2012-2026 Keyuan Laser Tüm hakları saklıdır










