 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Что влияет на яркость цветной маркировки, выполненной лазерным оборудованием JPT MOPA
Дата публикации:
2026-08-10
Узнайте ключевые факторы, влияющие на яркость цветной маркировки лазерным оборудованием JPT MOPA. Оптимизируйте ваш переменный импульсный MOPA-лазер и лазерный маркер для нержавеющей стали для ярких результатов с любым с
Что влияет на яркость цветной маркировки, выполненной
лазерным оборудованием JPT MOPA
Многие операторы металлообработки сталкиваются с проблемой блеклой, тусклой или неравномерной цветной маркировки при использовании устройств JPT MOPA. Яркость цвета зависит от равномерной толщины оксидной пленки металла, формируемой контролируемой лазерной энергией, и несколько ключевых факторов определяют конечную насыщенность узоров на
станке для цветной гравировки металла
.
Наиболее решающим фактором является основная производительность
лазера MOPA с переменным импульсом
. В отличие от обычных волоконных лазеров с фиксированными настройками импульса,
источники лазерного излучения JPT MOPA
поддерживают гибкую настройку ширины и частоты импульсов. Короткие импульсы с высокой частотой создают тонкие, равномерные оксидные слои для ярких, насыщенных оттенков; неправильные широкие импульсы приводят к перегреву и тусклому, темному обесцвечиванию. Неправильные комбинации импульсов часто приводят к выцветшей маркировке без глянца на поверхностях из нержавеющей сталиjpt-laser.....
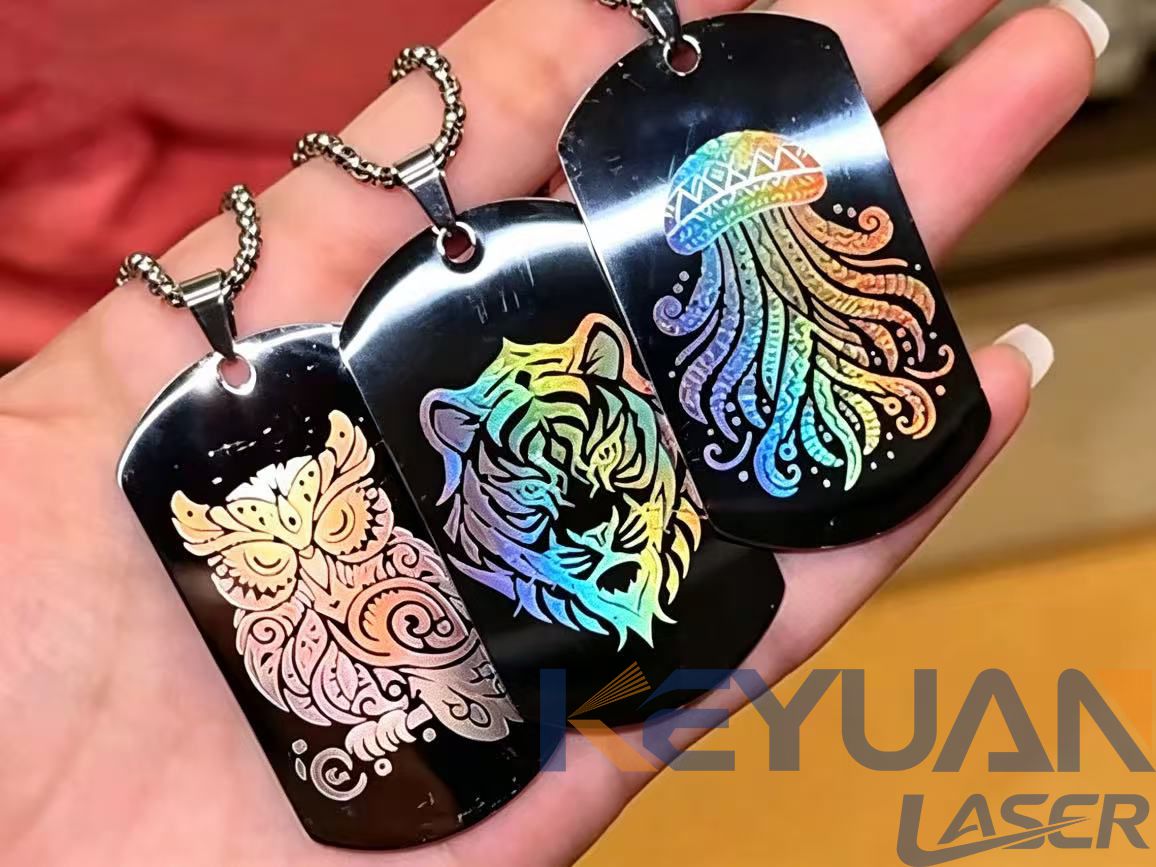
Оптическая калибровка станка также напрямую влияет на яркость маркировки. Стандартная
лазерный маркер по нержавеющей стали
зависит от точного фокусного расстояния и юстировки луча. Отклонение фокуса рассеивает энергию лазера, ослабляя насыщенность цвета. Загрязненные защитные линзы или изношенные зеркала гальванометра снижают концентрацию луча, вызывая неравномерную яркость на одной и той же заготовке. Регулярная очистка линз и калибровка фокуса поддерживают стабильность цветовых эффектов при массовом производстве.
Подготовку поверхности материала нельзя упускать из виду. Жир, отпечатки пальцев, оксидные остатки или царапины от полировки на нержавеющей стали блокируют поглощение лазерного света. Даже оборудование JPT MOPA высшего класса дает тусклые, пятнистые цвета на неочищенном металле. Протирка заготовок изопропиловым спиртом перед маркировкой удаляет загрязнения и обеспечивает равномерное взаимодействие лазера с материалом для ярких, четких радужных, золотых и синих оттенков.
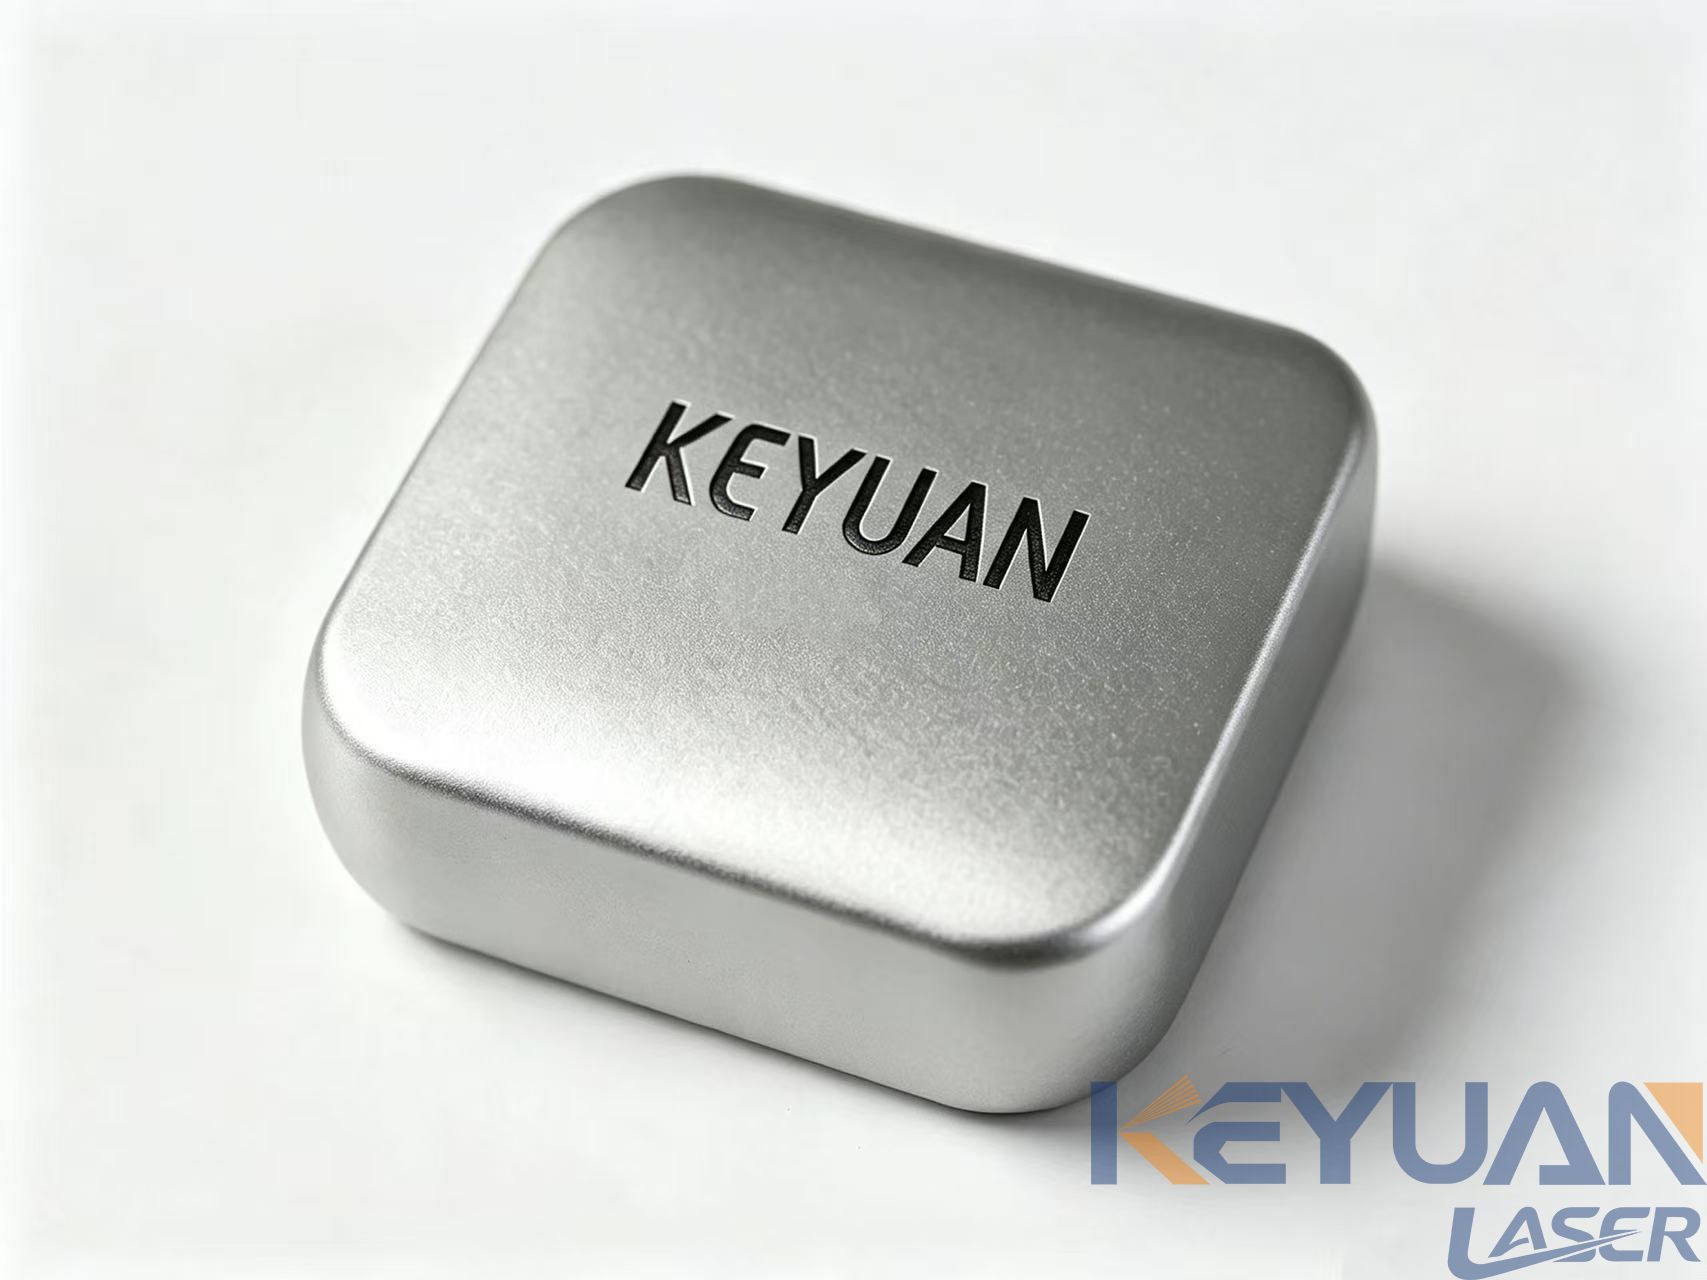
Параметры обработки, включая мощность лазера, скорость сканирования и расстояние между линиями, также изменяют яркость цвета. Чрезмерно быстрая скорость сканирования дает недостаточно энергии для формирования полной оксидной пленки, а слишком медленная скорость обжигает поверхность металла и приглушает цвета. Сбалансированная средняя скорость, умеренная мощность и плотное расстояние между линиями максимально усиливают яркость цвета для фурнитуры из нержавеющей стали, ювелирных изделий и металлических аксессуаров.
В итоге, регулируемые параметры импульса MOPA-лазеров с переменным импульсом, состояние оптических линз, чистота поверхности металла и оптимизированные настройки маркировки совместно контролируют яркость цвета. Освоение этих факторов позволяет пользователям работать с
лазерными маркерами по нержавеющей стали
стабильно и получайте высокоглянцевые, равномерно окрашенные гравировки в долгосрочном промышленном производстве.
Метка:
Похожие новости


Электронная почта:
Горячая линия:
© 2012-2026 Keyuan Laser. Все права защищены.










