 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

ما يمكن وما لا يمكن لآلة اللحام بالليزر لحامه
release time:
2026-10-12
ما المعادن والسماكات والوصلات التي تتعامل معها آلة اللحام بالليزر فعليًا، بالإضافة إلى أربع مهام يُفضّل فيها إبقاء جهاز TIG موصولًا بالكهرباء.
أ
آلة لحام بالليزر
تُباع على وعد واحد: لحامات نظيفة وسريعة ومنخفضة الحرارة على المعادن الرقيقة. الوعد حقيقي. لكنه ينطبق فقط على قائمة محددة من المعادن، وخارج هذه القائمة لا تفشل الآلة بشكل واضح. بل تمنحك لحامًا يبدو جيدًا ثم يتشقق الأسبوع القادم.
إليك القائمة إذن، بكل صراحة.
ابدأ بالمعدن
انسَ ورقة المواصفات للحظة واسأل: على أي شيء ستُوجَّه الآلة؟ اللحام بالليزر لعبة امتصاص. يجب أن يمتص السطح الشعاع بدلًا من عكسه. الفولاذ الطري والفولاذ المقاوم للصدأ يمتصان جيدًا. الألومنيوم يعكس معظم الشعاع. النحاس يعكس كل الشعاع تقريبًا. هذا الفرق الواحد يفسر تقريبًا كل شكوى يطرحها الناس حول اللحام بالليزر.
الاختبار العملي يستغرق بعد ظهر واحد. اقطع عينات من كل معدن تستخدمه ورشتك فعليًا، بالسماكات التي تستخدمها فعليًا، وضع خط لحام على كل واحدة. اقرأ اللحام بدلًا من الكتيّب. ساعتان من الاختبار ستخبرك أكثر من أسبوع من مقارنة أوراق المواصفات، وتكلفتك مجرد بعض القطع المتبقية.
ما يلحمه جيدًا
| المعدن | كيف يتصرف | ما يجب مشاهدته |
|---|---|---|
| الفولاذ الطري | سهل ومتسامح | الصدأ وقشور الطاحونة يفسدان اللحام |
| ستانلس ستيل 304 و316 | نظيف، محكم، تشوه منخفض | اللحام القذر يسبب مسامية |
| الفولاذ المجلفن | يلحم بشكل جيد | أبخرة الزنك، لذا استخرجها بشكل صحيح |
| الألومنيوم | يلحم، لكنه يحتاج طاقة أكبر | يعكس الشعاع؛ توقع الحاجة للمعايرة |
| النحاس والنحاس الأصفر | ممكن على المقاطع الرقيقة | انعكاس عالٍ، يحتاج طاقة عالية |
| التيتانيوم | ممتاز في صندوق خامل | الأكسجين يفسد اللحام |
| من الفولاذ إلى الفولاذ المقاوم للصدأ | شائع وموثوق | اختر مادة الحشو للجانب الأضعف |
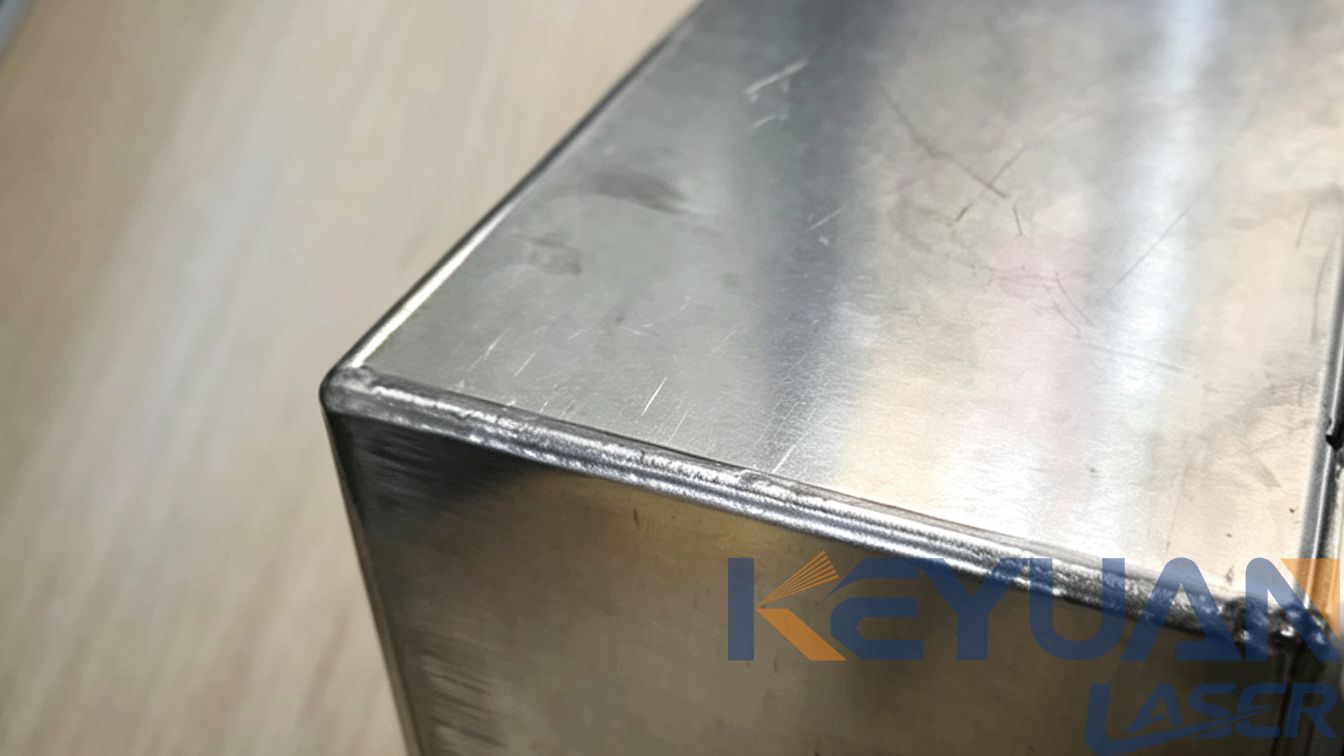
لاحظ أي المعادن تتصدر القائمة. فهي التي تمتص الشعاع، ولهذا يبدو اللحام بالليزر سهلاً على الفولاذ المقاوم للصدأ وصعباً على الألومنيوم.
حيث يقاوم
ثلاثة حدود صادقة.
السماكة تأتي أولاً. فوق حوالي 6 مم في تمريرة واحدة، أنت تطلب الكثير من وحدة محمولة، وتبدأ اللحمة تبدو مثل لحام TIG في يوم سيئ. الحل هو شطف وتمريرتان، أو آلة أكبر، وليس مزيداً من التفاؤل.
المعادن العاكسة تأتي ثانياً. الألومنيوم يُلحم، لكنه يحتاج طاقة أكبر وبعض الصبر. النحاس هو الذي يُذل الناس. إذا كان أي من المعدنين يشكل أكثر من عُشر عملك، اختبره قبل الشراء.
التلوث يأتي ثالثاً. الطلاء والزيت والصدأ والطلي كلها تقع بين الشعاع والمعدن. اللحام بالليزر أقل تسامحاً بكثير مع وصلة متسخة مما هو الحال مع MIG، وهذا أحد أسباب مفاجأة اللحّامين القادمين من MIG بمقدار الوقت الذي يقضونه الآن في التنظيف.
هناك حد رابع نادراً ما يُذكر: سلك الحشو. يستخدم اللحام بالليزر القليل جداً منه، وهو توفير في الصفائح الرقيقة ومشكلة في الوصلات التي تحتاج فعلاً إلى إضافة معدن. إذا كان عملك في الغالب فجوات واسعة، ستغذي السلك يدوياً وتفقد ميزة السرعة بالكامل.
السماكة ونوع الوصلة أهم من الطاقة
| الإعداد | التجهيز الذي تحتاجه | نتيجة واقعية |
|---|---|---|
| مؤخرة من 0.5 إلى 2 مم | فجوة أقل من 0.2 مم | ممتاز، مع تشوه ضئيل |
| حاشية من 2 إلى 4 مم | فجوات أقل من 0.5 مم | جيد جدًا مع القليل من التدريب |
| 4 إلى 6 مم | شطف أو تمريرتان | يعمل، لكن TIG يواكب |
| أكثر من 6 مم | تمريرات متعددة، وأحيانًا تسخين مسبق | على الأرجح ستحتاج إلى TIG أو ماكينة أكبر |
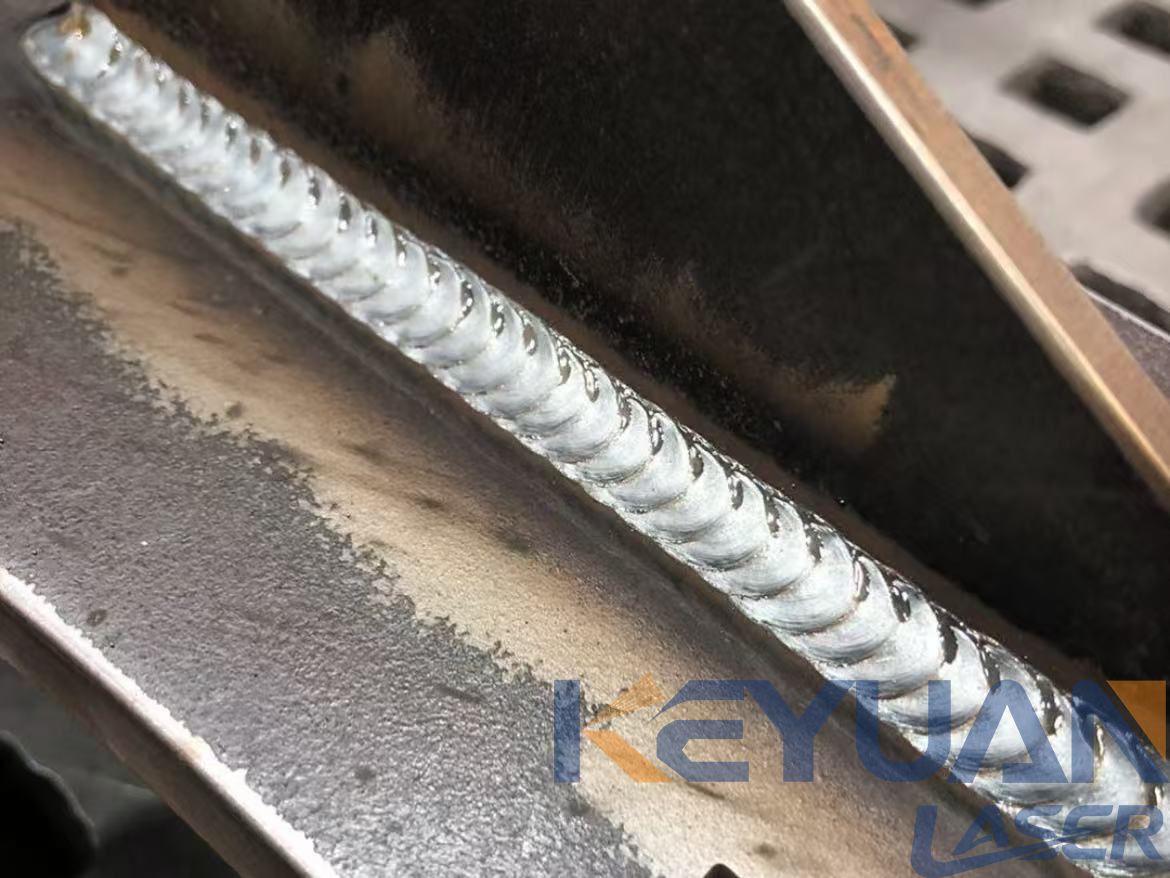
النمط بسيط. اللحام بالليزر يكافئ جودة التجهيز أكثر من القوة. وصلة محكمة 1 مم على ماكينة 1500 واط تتفوق على وصلة غير دقيقة 4 مم على ماكينة 3000 واط في كل مرة. إذا أردت رؤية كيف يظهر ذلك في العمل الفعلي،
لحام درز خزانة الستانلس الرقيق
هي الحالة الكلاسيكية.
هذا هو الجزء الذي لا يحذرك منه أحد. عند الانتقال من اللحام MIG، يكون الإغراء هو شراء المزيد من الطاقة لتغطية سوء التركيب. المزيد من الطاقة لا يسد الفجوة. القطع الأفضل واستخدام قالب التثبيت هما الحل.
أربع مهام يُحتفظ فيها بجهاز TIG
الأعمال الإنشائية السميكة، والإصلاحات الفردية حيث لا يمكنك تنظيف القطعة، وأعمال الأخاديد V العميقة التي تحتاج إلى الكثير من معدن الحشو، وأي عمل في الخارج تحت الرياح. لا شيء من ذلك يُعد فشلاً للحام بالليزر. إنها ببساطة حدود ما تؤديه الوحدة المحمولة باليد بشكل جيد.
حيث يتفوق اللحام بالليزر هو العمل الثابت على القطع الرقيقة النظيفة القابلة للتكرار. الورشة التي تعمل على ألواح رقيقة أو
أعمال إصلاح المعادن في الموقع
ترى العائد قبل أن يراه المُصنّع العام بكثير.
الاحتفاظ بكلتا الماكينتين أمر طبيعي، وهو أرخص مما يبدو. فمجموعة لحام TIG التي تظل معطلة معظم أيام الأسبوع تبرر مكانها في اليوم الذي يصل فيه إصلاح سميك مع موعد نهائي محدد.
هناك أمر آخر يستحق المعرفة قبل الشراء. تتراكم الحرارة في المسدس، لذا فإن دورة العمل أهم مما توحي به النشرة. رأس
لحام ليزر مبرد بالماء
سيعمل طوال اليوم على خط إنتاج دون أن يسخن المسدس.
اشترِ
ماكينة لحام ليزر محمولة
بدورة عمل خاطئة وستصبح عنق الزجاجة في الساعة الثالثة، وليس الأولى.
الأسئلة الشائعة
هل يمكن لماكينة لحام الليزر لحام الألومنيوم؟
نعم، مع تحفظ. يعكس الألومنيوم معظم الشعاع، لذا يحتاج إلى طاقة أكبر وضبط أكثر من الفولاذ. تُلحم المقاطع الرقيقة بشكل ممتاز، وتتطلب المقاطع السميكة تمريرات متعددة، ويجب عليك دائمًا اختبار سبيكتك الخاصة قبل الالتزام.
هل يمكنه لحام النحاس؟
النحاس الرقيق ممكن على ماكينات القدرة العالية، لكن النحاس يعكس تقريبًا كل الشعاع وتتراكم الحرارة بسرعة. لمعظم الورش، يبقى النحاس مهمة TIG.
ما مدى سماكة ما يمكن لماكينة اللحام بالليزر المحمولة لحامه؟
من اثنين إلى أربعة ملليمترات هو نطاق العمل المريح، و6 مم في تمريرة واحدة هو الحد العملي الأقصى. وما بعد ذلك يتطلب الشطف وتشغيل تمريرات متعددة، حيث غالبًا ما يكون TIG الخيار الأكثر عقلانية.
هل يمكنه لحام معدنين مختلفين معًا؟
غالبًا، نعم. لحام الفولاذ بالفولاذ المقاوم للصدأ أمر روتيني. اختر سلك الحشو للمعدن الأضعف من الاثنين واختبر وصلة تجريبية أولًا، لأن بعض الأزواج لا تزال تحتاج إلى عملية متخصصة.
النسخة المختصرة
اللحام بالليزر ممتاز في الأعمال النظيفة والرقيقة والمتكررة على الفولاذ والفولاذ المقاوم للصدأ ومعظم المعادن الشائعة. لكنه يواجه صعوبة مع المقاطع السميكة والوصلات المتسخة والمعادن الأكثر عكسًا للضوء. طابق الماكينة مع المعدن والسماكة، واحتفظ بجهاز TIG للحالات الاستثنائية، وستكون الأرقام مجدية.
label:
related news
آلة التنظيف بالليزر لبناء وإصلاح السفن
2026-10-17
آلة الحفر بالليزر للافتات: المواد وسير العمل
2026-10-17


البريد الإلكتروني:
الخط الساخن:
جميع الحقوق محفوظة © 2012-2026 كيوان ليزر










