 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Lazer Kaynak Makinesi Neleri Kaynak Yapabilir ve Yapamaz
release time:
2026-10-12
Bir lazer kaynak makinesinin gerçekte hangi metalleri, kalınlıkları ve birleşim yerlerini işleyebildiği, ayrıca TIG setini prize takılı tutmanız gereken dört iş.
A
Lazer kaynak makinesi
tek bir vaatle satılır: ince metalde temiz, hızlı ve düşük ısılı kaynaklar. Bu vaat gerçektir. Ancak yalnızca belirli bir metal listesi için geçerlidir ve bu listenin dışında makine yüksek sesle başarısız olmaz. Size iyi görünen bir kaynak verir ve gelecek hafta çatlar.
İşte liste, dürüstçe.
Metalle Başlayın
Bir an için teknik özellik sayfasını unutun ve makinenin neye yöneltileceğini sorun. Lazer kaynağı bir emilim oyunudur. Işının yüzeyden yansıtılmak yerine yüzey tarafından emilmesi gerekir. Yumuşak çelik ve paslanmaz iyi emer. Alüminyum ışının çoğunu yansıtır. Bakır neredeyse tamamını yansıtır. Bu tek fark, insanların lazer kaynağı hakkındaki neredeyse tüm şikayetlerini açıklar.
Pratik test bir öğleden sonra sürer. Atölyenizin gerçekte işlediği her metalden, gerçekte kullandığınız kalınlıklarda numuneler kesin ve her birine bir dikiş çekin. Broşürü değil, kaynağı okuyun. İki saatlik test, bir hafta boyunca teknik özellik sayfası karşılaştırmaktan size daha fazlasını söyler ve size birkaç artık parçaya mal olur.
İyi Kaynak Yaptığı Metaller
| Metal | Nasıl davranır | İzlenecekler |
|---|---|---|
| Yumuşak çelik | Kolay ve affedici | Pas ve hadde tufalı kaynağı bozar |
| Paslanmaz 304 ve 316 | Temiz, sıkı, düşük distorsiyon | Kirli bir bağlantı size gözeneklilik verir |
| Galvanizli çelik | İyi kaynak yapar | Çinko dumanı, bu yüzden uygun şekilde tahliye edin |
| Alüminyum | Kaynak yapar, ancak daha fazla güç ister | Işını yansıtır; ayar bekleyin |
| Bakır ve pirinç | İnce kesitlerde mümkün | Yüksek yansıma, yüksek güç gerekir |
| Titanyum | İnert bir kutuda mükemmel | Oksijen kaynağı mahveder |
| Çelikten paslanmaza | Yaygın ve güvenilir | Daha zayıf taraf için dolgu seçin |
Hangi metallerin üstte yer aldığına dikkat edin. Bunlar ışını emen metallerdir; bu yüzden bir lazer kaynak makinesi paslanmaz çelikte zahmetsiz, alüminyumda ise zorlayıcı hissettirir.
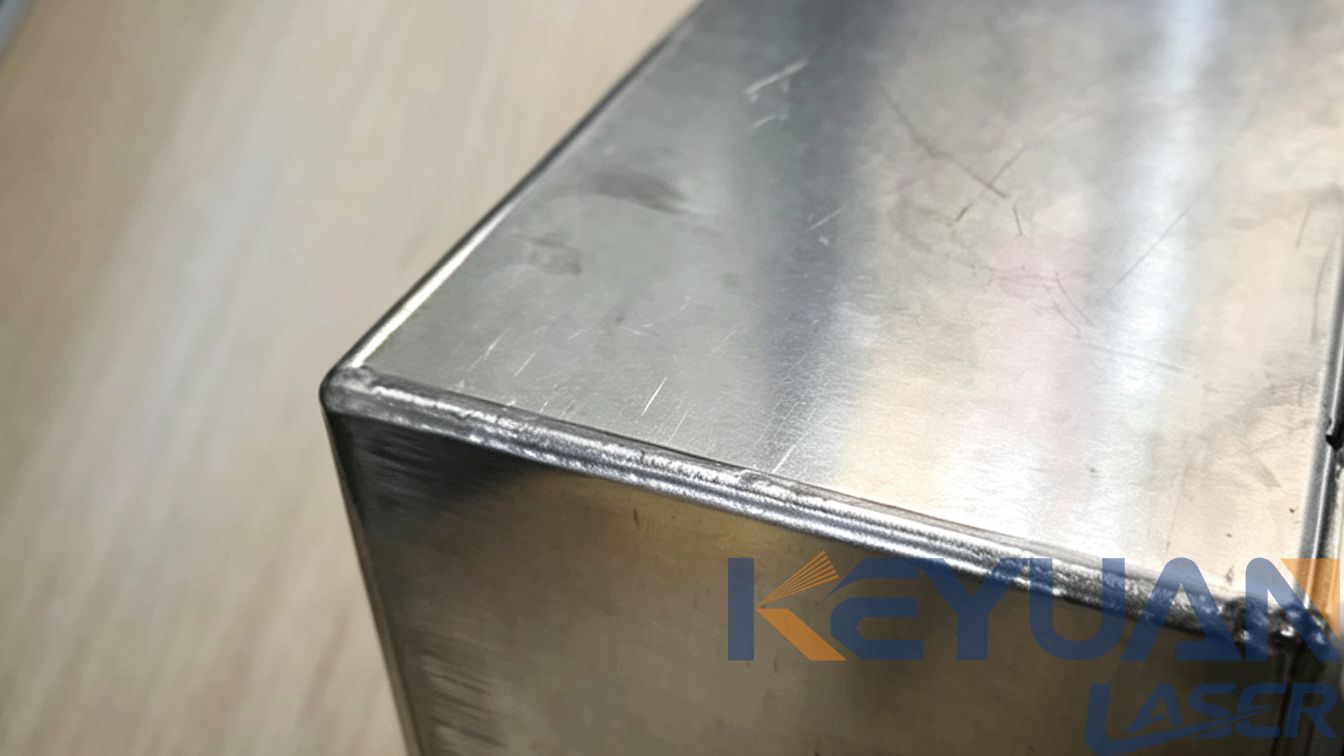
Zorlandığı Noktalar
Üç dürüst sınır.
İlk sırada kalınlık gelir. Tek geçişte yaklaşık 6 mm'nin üzerinde, el tipi bir üniteden çok şey istiyorsunuz demektir ve kaynak kötü bir gündeki TIG gibi görünmeye başlar. Çözüm, bir pah açma ve iki geçiş ya da daha büyük bir makinedir; daha fazla iyimserlik değil.
İkinci sırada yansıtıcı metaller gelir. Alüminyum kaynak yapılabilir, ancak daha fazla güç ve biraz sabır gerektirir. İnsanları yere seren metal ise bakırdır. Bu metallerden herhangi biri işinizin onda birinden fazlasını oluşturuyorsa, satın almadan önce test edin.
Üçüncü sırada kirlilik gelir. Boya, yağ, pas ve kaplama, ışın ile metal arasında yer alır. Lazer kaynağı, kirli bir birleşim yerinde MIG'e göre çok daha az affedicidir; MIG'den gelen kaynakçıların günlerinin ne kadarını artık temizlikle geçirdiklerine şaşırmalarının bir nedeni de budur.
Nadiren dile getirilen dördüncü bir sınır vardır: dolgu teli. Bir lazer kaynak makinesi bunun çok azını kullanır; bu, ince sacda bir tasarruf, gerçekten metal eklenmesi gereken birleşim yerlerinde ise bir sorundur. İşiniz çoğunlukla geniş boşluklardan oluşuyorsa, teli elle besleyecek ve hız avantajını tamamen kaybedeceksiniz.
Kalınlık ve Birleşim Tipi Güçten Daha Önemlidir
| Kurulum | İhtiyacınız olan uyum | Gerçekçi sonuç |
|---|---|---|
| 0,5 ila 2 mm alın | 0,2 mm'nin altında boşluk | Mükemmel, minimum distorsiyon ile |
| 2 ila 4 mm dolgu | 0,5 mm'nin altında boşluklar | Biraz pratikle çok iyi |
| 4 ila 6 mm | Pah veya iki geçiş | İşe yarar, ancak TIG hızına yetişir |
| 6 mm üzeri | Çok geçişli, bazen ön ısıtma | Muhtemelen TIG veya daha büyük bir makine istersiniz |
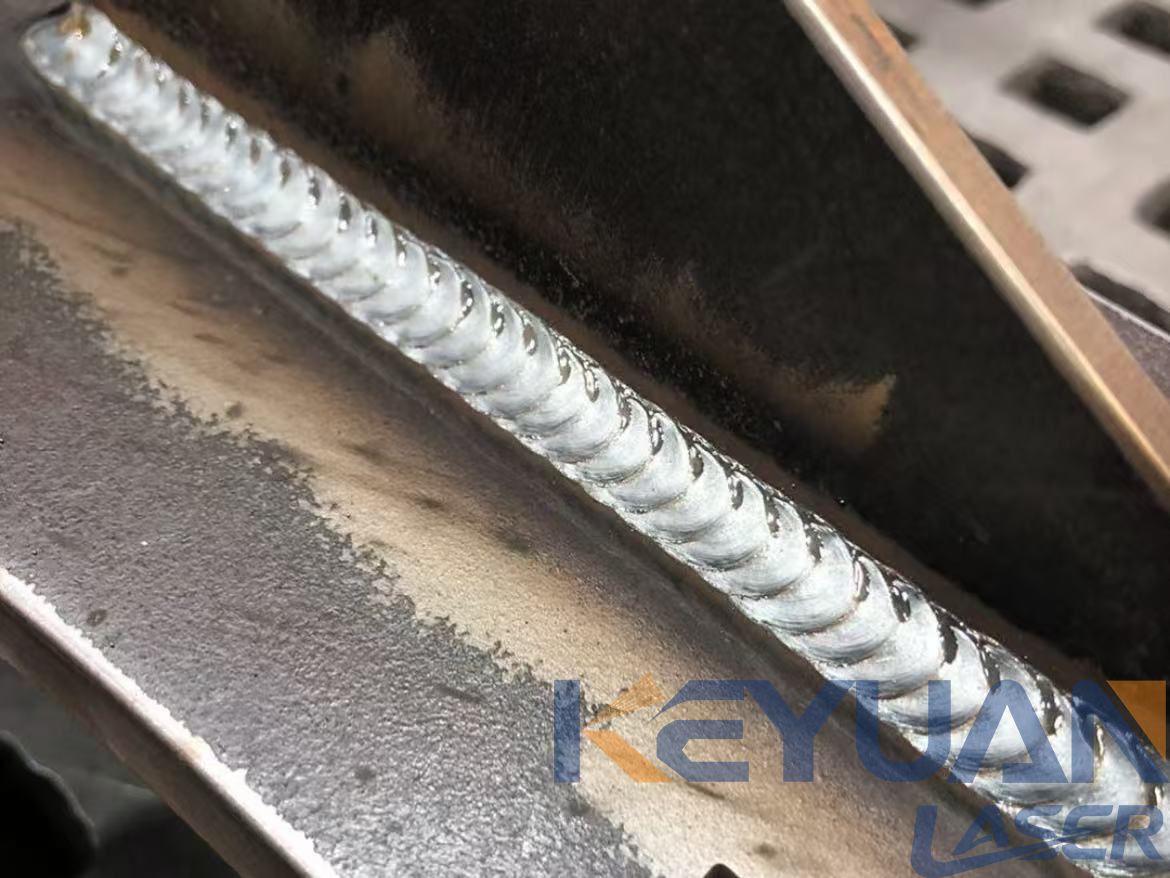
Desen basittir. Lazer kaynağı, güçten çok iyi uyuma önem verir. 1500 W'lık bir makinede sıkı bir 1 mm bağlantı, 3000 W'lık bir makinede özensiz bir 4 mm bağlantıyı her zaman yener. Bunun gerçek işlerde nasıl sonuçlandığını görmek isterseniz,
ince paslanmaz kabin dikiş kaynağı
klasik örnektir.
Kimsenin size uyarıda bulunmadığı kısım tam da burasıdır. MIG'den gelen biri olarak, özensiz montaj boşluklarını kapatmak için daha fazla güç satın alma cazibesine kapılırsınız. Daha fazla güç bir boşluğu kapatmaz. Daha iyi kesim ve bir aparat kapatır.
TIG Setini Saklamanız Gereken Dört İş
Kalın yapısal işler, parçayı temiz tutamadığınız tek seferlik onarımlar, çok fazla dolgu gerektiren derin V-oluk işleri ve rüzgarlı açık havada yapılan her şey. Bunların hiçbiri lazer kaynağının başarısızlığı değildir. Bu sadece el tipi bir ünitenin iyi yaptığı işin sınırıdır.
Lazer kaynağının kazandığı yer, ince, temiz ve tekrarlanabilir parçalar üzerinde istikrarlı çalışmadır. İnce panel işleyen veya
yerinde metal onarım işi yapan bir atölye
getiriyi genel bir imalatçıdan çok daha önce görür.
Her iki makineyi de elinizde tutmak normaldir ve göründüğünden daha ekonomiktir. Haftanın çoğunda boş duran bir TIG seti, teslim tarihi olan kalın bir onarım geldiği gün yerini fazlasıyla hak eder.
Satın almadan önce bilmeniz gereken bir şey daha var. Isı tabancada birikir, bu nedenle görev döngüsü broşürün ima ettiğinden daha önemlidir. Bir
su soğutmalı lazer kaynak
kafası, üretim hattında tabanca ısınmadan bütün gün çalışır.
Yanlış görev döngüsüne sahip bir
el tipi lazer kaynak makinesi
satın alırsanız, ilk saatte değil üçüncü saatte darboğaz haline gelir.
SSS
Lazer kaynak makinesi alüminyum kaynak yapabilir mi?
Evet, ancak bir uyarıyla. Alüminyum ışının çoğunu yansıtır, bu nedenle çelikten daha fazla güç ve daha fazla ayar gerektirir. İnce kesitler güzel kaynak yapar, kalın kesitler birden fazla geçiş gerektirir ve her zaman kendi alaşımınızı denemeden önce test etmelisiniz.
Bakır kaynak yapabilir mi?
Yüksek güçlü makinelerde ince bakır mümkündür, ancak bakır ışının neredeyse tamamını yansıtır ve ısı hızla birikir. Çoğu atölye için bakır bir TIG işi olarak kalır.
El tipi lazer kaynak makinesi ne kadar kalın malzemeyi kaynak yapabilir?
İki ila dört milimetre rahat çalışma aralığıdır ve tek geçişte 6 mm pratik üst sınırdır. Bunun ötesinde pah kırma ve çoklu geçiş yapmanız gerekir; bu noktada TIG genellikle daha mantıklı bir seçimdir.
İki farklı metali birbirine kaynak yapabilir mi?
Çoğu zaman evet. Çelikten paslanmaz çeliğe kaynak rutin bir işlemdir. Dolgu telini iki metalden daha zayıf olanına göre seçin ve önce bir numune bağlantıyı test edin, çünkü bazı metal çiftleri hâlâ özel bir işlem gerektirir.
Kısa Versiyon
Lazer kaynağı; çelik, paslanmaz çelik ve en yaygın metallerde temiz, ince ve tekrarlanabilir işlerde mükemmel sonuç verir. Kalın kesitlerde, kirli birleşim yerlerinde ve en yansıtıcı metallerde zorlanır. Makineyi metale ve kalınlığa göre seçin, istisnai durumlar için TIG kaynağını hazır tutun; rakamlar tutarlı çıkar.
label:
related news


E-posta Adresi:
Telefon Hattı:
Telif Hakkı © 2012-2026 Keyuan Laser Tüm hakları saklıdır










