 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Ce qu'une machine de soudage laser peut et ne peut pas souder
Date de publication:
2026-10-12
Quels métaux, épaisseurs et joints une machine de soudage laser peut réellement traiter, ainsi que les quatre travaux pour lesquels il vaut mieux garder le poste TIG branché.
A
la machine de soudage laser
est vendue sur une promesse : des soudures propres, rapides et à faible apport thermique sur les métaux fins. La promesse est réelle. Elle ne tient simplement que pour une liste précise de métaux, et en dehors de cette liste, la machine n'échoue pas bruyamment. Elle vous donne une soudure qui semble correcte et qui fissure la semaine suivante.
Voici donc la liste, honnêtement.
Commencez par le métal
Oubliez un instant la fiche technique et demandez-vous sur quoi la machine sera pointée. Le soudage laser est une affaire d'absorption. Le faisceau doit être absorbé par la surface plutôt que réfléchi. L'acier doux et l'inox absorbent bien. L'aluminium réfléchit la majeure partie du faisceau. Le cuivre le réfléchit presque entièrement. Cette seule différence explique la quasi-totalité des plaintes concernant le soudage laser.
Le test pratique prend un après-midi. Découpez des éprouvettes de chaque métal que votre atelier utilise réellement, dans les épaisseurs que vous utilisez réellement, et déposez un cordon sur chacune. Lisez la soudure plutôt que la brochure. Deux heures d'essais vous en diront plus qu'une semaine de comparaison de fiches techniques, et cela ne vous coûte que quelques chutes.
Ce qu'elle soude bien
| Métal | Comportement | Quoi regarder |
|---|---|---|
| Acier doux | Facile et indulgent | La rouille et la calamine nuisent à la soudure |
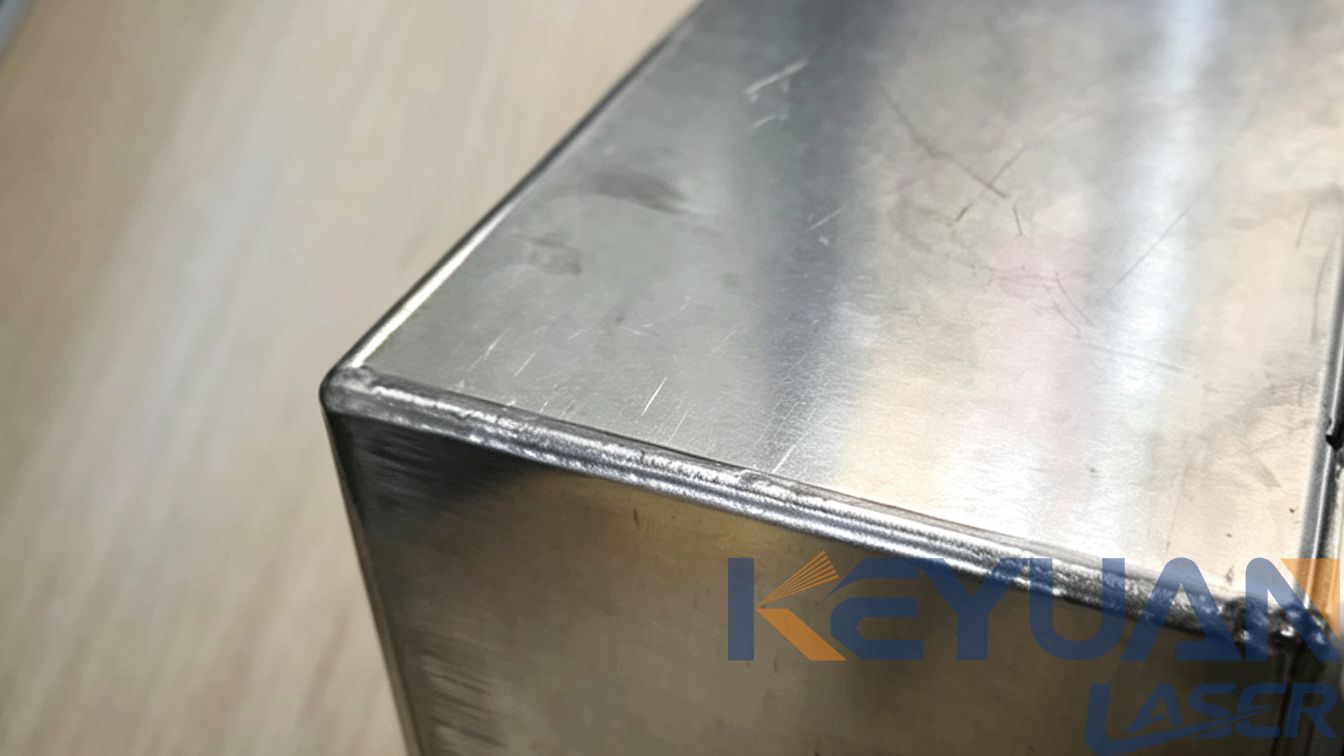
| Inox 304 et 316 | Propre, serré, faible distorsion | Un joint sale crée de la porosité |
| Acier galvanisé | Se soude bien | Fumées de zinc, prévoir une extraction adaptée |
| Aluminium | Se soude, mais demande plus de puissance | Réfléchit le faisceau ; prévoir un réglage |
| Cuivre et laiton | Possible sur les sections fines | Forte réflexion, puissance élevée nécessaire |
| Titane | Excellent dans une boîte inerte | L'oxygène ruine la soudure |
| De l'acier à l'inox | Courant et fiable | Choisir le métal d'apport pour le côté le plus faible |
Remarquez quels métaux se trouvent en haut. Ce sont ceux qui absorbent le faisceau, c'est pourquoi une soudeuse laser semble si facile sur l'inox et si capricieuse sur l'aluminium.
Là où ça résiste
Trois limites honnêtes.
L'épaisseur vient en premier. Au-delà d'environ 6 mm en une seule passe, vous demandez beaucoup à une unité portable, et la soudure commence à ressembler à du TIG un mauvais jour. La solution est un chanfrein et deux passes, ou une machine plus puissante, pas plus d'optimisme.
Les métaux réfléchissants viennent en second. L'aluminium se soude, mais il faut plus de puissance et un peu de patience. Le cuivre est celui qui humilie les gens. Si l'un ou l'autre de ces métaux représente plus d'un dixième de votre travail, testez-le avant d'acheter.
La contamination vient en troisième. Peinture, huile, rouille et placage se trouvent tous entre le faisceau et le métal. La soudure laser est bien moins indulgente qu'une soudure MIG face à un joint sale, ce qui explique pourquoi les soudeurs venant du MIG sont surpris par le temps qu'ils passent désormais à nettoyer.
Il existe une quatrième limite rarement mentionnée : le fil d'apport. Une soudeuse laser en utilise très peu, ce qui est une économie sur tôle fine et un problème sur les joints qui ont réellement besoin d'apport de métal. Si votre travail consiste principalement en larges espaces, vous devrez alimenter le fil à la main et perdrez complètement l'avantage de vitesse.
L'épaisseur et le type de joint comptent plus que la puissance
| Configuration | Ajustement nécessaire | Résultat réaliste |
|---|---|---|
| Fessier de 0,5 à 2 mm | Jeu inférieur à 0,2 mm | Excellent, avec une distorsion minimale |
| Congé de 2 à 4 mm | Jeux inférieurs à 0,5 mm | Très bon avec un peu de pratique |
| 4 à 6 mm | Chanfrein ou deux passes | Ça marche, mais le TIG suit |
| Plus de 6 mm | Multi-passes, parfois préchauffage | Vous voulez probablement le TIG ou une machine plus puissante |
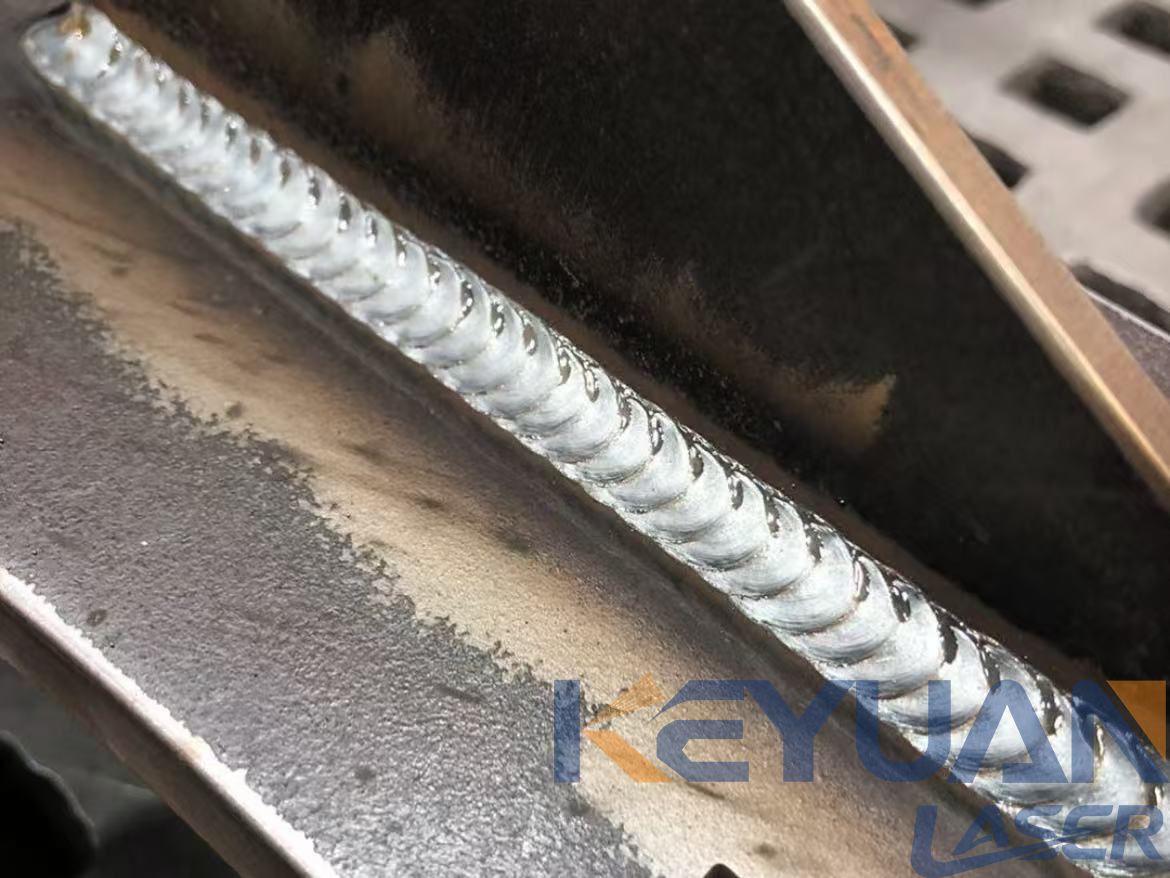
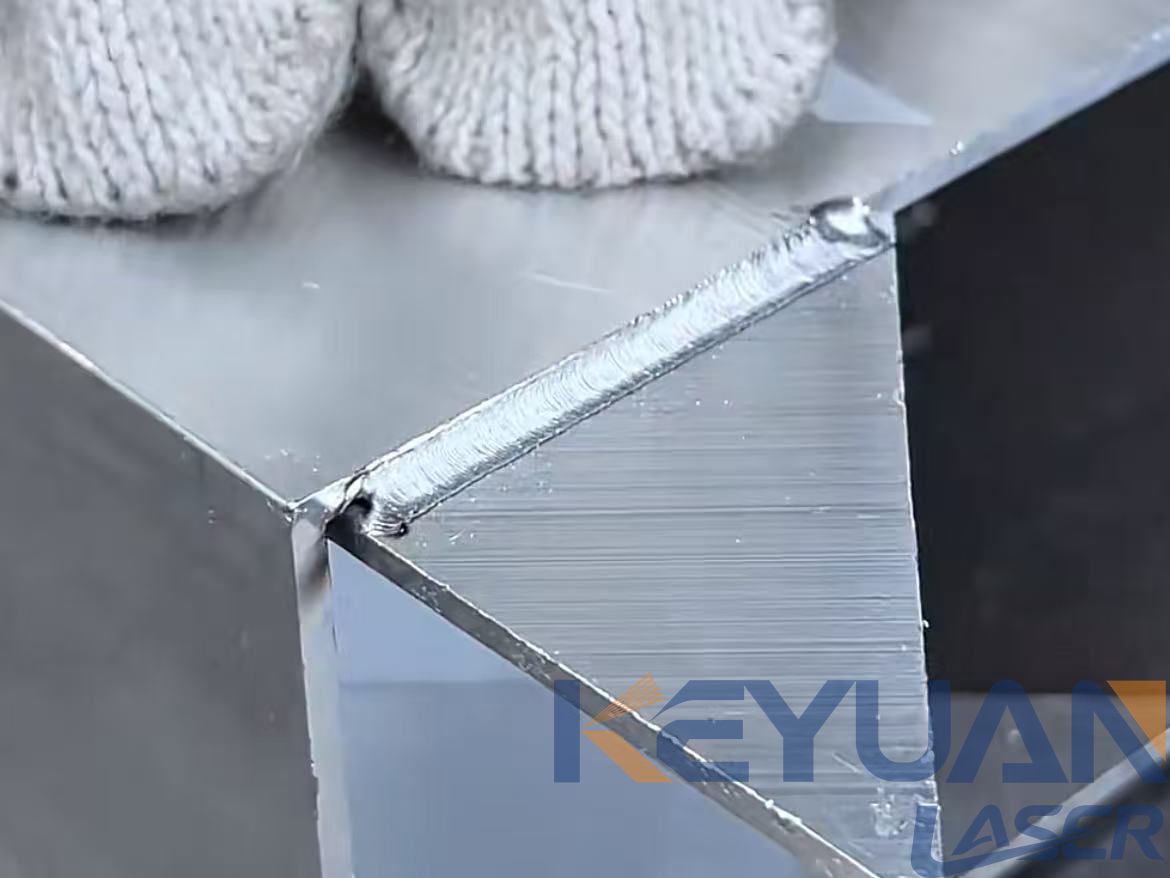
Le schéma est simple. Le soudage laser récompense davantage un bon ajustement qu'une puissance élevée. Un joint serré de 1 mm sur une machine de 1500 W bat à chaque fois un joint approximatif de 4 mm sur une machine de 3000 W. Si vous voulez voir comment cela se traduit sur du travail réel,
soudage de joints de meubles en inox fin
est le cas classique.
C'est la partie dont personne ne vous prévient. Quand on vient du MIG, la tentation est d'acheter plus de puissance pour compenser un ajustement approximatif. Plus de puissance ne comble pas un jeu. Un meilleur découpage et un gabarit, oui.
Quatre travaux pour lesquels garder le poste TIG
Travaux structurels épais, réparations ponctuelles où l'on ne peut pas nettoyer la pièce, travaux en gorge en V profonde nécessitant beaucoup de métal d'apport, et tout ce qui se fait en extérieur par vent. Rien de tout cela n'est un échec du soudage laser. C'est simplement la limite de ce qu'une unité portable fait bien.
Là où le soudage laser excelle, c'est sur un travail régulier de pièces fines, propres et répétables. Un atelier qui travaille des tôles fines ou
des travaux de réparation métallique sur site
rentabilise bien avant un fabricant généraliste.
Garder les deux machines est normal, et c'est moins cher qu'il n'y paraît. Un poste TIG qui reste inutilisé la majeure partie de la semaine justifie encore sa place le jour où une réparation épaisse arrive avec un délai à respecter.
Une dernière chose à savoir avant d'acheter. La chaleur s'accumule dans la torche, le cycle de service compte donc plus que ne le suggère la brochure. Une
tête de soudage laser refroidie à l'eau
tournera toute la journée sur une ligne de production sans que la torche chauffe.
Achetez une
machine de soudage laser portative
avec un mauvais cycle de service et elle devient le goulot d'étranglement à la troisième heure, pas à la première.
FAQ
Un soudeur laser peut-il souder l'aluminium ?
Oui, avec une réserve. L'aluminium réfléchit la majeure partie du faisceau, il nécessite donc plus de puissance et plus de réglages que l'acier. Les sections fines se soudent parfaitement, les sections épaisses nécessitent plusieurs passes, et vous devez toujours tester votre propre alliage avant de vous engager.
Peut-il souder le cuivre ?
Le cuivre fin est possible sur les machines de forte puissance, mais le cuivre réfléchit presque tout le faisceau et la chaleur s'accumule rapidement. Pour la plupart des ateliers, le cuivre reste un travail de soudage TIG.
Quelle épaisseur peut atteindre un soudeur laser portatif ?
Deux à quatre millimètres constituent la plage de travail confortable et 6 mm en une seule passe est un plafond pratique. Au-delà, vous chanfreinez et effectuez plusieurs passes, où le TIG est souvent le choix le plus judicieux.
Peut-il souder deux métaux différents ensemble ?
Souvent, oui. L'acier à l'inox est une routine. Choisissez le fil d'apport pour le plus faible des deux métaux et testez d'abord une éprouvette, car certains couples nécessitent encore un procédé spécialisé.
La version courte
Le soudage laser est excellent sur les travaux propres, fins et répétitifs en acier, inox et la plupart des métaux courants. Il est en difficulté face aux sections épaisses, aux joints sales et aux métaux les plus réfléchissants. Adaptez la machine au métal et à l'épaisseur, gardez le poste TIG pour les cas particuliers, et les chiffres fonctionnent.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










