 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Machine de nettoyage laser pour pièces automobiles : avant et après
Date de publication:
2026-10-20
Là où un nettoyeur laser est rentable dans un atelier de pièces automobiles : oxydation à l‘arrivée, retouches, surfaces à ne pas toucher, et les cas où le sablage reste la meilleure solution.
La chose la plus utile qu'une
fournisseur de machines de nettoyage laser pour pièces automobiles
ne fait pas le nettoyage. Elle rend une surface *visible* — en éliminant une fine couche d'oxyde afin qu'un contrôle d'étanchéité, un contrôle par magnétoscopie ou une inspection de revêtement puisse réellement voir le métal en dessous.
Ce changement de perspective est important car un fournisseur de pièces ne nettoie pas pour l'apparence. Personne ne regarde un support de suspension. Il nettoie pour qu'un processus en aval puisse réussir ou échouer correctement, et une surface qui semble propre mais porte encore une pellicule d'oxyde échouera de toute façon.
Les quatre missions qui se présentent
Les ateliers de sous-traitance automobile demandent généralement quatre choses, et le laser n'y répond pas avec la même efficacité.
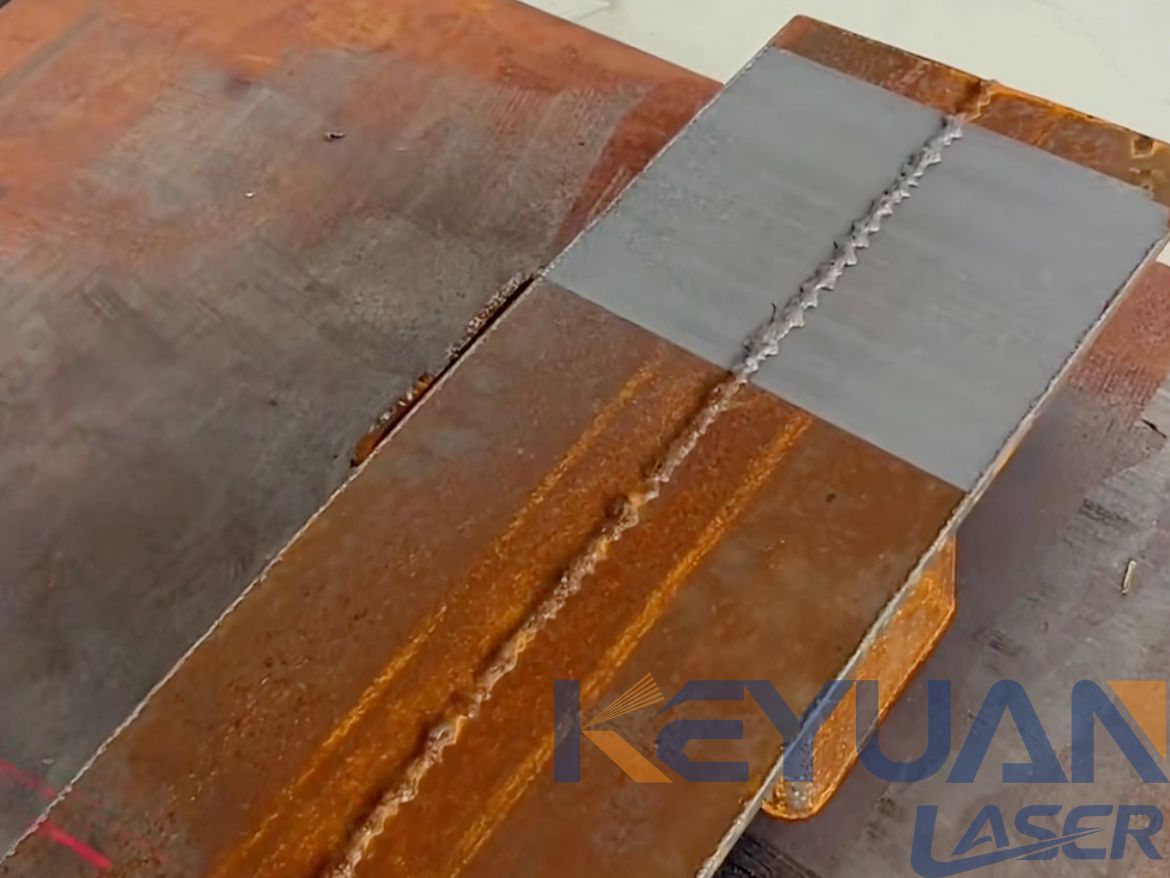
| Mission | Ce que c'est réellement | Adéquation du laser | Pourquoi |
|---|---|---|---|
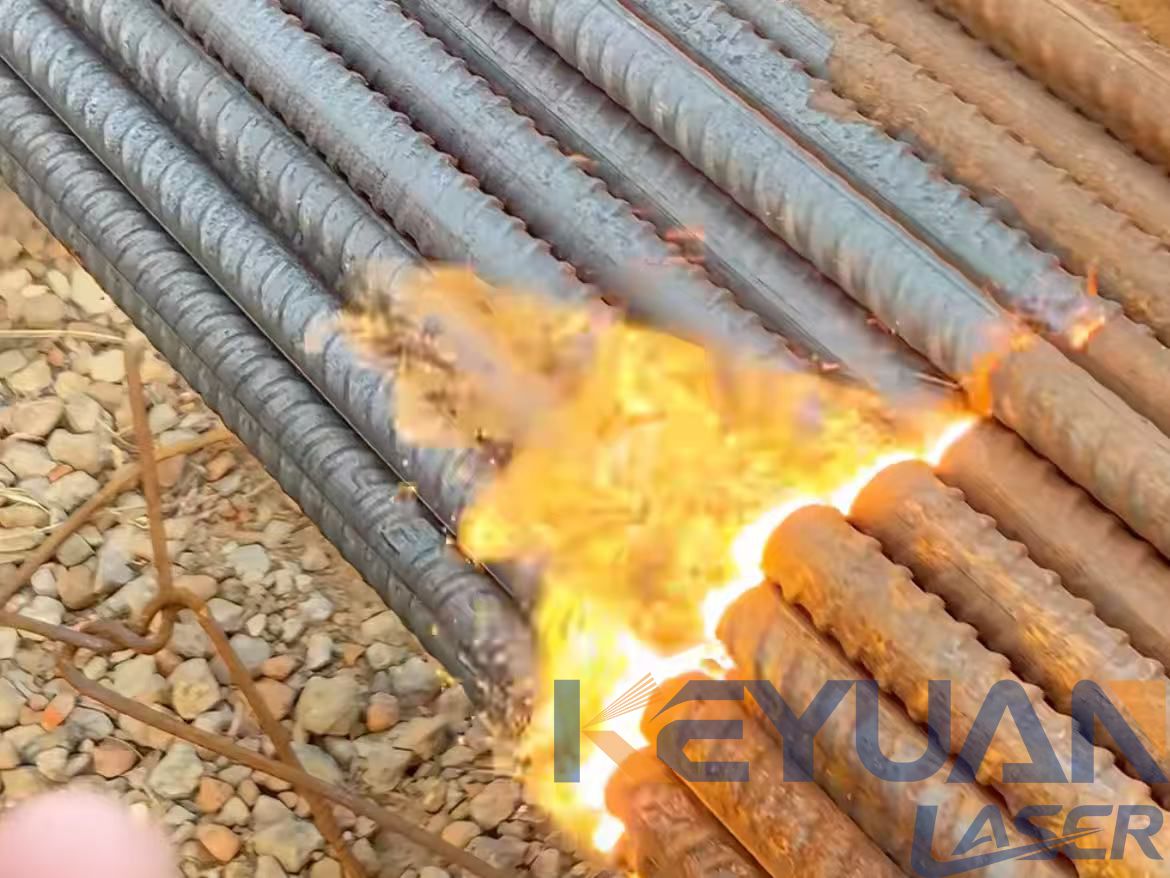
| Oxyde entrant sur les ébauches et pièces forgées en acier | Calamine et rouille de stockage sur les stocks entrants | Bon | Couche fine et uniforme, aucune peinture à décaper |
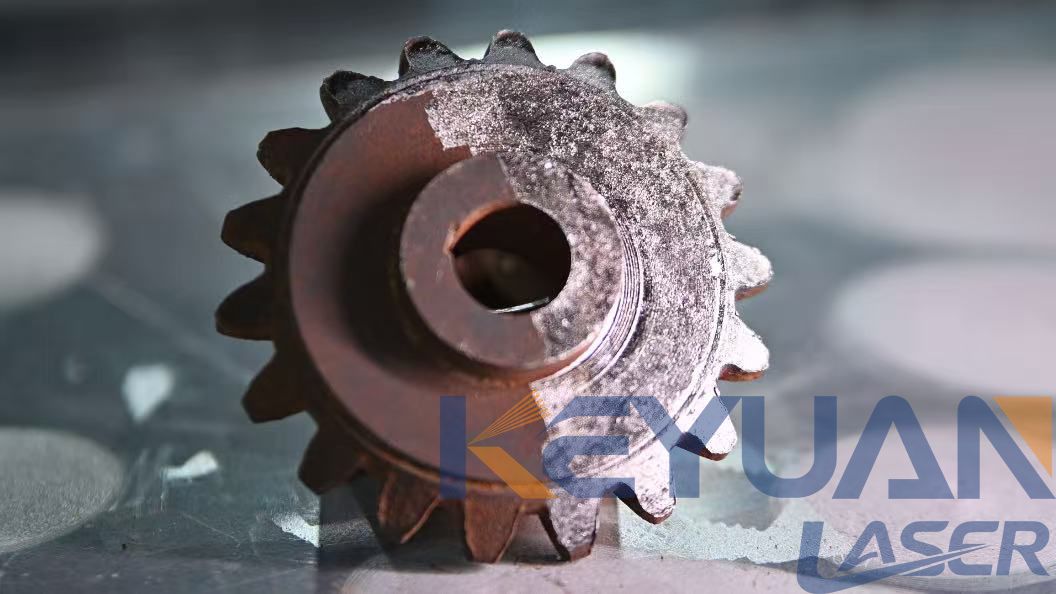
| Pièces rejetées avant retouche | Huile, fluide de coupe, légère rouille, encre de marquage | Très bon | Travail manuel, une pièce à la fois, sans masquage |
| Préparation de soudure avant soudage robotisé ou manuel | Calamine, huile et légère coloration thermique | Excellent | C'est l'usage classique du laser — rien d'autre ne va aussi vite |
| Élimination de peinture ou de revêtement épais | Peinture multicouche, primaire époxy, plastisol PVC | Médiocre | Le laser chauffe le revêtement au lieu de le décoller ; les abrasifs sont plus rapides |
La ligne qui surprend les gens est la deuxième. Une pièce rejetée qui repasse dans la ligne est généralement recouverte d'une ou deux choses — de l'huile, des copeaux, une marque de fournisseur, peut-être une légère rouille de surface — et un laser portatif les élimine sans emporter de métal de base.
La ligne qui déçoit est la quatrième. Le nettoyage laser est une technologie de couches minces. Il excelle à retirer quelques dizaines de microns et échoue totalement à retirer un film épais. La peinture est épaisse.
Face aux alternatives, la répartition se fait sur un seul critère — quelle est l'épaisseur de la couche à retirer ?
| Condition | Meilleure solution | Pourquoi l'autre échoue |
|---|---|---|
| Calamine ou rouille de stockage sur un flan | Laser | Les abrasifs entaillent l'acier et modifient la surface que voit le revêtement |
| Huile et fluide de coupe, sans rouille | Laser | Le sablage n'élimine pas du tout l'huile |
| Préparation de soudure avant soudage robotisé | Laser | Aucun risque de bavure ou d'inclusion comme sur une surface meulée |
| Peinture multicouche ou primaire époxy | Abrasif | Le laser chauffe le film au lieu de le soulever |
| PVC plastisol ou revêtement épais pour bas de caisse | Abrasif | Même raison, et plus épais |
| Une face d'étanchéité à ne surtout pas toucher | Aucun des deux | Masquez-la et utilisez le procédé spécifié sur le plan |
Cette dernière ligne n'est pas une préférence. Les faces d'étanchéité sont usinées avec une tolérance de l'ordre du micron, et tout procédé de nettoyage qui élimine un revêtement retire aussi du métal à la limite.
Ce qui compte avec le métal de base
Le nettoyage laser agit sur l'acier et l'inox non pas par la chaleur, mais parce que la couche d'oxyde absorbe bien plus que le métal sous-jacent. La lumière élimine l'oxyde et rebondit en grande partie sur l'acier propre, ce qui explique pourquoi on peut nettoyer une pièce sans variation dimensionnelle mesurable.
Une
machine de nettoyage laser à impulsions
est l'autre option dont les ateliers se renseignent, et elle trouve sa place sur la même pièce. Ce qui devient conditionnel, c'est la zone de transition : sur une pièce fortement corrodée, il existe toujours une limite où la surface est en partie propre et en partie encore oxydée. Travailler cette limite trop fortement et l'on commence à arracher la calamine par plaques, ce qui laisse une surface piquée sur laquelle un revêtement n'adhérera pas.
Au-delà du jargon d'atelier, la catégorie des
nettoyeurs laser portatifs
existe précisément pour cela : un atelier qui inspecte les pièces plutôt qu'il ne les décapent.
La règle pratique est la suivante :
faites assez de passes pour retirer l'oxyde, pas assez pour retirer l'acier.
Deux passes légères surpassent presque toujours une passe lourde. Vous le constatez sur l'échantillon : une zone propre, une zone légèrement plus foncée affectée par la chaleur, puis la matière intacte. C'est dans la bande intermédiaire que les défauts apparaissent.
L'aluminium, c'est une autre histoire. Son oxyde se reforme presque instantanément, si bien qu'une pièce en aluminium nettoyée semble à peine différente d'une pièce sale tant qu'on ne l'a pas revêtue. Le test n'est pas visuel : passez-la sur la ligne de revêtement.
Là où le laser ne doit pas aller
C'est le paragraphe que nous remettons à chaque client automobile avant le premier achat, et c'est celui qui évite un retour.
Toute surface qui constitue une
face d'étanchéité
ou un
portée de roulement
est interdit, sauf si la couche d'oxyde interfère réellement et que vous l'avez mesurée. Ces surfaces sont usinées avec une tolérance serrée, souvent de l'ordre du micron à un chiffre. Un procédé de nettoyage qui élimine l'oxyde peut aussi retirer quelques microns de métal si vous forcez, et une portée de roulement est l'un des rares endroits où cela compte.
Les deux autres avertissements concernent la salle plutôt que la pièce.
Acier inoxydable et aluminium
réfléchissent
le faisceau. Une surface usinée brillante peut le renvoyer en angle vers la personne qui tient le pistolet. C'est pourquoi la même classe d'équipement nécessite des lunettes de protection adéquates et une zone de travail balisée, même dans un atelier qui semble parfaitement ouvert.
Et les revêtements contenant
du chromate, du chromate de zinc ou un apprêt à base de plomb
sont toxiques lorsqu'ils sont chauffés. Plusieurs d'entre eux se trouvent encore sur des pièces anciennes et sur des pièces de récupération importées. Si vous ne savez pas ce qui recouvre la pièce, ne la traitez pas au laser avant un contrôle de matière.
Choisir selon le travail, pas selon la puissance
La puissance annoncée de ces machines va de 1200 W à 3000 W. Pour un atelier automobile, la décision ne porte généralement pas sur la puissance de crête — mais sur le nombre de pistolets que vous utiliserez (un ou deux), et sur la taille des pièces par rapport à votre table.
Une largeur de balayage de 300 mm est la norme, et ce seul chiffre détermine la rapidité avec laquelle vous terminez un plancher ou un support de pare-chocs. C'est la largeur de balayage, et non la puissance, qui fixe le rythme sur les pièces plates et larges.
Le refroidissement est à eau sur toutes, alors prévoyez l'emplacement du refroidisseur et du collecteur. C'est une décision plus importante que la machine : une unité de 3000 W nécessite une alimentation triphasée, et les travaux électriques prennent souvent plus de temps que le délai de livraison.
Deux accessoires s'amortissent rapidement. Un bras d'aspiration des fumées n'est pas optionnel au-delà de 1000 W, car le panache suit le trajet du faisceau et non votre main. Un jeu de lentilles de scanner coûte moins cher que les deux jours perdus lorsqu'une unité de 3000 W fonctionne avec un réglage prévu pour 1500 W. Le
plage de nettoyage continu
couvre le côté à tête fixe de la même décision.
FAQ
Le nettoyage laser peut-il endommager un logement de roulement ou une portée d'étanchéité ?
Oui, si vous poussez le faisceau dans la zone de transition. Ces surfaces sont usinées avec une tolérance serrée : limitez le procédé à l'élimination d'une fine couche d'oxyde, procédez par plusieurs passes légères et ne traitez jamais une portée d'étanchéité que vous n'avez pas mesurée.
Peut-il éliminer la peinture ?
Pas de manière fiable. Le nettoyage laser agit sur les fines couches d'oxyde ; les peintures épaisses et les primaires époxy nécessitent de la chaleur pour se décoller, et vous chaufferez le métal en dessous. Utilisez des abrasifs pour la peinture et réservez le laser au calaminage, aux résidus d'huile et à la légère rouille de surface.
Est-il sûr de nettoyer des surfaces en inox et en aluminium avec un appareil portatif ?
Pas sans contrôles appropriés. Les deux sont réfléchissants et peuvent renvoyer le faisceau sous un angle. Il faut des lunettes de protection, une zone de travail balisée et, idéalement, une extraction des fumées, quel que soit l'aspect ouvert de l'atelier.
Quelle est sa vitesse sur des pièces automobiles typiques ?
Une pièce plate en acier avec une légère couche d'oxyde nécessite généralement une à trois passes. La contrainte principale est la largeur de balayage : une tête de 300 mm couvre un plancher ou un support en une fraction du temps nécessaire pour passer une meuleuse sur la même surface.
La version courte
Achetez un nettoyeur laser pour éliminer la couche d'oxyde qui masque une surface à inspecter, et non pour décaper la peinture. Deux passes légères valent toujours mieux qu'une seule passe appuyée, tenez-le à l'écart des faces d'étanchéité et prévoyez le bras d'aspiration des fumées avant l'arrivée de la machine.
Étiquette:
Suivant
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










