 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Лазерная очистка автозапчастей: до и после
Дата публикации:
2026-10-20
Где лазерный очиститель окупается в цехе автозапчастей: входная окисленность, доработка, поверхности, которых нельзя касаться, и где по-прежнему выигрывает пескоструйная обработка.
Самая полезная функция
поставщик оборудования для лазерной очистки автомобильных деталей
заключается не в очистке. Она делает поверхность *видимой* — удаляет тонкий слой оксида, чтобы проверка на герметичность, магнитопорошковый контроль или inspection покрытия могли действительно увидеть металл под ним.
Такая переформулировка важна, потому что поставщик деталей чистит не ради внешнего вида. Никто не смотрит на кронштейн подвески. Они чистят, чтобы последующий процесс мог корректно пройти или не пройти, а поверхность, которая выглядит чистой, но всё ещё несёт оксидную плёнку, всё равно не пройдёт проверку.
Четыре задачи, которые поступают на вход
Автомобильные производственные цеха обычно запрашивают четыре вещи, и лазер подходит для них не одинаково хорошо.
| Задача | Что это на самом деле | Пригодность лазера | Почему |
|---|---|---|---|
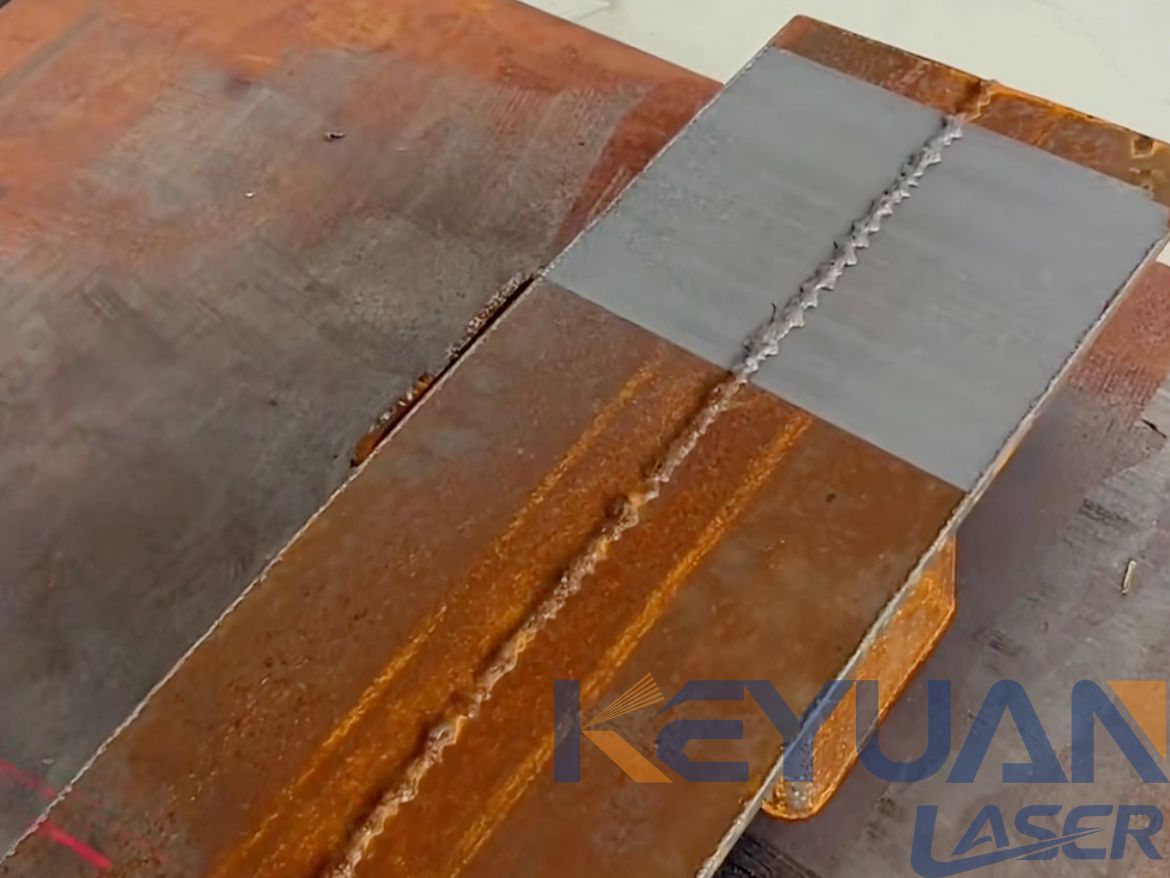
| Входящая окалина на стальных заготовках и поковках | Прокатная окалина и складская ржавчина на поступающем материале | Хорошо | Тонкий равномерный слой, без краски для удаления |
| Отбракованные детали перед доработкой | Масло, смазочно-охлаждающая жидкость, лёгкая ржавчина, маркировочные чернила | Очень хорошо | Ручная обработка, по одной детали за раз, без маскировки |
| Подготовка под сварку перед роботизированной или ручной сваркой | Прокатная окалина, масло и лёгкий цвет побежалости | Отлично | Классическое применение лазера — ничто другое не справляется так быстро |
| Удаление краски или толстого покрытия | Многослойная краска, эпоксидный грунт, ПВХ пластизоль | Плохо | Лазер нагревает покрытие вместо его отслоения; абразивы быстрее |
Строка, которая удивляет людей, — вторая. Отбракованная деталь, возвращающаяся на линию, обычно покрыта одним-двумя загрязнениями — масло, стружка, метка поставщика, возможно, лёгкая поверхностная ржавчина — и ручной лазер удаляет их, не затрагивая основной металл.
Строка, которая разочаровывает, — четвёртая. Лазерная очистка — это технология для тонких слоёв. Она превосходно справляется с удалением нескольких десятков микрон и очень плохо — с удалением толстой плёнки. Краска — это толстый слой.
В сравнении с альтернативами выбор определяется одним критерием — насколько толстый слой вы удаляете?
| Условие | Оптимальный способ | Почему другой проигрывает |
|---|---|---|
| Окалина или складская ржавчина на заготовке | Лазер | Абразив врезается в сталь и меняет поверхность, которую видит покрытие |
| Масло и смазочно-охлаждающая жидкость, без ржавчины | Лазер | Дробеструйная очистка вообще не удаляет масло |
| Подготовка под сварку перед роботизированной сваркой | Лазер | Нет риска заусенцев или включений, как при шлифованной поверхности |
| Многослойная краска или эпоксидный грунт | Абразив | Лазер нагревает плёнку вместо её удаления |
| ПВХ-пластизоль или толстое покрытие днища | Абразив | По той же причине, и толще |
| Уплотнительная поверхность, которую нельзя трогать вообще | Ни то, ни другое | Замаскируйте её и используйте процесс, указанный на чертеже |
Последняя строка — это не предпочтение. Уплотнительные поверхности обрабатываются с допуском в микронах, и любой процесс очистки, удаляющий покрытие, также удаляет металл на границе.
Что важно знать о черных металлах
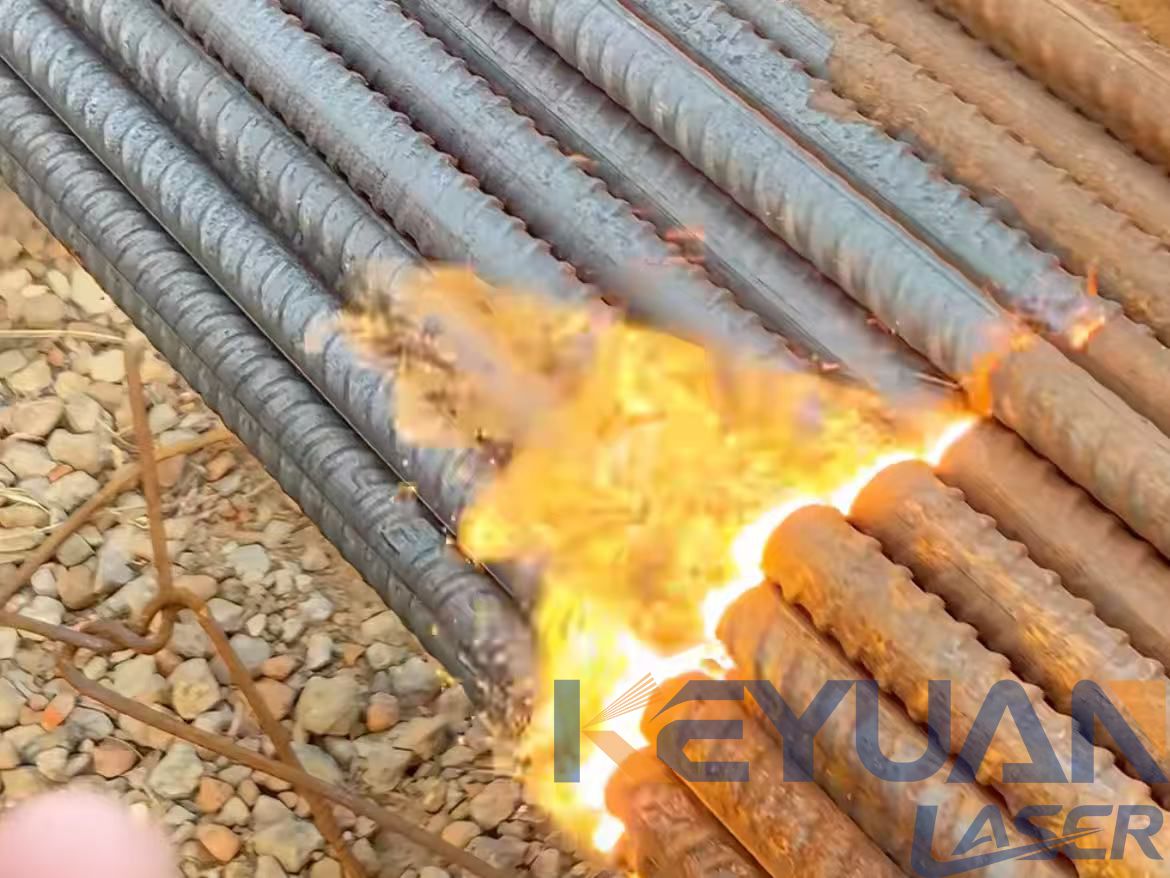
Лазерная очистка работает на стали и нержавейке не за счет нагрева, а потому что оксидный слой поглощает гораздо больше света, чем металл под ним. Свет удаляет оксид и в значительной степени отражается от чистой стали — поэтому можно очистить деталь без измеримых изменений размеров.
A
импульсная лазерная очистительная машина
— это другой вариант, о котором спрашивают мастерские, и он оправдан для той же детали. Условность возникает в переходной зоне: на сильно прокорродировавшей детали всегда есть граница, где поверхность частично очищена, а частично еще окислена. Если слишком усердно обрабатывать эту границу, начнете снимать окалину пластами, что оставит точечную поверхность, к которой покрытие не прилипнет.
Отвлекаясь от разговоров мастерских, категория
ручной лазерной очиститель
существует именно для этого: для мастерской, которая осматривает детали, а не снимает с них слои.
Практическое правило:
делайте столько проходов, сколько нужно для удаления оксида, но не столько, чтобы снять сталь.
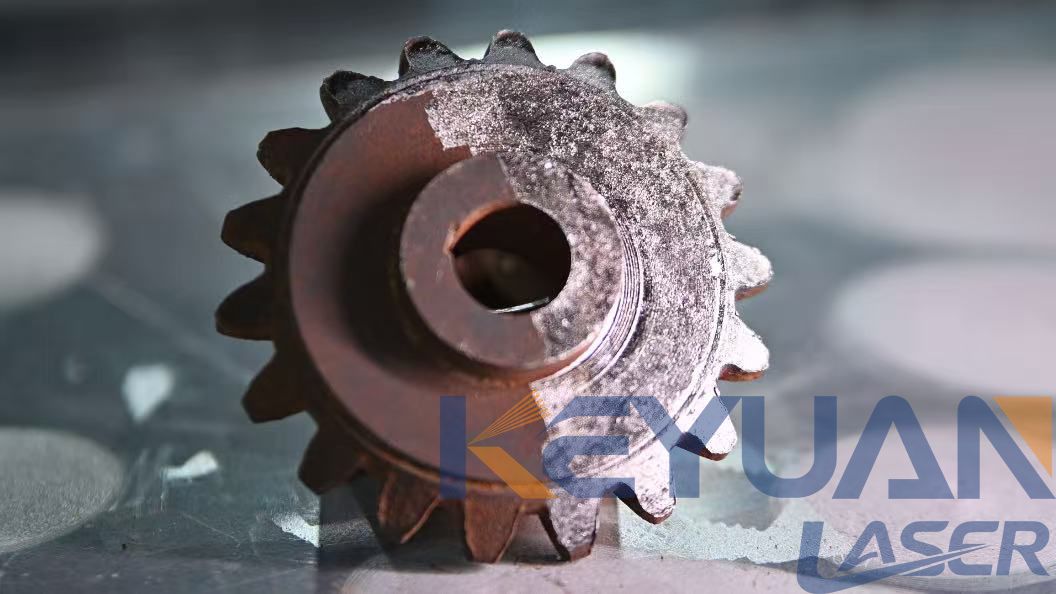
Два лёгких прохода почти всегда лучше одного тяжёлого. Это видно на образце — чистая зона, чуть более тёмная зона термического влияния, затем нетронутый материал. Именно в средней полосе появляются дефекты.
Алюминий — совсем другое дело. Его оксид восстанавливается почти мгновенно, поэтому очищенная алюминиевая деталь выглядит почти так же, как грязная, пока на неё не нанесут покрытие. Проверка не визуальная — прогоните деталь через линию нанесения покрытия.
Куда лазеру нельзя
Это тот абзац, который мы даём каждому автомобильному клиенту перед первой покупкой, и именно он предотвращает возврат.
Любая поверхность, которая является
уплотнительной поверхностью
или
посадочное место подшипника
не подлежит обработке, если оксидный слой действительно не мешает и вы это измерили. Эти поверхности обработаны с жёстким допуском, часто в диапазоне однозначных микрон. Процесс очистки, удаляющий оксид, может также снять несколько микрон металла, если переусердствовать, а посадочное место подшипника — одно из немногих мест, где это имеет значение.
Два других предупреждения касаются помещения, а не детали.
Нержавеющая сталь и алюминий
отражают
луч. Яркая обработанная поверхность может отправить его под углом в сторону того, кто держит лазер. Поэтому для оборудования этого класса требуются надлежащие защитные очки и обозначенная рабочая зона даже в мастерской, которая выглядит совершенно открытой.
А покрытия, содержащие
хромат, цинковый хромат или грунт на свинцовой основе
токсичны при нагреве. Некоторые из них до сих пор встречаются на старых деталях и на импортных запчастях со свалок. Если вы не знаете, что нанесено на деталь, не обрабатывайте её лазером до проверки материала.
Выбираем по задаче, а не по мощности
Заявленная мощность таких машин — от 1200 до 3000 Вт. Для автосервиса решающим обычно является не пиковая мощность, а то, будете ли вы работать одной пушкой или двумя, и больше ли детали, чем ваш стол.
Ширина сканирования 300 мм — стандарт, и именно это число определяет, как быстро вы закончите с днищем кузова или кронштейном бампера. Темп на широких плоских деталях задаёт ширина сканирования, а не мощность.
Охлаждение у всех водяное, поэтому заранее продумайте, где разместить чиллер и коллектор. Это решение важнее выбора самой машины: агрегат на 3000 Вт требует трёхфазного питания, и электромонтаж часто занимает больше времени, чем срок поставки.
Два аксессуара быстро окупаются. Вытяжной рукав при мощности выше 1000 Вт — не опция, ведь поток дыма идёт по траектории луча, а не за вашей рукой. Комплект линз для сканера дешевле, чем два дня простоя, когда агрегат на 3000 Вт работает в режиме, рассчитанном на 1500 Вт.
непрерывный диапазон очистки
охватывает сторону того же решения с фиксированной головкой.
常见问题
Может ли лазерная очистка повредить посадочное место подшипника или уплотнительную поверхность?
Может, если направить луч в переходную зону. Эти поверхности обработаны с жёсткими допусками, поэтому ограничьтесь удалением тонкого оксидного слоя, выполняйте несколько лёгких проходов и никогда не обрабатывайте уплотнительную поверхность, которую вы не измерили.
Может ли она удалять краску?
Надёжно — нет. Лазерная очистка работает с тонкими оксидными слоями; толстая краска и эпоксидные грунты требуют нагрева для отслоения, и при этом вы нагреете металл под ними. Используйте абразивы для краски, а лазер оставьте для окалины, масла и лёгкой поверхностной ржавчины.
Безопасно ли очищать поверхности из нержавеющей стали и алюминия ручным аппаратом?
Нет, без надлежащих мер контроля. Оба материала отражают свет и могут отклонить луч под углом. Вам нужны защитные очки, обозначенная рабочая зона и, в идеале, вытяжка дыма — независимо от того, насколько открытым кажется цех.
Насколько это быстро на типичных автомобильных деталях?
Одна плоская стальная деталь с лёгким оксидным слоем обычно требует от одного до трёх проходов. Более серьёзное ограничение — ширина сканирования: головка 300 мм обрабатывает днище кузова или кронштейн за долю времени, которое требуется, чтобы обойти ту же площадь болгаркой.
Краткая версия
Купите лазерный очиститель, чтобы удалить оксидную пленку, скрывающую поверхность, которую нужно осмотреть, а не для снятия краски. Два легких прохода всегда лучше одного тяжелого, держите его подальше от уплотнительных поверхностей и продумайте вытяжной рукав до прибытия машины.
Метка:


Электронная почта:
Горячая линия:
© 2012-2026 Keyuan Laser. Все права защищены.










