 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

MOPA-Lasergravur: Farbe auf Edelstahl, ganz ohne Tinte
release time:
2026-10-08
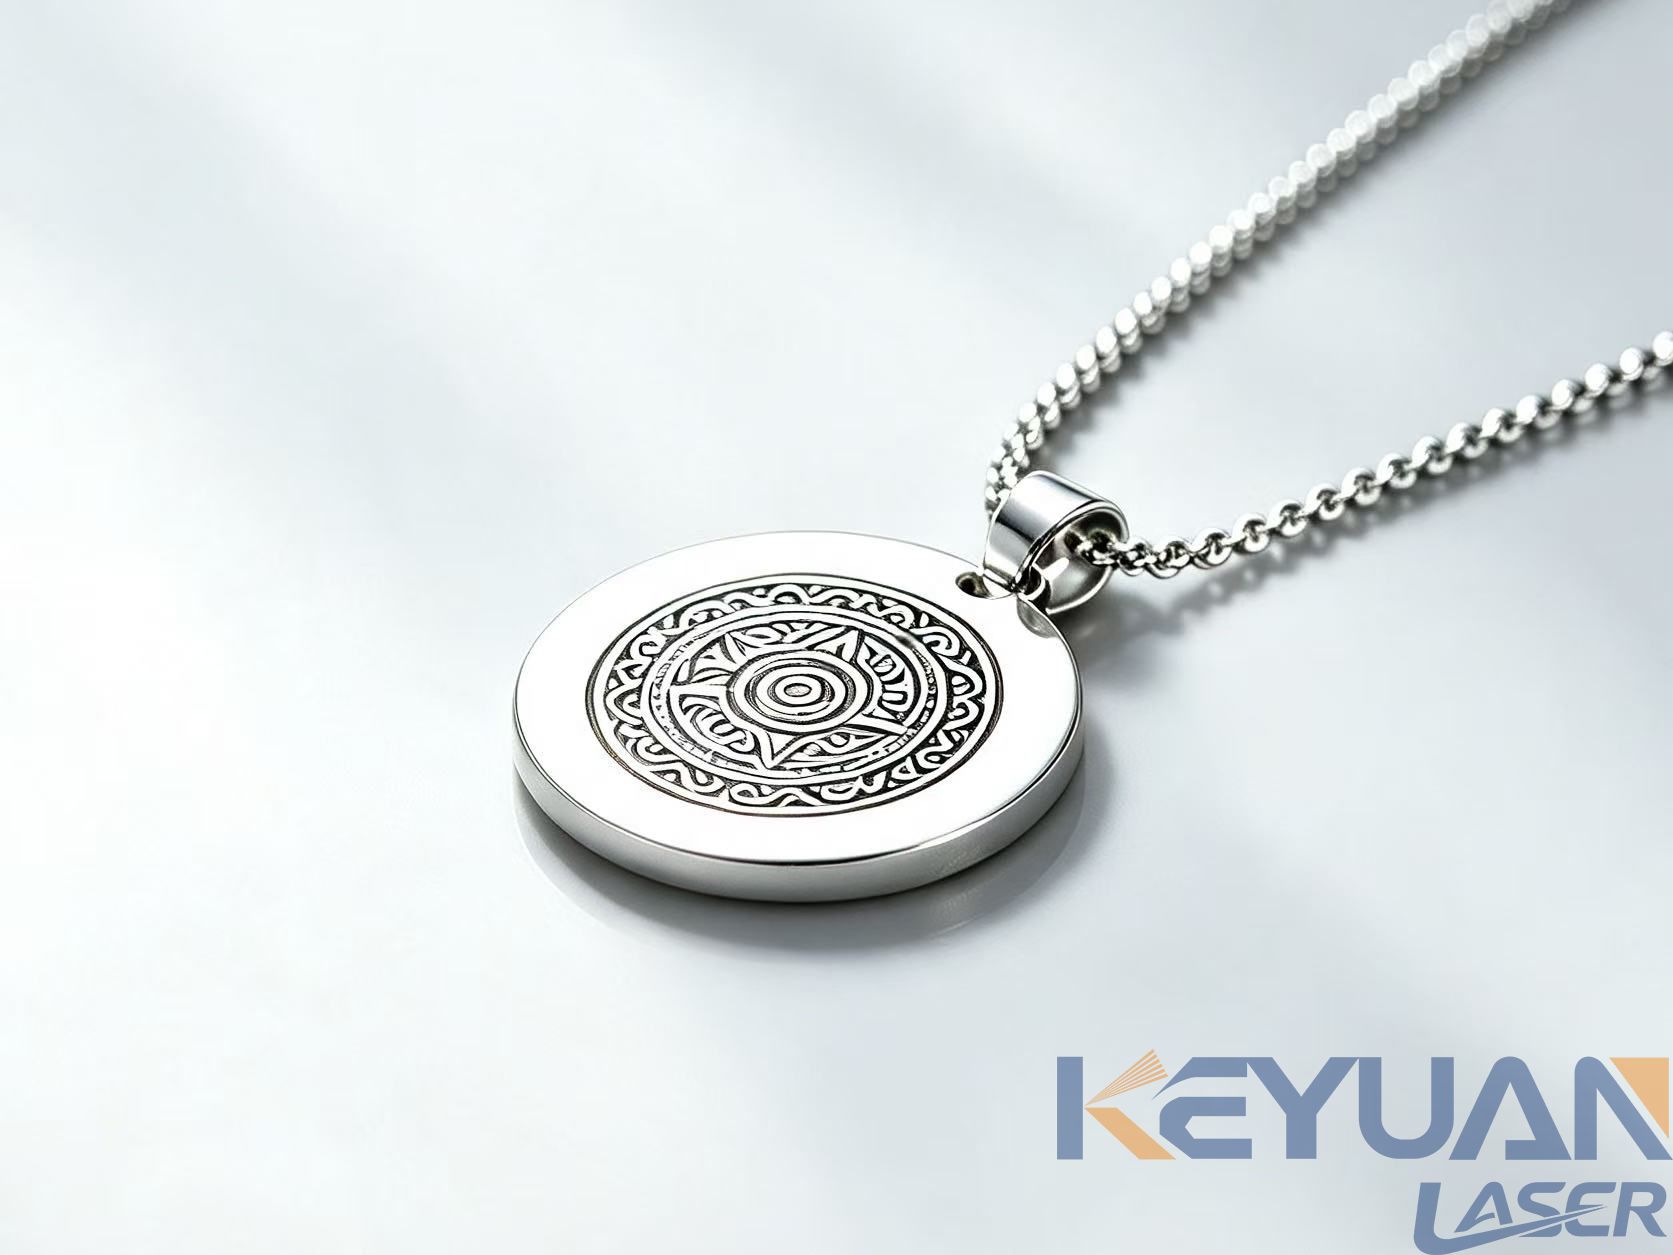
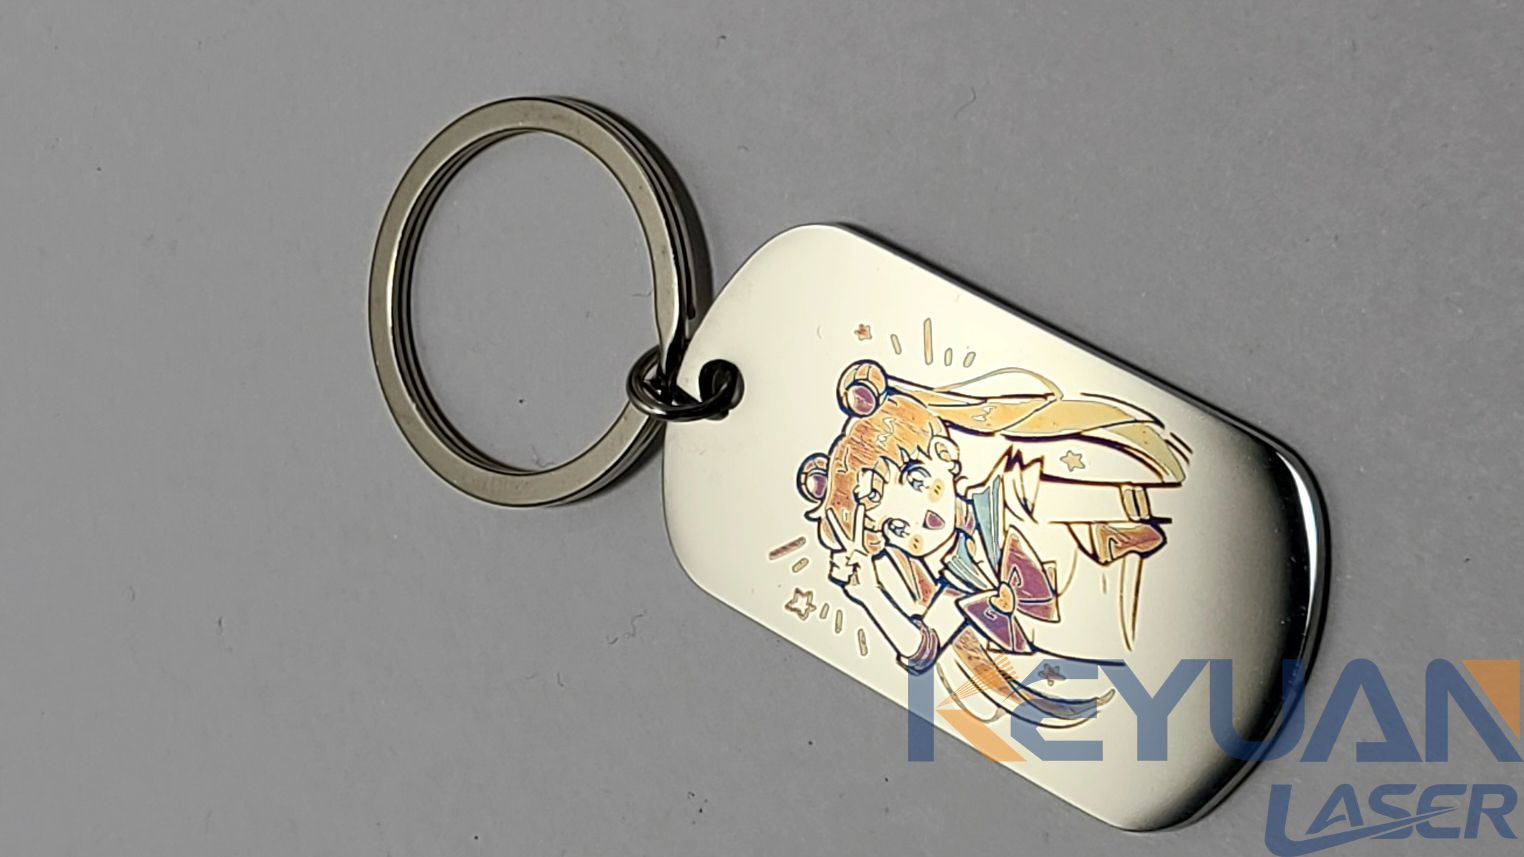
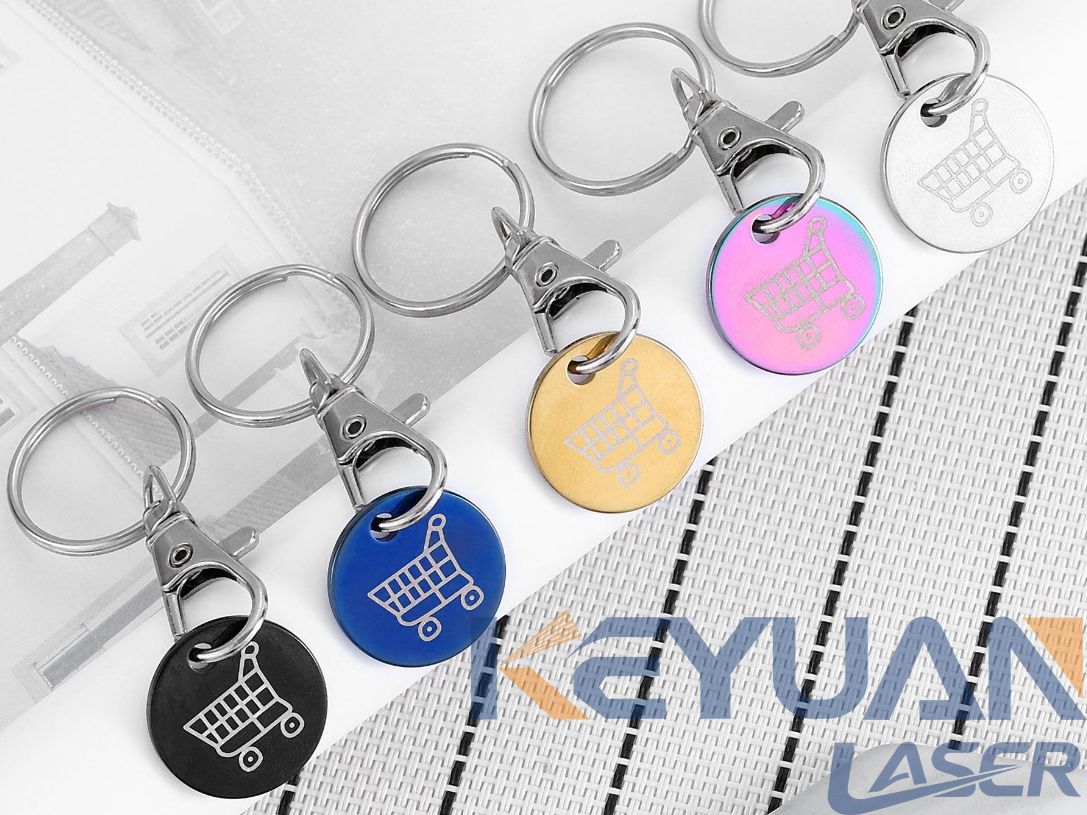
Die MOPA-Pulsweitensteuerung erzeugt eine Chromoxidschicht, die sich auf Edelstahl in Gold, Blau oder Schwarz einstellen lässt – echtes Rot oder Grün entsteht dabei jedoch nicht.
Ein Käufer hat uns letzten Monat zwei Edelstahl-Typenschilder geschickt. Auf beiden dasselbe goldene Logo. Eines war von einem Subunternehmer chemisch geätzt und mit Lack gefüllt worden. Das andere kam in etwa vierzig Sekunden von einer Laserbank – ohne Abdeckfolie, ohne Spüllinie und ohne Abfallgenehmigung.
Auf den ersten Blick waren sie identisch. Auf der Rechnung waren sie es nicht.
Genau diese Lücke ist der Grund, warum MOPA-Lasermarkierung immer wieder in Angebotsanfragen von europäischen und nordamerikanischen Käufern auftaucht – und warum ein guter Teil dieser Anfragen mit Enttäuschung endet. MOPA ist ein wirklich anderes Werkzeug als ein Standard-Faserbeschrifter, aber es ist kein Farbdrucker. Hier steht, was es gut kann, was es verweigert und mit welchen Parameterfenstern wir tatsächlich arbeiten.
Was MOPA verändert (es geht nicht um Leistung)
Die meisten nehmen an, MOPA sei ein Leistungs-Upgrade. Ist es nicht.
MOPA steht für Master Oscillator Power Amplifier. Bei einem herkömmlichen gütegeschalteten Faserbeschrifter ist die Pulsbreite mehr oder weniger durch den Resonator festgelegt, meist etwa 100 bis 200 Nanosekunden, sodass Frequenz und Leistung die einzigen Stellschrauben sind. Eine MOPA-Quelle trennt die Pulserzeugung von der Verstärkung und macht die Pulsbreite zu einer dritten Stellschraube. Typische Köpfe laufen von etwa 1 ns bis 350 ns, während die Spitzenleistung einigermaßen konstant bleibt.
Diese zusätzliche Stellschraube macht Farbe möglich. Auf Edelstahl ist Farbe kein Pigment, das auf der Oberfläche liegt. Es ist ein dünner Chromoxidfilm, der dort wächst, wo der Strahl verläuft, und die Filmdicke entscheidet, welche Wellenlängen die Interferenz überstehen. Dünner Film, Gold. Dicker, Blau. Noch dicker, Violett oder trübes Braun.
Also: MOPA verschafft Ihnen
Pulskontrolle
, und Farbe ist die Folge.
Warum sich Edelstahl anders verhält als Baustahl
Sie können 304 oder 316 Edelstahl mit nahezu jedem Faserlaser markieren. Eine vorhersehbare Farbe erzielen Sie jedoch nur mit Pulsweitensteuerung, und selbst dann spielt die Legierung eine Rolle.
Der Chromgehalt bestimmt das Oxid. 304 lässt sich leichter einfärben als 316, das Molybdän enthält und im blauen und violetten Bereich hartnäckig bleibt. Eine gebürstete kaltgewalzte Oberfläche wirkt anders als eine Spiegelpolitur, da die Oberflächenrauheit einen Teil des Strahls streut und beeinflusst, wie gleichmäßig die Schicht wächst. Titan lässt sich leicht einfärben und ist hier das dankbarste Metall. Baustahl ist es nicht – Sie erhalten Grau, dann Braun, dann ein narbiges Schwarz.
Hier verlieren wir die meisten Leute. Ein Käufer sieht ein Goldmuster und nimmt an, dass Gold auf dem Material verfügbar ist, das er tatsächlich bearbeitet. Das Muster war 304; sein Teil ist 316 mit Spiegelpolitur. Senden Sie uns die Legierung und die Oberfläche, bevor Sie sich an eine Farbe gewöhnen.
Die vier Parameter, die die Farbe bestimmen
Sobald die Pulsweite ins Spiel kommt, leisten vier Einstellungen fast die gesamte Arbeit. Frequenz, Durchschnittsleistung, Markiergeschwindigkeit und Linienabstand (Hatch). Sie beeinflussen sich gegenseitig, betrachten Sie jede Tabelle daher als Ausgangspunkt und nicht als Rezept.
| Parameter | Was er steuert | Wo wir üblicherweise beginnen |
|---|---|---|
| Pulsbreite | Oxidtiefe pro Puls, also die Farbfamilie | 200-350 ns für Gold, 20-60 ns für Blau und Violett |
| Frequenz | Überlappung zwischen Pulsen, also die Farbgleichmäßigkeit | 200-600 kHz für Farbe, 20-80 kHz für tiefes Gravieren |
| Durchschnittsleistung | Energiebudget über die gesamte Markierung | 15-35 % für Farbe, 80-100 % für Gravur |
| Markiergeschwindigkeit | Wie lange jeder Punkt belichtet wird | 300-900 mm/s für Farbe, 800-2000 mm/s für Text |
| Schraffurabstand | Wie eng die Passungen nebeneinander liegen | 0,01-0,03 mm für Farbe, breiter für Gravur |
Zwei praktische Hinweise, die kein Parameterblatt liefert.
Erstens muss die Oberfläche sauber und gleichmäßig sein. Fingerabdrücke und Schneidöl erzeugen schneller fleckige Farbe als alles andere. Mit Isopropylalkohol abwischen, trocknen lassen und dann nicht mehr berühren.
Zweitens ist die Farbe das Letzte, was sich stabilisiert. Bei einer neuen Einrichtung ein 6x6-Raster aus Pulsbreite gegen Geschwindigkeit auf Schrott derselben Legierung und Oberfläche brennen und dann die Zelle wählen, die unter der Beleuchtung, die der Kunde tatsächlich nutzt, richtig aussieht. Ausstellungslicht beschönigt alles.
Welche Farben Sie tatsächlich erhalten können
Hier wird das meiste Verkaufsmaterial vage, also lassen Sie uns direkt sein.
| Farbe | Schwierigkeit auf 304 | Hinweise |
|---|---|---|
| Schwarz | Einfach | Hohe Frequenz, defokussiert, niedrige Leistung. Die konsistenteste Farbe auf Edelstahl. |
| Dunkelgrau | Einfach | Das Standardergebnis fast jeder Einstellung. Selten das, was der Käufer möchte. |
| Gold / Bernstein | Einfach | Die gefragteste und am besten reproduzierbare warme Farbe. |
| Blau | Mittel | Empfindlich gegenüber Legierungen. Vor der Zusage an 316 testen. |
| Violett / Lila | Mittel | Liegt auf einem schmalen Energieniveau zwischen Blau und Braun. |
| Grün | Schwer | Auf einigen Titanlegierungen erreichbar. Bei Edelstahl ist mit trüben Ergebnissen zu rechnen. |
| Reines Rot | Nicht realistisch | Mehr als ein Rotbraun bekommen Sie nicht. Das ist eine physikalische Grenze, kein Einstellungsproblem. |
Wenn das Design echtes Rot, Grün oder eine exakte Pantone-Markenfarbe erfordert, ist die Laserkennzeichnung in Farbe das falsche Verfahren, und keine Parameteroptimierung wird das retten. Führen Sie dieses Gespräch in der ersten Woche, nicht erst, nachdem Sie die Anlage eingerichtet haben.
Die Haltbarkeit verdient eine Erwähnung. Der Oxidfilm ist nur wenige hundert Nanometer dick. Er übersteht Handhabung, Reinigung und leichte Abrasion und ist widerstandsfähiger als ein gedrucktes Dekor. Er ist nicht so widerstandsfähig wie chemisches Ätzen, und ein Schleifband trägt ihn ab. Testen Sie mit Klebeband und einer leichten Politur, bevor Sie eine Charge freigeben, und spezifizieren Sie eine Klarlackschicht, wenn das Teil im Freien in salzhaltiger Luft eingesetzt wird.
MOPA im Vergleich zu den Alternativen
Die richtige Frage lautet selten "MOPA oder nicht", sondern "Welches dieser vier Verfahren passt zu diesem Teil und diesem Volumen".
| Prozess | MOPA-Laser | Standard-Faserlaser | Chemisches Ätzen | Siebdruck |
|---|---|---|---|---|
| Einrichtungskosten pro Design | Nahezu null | Nahezu null | Hoch, benötigt Grafik und Maske | Mittel, benötigt ein Sieb |
| Kosten pro Teil bei 1.000 Stück | Niedrig | Niedrigste | Mittel | Niedrig |
| Kosten pro Teil bei 20 Stück | Wie oben | Wie oben | Sehr hoch | Hoch |
| Farbfähigkeit | Breit, auf Edelstahl und Titan | Meist schwarz und grau | Breit, aber auf Tintenbasis | Jedes Pantone |
| Haltbarkeit | Gut, folienbasiert | Ausgezeichnet, tief und dauerhaft | Ausgezeichnet | Schlecht im Außenbereich |
| Umweltbelastung | Keine | Keine | Saurer Abfallstrom | Lösungsmitteltinten |
| Beste Eignung | Marken-Metallwaren, variable Daten | Rückverfolgbarkeit, tiefe Gravur | Lange Serien, ein festes Design | Kunststoffe, Niedertemperatur-Substrate |
Das Muster, das sich in echten Angeboten zeigt: MOPA gewinnt bei kleinen und mittleren Chargen, bei denen sich das Design ändert, und bei jedem Teil, bei dem Sie Farbe ohne chemische Linie wünschen. Ätzen und Drucken gewinnen weiterhin bei sehr langen Serien eines einzigen Motivs oder wenn die Farbe exakt einem Markenstandard entsprechen muss.
Wo es sich nicht auszahlt
Wir raten Käufern in vier Fällen von MOPA ab.
Wenn Sie nur jemals Schwarz auf flachen Teilen benötigen, kostet eine Standard-
Faserlaser-Gravurmaschine
mit derselben Wattzahl weniger und erledigt die Aufgabe. Das Farbrad ist totes Gewicht.
Wenn Sie transparente Kunststoffe, Polycarbonat-Linsen oder Verpackungsfolien markieren, ist MOPA die falsche Wellenlänge. Bei 1064 nm geht der Strahl direkt durch die meisten klaren Kunststoffe hindurch. Das gehört zu einer
UV-Laserbeschriftung
Maschine bei 355 nm, die durch Kaltablation statt durch Hitze markiert.
Wenn Sie 0,5 mm Gravurtiefe in 6 mm Stahl benötigen, ist das ein Tiefgravur-Setup mit hoher Leistung und niedriger Frequenz, nicht eine 60-W-Farbmaschine. Verlangen Sie nicht, dass ein Kopf beide Aufgaben gut erledigt.
Und wenn Ihre Teile groß, schwer oder in einen Rahmen eingeschweißt sind, der nicht zur Werkbank gebracht werden kann, ist eine
handgeführte Laserbeschriftungsmaschine
sinnvoller. Sie erreicht nicht die Wiederholgenauigkeit eines festen Portals, und Sie tauschen etwas Farbkonsistenz gegen Portabilität ein. Für Nacharbeiten an einer Linie ist dieser Kompromiss meist lohnenswert.
Was Sie beim Kauf beachten sollten
Eine kurze Liste, geordnet danach, wie stark sie Ihr Leben beeinflusst.
Leistung.
20 W deckt Farbe und leichtes Gravieren für die meisten gebrandeten Metallarbeiten ab. 60 W ist der Sweet Spot, wenn Sie auch dünne Folien schneiden oder tiefer gravieren möchten. Greifen Sie nur für echtes Tiefgravieren zu 100 W.Linse.
Eine 110-mm-Linse liefert ein Feld von etwa 70x70 mm mit feinem Spot, was für Farbe geeignet ist. Längere Linsen bringen mehr Feldgröße, kosten Sie aber Spotgröße. Wenn das Teil 150 mm breit ist, brauchen Sie die größere Linse, und Sie akzeptieren gröbere Farbe.Rotationsachse.
Ringe, Rohre oder zylindrische Griffe ohne Rotationsvorrichtung zu markieren, ist Rätselraten. Planen Sie eine ein.Gehäuse.
Klasse 1 mit Absaugung, nicht eine offene Werkbank. Oxidmarkierung riecht nach verbranntem Metall, weil es genau das ist.Software.
Sie möchten einen Workflow, der Ihre vorhandenen Vektordateien ohne Neuzeichnen übernimmt und Parameterbibliotheken pro Material speichert. Das Abrufen von Parametern ist wichtiger, als es klingt, sobald elf Aufträge in Rotation sind.
Die meisten
MOPA-Lasermarkierungsmaschine
Geräte dieser Klasse werden als Desktop-Gehäuse mit manueller Tür und fester Z-Achse geliefert. Wenn Ihre Produktion in langen Schichten läuft, fragen Sie vor dem Preis nach Einschaltdauer und Kühlung.
Alltag am Arbeitsplatz
Drei Dinge, die in der Broschüre niemand erwähnt.
Der Fokus wandert, wenn sich die Materialdicke ändert, und ein Fokusfehler von 1 mm ist bei einem Farbauftrag sichtbar. Verwenden Sie bei jedem Vorrichtungswechsel eine Lehre, nicht einmal pro Woche.
Die Farbe verschiebt sich, wenn die Röhre warm wird. An einem kalten Morgen können die ersten zwanzig Minuten anders aussehen als am Nachmittag. Wenn der Kunde empfindlich auf die Farbübereinstimmung reagiert, wärmen Sie die Maschine vor und prüfen Sie an Ausschuss, bevor Sie die Charge starten.
Verbrauchsmaterialien sind günstig: optisches Gewebe, IPA, eine Ersatz-Fokuslinse pro Jahr. Stellen Sie das einer chemischen Ätzlinie mit ihrer Abfallentsorgung gegenüber, und die Betriebskostenfrage klärt sich von selbst.
FAQ
Wie lange braucht eine MOPA-Maschine, um ein Logo auf Edelstahl zu markieren?
Es hängt von der gefüllten Fläche ab, nicht von der Kontur. Ein 30x30 mm großes Logo in Volltonfarbe benötigt bei mittlerer Leistung 20 bis 60 Sekunden. Strichgrafiken oder variable Daten wie Seriennummern können in unter einer Sekunde pro Teil fertig sein.
Kann MOPA ein echtes Schwarz auf Edelstahl erzeugen?
Ja, und es ist die zuverlässigste Farbe, die es erzeugt. Hohe Frequenz, mittlere Leistung, leicht defokussiert. Es erscheint eher als mattes Anthrazit denn als glänzendes Schwarz und übersteht normale Handhabung.
Verblasst die Farbe im Freien?
In Innenräumen und bei normaler industrieller Handhabung nicht. Im Außenbereich kann sich die Oxidschicht über einige Jahre unter direkter Sonneneinstrahlung und Salzhaltiger Luft verändern. Für Außenteile ist eine Klarlackbeschichtung zu empfehlen.
Lohnt sich MOPA, wenn ich nur schwarze Markierungen benötige?
Normalerweise nicht. Ein Standard-Faserlaser mit gleicher Leistung kostet weniger und erzielt mit einfacherem Aufbau ein kontraststabileres Schwarz. Kaufen Sie MOPA für den Farbbereich oder um zwischen Farbe und Gravur auf einer Maschine zu wechseln.
Kann ich mit einem MOPA-Laser Farbe auf Titan markieren?
Ja, und Titan ist nachgiebiger als Edelstahl. Sie erhalten einen größeren Bereich einschließlich Grün, und das Oxid bildet sich schneller. Es gelten dieselben Einschränkungen hinsichtlich Oberflächenvorbereitung und Aufwärmphase.
Die Kurzfassung
MOPA bietet Ihnen einen Einstellregler für die Pulsbreite, und dieser Regler ermöglicht eine Oxidschicht, die Sie auf eine bestimmte Farbe abstimmen können. Bei Edelstahl und Titan bedeutet das Gold, Blau, Violett und ein wirklich gutes Schwarz – ohne Chemie und ohne Kosten pro Teil. Es liefert Ihnen kein echtes Rot oder Grün, es markiert keine transparenten Kunststoffe, und es ist nicht die günstigste Methode, um einfachen schwarzen Text zu erzeugen.
Nennen Sie uns die Legierung, die Oberflächenbeschaffenheit, die Teilegröße und die Chargengröße, und wir sagen Ihnen, welche Konfiguration die gewünschte Farbe erzielt.
label:
related news


E-Mail-Adresse:
Hotline:
Copyright © 2012-2026 Keyuan Laser Alle Rechte vorbehalten










