 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Wie man eine handgeführte Laserschweißmaschine auswählt: 7 Spezifikationen
release time:
2026-09-30
Sieben Spezifikationen entscheiden, ob eine handgeführte Laserschweißmaschine sauberen Edelstahl schweißt oder mit Spritzern kämpft: Leistung, Quelle, Brenner, Kühlung, Faser, Gas, Baustromversorgung.
A
Handgeführte Laserschweißmaschine
ist nur so gut wie sieben Spezifikationen: Ausgangsleistung, Laserquelle, Schweißpistole, Kühlmethode, Faserlänge, Schutzgas-Setup und Standortstromversorgung. Wenn diese stimmen, können Sie 0,5 bis 4 mm Edelstahl und Kohlenstoffstahl mit minimaler Verformung schweißen. Wenn sie falsch sind, verbringen Sie die Lebensdauer der Maschine mit dem Kampf gegen Spritzer, unvollständige Durchdringung und ungeplante Ausfallzeiten.
Die Reihenfolge ist wichtig. Käufer beginnen mit der Wattzahl, weil das die Zahl auf dem Angebot ist, und entdecken drei Monate später, dass die Pistole und die Kühlmethode entscheiden, ob die Maschine ihren Platz auf dem Boden verdient.
Ausgangsleistung setzt die Obergrenze
Die Leistung setzt die Obergrenze dafür, wie dick Sie in einem einzigen Durchgang schweißen können. Sie entscheidet nicht allein über die Schweißqualität, und ein 2000-W-Kopf mit einer schlechten Pistole verliert gegen eine gut eingestellte 1500-W-Maschine an einem 2-mm-Edelstahlgehäuse.
| Leistung | Typische Einzeldurchgangs-Durchdringung | Am besten geeignet |
|---|---|---|
| 1000 W | 1 bis 2 mm | Dünnblech, Reparaturarbeiten, günstiger Einstieg |
| 1500 W | 2 bis 3 mm | Meiste Blechbearbeitung, der Bestseller |
| 2000 W | 3 bis 4 mm | Dickeres Blech, höhere Fahrgeschwindigkeit |
| 3000 W | 4 bis 6 mm | Schwere Fertigung, Linien mit hohem Durchsatz |
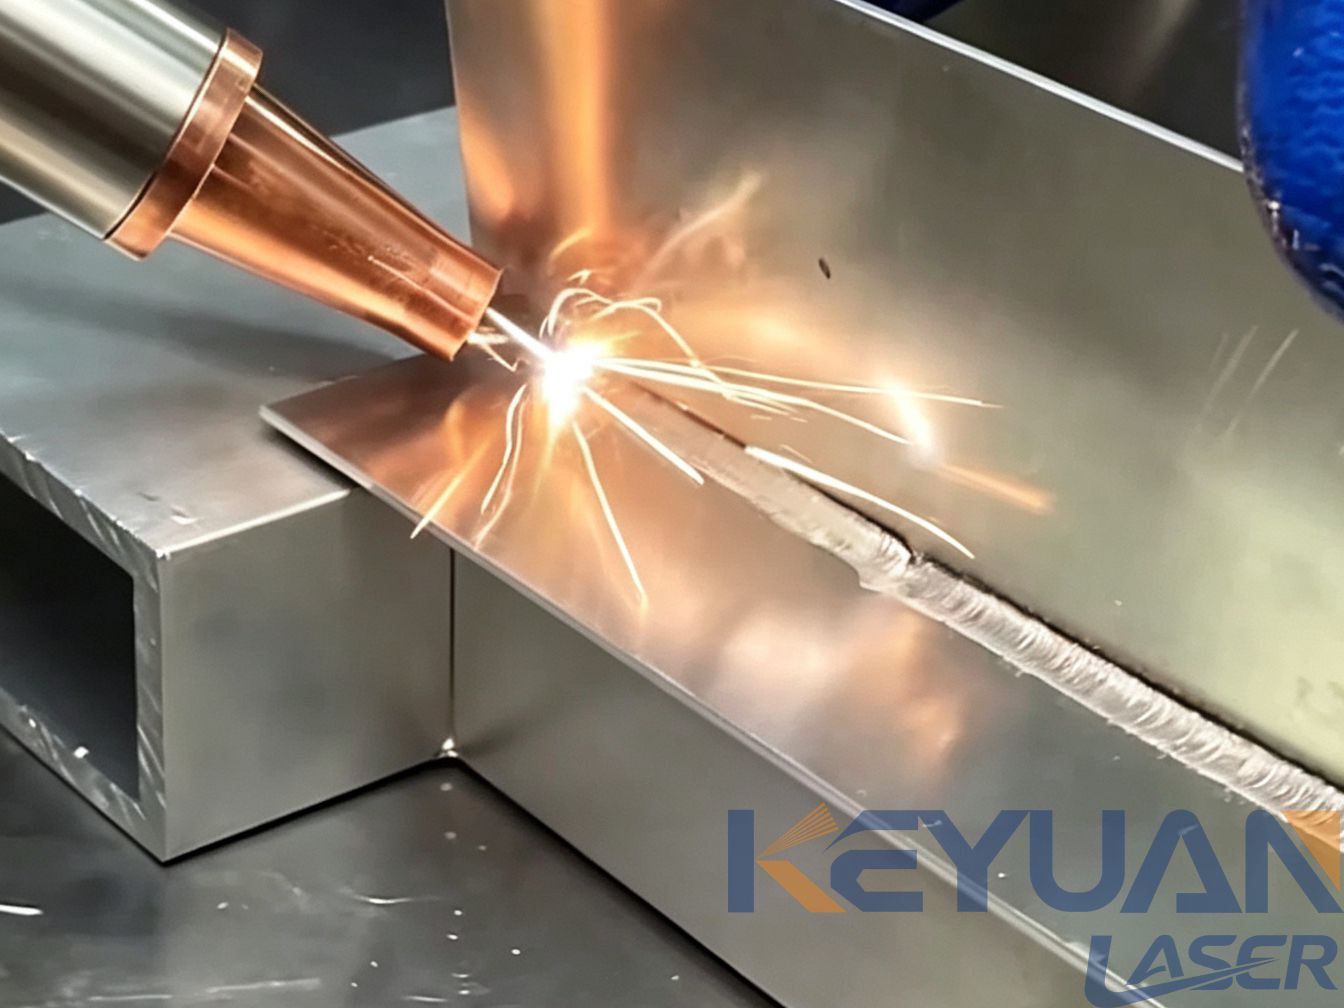
Diese Eindringwerte setzen Argon-Schutzgas, einen nahezu spielfreien Fügespalt und einen Wobble-Kopf voraus. Ändern Sie einen dieser drei Faktoren, verschieben sich Ihre realen Werte – weshalb der Kauf allein nach Wattzahl der teuerste Fehler in dieser Kategorie ist.
Die Faustregel, die wir den meisten Käufern geben: Wählen Sie die niedrigste Leistung, die Ihre dickste routinemäßige Verbindung abdeckt, und investieren Sie das verbleibende Budget in einen besseren Kopf und eine bessere Laserquelle. Eine 1500-W-Maschine mit Wobble-Kopf schweißt 2 mm Edelstahl schneller und sauberer als eine 2000-W-Maschine mit festem Spot-Kopf – und verursacht geringere Betriebskosten. Was niemand in der Angebotsphase erwähnt: Sobald Sie 1500 W überschreiten, entfällt in der Regel die Einphasenversorgung, und die Elektroarbeiten können das Projekt stärker verteuern als das Leistungs-Upgrade selbst.
Laserquelle: Gleiche Wattzahl, andere Maschine
Zwei
Faserlaser-Schweißgerät
Modelle mit 1500 W können an derselben Naht ganz unterschiedlich arbeiten, je nachdem, welche Quelle im Gehäuse steckt. Die Namen, die in Exportmaschinen am häufigsten auftauchen, sind Raycus, Maxphotonics, JPT, BWT und IPG. Die Preisunterschiede zwischen ihnen sind real, und sie bezahlen drei Dinge.
Strahlqualität.
Ein engerer Strahl schneidet bei gleicher Leistung eine tiefere, schmalere Naht, und der Unterschied ist ab 3 mm am deutlichsten zu sehen.Leistungsstabilität im Dauerbetrieb.
Manche Quellen fallen ab, wenn sie heiß werden, sodass Teil fünfzig nicht zu Teil eins passt.Servicenetzwerk.
Wenn eine Quelle ausfällt, wie viele Wochen dauert es, bis ein Ersatz in Ihrem Land verfügbar ist?
Fragen Sie den Markennamen und die Modellnummer der Quelle schriftlich an, nicht nur die Wattzahl auf der Kiste. Nach unserer Erfahrung ist ein Quellenwechsel der schnellste Weg, wie ein Lieferant Kosten senkt, ohne etwas zu ändern, das ein Käufer sehen kann.
Die Schweißpistole entscheidet über Ihren Tag
Dies ist die Spezifikation, die Käufer am meisten unterschätzen und dann in jeder Schicht spüren.
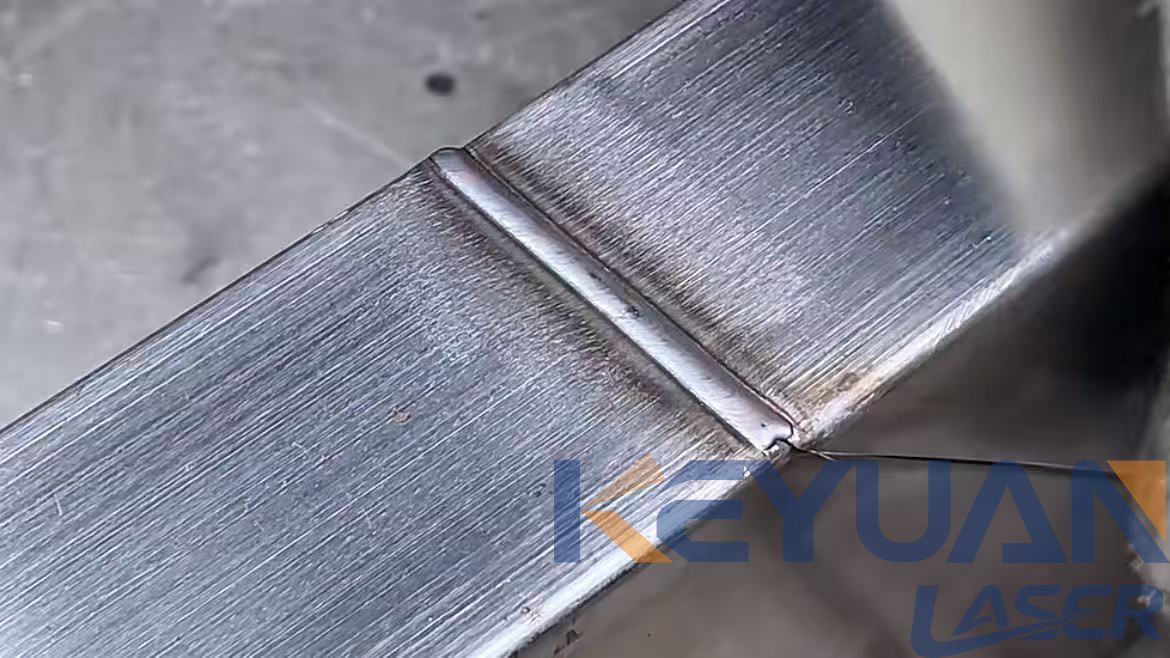
Feste Punktpistole.
Ein schmaler Strahl, der eine enge Passung erfordert. Spalten über etwa 0,2 mm zeigen sich als unvollständige Verschmelzung, und keine noch so hohe Leistung verdeckt sie.Wobble-(Oszillations-)Pistole.
Der Strahl schwenkt über die Fuge und verbreitert das Schmelzbad. Er toleriert Passungsspalten bis etwa 0,5 mm, erzeugt eine glattere Naht und läuft deutlich besser auf dünnem Blech, weil die Wärme über eine größere Fläche verteilt wird.
Das Gewicht ist genauso wichtig wie die Optik. Eine 0,8-kg-Pistole und eine 1,6-kg-Pistole sind in der ersten Stunde die gleiche Arbeit und in der achten eine andere, und Bediener werden Ihnen das am ersten Tag sagen. Prüfen Sie dabei auch Preis und Lieferzeit der Schutzlinse, denn sie ist ein Verbrauchsmaterial: Eine Maschine, die eine Linse pro Woche verbraucht, ist keine günstige Maschine.
Kühlung: Wasser, Luft und Einschaltdauer
Wassergekühlte Maschinen halten einen stabilen Einschaltzyklus ein und eignen sich für Werkbank- und Produktionsarbeiten, benötigen jedoch einen Kühler, und der Kühler erfordert Kühlmittelwechsel, Filterreinigung und Stellfläche, die ein kleiner Betrieb möglicherweise nicht hat. Ein
luftgekühlter Laserschweißer
verzichtet vollständig auf den Kühler, was ihn zur realistischen Option für Reparaturen vor Ort macht, wo es keine Wasserversorgung und keinen Platz für ein separates Gerät gibt. Der
luftgekühlte Schweißer mit integriertem Stickstoffgenerator
ist die Konfiguration, für die sich die meisten unserer Reparaturkunden entscheiden, weil er auch die Gasflasche vom Fahrzeug nimmt.
Der Kompromiss ist der Einschaltzyklus, daher sollte man die Dauerleistung und nicht den Spitzenwert bestätigen. Sechzig Prozent Einschaltdauer bei 30 Grad Umgebungstemperatur ist eine andere Maschine als dasselbe Modell, das bei 45 Grad in einer Sommerwerkstatt arbeitet, und niemand gibt die zweite Zahl an. Wenn Sie Acht-Stunden-Schichten schweißen statt intermittierender Reparaturarbeiten, ist Wasserkühlung über fünf Jahre normalerweise die günstigere Lösung.
Schutzgas: Argon oder Stickstoff
| Gas | Verhalten | Wann verwenden |
|---|---|---|
| Argon | Sauberere, hellere Edelstahlnaht, bessere Lichtbogenstabilität | Edelstahl und sichtbare kosmetische Schweißnähte |
| Stickstoff | Geringere Kosten, kann jedoch Porosität in Edelstahl verursachen | Einige Kohlenstoffstähle, bei denen die Kosten dominieren |
Stellen Sie den Durchfluss auf etwa 15 bis 25 L/min ein und legen Sie Vor- und Nachströmung getrennt fest, statt die Werkseinstellungen zu belassen. Eine kurze Nachströmung ist eine der häufigsten Ursachen für eine verfärbte, oxidierte Perle, und eine Verlängerung um ein oder zwei Sekunden behebt das Problem in den meisten Fällen vollständig.
Der Durchfluss ist in beide Richtungen wichtig. Zu viel Gas erzeugt Turbulenzen, die Luft in das Schmelzbad ziehen, weshalb die Tabelle unten sowohl einen niedrigen als auch einen hohen Durchfluss als Ursachen desselben Fehlers aufführt. Stickstoff kostet weniger pro Flasche, weshalb er immer wieder in Angeboten für Arbeiten an Kohlenstoffstahl auftaucht, aber bei Edelstahl der 300er-Serie ist er ein Porositätsrisiko, das Sie nicht eingehen müssen.
Faserlänge, Netzanschluss und Installation
Standard-Faseroptionen gibt es mit 5 m, 10 m, 15 m und 20 m. Ein längeres Kabel bedeutet mehr optische Dämpfung und mehr Kabel, das verwaltet werden muss, und wenn es nicht bis zu Ihrem größten Werkstück reicht, wird jeder Auftrag zu einer Umpositionierungsübung mit dem Gabelstapler. Messen Sie Ihr größtes Teil, bevor Sie bestellen, nicht erst, wenn der Container ankommt.
Der Netzanschluss ist die häufigste Installationsüberraschung für Überseekäufer. Ein 1500-W-Gerät läuft möglicherweise problemlos mit einphasigen 220 V, während eine 2000-W- oder 3000-W-Maschine dreiphasige 380 V benötigen kann, und viele ältere Gebäude haben keine freie Kapazität. Bestätigen Sie die Anforderung schriftlich und prüfen Sie sie gegen Ihre tatsächliche Versorgung, bevor die Maschine versandt wird. Fragen Sie auch nach der Leistungsreduzierung bei Umgebungstemperatur und der Belüftung für den Raum, in dem sie stehen wird, denn eine Schweißzelle mit geschlossenen Türen heizt sich schneller auf, als das Datenblatt erwartet. Fotografieren Sie Ihren Verteilerkasten und senden Sie das Bild mit der Anfrage; das spart eine Woche Hin und Her.
Häufige Schweißfehler und ihre Ursachen
| Fehler | Übliche Ursache | Behebung |
|---|---|---|
| Porosität | Gasfluss zu niedrig oder zu hoch, verunreinigte Oberfläche, Stickstoff auf Edelstahl | Auf 18 bis 20 L/min einstellen, mit Aceton reinigen, auf Argon umstellen |
| Spritzer | Leistung zu hoch für die Materialstärke, Fokus neben der Fügestelle, Festpunkt-Pistole | Leistung um etwa 10 Prozent reduzieren, Fokus korrigieren, Wobble aktivieren |
| Mangelnde Einbrandtiefe | Leistung zu niedrig oder Vorschubgeschwindigkeit zu hoch | Leistung erhöhen oder Vorschub verlangsamen |
| Durchbrennen bei dünnem Blech | Zu viel Leistung, kein Spalt, keine Oszillation | Leistung reduzieren, kleinen Spalt hinzufügen, Wobble verbreitern |
| Verfärbung und Oxidation | Unzureichende Abschirmung, Nachströmzeit zu kurz | Nachströmzeit um 1 bis 2 s verlängern, Düsenwinkel prüfen |
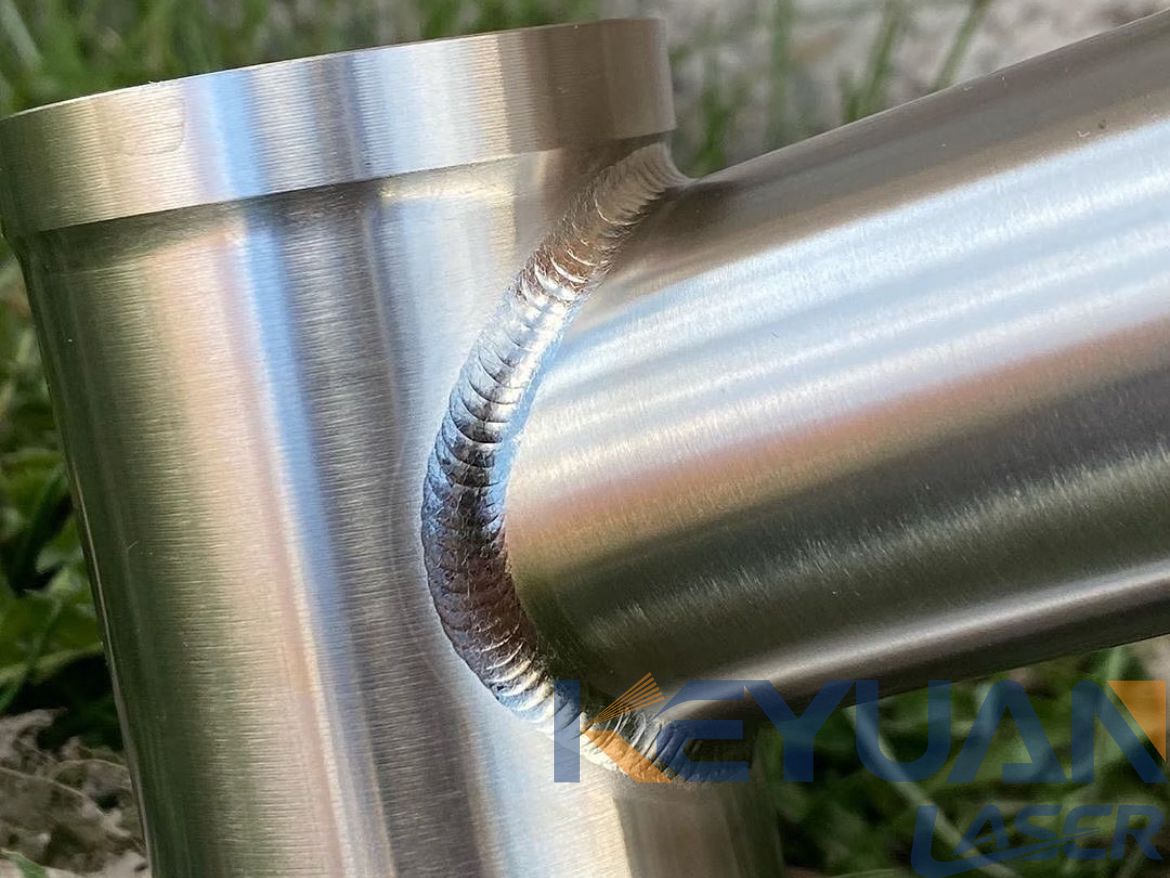
Speziell für dünnes Material,
Dünnblech-Edelstahl-Kabinettnahtschweißen
ist eine nützliche Referenz dafür, wie stark die Wobble-Einstellung das Ergebnis verändert, und es lohnt sich, sie zu lesen, bevor Sie einen Standardparametersatz übernehmen. Wenn Ihr Workflow auch die Oberflächenvorbereitung umfasst, entfernt ein
gepulste Laserreinigungsmaschine
Rost, Walzhaut und Oxide ohne Schleifmittel oder Lösungsmittel, was eine der Porositätsursachen in der obigen Tabelle beseitigt.
Die meisten Fehler in dieser Tabelle sind Prozessprobleme und keine Maschinenprobleme. Die Ausnahme ist die letzte Zeile: Eine Naht, die plötzlich nicht mehr eingestellt werden kann, ist oft eine defekte Schutzlinse, und das ist ein Verbrauchsmaterial, keine Einstellung.
FAQ
Kann ein Handlaserschweißgerät Aluminium schweißen?
Ja, mit den richtigen Einstellungen. Aluminium reflektiert mehr vom Strahl und leitet Wärme schnell von der Schweißnaht ab, daher sind höhere Leistung, eine Wobble-Optik und eine sorgfältige Gasabdeckung erforderlich. Führen Sie vor der Festlegung auf eine Produktionskonfiguration einen Test mit Ihrer eigenen Legierung und Dicke durch, denn 5052 und 6061 verhalten sich nicht gleich.
Ist 1500 W oder 2000 W die bessere Wahl?
Für die meisten Blecharbeiten zwischen 0,5 und 3 mm reicht 1500 W aus und ist in Anschaffung und Betrieb günstiger. Wechseln Sie zu 2000 W, wenn Sie regelmäßig 3 bis 4 mm schweißen oder wenn die Vorschubgeschwindigkeit der begrenzende Faktor Ihrer Linie ist.
Brauche ich Argon oder Stickstoff als Schutzgas?
Argon für Edelstahl und für jede Schweißnaht, bei der das Aussehen wichtig ist. Stickstoff ist eine kostengünstige Option für einige Kohlenstoffstähle, birgt jedoch das Risiko von Porosität bei Edelstahl, daher sollte es als Prozessentscheidung und nicht als Preisentscheidung betrachtet werden.
Wie dick kann ein handgeführter Laserschweißer in einem Durchgang schweißen?
Etwa 2 bis 3 mm bei 1500 W und 3 bis 4 mm bei 2000 W, vorausgesetzt Argon, enge Spaltvorbereitung und eine Wobble-Pistole. Dickere Verbindungen werden in mehreren Durchgängen oder mit Zusatzdraht geschweißt.
Kann damit mit Zusatzdraht geschweißt werden?
Ja. Die meisten Handsysteme nehmen einen Drahtvorschub für 0,8 mm, 1,0 mm oder 1,2 mm Draht auf, was den nutzbaren Dickenbereich erweitert und hilft, Spalte bei schlechter Passung zu überbrücken. Der Drahtvorschub verändert auch den Gasbedarf leicht, prüfen Sie den Durchfluss daher erneut, wenn Sie ihn hinzufügen.
Was Sie vor dem Kauf prüfen sollten
Fordern Sie ein Schweißmuster auf Ihrem Material, in Ihrer Dicke und mit dem Gas an, das Sie verwenden möchten.
Lassen Sie sich Marke und Modellnummer der Laserquelle schriftlich geben.
Lassen Sie sich Preis und Lieferzeit der Schutzlinse schriftlich geben.
Prüfen Sie die Anforderungen an die Stromversorgung anhand Ihres Gebäudes, nicht anhand des Prospekts.
Klären Sie, wer das Gerät vor Ort wartet und wo die Ersatzteile lagern.
Der schnellste Weg zur Auswahl ist, Ihr eigenes Bauteil zu schweißen. Senden Sie uns das Material, die Dicke und die Verbindungsart, und wir führen ein Muster durch, fotografieren die Naht und melden uns mit einer Konfiguration, die zur Arbeit passt.
label:
related news


E-Mail-Adresse:
Hotline:
Copyright © 2012-2026 Keyuan Laser Alle Rechte vorbehalten










