 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Laserreinigung: Rost, Farbe und Schweißvorbereitung ohne Strahlen
release time:
2026-09-30
Die Laserreinigung entfernt Rost, Farbe und Schweißanlauffarben von Stahl – ohne Strahlmittel und ohne Chemikalien. Flächenleistungen, die Arbeiten, die sie nicht erledigen kann, und die Amortisationsrechnung.
Ein niederländischer Fertiger fragte uns letzten Frühling, ob ein Laser ihre Strahlkabine ersetzen könnte. Sie reinigten 1,8 m geschweißte Rahmen und zahlten dafür, 40 kg verbrauchten Granat und Farbschlamm pro Schicht abzutransportieren.
Die ehrliche Antwort: Er könnte den größten Teil der Rost- und Lackarbeiten übernehmen, keine der Salzbelastungsarbeiten und die gesamte Schweißvorbereitung. Diese Aufteilung entscheidet, ob sich die Amortisation in achtzehn Monaten oder nie einstellt.
Wie ein gepulster Strahl Rost von Stahl löst
Es sieht aus wie Brennen. Ist es aber nicht.
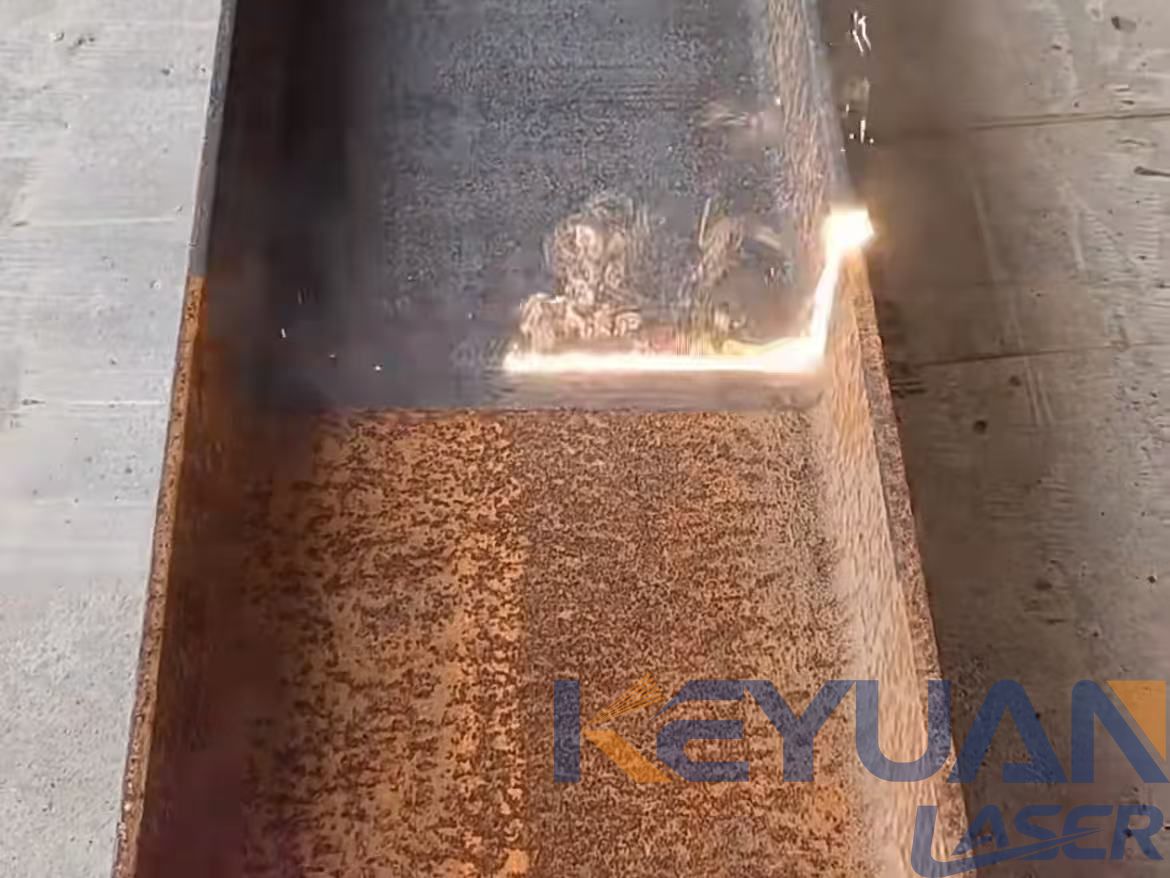
Bei 1064 nm absorbiert Eisenoxid den Strahl weit besser als der darunterliegende Stahl. Rost, Walzzunder, Lackpigmente und Anlassfarben koppeln mit dieser Wellenlänge, während poliertes blankes Metall sie größtenteils reflektiert. Die Energie lagert sich in der Verunreinigungsschicht ab, die sich in Nanosekunden um mehrere hundert Grad erhitzt und versucht, sich stärker auszudehnen, als das darunterliegende Substrat folgen kann. Die Spannung über diese Grenzfläche bricht die Bindung.
Erhöht man die Fluenz über etwa 1 bis 5 J/cm² – und die Schwelle verschiebt sich mit dem Material –, ionisiert die Schicht und über dem Punkt bildet sich eine Plasmafeder. Dieses Plasma wirkt als Schockfront und schleudert das gelockerte Oxid ab, anstatt es zu verdampfen, sodass eine 1-mm-Platte den Durchgang übersteht.
Die Selektivität ist das Verkaufsargument. Eine Strahldüse kann Rost nicht vom darunterliegenden Stahl unterscheiden, und eine Schleifscheibe ebenso wenig. Eine
Laserreinigungsmaschine
hört auf zu schneiden, wenn sie auf Material trifft, das reflektiert statt absorbiert, und hinterlässt Walzfinish auf 304-Blech statt eines ausgehöhlten Streifens.
Dauerstrich oder gepulst, und was die Wattzahl bringt
Die Entscheidung zwischen kontinuierlichem und gepulstem Laserreinigen ist eine Entscheidung über den Wärmeeintrag. Eine Dauerstrichquelle (CW) emittiert einen ununterbrochenen Strahl, schnell und kostengünstig pro Watt auf Flachmaterial mit leichtem Oxid oder einem dünnen Ölfilm. Die Wärme ist die Schwäche: Halten Sie einen 1000-W-CW-Kopf still auf 1,2 mm kaltgewalztem Blech, und die Farbe verändert sich, bevor die Beule sichtbar wird. Gepulste Quellen geben Energie in kurzen Impulsen mit Abkühlpausen dazwischen ab, sodass der durchschnittliche Wärmeeintrag niedrig bleibt. Für dünnes Blech, empfindliche Substrate und ungleichmäßigen Rost, der mehrere Durchgänge erfordert, empfehlen wir Käufern eher eine
gepulste Laserreinigungsmaschine
als ein CW-Gerät.
Die Wattzahl bestimmt die Abdeckung. Ein 100-W-Kopf bewältigt Fingerabdrücke, Öle und Flugrost bei 1 bis 2 m²/h. 200 W ist der Bestseller für Oberflächenrost, Farbe und Schweißvorbereitung. Ein 300-W-
Impulslaser-Reinigung
Setup beginnt, Walzhaut bei 1,5 bis 2,5 m²/h zu entfernen, 500 W entfernt Zunder in einem Durchgang, und 1000 W machen Pulverbeschichtung und große Formen praktikabel. Schiffbauprofile erfordern 2000 W und mehr.
Auf einer großen, flachen, verrosteten Fläche ist ein Strahlteam pro Quadratmeter weiterhin schneller als ein 200-W-Kopf. Laser gewinnen bei Vorbereitungsqualität und Abfall, nicht im Abdeckungswettlauf gegen Granat.
Defokusabstand und Scanbreite entscheiden, was an der Oberfläche passiert. Ein Betrieb mit 20 bis 40 mm außerhalb des Fokus ergibt eine breite, weiche Linie, die schnell Fläche abdeckt, mit einem Fluenzabfall, den dicker Rost ignoriert. Näher herangehen setzt den Strahl auf einen schmalen Streifen, der für Schweißnähte geeignet ist und dünne Häute ruiniert. Die Scanbreite verhält sich genauso: 60 bis 80 mm bei 1000 W heben leichten Oxid schnell ab, eine 10 bis 20 mm Linie verschiebt Walzhaut.
Was es entfernt und was es nicht leistet
| Verunreinigung | Richtige Wahl? | Bedingungen und Zahlen |
|---|---|---|
| Flugrost, Oberflächenrost | Ja | 100-300 W, ein Durchgang, 1-2,5 m²/h |
| Starker abblätternder Rost | Ja, langsam | Mehrere Durchgänge bei 300-1000 W; Strahlen gewinnt bei Blech |
| Walzhaut, warmgewalzt | Ja | Ab 300 W, 20-40 mm Defokus, 40-60 mm Scan |
| Lack und Pulverbeschichtung | Normalerweise | Dünne Beschichtungen in einem Durchgang; dickes Epoxidharz in mehreren Durchgängen |
| Öle, Trennmittel | Ja | Geringste Leistung, keine Auswirkung auf das Substrat |
| Schweißanlauffarben | Ja | 200 W bei 20-30 mm Scan, ersetzt Beizpaste |
| Formen, Gummi, Klebstoff | Ja | 100-300 W auf Polymerwerkzeugen |
| Tiefe Lochkorrosion | Nein | Oberfläche wird gereinigt, Löcher bleiben. Erfordert Schweißreparatur |
| Chloride und Salz | Nein | Scheitert am Salzsprühtest; chemische Wäsche erforderlich |
| Entfernen von 1 mm Metall | Nein | Fräsen oder Schleifen, nicht Reinigen |
Tiefe Lochkorrosion ist ein Formproblem, kein Sauberkeitsproblem. Eine Laser-Entrostungsmaschine entfernt Oxide aus einer Grube und lässt die Grube dort, wo sie war. Eine Beschichtungsspezifikation, die ein glattes Profil verlangt, bedeutet daher Schweißreparatur oder Füllstoff.
Salz ist schlimmer, weil es unsichtbar ist. Chloride aus mariner Exposition oder einer Beizlinie sitzen in den Korngrenzen; ein Laser-Durchgang lässt die Oberfläche wie ab Werk aussehen, während die Beschichtung immer noch am Salzsprühtest scheitert. Unsere Regel lautet: zuerst Laser, dann eine deionisiertes Wasser- oder Phosphorsäure-Wäsche, dann ein Chlorid-Teststreifen vor dem Lackieren.
Formen- und Werkzeugbau ist hier der stille Gewinner. Trennmittel und Gummi-Rückstände lassen sich von Spritzgussformen und
Verpackungsmaschinen
Werkzeugen ohne Lösungsmittel entfernen.
Schweißvorbereitung und Nachreinigung nach dem Schweißen
Das stärkste kommerzielle Argument für diese Ausrüstung ist nicht Rost. Es ist die Schweißvorbereitung.
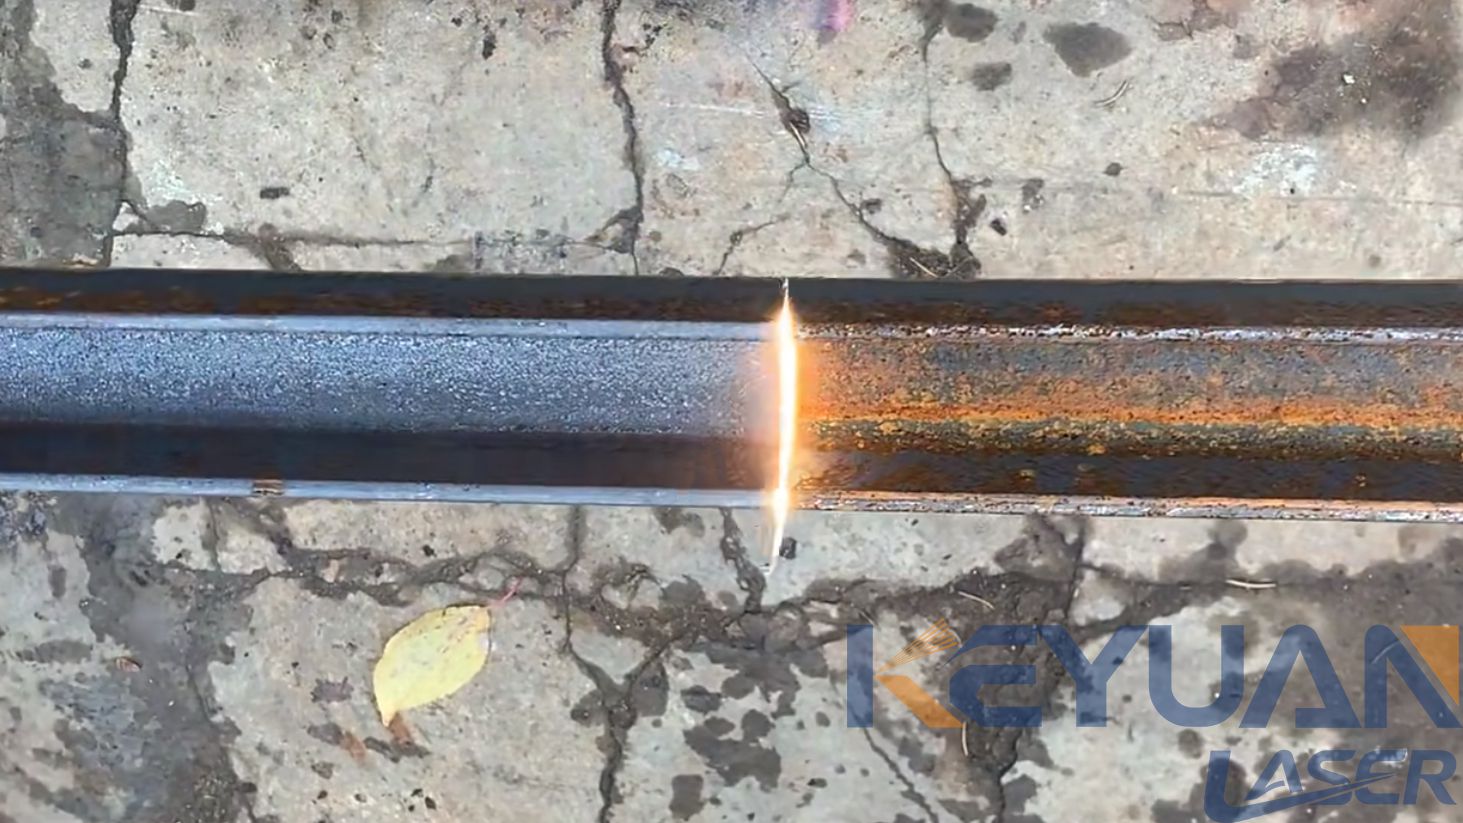
Die Laserreinigung zur Schweißvorbereitung bei TIG-Edelstahl ersetzt den Winkelschleifer und dessen Verunreinigung. Eine Oxid- oder Zunderschicht unter dem Lichtbogen führt zu einem instabilen Start, wandernder Einbrandtiefe und Ausschuss bei den Verbindungen. Die herkömmliche Lösung ist eine Schleifscheibe, die Eisen in die Oberfläche treibt, gefolgt von einem Aceton-Wisch. Ein gepulster 200-W-Kopf entfernt das Oxid in zwei Durchgängen bei einer Scanbreite von 20 bis 30 mm und lagert nichts ein, sodass der Lichtbogenstart reproduzierbar wird und die Einbrandtiefe gleichmäßig bleibt.
Nach dem Schweißen entfernt derselbe Kopf die Anlauffarben von 304 und 316 ohne Beizpaste. Eine gefährliche Chemikalie verlässt die Werkstatt, das Spülwasser entfällt, und eine fertige Baugruppe wird vor Ort gereinigt statt getaucht. Beizpaste ist weiterhin sinnvoll, wo eine ganze Oberfläche passiviert werden muss; für eine Naht und ihre Wärmeeinflusszone ist der Laser schneller.
Substratrisiko, Strahlprofil und Sicherheit
Hitze ist der erste Weg, ein Bauteil zu beschädigen. Bei 0,8 bis 1,2 mm Blech verzieht sich die Platte durch Verweilen an einer Stelle, bevor der Rost entfernt ist. Den Kopf in Bewegung halten, defokussiert bleiben, auf 100 bis 200 W reduzieren.
Überreinigung ist der zweite Punkt. Der Strahl weiß nicht, wo der Verunreinigungsbereich endet; zu langsam oder ein zu enger Fokus dringt in das Grundmetall ein, und bei Edelstahl entfernt das die chromreiche Schicht.
Das Profil ist die Falle. Gestrahltes Stahl weist ein kantiges Ankermuster auf, spezifiziert als SA 2,5 mit einem Profil von 40 bis 70 µm. Laser-gereinigter Stahl ist glatter, weil der Strahl Verunreinigungen abhebt, anstatt Metall zu schneiden. Die Haftung ist oft gut, aber wenn die Zeichnung SA 2,5 vorschreibt, erzeugt die Laserreinigung dies nicht, also nehmen Sie den Auftrag nicht an.
Sicherheit ist nicht optional. Alte Farbe kann Blei-, Chromat- oder Isocyanat-Rückstände freisetzen, daher testen Sie die Beschichtung vor dem Abbeizen und passen Sie den Absaugfilter an das Gefundene an. Handgeführte Köpfe benötigen eine Absaugung an der Düse, da der Prozess feine Partikel erzeugt, nicht nur Gas. Augenschutz mit 1064-nm-Zertifizierung ist Pflicht, Reflexionen eingeschlossen, und feste Portal-Einheiten gehören in ein verriegeltes Gehäuse der Klasse 1.
Ergonomie für Handgeräte, Portal-Arbeit und der Kostenfall
Eine handgeführte Laserreinigungsmaschine der 100- bis 200-W-Klasse an einer 5- bis 10-m-Faser wiegt 3 bis 5 kg und ein Bediener kann sie eine ganze Schicht lang betreiben. Ein 3000-W-Kopf ist schwerer, mit Wasserleitungen und Kabelzug dahinter, und wir verkaufen ihn nicht als Acht-Stunden-Werkzeug.
Den Kopf zum Werkstück zu bringen ist nur sinnvoll, wenn das Werkstück nicht zur Maschine kommen kann. Geschweißte Rahmen, Schiffssektionen, Rohrleitungsspulen und große Formen sind die Bereiche, in denen Handgeräte ihren Wert beweisen; alles, was auf einen Tisch passt und sich ein paar hundert Mal im Monat wiederholt, gehört auf ein Portal.
Die Betriebskosten sind hauptsächlich Strom. Ein gepulstes 300-W-Gerät zieht 2 bis 3 kW an der Steckdose inklusive Kühler, also liegen Sie bei 0,25 €/kWh unter 1 € pro Stunde. Was wegfällt, sind Strahlmittel, verbrauchter Granat, Entsorgung von Farbschlamm und die Abfallgenehmigung. Die Kapitalkosten sind der Kompromiss. Erstellen Sie das Modell als monatliche Strahlstunden, Material- und Entsorgungskosten pro Stunde, plus Ausgaben für chemisches Abbeizen, plus Schleifmittel und Arbeitskosten, gegen die Maschinenkapitalkosten über drei Jahre.
Wo die Reinigung gelegentlich erfolgt und das Schweißen die Hauptaufgabe ist, steht ein dedizierter Reinigungskopf die meiste Zeit der Woche still. Das ist der Fall bei einer
4-in-1-Laserschweißmaschine
, die mit einem Kopf schweißt, schneidet und reinigt. Die meisten Werkstätten, die wir anbieten, würden lieber eine Maschine besitzen, die drei Aufgaben ausreichend abdeckt, als drei, die jeweils eine perfekt abdecken.
| Laserreinigung | Sandstrahlen | Chemisches Abbeizen | Drahtbürsten | |
|---|---|---|---|---|
| Abfallstrom | Gefilterte Abgase | Strahlmittel- und Farbschlamm, Entsorgung | Säure- oder Lösungsmittelabfälle, Genehmigungen | Staub und Bürstendraht |
| Verbrauchsmaterialien | Fenster, Linse, Strom | Granat oder Perlen, Düsen, PSA | Chemikalien, Tankzeit, Spülwasser | Bürstenräder |
| Substratschäden | Gering, wenn die Parameter zum Blech passen; dünne Platten können sich verziehen | Schnittprofil, Einbettung des Mediums | Keine mechanische; ätzt, wenn belassen | Kratzer, eingebettetes Eisen |
| Geschwindigkeit, 1 m² Oberflächenrost | 1,5-2,5 m²/h bei 300 W | 15-30 m²/h in einer Kabine | 30-60 min Einweichen und Spülen | 0,5-1 m²/h mit einem Schleifgerät |
| Zurückbleibende Oberfläche | Glatter als Strahlen, nicht SA 2.5 | SA 2.5, 40-70 µm Profil | Nahezu original, leicht angeätzt | Gerichtete Kratzer |
| PSA und Schutzmaßnahmen | 1064-nm-Schutzbrille, Absaugung, Verriegelung | Zuluftversorgung, Strahlanzug | Handschuhe, Atemschutzmaske, Augenspülung | Gesichtsschutz, Staubmaske |
| Beste Eignung | Schweißvorbereitung, Anlauffarben, Vor-Ort-Arbeiten | Große ebene Flächen, Strahlprofil-Spezifikationen | Ganzflächige Entlackung, große Chargen | Ausbesserung, Farbübergänge |
FAQ
Kann die Laserreinigung Rost vollständig entfernen?
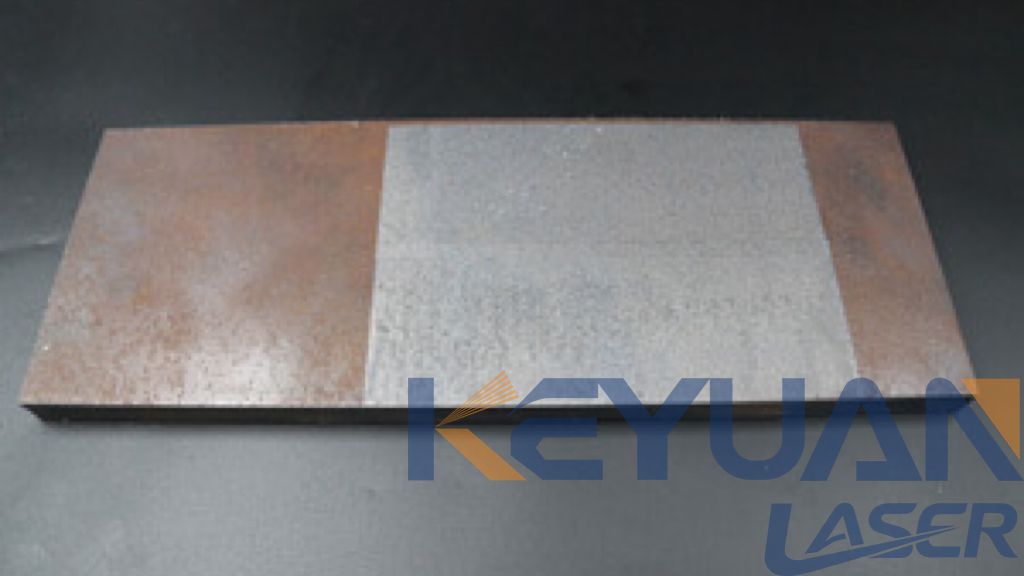
Oberflächenrost ja, bis auf das blanke Metall bei ausreichender Leistung und ein paar Durchgängen. Wo die Korrosion unter die ursprüngliche Oberfläche gefressen hat, bleibt die Grube sauber, aber leer.
Wird das Grundmetall beschädigt?
Nicht, wenn die Parameter zur Dicke passen. Schäden entstehen durch die Technik: den Kopf still auf 1 mm Blech halten oder so langsam fahren, dass man ins Grundmetall schneidet. Edelstahl leidet am meisten, weil übermäßige Reinigung die chromreiche Schicht entfernt.
Wie schnell ist es im Vergleich zum Sandstrahlen?
Langsamer, und wer etwas anderes behauptet, hat nicht gemessen. Ein 200-W-Gerät auf Oberflächenrost deckt etwa 1 bis 2 m²/h ab; ein Strahlteam mit einer ordentlichen Kabine schafft 15 bis 30 m²/h. Es gewinnt bei Schweißnähten und überall dort, wo die Entsorgung Kosten verursacht.
Braucht die Laserreinigung Verbrauchsmaterial?
Sehr wenig. Ein Schutzfenster, gelegentlich eine Fokussierlinse, dazu Strom für den Kopf und den Kühler.
Kann es auf Aluminium und eloxierten Teilen verwendet werden?
Blankes Aluminium ist schwierig, weil das Metall den größten Teil des 1064-nm-Strahls reflektiert und Wärme schnell ableitet, sodass der Prozess höhere Fluenz und mehrere Durchgänge erfordert. Eloxieren ist eine kontrollierte Oxidschicht, und der Laser trägt sie ab – meist das Gegenteil von dem, was man bei einem Sichtteil möchte.
Die Kurzfassung
Die Laserreinigung ersetzt Sandstrahlen und chemisches Abbeizen bei der Schweißvorbereitung, bei Anlassfarben, leichtem Rost, Ölfilmen und Arbeiten vor Ort – ohne Strahlmittel, ohne Chemikalien und ohne Abfallstrom. Bei großen flachen Flächen verliert sie gegen eine Strahlkabine, kann Lochfraß nicht auffüllen und wird einen Salzsprühtest allein nie bestehen. Kaufen Sie sie für die Aufgaben, die sie gewinnt.
label:
related news


E-Mail-Adresse:
Hotline:
Copyright © 2012-2026 Keyuan Laser Alle Rechte vorbehalten










