 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

التنظيف بالليزر: إزالة الصدأ والطلاء والتحضير للحام دون السفع الرملي
release time:
2026-09-30
يزيل التنظيف بالليزر الصدأ والطلاء وتلوين حرارة اللحام عن الفولاذ دون وسائط أو مواد كيميائية. معدلات التغطية، والمهام التي لا يمكن إنجازها، وحالة استرداد التكلفة.
سألنا مصنّع هولندي في الربيع الماضي إن كان بإمكان الليزر أن يحل محل كابينة السفع الرملي لديهم. كانوا ينظفون هياكل ملحومة بطول 1.8 متر ويدفعون تكاليف نقل 40 كجم من العقيق المستهلك وحمأة الطلاء في كل وردية.
الإجابة الصادقة: يمكنه تولي معظم أعمال الصدأ والطلاء، ولا شيء من أعمال تلوث الملح، وكل أعمال تحضير اللحام. هذا التقسيم يحدد ما إذا كانت فترة الاسترداد ستتحقق في ثمانية عشر شهرًا أم لن تتحقق أبدًا.
كيف يزيل الشعاع النبضي الصدأ عن الفولاذ
يبدو كأنه احتراق. لكنه ليس كذلك.
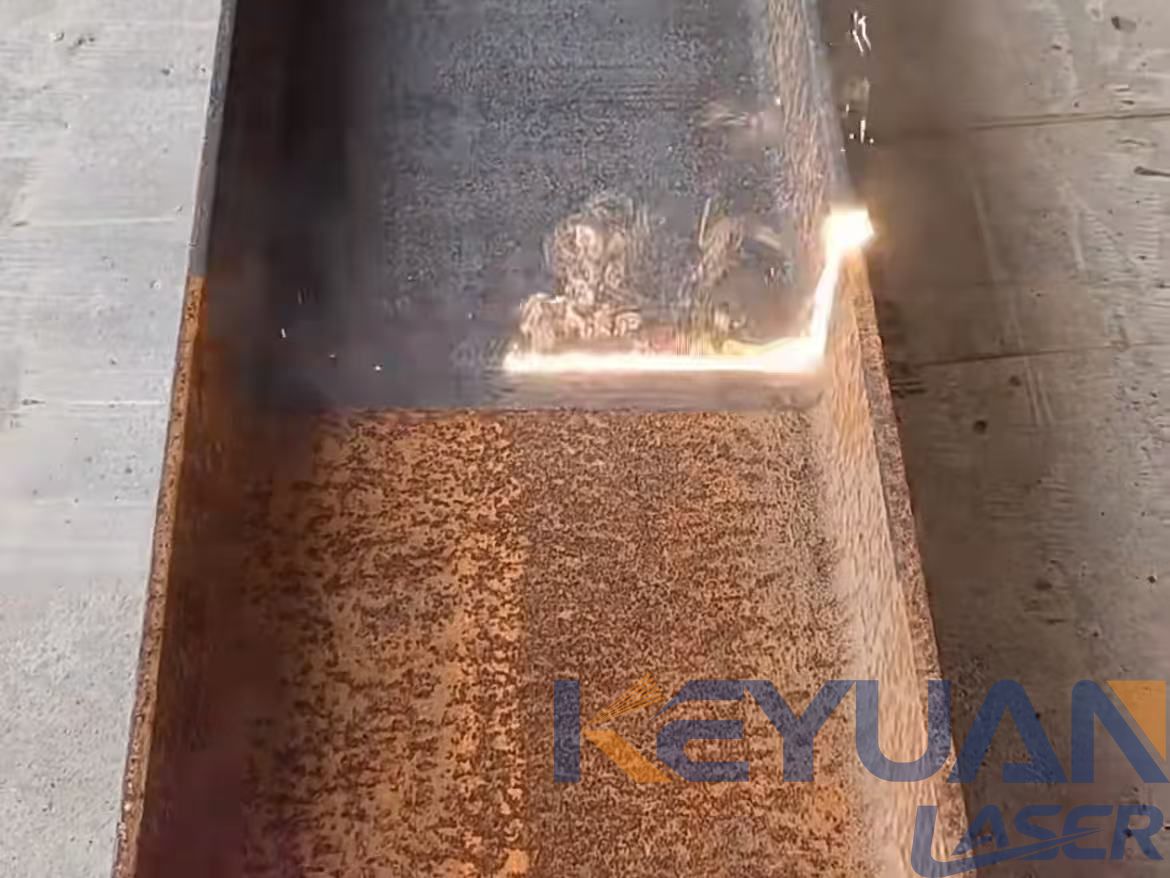
عند 1064 نانومتر، يمتص أكسيد الحديد الشعاع أفضل بكثير من الفولاذ الموجود تحته. الصدأ وقشور الدرفلة وأصباغ الطلاء وتلوين الحرارة تتفاعل مع هذا الطول الموجي، بينما يعكس المعدن العاري المصقول معظمه. تتراكم الطاقة في طبقة الملوثات، التي ترتفع حرارتها عدة مئات من الدرجات في نانوثوانٍ وتحاول التمدد أكثر مما يمكن للركيزة تحته أن تتحمله. الإجهاد عبر هذا السطح البيني يكسر الرابطة.
ارفع كثافة الطاقة فوق حوالي 1 إلى 5 جول/سم²، وتتحرك العتبة حسب المادة، تتأين الطبقة وتتشكل سحابة بلازما فوق البقعة. تعمل هذه البلازما كجبهة صدمية وتقذف الأكسيد المفكك بعيدًا بدلًا من تبخيره، لذا تنجو لوحة بسماكة 1 مم من التمريرة.
الانتقائية هي نقطة البيع. لا تستطيع فوهة السفع التمييز بين الصدأ والفولاذ تحته، ولا قرص التجليخ أيضًا. آلة
تنظيف بالليزر
تتوقف عن القطع عندما تصادف مادة تعكس بدلًا من أن تمتص، تاركةً تشطيب المصنع على صفيحة 304 بدلًا من شريط محفور.
الموجة المستمرة أو النبضية، وماذا تشتري القوة بالواط
قرار التنظيف بالليزر المستمر مقابل النبضي هو قرار يتعلق بإدخال الحرارة. مصدر الموجة المستمرة (CW) يصدر شعاعًا غير متقطع، سريع ورخيص لكل واط على الألواح المسطحة ذات الأكسدة الخفيفة أو طبقة الزيت الرقيقة. الحرارة هي نقطة الضعف: ثبّت رأس CW بقدرة 1000 واط على صفيحة مدرفلة على البارد بسماكة 1.2 مم وستتغير الألوان قبل ظهور الانبعاج. أما المصادر النبضية فتُطلق الطاقة في دفعات قصيرة مع فترات تبريد بينها، لذا يبقى متوسط إدخال الحرارة منخفضًا. للألواح الرقيقة والركائز الحساسة والصدأ غير المتساوي الذي يحتاج عدة تمريرات، نوجه المشترين نحو
آلة التنظيف بالليزر النبضي
بدلاً من وحدة CW.
تحدد القدرة بالواط مساحة التغطية. رأس بقدرة 100 واط يتعامل مع بصمات الأصابع والزيوت والصدأ السطحي بمعدل 1 إلى 2 م²/ساعة. 200 واط هو الأكثر مبيعًا للصدأ السطحي والطلاء والتحضير للحام. إعداد
التنظيف بالليزر النبضي
بقدرة 300 واط يبدأ في إزالة قشور المصنع بمعدل 1.5 إلى 2.5 م²/ساعة، و500 واط يزيل القشور في تمريرة واحدة، و1000 واط يجعل الطلاء المسحوقي والقوالب الكبيرة عملية. أما قطاعات السفن فتتطلب 2000 واط فأكثر.
في منطقة صدئة مسطحة واسعة، يظل طاقم السفع الرملي أسرع لكل متر مربع من رأس ليزر بقدرة 200 واط. الليزر يتفوق في جودة التحضير وتقليل الهدر، وليس في سباق التغطية ضد حبيبات العقيق.
مسافة إزالة التركيز وعرض المسح يحددان ما يحدث على السطح. التشغيل بمسافة 20 إلى 40 مم خارج نطاق التركيز يمنح خطًا عريضًا ناعمًا يغطي المساحة بسرعة، مع انخفاض كثافة الطاقة الذي يتجاهله الصدأ السميك. الاقتراب أكثر يضع الشعاع على شريط ضيق يناسب خطوط اللحام ويتلف الطبقات الرقيقة. عرض المسح يتبادل الأدوار بالطريقة نفسها: 60 إلى 80 مم عند 1000 واط يزيل الأكسيد الخفيف بسرعة، وخط 10 إلى 20 مم يزيل قشور الدرفلة.
ما الذي يزيله، وما الذي لن يفعله
| الملوث | القرار الصحيح؟ | الظروف والأرقام |
|---|---|---|
| الصدأ السطحي والصدأ العرضي | نعم | 100-300 واط، تمريرة واحدة، 1-2.5 م²/ساعة |
| الصدأ المتقشر السميك | نعم، ببطء | عدة تمريرات عند 300-1000 واط؛ التفجير يتفوق على الألواح |
| قشور الدرفلة، مدرفلة على الساخن | نعم | 300 واط فأعلى، إزالة تركيز 20-40 مم، مسح 40-60 مم |
| الطلاء والطلاء البودرة | عادةً | الطلاءات الرقيقة تمريرة واحدة؛ الإيبوكسي السميك عدة تمريرات |
| الزيوت وعوامل الفصل | نعم | أقل طاقة، بدون تأثير على السطح الأساسي |
| تلوين حرارة اللحام | نعم | 200 واط بمسح 20-30 مم، يحل محل معجون التخليل |
| القالب والمطاط واللاصق | نعم | 100-300 واط على أدوات البوليمر |
| تآكل تنقري عميق | لا | تنظف السطح، وتبقى الحفر. يحتاج إلى إصلاح اللحام |
| الكلوريدات والملح | لا | يفشل في اختبار رش الملح؛ يلزم غسيل كيميائي |
| إزالة 1 مم من المعدن | لا | تفريز أو تجليخ، وليس تنظيف |
التآكل النقري العميق مشكلة شكل وليس مشكلة نظافة. آلة إزالة الصدأ بالليزر تزيل الأكسيد من النقرة وتترك النقرة في مكانها، لذا فإن مواصفة الطلاء التي تتطلب سطحًا أملس تعني إصلاح اللحام أو الحشو.
الملح أسوأ لأنه غير مرئي. تترسب الكلوريدات الناتجة عن التعرض البحري أو خط التخليل في حدود الحبيبات؛ تمريرة ليزر واحدة تجعل السطح يبدو جديدًا من المصنع بينما يظل الطلاء يفشل في اختبار رش الملح. قاعدتنا هي الليزر أولًا، ثم غسيل بالماء منزوع الأيونات أو حمض الفوسفوريك، ثم شريط اختبار الكلوريد قبل الطلاء.
أعمال القوالب والأدوات هي الفائز الهادئ هنا. يزيل عامل الفصل وبقايا المطاط من قوالب الحقن و
آلات التغليف
الأدوات دون مذيبات.
تحضير اللحام والتنظيف بعد اللحام
أقوى مبرر تجاري لهذه المعدات ليس الصدأ، بل تحضير اللحام.
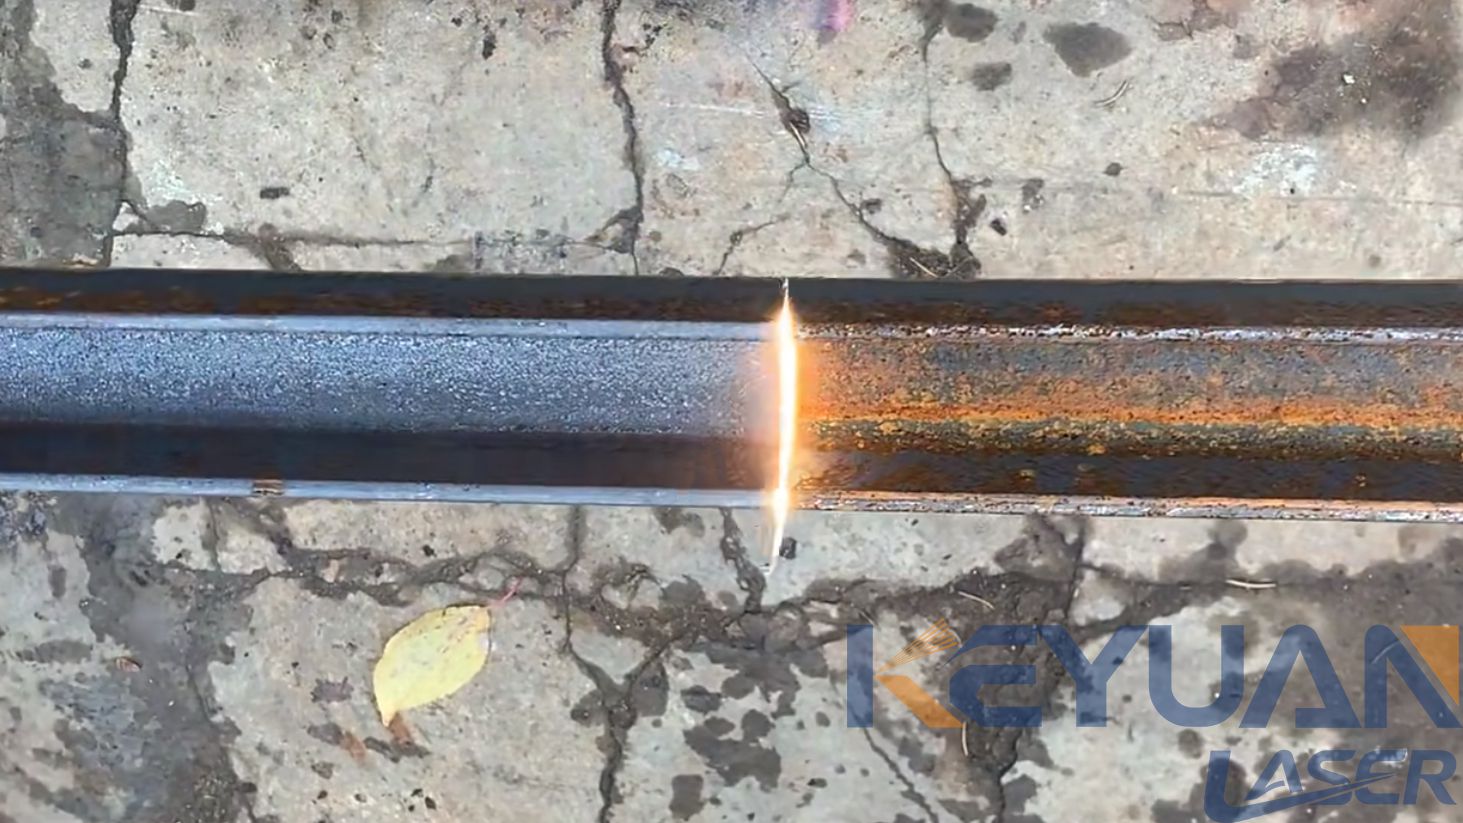
التنظيف بالليزر لتحضير اللحام على الفولاذ المقاوم للصدأ TIG يحل محل الجلاخة وتلوثها. طبقة الأكسيد أو قشور الدرفلة تحت القوس تسبب بداية غير مستقرة واختراقاً متذبذباً ووصلات مرفوضة. الحل التقليدي هو قرص تجليخ يدفع الحديد إلى السطح ثم مسحه بالأسيتون. رأس نابض بقدرة 200 واط يزيل الأكسيد في تمريرتين بعرض مسح 20 إلى 30 مم دون إدخال أي شيء، فيصبح بدء القوس متكرراً والاختراق متساوياً.
بعد اللحام، يرفع الرأس نفسه صبغة الحرارة عن 304 و316 دون معجون التخليل الحمضي. مادة كيميائية خطرة تغادر الورشة، ومياه الشطف تختفي، ويُنظف المجمّع النهائي في مكانه بدلاً من غمره. يبقى معجون التخليل منطقياً حيث يحتاج السطح بأكمله إلى التخميل؛ أما بالنسبة للدرز ومنطقة تأثره الحراري فالليزر أسرع.
مخاطر الركيزة وملف السفع والسلامة
الحرارة هي الوسيلة الأولى لإتلاف القطعة. على صفائح بسماكة 0.8 إلى 1.2 مم، يؤدي البقاء على نقطة واحدة إلى انحناء اللوح قبل زوال الصدأ. حافظ على حركة الرأس، وابقَ خارج نطاق التركيز، واخفض القدرة إلى 100-200 واط.
الإفراط في التنظيف هو الخطر الثاني. الشعاع لا يعرف أين تنتهي الملوثات؛ فالسرعة المنخفضة أو التركيز الضيق جداً يحفر في المعدن الأساسي، وعلى الفولاذ المقاوم للصدأ يزيل الطبقة الغنية بالكروم.
الملف الشخصي هو الفخ. الفولاذ المُنفَّث يحمل نمط مرساة زاوي، محدد بـ SA 2.5 مع ملف شخصي من 40 إلى 70 ميكرومتر. الفولاذ المنظف بالليزر أكثر نعومة، لأن الشعاع يرفع التلوث بدلاً من قطع المعدن. غالباً ما يكون الالتصاق جيداً، لكن إذا كان الرسم يقول SA 2.5، فإن التنظيف بالليزر لا ينتجه، لذا لا تقبل المهمة.
السلامة ليست اختيارية. يمكن أن تُطلق الدهانات القديمة بقايا الرصاص أو الكرومات أو الأيزوسيانات، لذا اختبر الطلاء قبل الإزالة وطابق فلتر الاستخراج مع ما تجده. تحتاج الرؤوس المحمولة إلى استخراج عند الفوهة، لأن العملية تنتج جزيئات دقيقة، وليس غازاً فقط. النظارات الواقية المصنفة لـ 1064 نانومتر إلزامية، بما في ذلك الانعكاسات، ووحدات الجسر الثابتة تنتمي إلى حاوية متشابكة من الفئة 1.
بيئة العمل المحمولة، أعمال الجسر وحالة التكلفة
آلة التنظيف بالليزر المحمولة في فئة 100 إلى 200 واط، على ألياف من 5 إلى 10 أمتار، تزن من 3 إلى 5 كجم ويمكن لمشغل واحد تشغيلها لوردية كاملة. رأس 3000 واط أثقل، مع خطوط المياه وسحب الكابل خلفه، ونحن لا نبيعه كأداة لثماني ساعات.
إحضار الرأس إلى القطعة منطقي فقط عندما لا تستطيع القطعة الوصول إلى الآلة. الإطارات الملحومة، وأقسام السفن، وبكرات خطوط الأنابيب والقوالب الكبيرة هي حيث تستحق الأدوات المحمولة بقاءها؛ أي شيء يتناسب مع طاولة ويتكرر بضع مئات من المرات شهرياً ينتمي إلى الجسر.
تكلفة التشغيل هي في الغالب الكهرباء. وحدة نبضية بقدرة 300 واط تسحب 2 إلى 3 كيلوواط من الحائط بما في ذلك المبرد، لذا عند 0.25 يورو/كيلوواط ساعة تكون أقل من 1 يورو في الساعة. ما يختفي هو وسائط التفجير، والعقيق المستهلك، والتخلص من حمأة الطلاء وتصريح النفايات. تكلفة رأس المال هي المقابل. ابنِ النموذج كساعات تفجير شهرية × تكلفة الوسائط والتخلص لكل ساعة، بالإضافة إلى إنفاق الإزالة الكيميائية، بالإضافة إلى مستهلكات الطحن والعمالة، مقابل رأس مال الآلة على مدى ثلاث سنوات.
عندما يكون التنظيف عرضيًا واللحام هو الحدث الرئيسي، يبقى رأس التنظيف المخصص معطلًا معظم أيام الأسبوع. هذا هو الحال بالنسبة لـ
آلة لحام ليزر 4 في 1
، التي تلحم وتقطع وتنظف من رأس واحد. معظم الورش التي نقدم لها عروض أسعار تفضل امتلاك آلة واحدة تغطي ثلاث مهام بشكل كافٍ على ثلاث آلات تغطي كل واحدة منها مهمة واحدة بشكل مثالي.
| التنظيف بالليزر | السفع الرملي | الإزالة الكيميائية | التنظيف بالفرشاة السلكية | |
|---|---|---|---|---|
| مجرى النفايات | الدخان المفلتر | حمأة الوسائط والطلاء، التخلص منها | نفايات الأحماض أو المذيبات، التصاريح | الغبار وأسلاك الفرشاة |
| المستهلكات | النوافذ والعدسات والطاقة | العقيق أو الخرز، الفوهات، معدات الحماية الشخصية | المواد الكيميائية، وقت الخزان، ماء الشطف | عجلات الفرشاة |
| تلف الركيزة | منخفض إذا كانت المعلمات مناسبة للصفائح؛ يمكن أن تتشوه الألواح الرقيقة | مظهر القطع، انغراس الوسائط | لا يوجد تلف ميكانيكي؛ يحدث حفر إذا تُرك | خدوش، حديد منغرس |
| سرعة، صدأ سطحي 1 م² | 1.5-2.5 م²/س عند 300 واط | 15-30 م²/س في كابينة | نقع وغسل لمدة 30-60 دقيقة | 0.5-1 م²/ساعة مع ماكينة تجليخ |
| السطح المتبقي | أكثر نعومة من السفع، وليس SA 2.5 | SA 2.5، نتوء 40-70 ميكرومتر | قريب من الأصلي، محفور قليلاً | خدوش اتجاهية |
| معدات الحماية الشخصية وضوابط التحكم | نظارات واقية 1064 نانومتر، شفط، قفل تعشيق | هواء موصّل، بدلة سفع رملي | قفازات، كمامة تنفس، غسول عيون | واقي وجه، كمامة غبار |
| الأنسب | تحضير اللحام، تلون حراري، أعمال في الموقع | مساحات مسطحة كبيرة، مواصفات بروفايل السفع | إزالة كامل السطح، دفعات كبيرة | لمسات تجميلية، دمج |
الأسئلة الشائعة
هل يمكن للتنظيف بالليزر إزالة الصدأ بالكامل؟
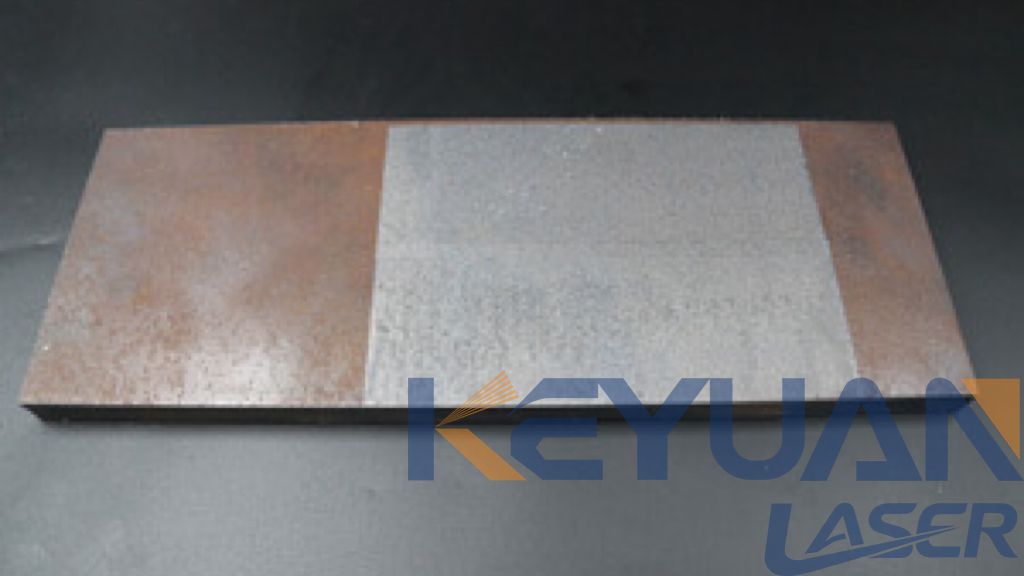
الصدأ السطحي، نعم، وصولاً إلى المعدن العاري بقدرة كافية وتمريرتين. أما حيث تآكل المعدن تحت السطح الأصلي، فتبقى الحفرة نظيفة لكن فارغة.
هل يضر بالمعدن الأساسي؟
لا، عندما تناسب الإعدادات سُمك المادة. يأتي الضرر من الأسلوب: تثبيت الرأس على صفيحة بسماكة 1 مم، أو التمرير ببطء كافٍ للحفر في المعدن الأساسي. الفولاذ المقاوم للصدأ هو الأكثر تضرراً، لأن الإفراط في التنظيف يزيل الطبقة الغنية بالكروم.
ما مدى سرعته مقارنة بالسفع الرملي؟
أبطأ، وأي شخص يدّعي خلاف ذلك لم يقم بالقياس. وحدة بقدرة 200 واط على الصدأ السطحي تغطي حوالي 1 إلى 2 م²/ساعة؛ بينما فريق السفع الرملي المجهز بكابينة مناسبة ينجز 15 إلى 30 م²/ساعة. يتفوق في لحامات اللحام وأي مكان تترتب فيه تكلفة على التخلص من النفايات.
هل يحتاج التنظيف بالليزر إلى مواد استهلاكية؟
قليلة جدًا. نافذة واقية، وعدسة بؤرية أحيانًا، بالإضافة إلى الكهرباء للرأس والمبرد.
هل يمكن استخدامه على الألمنيوم والأجزاء المؤكسدة؟
الألمنيوم العاري صعب، لأن المعدن يعكس معظم شعاع 1064 نانومتر ويسحب الحرارة بعيدًا بسرعة، لذا تتطلب العملية كثافة طاقة أعلى وتمريرات خفيفة. أما الأكسدة فهي طبقة أكسيد مضبوطة والليزر يزيلها، وهو عادة عكس ما تريده في قطعة تجميلية.
النسخة المختصرة
التنظيف بالليزر يحل محل السفع الرملي والإزالة الكيميائية في تحضير اللحام، وتلوين الحرارة، والصدأ الخفيف، والأغشية الزيتية، والعمل في الموقع، بدون وسائط ولا مواد كيميائية ولا تيار نفايات. يخسر أمام كابينة السفع في المساحات المسطحة الكبيرة، ولا يمكنه ملء النقر، ولن يجتاز اختبار الملح بمفرده أبدًا. اشترِ من أجل المهام التي يتفوق فيها.
label:
related news
آلة التنظيف بالليزر لبناء وإصلاح السفن
2026-10-17
آلة الحفر بالليزر للافتات: المواد وسير العمل
2026-10-17


البريد الإلكتروني:
الخط الساخن:
جميع الحقوق محفوظة © 2012-2026 كيوان ليزر










