 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Limpeza a laser: remoção de ferrugem, tinta e preparação de solda sem jateamento
release time:
2026-09-30
A limpeza a laser remove ferrugem, tinta e coloração térmica de solda do aço sem abrasivos e sem produtos químicos. Taxas de cobertura, os trabalhos que ela não consegue concluir e o caso de retorno do investimento.
Um fabricante holandês nos perguntou na primavera passada se um laser poderia substituir sua cabine de jateamento. Eles estavam limpando estruturas soldadas de 1,8 m e pagando para transportar 40 kg de granada usada e lodo de tinta por turno.
A resposta honesta: poderia assumir a maior parte do trabalho de ferrugem e tinta, nenhum do trabalho de contaminação por sal, e toda a preparação de solda. Essa divisão decide se o retorno do investimento acontece em dezoito meses ou nunca.
Como um Feixe Pulsado Remove Ferrugem do Aço
Parece queima. Não é.
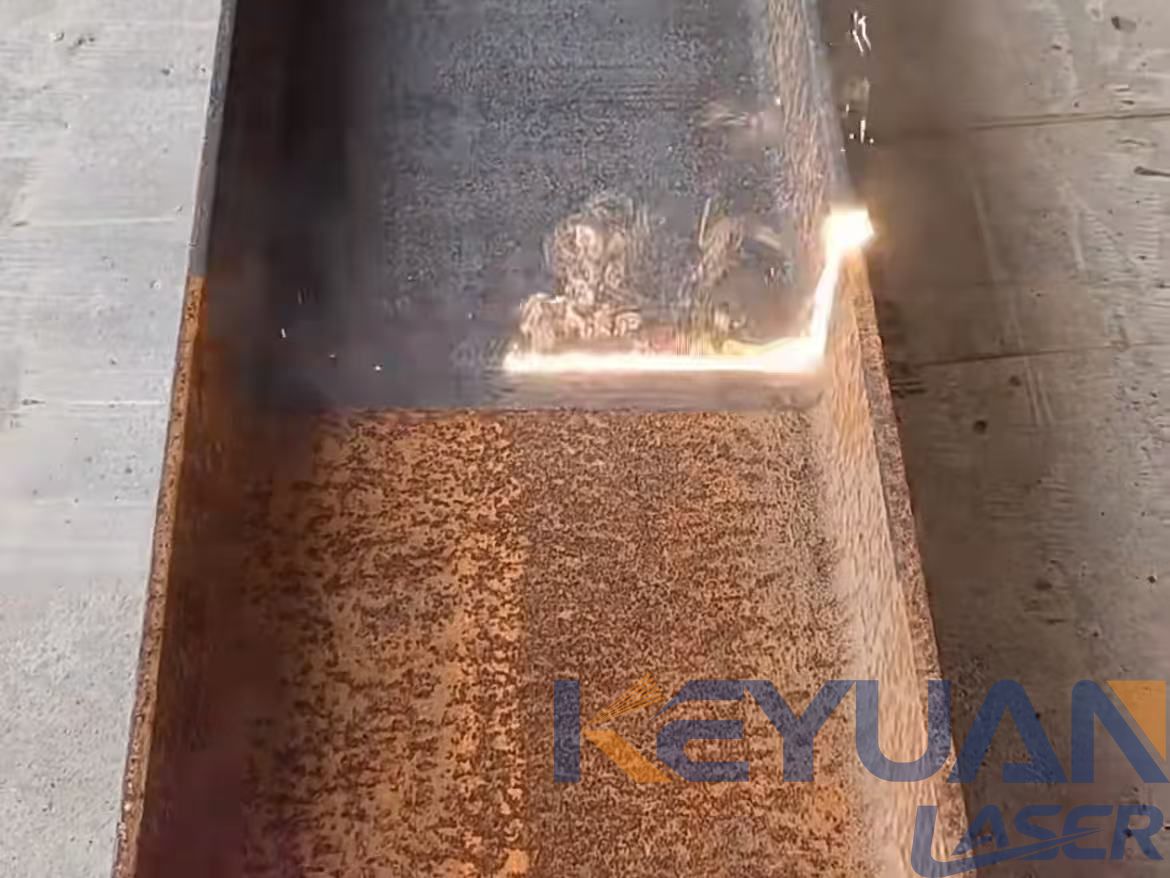
A 1064 nm, o óxido de ferro absorve o feixe muito melhor do que o aço abaixo dele. Ferrugem, carepa de laminação, pigmento de tinta e coloração térmica se acoplam a esse comprimento de onda, enquanto o metal nu polido em grande parte o reflete. A energia se deposita na camada de contaminante, que aquece várias centenas de graus em nanossegundos e tenta se expandir mais do que o substrato abaixo consegue acompanhar. A tensão nessa interface quebra a ligação.
Aumente a fluência acima de aproximadamente 1 a 5 J/cm², e o limiar varia com o material, a camada se ioniza e uma pluma de plasma se forma acima do ponto. Esse plasma atua como uma frente de choque e arranca o óxido solto em vez de vaporizá-lo, então um painel de 1 mm sobrevive à passagem.
A seletividade é o diferencial. Um bico de jateamento não consegue distinguir ferrugem do aço sob ela, e nem um disco de esmerilhamento. Uma
máquina de limpeza a laser
para de cortar quando encontra material que reflete em vez de absorver, deixando o acabamento de laminação na chapa 304 em vez de uma faixa sulcada.
Onda Contínua ou Pulsada, e o que a Potência Proporciona
A decisão entre limpeza a laser contínua e pulsada é uma decisão de aporte térmico. Uma fonte de onda contínua (CW) emite um feixe ininterrupto, rápida e barata por watt em chapa plana com óxido leve ou filme fino de óleo. O calor é o ponto fraco: mantenha um cabeçote CW de 1000 W parado sobre chapa laminada a frio de 1,2 mm e a cor muda antes de aparecer o empenamento. Fontes pulsadas entregam energia em rajadas curtas com intervalos de resfriamento entre elas, então o aporte térmico médio permanece baixo. Para chapa fina, substratos delicados e ferrugem irregular que exige várias passadas, orientamos os compradores para uma
máquina de limpeza a laser pulsado
em vez de uma unidade CW.
A potência define a cobertura. Um cabeçote de 100 W lida com impressões digitais, óleos e ferrugem superficial a 1 a 2 m²/h. 200 W é o campeão de vendas para ferrugem superficial, tinta e preparação de solda. Uma configuração de
limpeza a laser pulsado
de 300 W começa a remover carepa de laminação a 1,5 a 2,5 m²/h, 500 W remove carepa em uma passada, e 1000 W torna pintura a pó e moldes grandes viáveis. Seções de navio exigem 2000 W ou mais.
Em uma grande área plana e enferrujada, uma equipe de jateamento ainda é mais rápida por metro quadrado do que um cabeçote de 200 W. Os lasers vencem na qualidade da preparação e no desperdício, não em uma corrida de cobertura contra o granada.
A distância de desfoque e a largura de varredura decidem o que acontece na superfície. Trabalhar de 20 a 40 mm fora de foco produz uma linha larga e suave que cobre terreno rapidamente, com uma queda de fluência que a ferrugem espessa ignora. Aproximar-se coloca o feixe em uma faixa estreita que serve para cordões de solda e arruína camadas finas. A largura de varredura troca da mesma forma: 60 a 80 mm a 1000 W remove óxido leve rapidamente, uma linha de 10 a 20 mm remove carepa de laminação.
O Que Ele Remove e O Que Ele Não Faz
| Contaminante | Chamada certa? | Condições e números |
|---|---|---|
| Ferrugem flash, ferrugem superficial | Sim | 100-300 W, uma passada, 1-2,5 m²/h |
| Ferrugem pesada descamante | Sim, lentamente | Várias passagens a 300-1000 W; o jateamento vence em chapa |
| Carepa de laminação, laminado a quente | Sim | 300 W ou mais, desfoque de 20-40 mm, varredura de 40-60 mm |
| Tinta e pintura a pó | Normalmente | Revestimentos finos em uma passagem; epóxi espesso em várias passagens |
| Óleos, agentes desmoldantes | Sim | Potência mais baixa, sem efeito no substrato |
| Coloração térmica de solda | Sim | 200 W com varredura de 20-30 mm, substitui pasta de decapagem |
| Molde, borracha, adesivo | Sim | 100-300 W em ferramentas poliméricas |
| Corrosão por pitting profunda | Não | A superfície é limpa, os pits permanecem. Requer reparo de solda |
| Cloretos e sal | Não | Reprova no teste de névoa salina; lavagem química necessária |
| Removendo 1 mm de metal | Não | Fresamento ou retificação, não limpeza |
A corrosão por pite profunda é um problema de forma, não de limpeza. Uma máquina de remoção de ferrugem a laser remove o óxido de dentro do pite e deixa o pite onde estava, então uma especificação de revestimento que exige um perfil liso significa reparo por solda ou enchimento.
O sal é pior porque é invisível. Os cloretos provenientes da exposição marinha ou de uma linha de decapagem ficam nos contornos de grão; uma passagem do laser faz a superfície parecer nova de fábrica, enquanto o revestimento ainda reprova no teste de névoa salina. A nossa regra é laser primeiro, depois uma lavagem com água desionizada ou fosfórica, e depois uma tira de teste de cloretos antes da pintura.
O trabalho de moldes e ferramentas é o verdadeiro vencedor aqui. Agente desmoldante e resíduos de borracha saem de moldes de injeção e
máquinas de embalagem
ferramentas sem solvente.
Preparação para Solda e Limpeza Pós-Solda
O argumento comercial mais forte para este equipamento não é a ferrugem. É a preparação para solda.
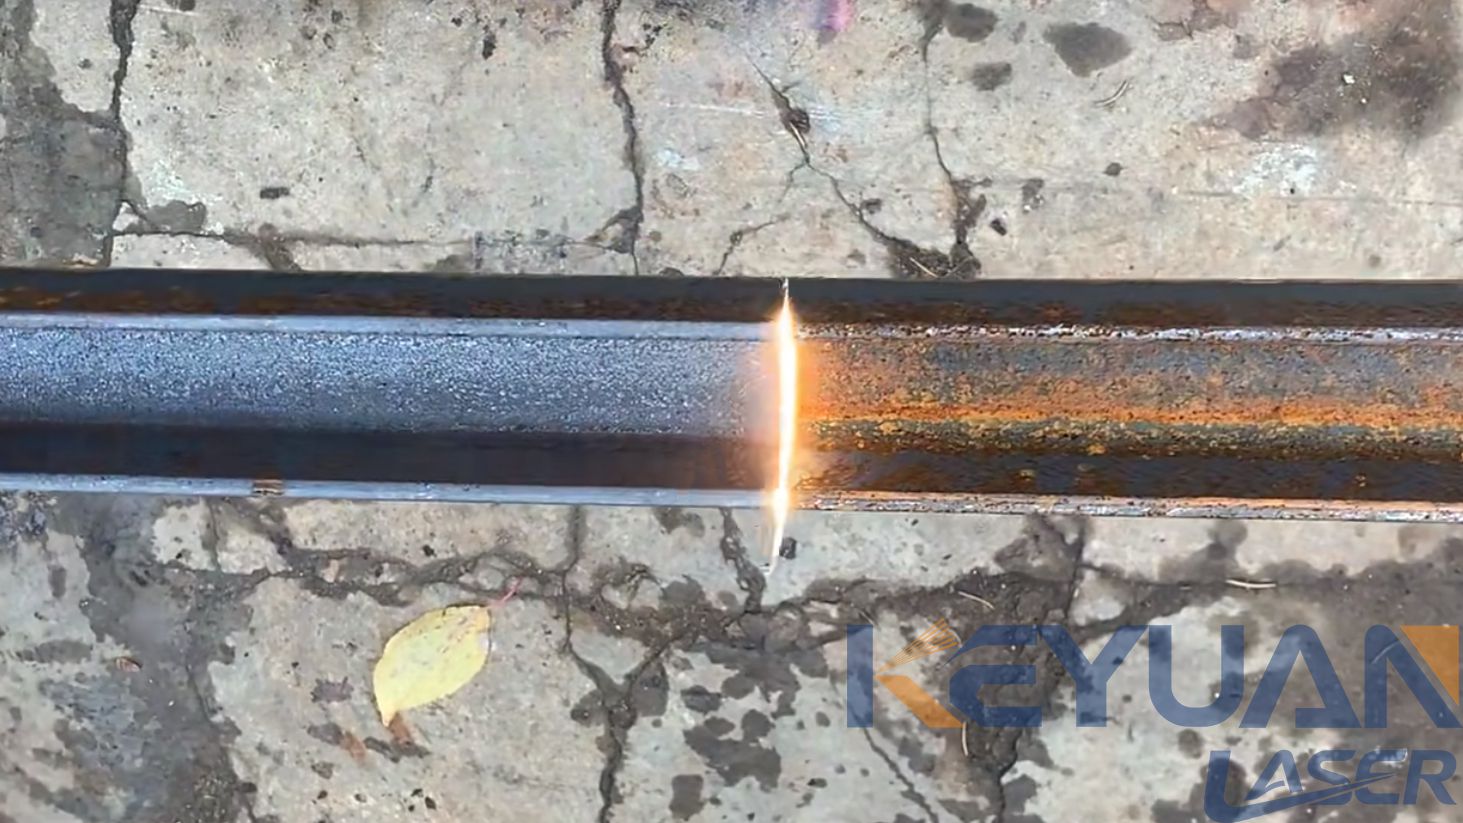
A limpeza a laser para preparação de solda em aço inoxidável TIG substitui a rebarbadora e a sua contaminação. Uma camada de óxido ou carepa sob o arco provoca um início instável, penetração irregular e juntas que vão para o lixo. A solução tradicional é um disco de desbaste que introduz ferro na superfície, seguido de uma limpeza com acetona. Um cabeçote pulsado de 200 W remove o óxido em duas passagens com uma largura de varredura de 20 a 30 mm e não incorpora nada, tornando o início do arco repetível e a penetração uniforme.
Após a soldadura, o mesmo cabeçote remove a coloração térmica do 304 e do 316 sem pasta de decapagem ácida. Um produto químico perigoso sai da oficina, a água de enxaguamento desaparece e um conjunto acabado é limpo no local em vez de ser mergulhado. A pasta de decapagem continua a fazer sentido onde toda a superfície precisa de passivação; para um cordão e a sua zona afetada pelo calor, o laser é mais rápido.
Risco para o Substrato, Perfil de Jateamento e Segurança
O calor é a primeira forma de danificar uma peça. Em chapa de 0,8 a 1,2 mm, permanecer num ponto empena o painel antes de a ferrugem desaparecer. Mantenha o cabeçote em movimento, mantenha-se desfocado, reduza para 100 a 200 W.
A limpeza excessiva é a segunda. O feixe não sabe onde termina o contaminante; demasiado lento ou um foco demasiado apertado penetra no metal base e, no aço inoxidável, isso remove a camada rica em crómio.
O perfil é a armadilha. O aço jateado apresenta um padrão de ancoragem angular, especificado como SA 2.5 com um perfil de 40 a 70 µm. O aço limpo a laser é mais liso, porque o feixe remove a contaminação em vez de cortar o metal. A adesão é frequentemente boa, mas se o desenho especifica SA 2.5, a limpeza a laser não o produz, por isso não aceite o trabalho.
A segurança não é opcional. A tinta antiga pode libertar resíduos de chumbo, cromato ou isocianato, por isso teste o revestimento antes de o remover e escolha o filtro de extração adequado ao que encontrar. As cabeças manuais necessitam de extração no bocal, porque o processo gera partículas finas, não apenas gás. Óculos de proteção classificados para 1064 nm são obrigatórios, incluindo para reflexos, e as unidades de pórtico fixas devem estar numa cabina interbloqueada de Classe 1.
Ergonomia das Máquinas Manuais, Trabalho em Pórtico e o Caso de Custo
Uma máquina de limpeza a laser manual da classe de 100 a 200 W, com fibra de 5 a 10 m, pesa 3 a 5 kg e um operador pode utilizá-la durante um turno completo. Uma cabeça de 3000 W é mais pesada, com linhas de água e arrasto de cabos atrás, e não a vendemos como uma ferramenta para oito horas.
Levar a cabeça até à peça só faz sentido quando a peça não pode ir até à máquina. Estruturas soldadas, secções de navios, carretéis de tubagens e moldes de grandes dimensões são onde as máquinas manuais se destacam; qualquer peça que caiba numa mesa e se repita algumas centenas de vezes por mês pertence a um pórtico.
O custo de funcionamento é sobretudo eletricidade. Uma unidade pulsada de 300 W consome 2 a 3 kW na tomada, incluindo o chiller, por isso a €0,25/kWh fica abaixo de €1 por hora. O que desaparece é o meio de jateamento, a granada usada, a eliminação de lamas de tinta e a licença de resíduos. O custo de capital é o compromisso. Construa o modelo como horas mensais de jateamento custo de meio e eliminação por hora, mais gastos com decapagem química, mais consumíveis de esmerilhamento e mão de obra, contra o capital da máquina ao longo de três anos.
Quando a limpeza é ocasional e a soldagem é o evento principal, um cabeçote de limpeza dedicado fica parado a maior parte da semana. É o caso de uma
máquina de solda a laser 4 em 1
, que solda, corta e limpa a partir de um único cabeçote. A maioria das oficinas que orçamos prefere ter uma máquina cobrindo três trabalhos de forma adequada do que três que cobrem um cada perfeitamente.
| Limpeza a laser | Jateamento abrasivo | Remoção química | Escovação com arame | |
|---|---|---|---|---|
| Fluxo de resíduos | Fumaça filtrada | Lodo de mídia e tinta, descarte | Resíduos de ácido ou solvente, licenças | Fio de poeira e escova |
| Consumíveis | Janela, lente, energia | Granada ou esfera, bicos, EPI | Produtos químicos, tempo de tanque, água de enxágue | Rodas de escova |
| Danos ao substrato | Baixo se os parâmetros forem adequados à chapa; chapa fina pode empenar | Perfil de corte, incorporação do meio | Nenhum mecânico; corrói se deixado | Riscos, ferro incrustado |
| Velocidade, 1 m² de ferrugem superficial | 1,5-2,5 m²/h a 300 W | 15-30 m²/h em cabine | 30-60 min de imersão e enxágue | 0,5-1 m²/h com uma rebarbadora |
| Superfície deixada para trás | Mais liso que jateamento, não SA 2.5 | SA 2.5, perfil de 40-70 µm | Próximo do original, ligeiramente corroído | Riscos direcionais |
| EPI e controles | Óculos de proteção para 1064 nm, extração, intertravamento | Ar fornecido, macacão de jateamento | Luvas, respirador, lava-olhos | Protetor facial, máscara contra poeira |
| Melhor ajuste | Preparação para solda, coloração térmica, trabalho in situ | Grandes áreas planas, especificações de perfil de jateamento | Remoção de toda a superfície, grandes lotes | Retoque, mesclagem |
Perguntas frequentes
A limpeza a laser remove completamente o ferrugem?
Ferrugem superficial, sim, até ao metal nu com potência suficiente e algumas passagens. Onde a corrosão criou picadas abaixo da superfície original, a picada fica limpa mas vazia.
Danifica o metal base?
Não, quando os parâmetros são adequados à espessura. Os danos vêm da técnica: manter a cabeça parada sobre chapa de 1 mm, ou avançar lentamente o suficiente para cortar o metal base. O aço inoxidável sofre mais, porque a limpeza excessiva remove a camada rica em crómio.
Quão rápido é em comparação com o jato de areia?
Mais lento, e quem afirma o contrário não fez medições. Uma unidade de 200 W em ferrugem superficial cobre cerca de 1 a 2 m²/h; uma equipe de jateamento com cabine adequada faz 15 a 30 m²/h. Ela vence em cordões de solda e em qualquer lugar onde o descarte de resíduos tem custo.
A limpeza a laser precisa de consumíveis?
Muito poucos. Uma janela de proteção, ocasionalmente uma lente focal, além de eletricidade para o cabeçote e o chiller.
Pode ser usada em alumínio e peças anodizadas?
Alumínio nu é difícil, porque o metal reflete a maior parte do feixe de 1064 nm e dissipa o calor rapidamente, então o processo exige maior fluência e múltiplas passagens. A anodização é uma camada de óxido controlada e o laser a remove, geralmente o oposto do que você quer em uma peça cosmética.
A Versão Resumida
A limpeza a laser substitui o jateamento com areia e a remoção química na preparação de solda, manchas térmicas, ferrugem leve, películas de óleo e trabalhos in situ, sem mídia, sem produtos químicos e sem fluxo de resíduos. Ela perde para uma cabine de jateamento em grandes áreas planas, não consegue preencher corrosão puntiforme e nunca passará sozinha em um teste de sal. Compre pelos trabalhos em que ela vence.
label:
related news


Endereço de e-mail:
Telefone:
Copyright © 2012-2026 Keyuan Laser Todos os direitos reservados










