 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Nettoyage laser : rouille, peinture et préparation de soudure sans sablage
Date de publication:
2026-09-30
Le nettoyage laser élimine la rouille, la peinture et la coloration de soudure sur l‘acier sans média ni produits chimiques. Taux de couverture, travaux qu‘il ne peut pas terminer et retour sur investissement.
Un fabricant néerlandais nous a demandé au printemps dernier si un laser pouvait remplacer leur cabine de sablage. Ils nettoyaient des cadres soudés de 1,8 m et payaient pour évacuer 40 kg de grenat usé et de boues de peinture par poste.
La réponse honnête : il pouvait prendre en charge la plupart des travaux de rouille et de peinture, aucun des travaux de contamination saline, et l'intégralité de la préparation des soudures. Cette répartition détermine si le retour sur investissement arrive en dix-huit mois ou jamais.
Comment un faisceau pulsé décolle la rouille de l'acier
On dirait que ça brûle. Ce n'est pas le cas.
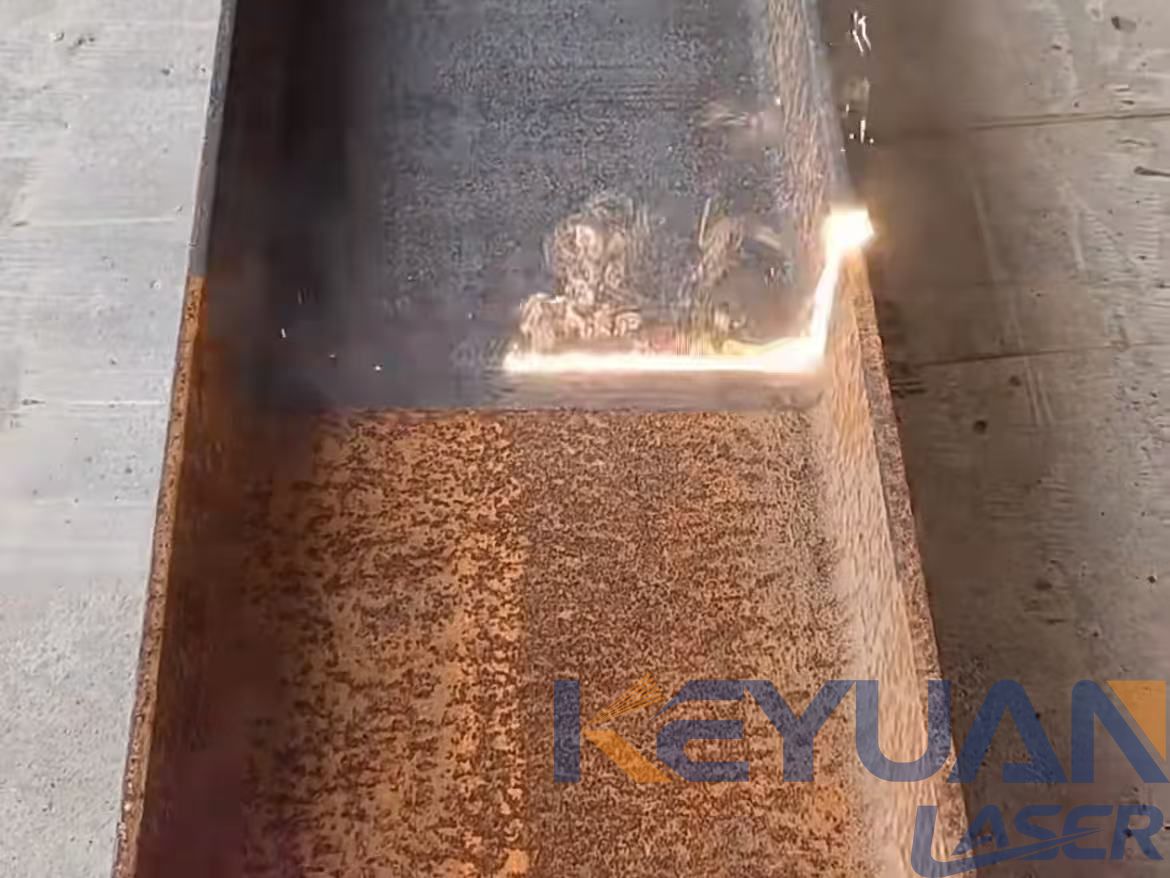
À 1064 nm, l'oxyde de fer absorbe le faisceau bien mieux que l'acier situé en dessous. La rouille, la calamine, les pigments de peinture et les teintes de chauffe s'accordent à cette longueur d'onde, tandis que le métal nu poli la réfléchit en grande partie. L'énergie se dépose dans la couche de contaminant, qui chauffe de plusieurs centaines de degrés en nanosecondes et tente de se dilater plus que le substrat en dessous ne peut suivre. La contrainte à cette interface brise la liaison.
Poussez la fluence au-dessus d'environ 1 à 5 J/cm², et le seuil varie selon le matériau, la couche s'ionise et un panache de plasma se forme au-dessus du point. Ce plasma agit comme un front de choc et détache l'oxyde décollé plutôt que de le vaporiser, de sorte qu'un panneau de 1 mm survit au passage.
La sélectivité est l'argument de vente. Une buse de sablage ne peut pas distinguer la rouille de l'acier en dessous, et un disque de meulage non plus. Une
machine de nettoyage laser
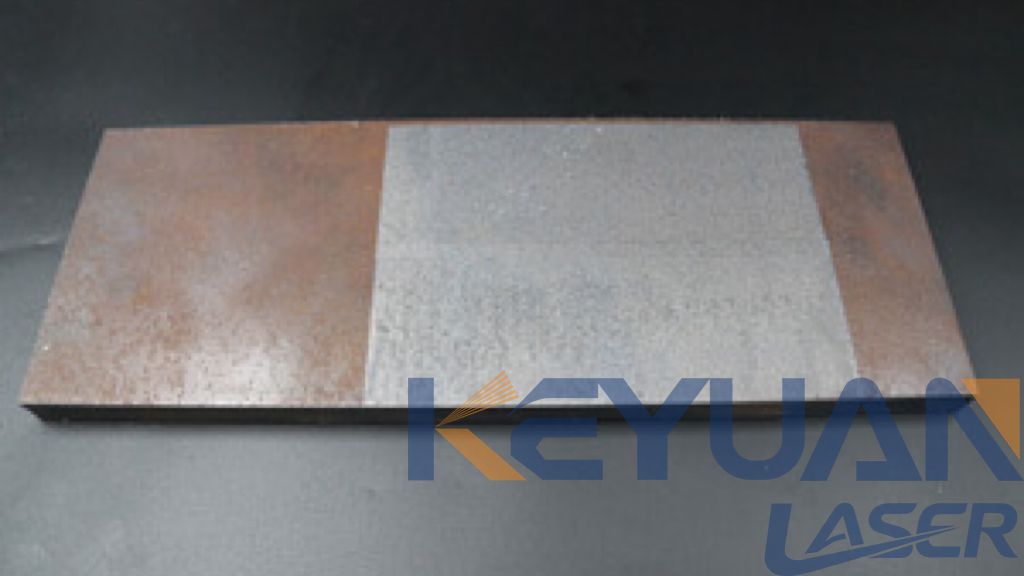
arrête de couper lorsqu'elle rencontre un matériau qui réfléchit au lieu d'absorber, laissant un fini d'usine sur une tôle 304 plutôt qu'une rayure creusée.
Onde continue ou pulsée, et ce que la puissance apporte
Le choix entre le nettoyage laser continu et pulsé est une décision liée à l'apport thermique. Une source à onde continue (CW) émet un faisceau ininterrompu, rapide et économique par watt sur tôle plane avec un léger oxyde ou un mince film d'huile. La chaleur est sa faiblesse : maintenez une tête CW de 1000 W immobile sur une tôle laminée à froid de 1,2 mm et la couleur change avant que le gauchissement n'apparaisse. Les sources pulsées libèrent l'énergie par courtes salves avec des intervalles de refroidissement, de sorte que l'apport thermique moyen reste faible. Pour les tôles minces, les substrats délicats et la rouille irrégulière nécessitant plusieurs passes, nous orientons les acheteurs vers une
machine de nettoyage laser pulsé
plutôt qu'une unité CW.
La puissance détermine la couverture. Une tête de 100 W traite les traces de doigts, les huiles et la rouille de surface à raison de 1 à 2 m²/h. Le 200 W est le best-seller pour la rouille de surface, la peinture et la préparation de soudure. Une configuration de
nettoyage laser pulsé
de 300 W commence à éliminer la calamine à 1,5 à 2,5 m²/h, le 500 W enlève la calamine en une seule passe, et le 1000 W rend le thermolaquage et les grands moules pratiques. Les sections de navire nécessitent 2000 W et plus.
Sur une grande surface plate et rouillée, une équipe de sablage reste plus rapide au mètre carré qu'une tête de 200 W. Le laser gagne sur la qualité de préparation et les déchets, pas sur une course à la couverture face au grenat.
La distance de défocalisation et la largeur de balayage déterminent ce qui se passe à la surface. Un fonctionnement à 20-40 mm hors foyer produit une ligne large et douce qui couvre rapidement le terrain, avec une chute de fluence que la rouille épaisse ignore. Se rapprocher place le faisceau sur une bande étroite adaptée aux cordons de soudure et destructrice pour les peaux minces. La largeur de balayage suit la même logique : 60 à 80 mm à 1000 W élimine rapidement les oxydes légers, une ligne de 10 à 20 mm déplace la calamine.
Ce qu'il enlève, et ce qu'il ne fera pas
| Contaminant | Bon choix ? | Conditions et chiffres |
|---|---|---|
| Rouille de flash, rouille de surface | Oui | 100-300 W, une passe, 1-2,5 m²/h |
| Rouille écaillée épaisse | Oui, lentement | Plusieurs passes à 300-1000 W ; le sablage gagne sur la tôle |
| Calamine, laminé à chaud | Oui | 300 W et plus, défocalisation de 20-40 mm, balayage de 40-60 mm |
| Peinture et revêtement en poudre | Habituellement | Revêtements fins en une passe ; époxy épais en plusieurs passes |
| Huiles, agents démoulants | Oui | Puissance minimale, aucun effet sur le substrat |
| Teinte de chaleur de soudure | Oui | 200 W à balayage 20-30 mm, remplace la pâte de décapage |
| Moule, caoutchouc, adhésif | Oui | 100-300 W sur outillage polymère |
| Corrosion par piqûres profonde | Non | La surface se nettoie, les piqûres restent. Nécessite une réparation par soudure |
| Chlorures et sel | Non | Échoue au test de brouillard salin ; lavage chimique nécessaire |
| Enlèvement de 1 mm de métal | Non | Fraisage ou meulage, pas de nettoyage |
La corrosion par piqûres profondes est un problème de forme, pas de propreté. Une machine de dérouillage laser élimine l'oxyde d'une piqûre et laisse la piqûre là où elle était, donc un cahier des charges de revêtement exigeant un profil lisse implique une réparation par soudage ou un mastic.
Le sel est pire parce qu'il est invisible. Les chlorures issus d'une exposition marine ou d'une ligne de décapage restent dans les joints de grains ; un seul passage laser rend la surface comme neuve alors que le revêtement échoue toujours au test de brouillard salin. Notre règle est : d'abord le laser, puis un lavage à l'eau déminéralisée ou à l'acide phosphorique, puis une bandelette de test des chlorures avant la peinture.
Le travail sur moules et outillage est le véritable atout ici. L'agent démoulant et les résidus de caoutchouc s'éliminent des moules d'injection et
machines d'emballage
de l'outillage sans solvant.
Préparation au soudage et nettoyage après soudage
L'argument commercial le plus fort pour cet équipement n'est pas la rouille. C'est la préparation au soudage.
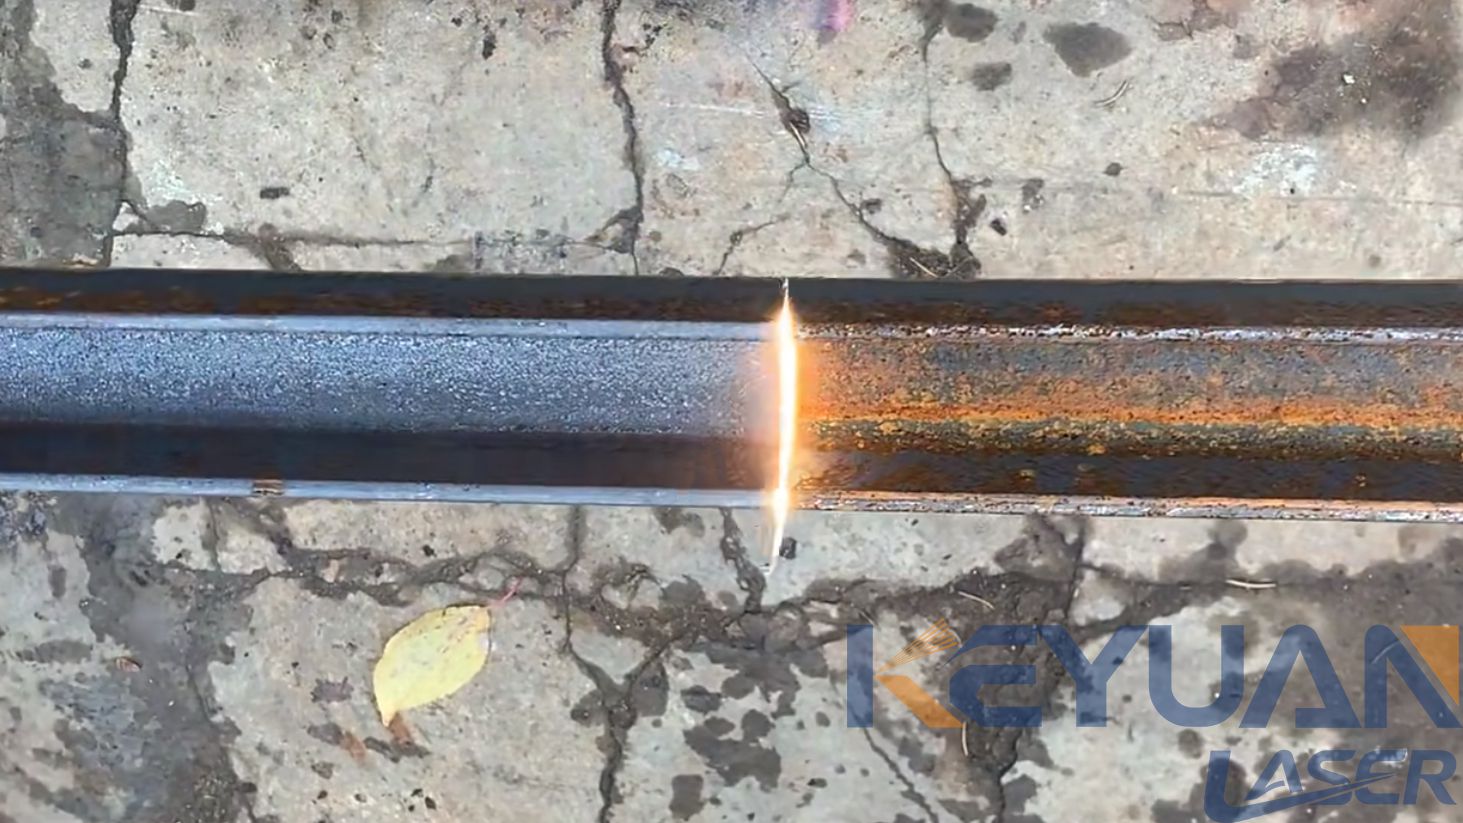
Le nettoyage laser pour la préparation au soudage TIG sur inox remplace la meuleuse et sa contamination. Une couche d'oxyde ou de calamine sous l'arc provoque un amorçage instable, une pénétration erratique et des joints à mettre au rebut. La solution traditionnelle est un disque à meuler qui enfonce le fer dans la surface, suivi d'un essuyage à l'acétone. Une tête pulsée de 200 W retire l'oxyde en deux passes sur une largeur de balayage de 20 à 30 mm et n'incruste rien, ce qui rend l'amorçage de l'arc reproductible et la pénétration régulière.
Après soudage, la même tête élimine la coloration thermique sur l'inox 304 et 316 sans pâte de décapage acide. Un produit chimique dangereux disparaît de l'atelier, l'eau de rinçage n'est plus nécessaire, et un ensemble fini est nettoyé sur place au lieu d'être trempé. La pâte de décapage reste pertinente lorsqu'une surface entière doit être passivée ; pour une soudure et sa zone affectée thermiquement, le laser est plus rapide.
Risques pour le substrat, profil de sablage et sécurité
La chaleur est le premier moyen d'endommager une pièce. Sur une tôle de 0,8 à 1,2 mm, s'attarder sur un point déforme le panneau avant même que la rouille ait disparu. Gardez la tête en mouvement, restez défocalisé, passez à 100-200 W.
Le sur-nettoyage vient en second. Le faisceau n'a aucune idée de l'endroit où se termine le contaminant ; une vitesse trop lente ou une focalisation trop serrée entame le métal de base, et sur l'inox cela retire la couche riche en chrome.
Le profil, c'est le piège. L'acier décapité au jet porte un motif d'ancrage angulaire, spécifié SA 2,5 avec un profil de 40 à 70 µm. L'acier nettoyé au laser est plus lisse, car le faisceau soulève la contamination plutôt que de couper le métal. L'adhérence est souvent bonne, mais si le plan indique SA 2,5, le nettoyage laser ne le produit pas : n'acceptez donc pas le travail.
La sécurité n'est pas facultative. Les vieilles peintures peuvent libérer des résidus de plomb, de chromate ou d'isocyanate : testez le revêtement avant le décapage et adaptez le filtre d'extraction à ce que vous trouvez. Les têtes portatives nécessitent une extraction à la buse, car le procédé génère des particules fines, pas seulement des gaz. Des lunettes de protection classées pour 1064 nm sont obligatoires, réflexions comprises, et les unités à portique fixe doivent être installées dans une enceinte de classe 1 à verrouillage.
Ergonomie des équipements portatifs, travail sur portique et analyse de coûts
Une machine de nettoyage laser portative de la classe 100 à 200 W, sur une fibre de 5 à 10 m, pèse 3 à 5 kg et un seul opérateur peut l'utiliser pendant un poste complet. Une tête de 3000 W est plus lourde, avec les conduites d'eau et la traînée de câble derrière elle, et nous ne la vendons pas comme un outil pour huit heures.
Amener la tête à la pièce n'a de sens que lorsque la pièce ne peut pas venir à la machine. Les châssis soudés, les sections de navire, les bobines de pipeline et les grands moules sont les cas où les équipements portatifs sont rentables ; tout ce qui tient sur une table et se répète quelques centaines de fois par mois a sa place sur un portique.
Le coût d'exploitation est essentiellement électrique. Une unité pulsée de 300 W consomme 2 à 3 kW au compteur, refroidisseur inclus, donc à 0,25 €/kWh vous êtes sous 1 € par heure. Ce qui disparaît, ce sont les abrasifs de sablage, le grenat usagé, l'élimination des boues de peinture et le permis de déchets. Le coût d'investissement est la contrepartie. Construisez le modèle comme suit : heures de sablage mensuelles × coût des abrasifs et de l'élimination par heure, plus les dépenses de décapage chimique, plus les consommables de meulage et la main-d'œuvre, face au capital machine sur trois ans.
Là où le nettoyage est occasionnel et le soudage l'activité principale, une tête de nettoyage dédiée reste inactive la majeure partie de la semaine. C'est le cas d'une
machine de soudage laser 4-en-1
, qui soude, découpe et nettoie depuis une seule tête. La plupart des ateliers à qui nous faisons des devis préfèrent posséder une machine couvrant correctement trois tâches plutôt que trois machines en couvrant parfaitement une chacune.
| Nettoyage laser | Sablage | Décapage chimique | Brossage métallique | |
|---|---|---|---|---|
| Flux de déchets | Fumées filtrées | Boues de média et de peinture, élimination | Déchets acides ou solvants, permis | Poussière et fil de brosse |
| Consommables | Fenêtre, lentille, alimentation | Grenat ou billes, buses, EPI | Produits chimiques, temps de cuve, eau de rinçage | Roues à brosse |
| Endommagement du substrat | Faible si les paramètres conviennent à la tôle ; une tôle fine peut se déformer | Profil de coupe, incrustation du média | Aucun mécanisme ; grave si laissé en place | Rayures, fer incrusté |
| Vitesse, 1 m² de rouille de surface | 1,5-2,5 m²/h à 300 W | 15-30 m²/h en cabine | 30-60 min de trempage et rinçage | 0,5-1 m²/h avec une meuleuse |
| Surface laissée | Plus lisse que le sablage, pas SA 2.5 | SA 2.5, profil de 40-70 µm | Proche de l'original, légèrement gravé | Rayures directionnelles |
| EPI et contrôles | Lunettes 1064 nm, extraction, verrouillage | Air fourni, combinaison de sablage | Gants, masque respiratoire, rince-œil | Écran facial, masque anti-poussière |
| Meilleure adéquation | Préparation de soudure, coloration à chaud, travail in situ | Grandes surfaces planes, spécifications de profil de sablage | Décapage de toute la surface, grands lots | Retouche, raccord |
FAQ
Le nettoyage laser peut-il éliminer complètement la rouille ?
La rouille de surface, oui, jusqu'au métal à nu avec suffisamment de puissance et quelques passes. Là où la corrosion a creusé des piqûres sous la surface d'origine, la piqûre reste propre mais vide.
Endommage-t-il le métal de base ?
Non, lorsque les paramètres correspondent à l'épaisseur. Les dommages proviennent de la technique : maintenir la tête immobile sur une tôle de 1 mm, ou avancer assez lentement pour entailler le métal de base. L'inox souffre le plus, car un nettoyage excessif retire la couche riche en chrome.
Quelle est sa vitesse par rapport au sablage ?
Plus lent, et quiconque prétend le contraire n'a pas mesuré. Une unité de 200 W sur de la rouille de surface couvre environ 1 à 2 m²/h ; une équipe de sablage avec une cabine appropriée fait 15 à 30 m²/h. Il gagne sur les cordons de soudure et partout où l'élimination des déchets a un coût.
Le nettoyage laser nécessite-t-il des consommables ?
Très peu. Une fenêtre de protection, occasionnellement une lentille de focalisation, plus l'électricité pour la tête et le refroidisseur.
Peut-il être utilisé sur l'aluminium et les pièces anodisées ?
L'aluminium nu est difficile, car le métal réfléchit la majeure partie du faisceau à 1064 nm et évacue la chaleur rapidement, le procédé exige donc une fluence plus élevée et plusieurs passes. L'anodisation est une couche d'oxyde contrôlée et le laser l'enlève, ce qui est généralement l'inverse de ce que l'on souhaite sur une pièce esthétique.
En bref
Le nettoyage laser remplace le sablage et le décapage chimique pour la préparation des soudures, les teintes de chauffe, la rouille légère, les films d'huile et les travaux in situ, sans média, sans produits chimiques et sans flux de déchets. Il perd face à une cabine de sablage sur les grandes surfaces planes, ne peut pas combler la piqûration et ne passera jamais seul un test au sel. Achetez-le pour les travaux qu'il gagne.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










