 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

การทำความสะอาดด้วยเลเซอร์: ขจัดสนิม สี และเตรียมผิวเชื่อมโดยไม่ต้องพ่นทราย
release time:
2026-09-30
การทำความสะอาดด้วยเลเซอร์ขจัดสนิม สี และคราบความร้อนจากการเชื่อมออกจากเหล็กโดยไม่ต้องใช้วัสดุพ่นหรือสารเคมี ครอบคลุมอัตราการทำงาน งานที่ไม่สามารถทำได้ และกรณีผลตอบแทนการลงทุน
ผู้ผลิตชาวดัตช์รายหนึ่งถามเราเมื่อฤดูใบไม้ผลิที่ผ่านมาว่าเลเซอร์สามารถแทนที่ตู้พ่นทรายของพวกเขาได้หรือไม่ พวกเขากำลังทำความสะอาดโครงเชื่อมขนาด 1.8 ม. และจ่ายเงินเพื่อขนย้ายเศษการ์เนตที่ใช้แล้วและตะกอนสี 40 กก. ต่อกะ
คำตอบที่ตรงไปตรงมา: มันสามารถรับงานสนิมและสีส่วนใหญ่ได้ แต่ไม่สามารถทำงานกับคราบเกลือได้เลย และทำการเตรียมรอยเชื่อมได้ทั้งหมด การแบ่งแบบนี้เป็นตัวตัดสินว่าระยะคืนทุนจะอยู่ที่สิบแปดเดือนหรือไม่มีวันเลย
ลำแสงพัลส์ขจัดสนิมออกจากเหล็กได้อย่างไร
มันดูเหมือนการเผาไหม้ แต่ไม่ใช่
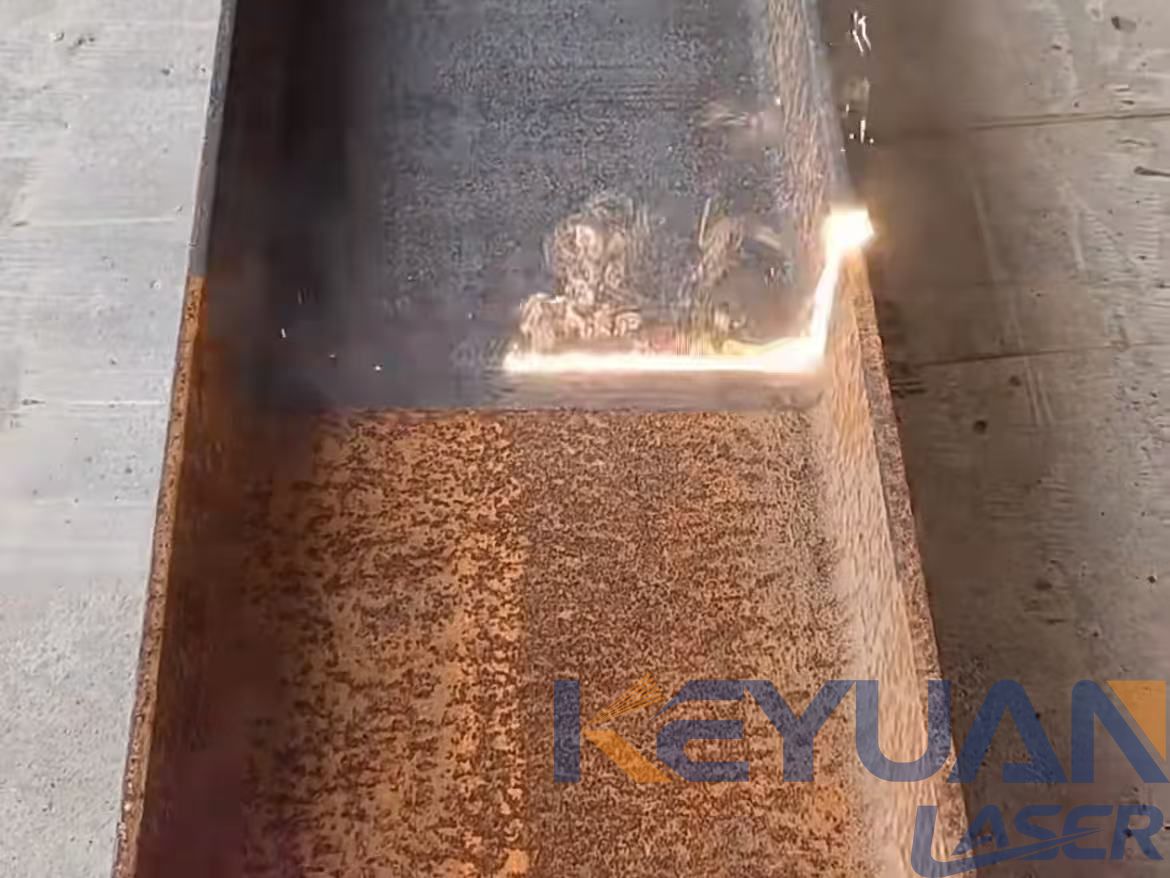
ที่ความยาวคลื่น 1064 นาโนเมตร เหล็กออกไซด์ดูดซับลำแสงได้ดีกว่าเหล็กที่อยู่ข้างใต้มาก สนิม สเกลโรงงาน เม็ดสีในสี และคราบความร้อนจะดูดซับที่ความยาวคลื่นนี้ ในขณะที่โลหะเปลือยที่ขัดมันจะสะท้อนกลับเป็นส่วนใหญ่ พลังงานจะสะสมในชั้นสิ่งปนเปื้อน ซึ่งร้อนขึ้นหลายร้อยองศาในระดับนาโนวินาทีและพยายามขยายตัวมากกว่าที่วัสดุฐานข้างใต้จะตามได้ ความเครียดที่เกิดขึ้นบริเวณรอยต่อนี้ทำให้พันธะแตกออก
เมื่อเพิ่มฟลูเอนซ์สูงกว่าประมาณ 1 ถึง 5 จูล/ตร.ซม. และค่าเกณฑ์จะเปลี่ยนไปตามวัสดุ ชั้นนั้นจะเกิดไอออไนเซชันและเกิดพลาสมาพลูมขึ้นเหนือจุดนั้น พลาสมานี้ทำหน้าที่เป็นแนวคลื่นกระแทกและสะบัดออกไซด์ที่หลุดออกมาแทนที่จะระเหยมัน ดังนั้นแผ่นหนา 1 มม. จึงทนต่อการผ่านได้
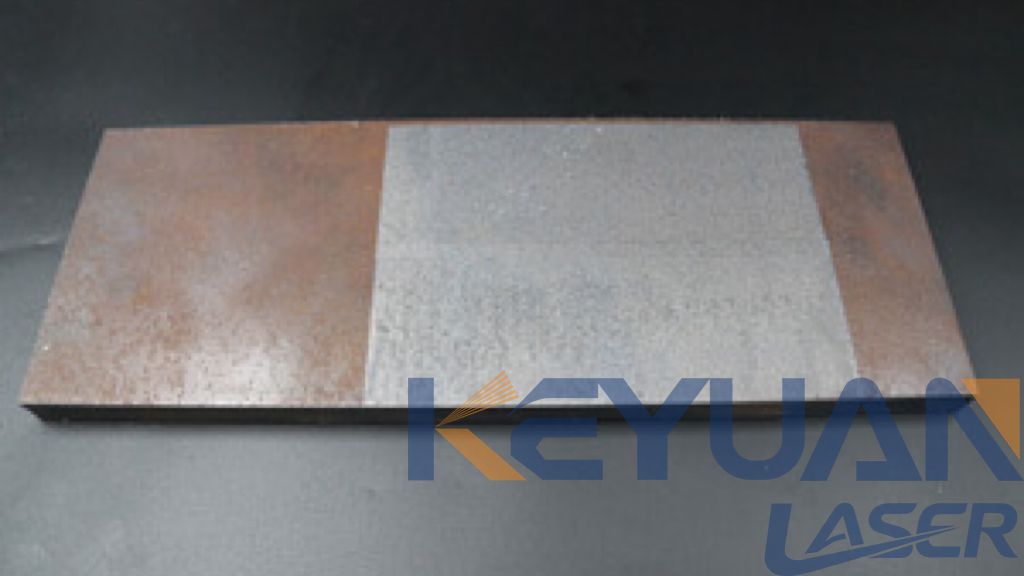
ความสามารถในการเลือกคือจุดขาย หัวพ่นทรายไม่สามารถแยกสนิมออกจากเหล็กที่อยู่ข้างใต้ได้ และจานเจียร์ก็เช่นกัน เครื่อง
ทำความสะอาดด้วยเลเซอร์
จะหยุดตัดเมื่อเจอวัสดุที่สะท้อนแทนที่จะดูดซับ ทำให้พื้นผิวสำเร็จโรงงานบนแผ่น 304 ยังคงอยู่แทนที่จะเป็นรอยขูด
แบบต่อเนื่องหรือแบบพัลส์ และกำลังวัตต์ซื้ออะไรได้บ้าง
การตัดสินใจเลือกระหว่างเลเซอร์ทำความสะอาดแบบต่อเนื่องกับแบบพัลส์คือการตัดสินใจเรื่องความร้อนที่ป้อนเข้า แหล่งกำเนิดแบบคลื่นต่อเนื่อง (CW) ปล่อยลำแสงที่ไม่ขาดตอน ทำงานเร็วและคุ้มค่าต่อวัตต์บนแผ่นเรียบที่มีออกไซด์บางหรือฟิล์มน้ำมันบาง ความร้อนคือจุดอ่อน หากจ่อหัว CW 1000 W นิ่งบนแผ่นรีดเย็นหนา 1.2 มม. สีจะเปลี่ยนก่อนที่แผ่นจะโก่ง แหล่งกำเนิดแบบพัลส์ปล่อยพลังงานเป็นช่วงสั้น ๆ โดยมีช่วงระบายความร้อนคั่นกลาง ความร้อนเฉลี่ยที่ป้อนเข้าจึงต่ำ สำหรับแผ่นบาง วัสดุเปราะบาง และสนิมไม่สม่ำเสมอที่ต้องทำหลายรอบ เราจึงแนะนำผู้ซื้อให้เลือก
เครื่องทำความสะอาดด้วยเลเซอร์แบบพัลส์
แทนเครื่อง CW
กำลังวัตต์กำหนดพื้นที่ครอบคลุม หัว 100 W จัดการรอยนิ้วมือ น้ำมัน และสนิมผิวบางได้ที่ 1 ถึง 2 ตร.ม./ชม. 200 W คือรุ่นขายดีสำหรับสนิมผิว สี และการเตรียมรอยเชื่อม ชุด
เลเซอร์ทำความสะอาดแบบพัลส์
300 W เริ่มขจัดตะกรันโรงรีดได้ที่ 1.5 ถึง 2.5 ตร.ม./ชม. 500 W จัดการตะกรันได้ในรอบเดียว และ 1000 W ทำให้การเคลือบผงและแม่พิมพ์ขนาดใหญ่ทำได้จริง งานโครงสร้างเรือต้องใช้ 2000 W ขึ้นไป
บนพื้นที่เป็นสนิมกว้างใหญ่ราบเรียบ ทีมงานพ่นทรายยังคงเร็วกว่าหัวเลเซอร์ 200 W ต่อตารางเมตร เลเซอร์ชนะในด้านคุณภาพการเตรียมผิวและการลดของเสีย ไม่ใช่การแข่งกันครอบคลุมพื้นที่กับเม็ดทรายการ์เน็ต
ระยะดีโฟกัสและความกว้างการสแกนเป็นตัวกำหนดว่าเกิดอะไรขึ้นที่ผิว การเดินห่างจากจุดโฟกัส 20 ถึง 40 มม. ให้เส้นลำแสงกว้างและนุ่มที่ครอบคลุมพื้นที่ได้เร็ว โดยมีความหนาแน่นพลังงานที่ลดลงซึ่งสนิมหนาไม่สนใจ การขยับเข้าใกล้จะวางลำแสงเป็นแถบแคบที่เหมาะกับแนวเชื่อมและทำลายผิวบางได้ ความกว้างการสแกนแลกเปลี่ยนในลักษณะเดียวกัน: 60 ถึง 80 มม. ที่ 1000 W ยกออกไซด์บางได้เร็ว ส่วนเส้น 10 ถึง 20 มม. ขจัดสะเก็ดโรงรีด
สิ่งที่มันขจัดออก และสิ่งที่มันทำไม่ได้
| สิ่งปนเปื้อน | ควรใช้หรือไม่? | เงื่อนไขและตัวเลข |
|---|---|---|
| สนิมแฟลช สนิมผิว | ใช่ | 100-300 W หนึ่งรอบ 1-2.5 ตร.ม./ชม. |
| สนิมลอกหนา | ใช่ ค่อยๆ | หลายรอบที่ 300-1000 W; การยิงแรงชนะบนแผ่น |
| สะเก็ดโรงรีด, รีดร้อน | ใช่ | 300 W ขึ้นไป, โฟกัสเบี่ยง 20-40 มม., สแกน 40-60 มม. |
| สีและผงเคลือบ | โดยปกติ | เคลือบสีบางผ่านครั้งเดียว; อีพ็อกซี่หนาต้องผ่านหลายครั้ง |
| น้ำมัน สารปลดปล่อย | ใช่ | กำลังต่ำสุด ไม่กระทบวัสดุพื้นผิว |
| คราบความร้อนจากรอยเชื่อม | ใช่ | 200 W ที่ระยะสแกน 20-30 มม. ใช้แทนน้ำยาล้างคราบเชื่อม |
| แม่พิมพ์ ยาง กาว | ใช่ | 100-300 W บนแม่พิมพ์โพลิเมอร์ |
| การกัดกร่อนแบบหลุมลึก | ไม่มี | พื้นผิวสะอาด แต่หลุมยังอยู่ ต้องซ่อมรอยเชื่อม |
| คลอไรด์และเกลือ | ไม่มี | ไม่ผ่านการทดสอบสเปรย์เกลือ ต้องล้างด้วยสารเคมี |
| การกำจัดโลหะออก 1 มม. | ไม่มี | การกัดหรือเจียร ไม่ใช่การทำความสะอาด |
การกัดกร่อนแบบหลุมลึกเป็นปัญหาเรื่องรูปทรง ไม่ใช่ปัญหาเรื่องความสะอาด เครื่องกำจัดสนิมด้วยเลเซอร์จะขจัดออกไซด์ออกจากหลุม แต่ยังคงหลุมไว้ที่เดิม ดังนั้นข้อกำหนดการเคลือบที่ต้องการผิวเรียบเนียนจึงหมายถึงการซ่อมเชื่อมหรือใช้วัสดุอุด
เกลือร้ายกาจกว่าเพราะมองไม่เห็น คลอไรด์จากการสัมผัสกับน้ำทะเลหรือจากสายการดองจะฝังอยู่ในขอบเกรน การยิงเลเซอร์เพียงครั้งเดียวทำให้พื้นผิวดูเหมือนใหม่จากโรงงาน แต่การเคลือบก็ยังไม่ผ่านการทดสอบสเปรย์เกลือ หลักการของเราคือยิงเลเซอร์ก่อน จากนั้นล้างด้วยน้ำดีไอออไนซ์หรือกรดฟอสฟอริก แล้วทดสอบคลอไรด์ด้วยแถบทดสอบก่อนทาสี
งานแม่พิมพ์และเครื่องมือถือเป็นผู้ชนะแบบเงียบๆ ตรงนี้ น้ำยาปล่อยแม่พิมพ์และคราบยางหลุดออกจากแม่พิมพ์ฉีดและ
เครื่องจักรบรรจุภัณฑ์
เครื่องมือโดยไม่ต้องใช้ตัวทำละลาย
การเตรียมรอยเชื่อมและทำความสะอาดหลังการเชื่อม
เหตุผลเชิงพาณิชย์ที่แข็งแกร่งที่สุดสำหรับอุปกรณ์นี้ไม่ใช่สนิม แต่คือการเตรียมรอยเชื่อม
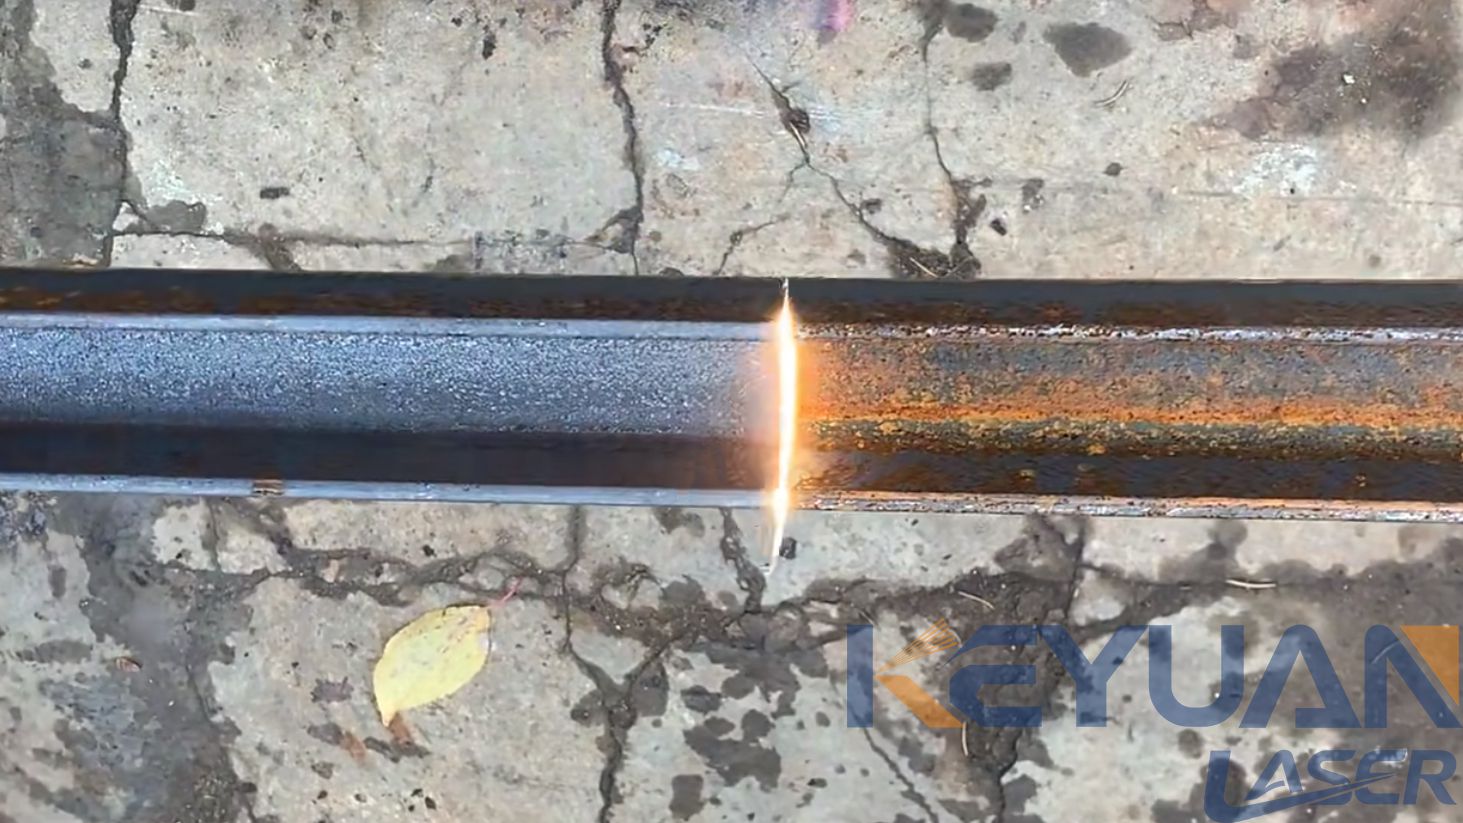
การทำความสะอาดด้วยเลเซอร์สำหรับการเตรียมรอยเชื่อมบน TIG สแตนเลสช่วยแทนที่เครื่องเจียรและปัญหาการปนเปื้อน ชั้นออกไซด์หรือตะกรันโรงงานใต้แนวอาร์คทำให้การเริ่มอาร์คไม่เสถียร การซึมลึกที่แกว่งไปมา และรอยต่อที่ต้องทิ้ง วิธีแก้แบบดั้งเดิมคือใช้จานเจียรที่ตอกเหล็กเข้าไปในผิวงาน แล้วเช็ดด้วยอะซิโตน หัวพัลส์ 200 W กำจัดออกไซด์ได้ในสองรอบที่ความกว้างสแกน 20 ถึง 30 มม. และไม่ฝังสิ่งใดลงไป ทำให้การเริ่มอาร์คทำซ้ำได้และความลึกสม่ำเสมอ
หลังการเชื่อม หัวเดียวกันนี้ขจัดคราบความร้อนออกจาก 304 และ 316 ได้โดยไม่ต้องใช้แปะดองกรด สารเคมีอันตรายหมดไปจากโรงงาน น้ำล้างหายไป และชิ้นงานสำเร็จรูปทำความสะอาดในที่แทนการจุ่ม แปะดองยังคงเหมาะสมในกรณีที่ต้องพาสซีเวตทั้งพื้นผิว สำหรับแนวเชื่อมและบริเวณที่ได้รับความร้อนจากเลเซอร์จะเร็วกว่า
ความเสี่ยงต่อวัสดุฐาน โปรไฟล์การพ่นทราย และความปลอดภัย
ความร้อนเป็นวิธีแรกที่ทำอันตรายชิ้นงาน บนแผ่น 0.8 ถึง 1.2 มม. การหยุดอยู่จุดเดียวนานจะทำให้แผ่นบิดงอก่อนสนิมจะหายไป ต้องเลื่อนหัวให้ตลอด ปรับโฟกัสให้เบลอ และลดกำลังลงเหลือ 100 ถึง 200 W
การทำความสะอาดมากเกินไปเป็นข้อที่สอง ลำแสงไม่รู้ว่าสิ่งปนเปื้อนสิ้นสุดตรงไหน หากช้าเกินไปหรือโฟกัสแน่นเกินไปจะกัดลงไปถึงเนื้อโลหะฐาน และบนสแตนเลสจะขจัดชั้นที่อุดมด้วยโครเมียมออก
โปรไฟล์คือกับดัก เหล็กที่ผ่านการพ่นทรายจะมีรูปแบบสมอเชิงมุม กำหนดเป็น SA 2.5 โดยมีโปรไฟล์ 40 ถึง 70 µm เหล็กที่ทำความสะอาดด้วยเลเซอร์จะเรียบกว่า เพราะลำแสงยกสิ่งปนเปื้อนออกแทนที่จะตัดโลหะ การยึดเกาะมักจะดี แต่ถ้าแบบระบุ SA 2.5 การทำความสะอาดด้วยเลเซอร์ไม่ได้ให้ผลเช่นนั้น ดังนั้นอย่ารับงานนี้
ความปลอดภัยไม่ใช่ทางเลือก สีเก่าอาจปล่อยตะกั่ว โครเมต หรือไอโซไซยาเนต ตกค้าง ดังนั้นควรทดสอบสารเคลือบก่อนลอก และเลือกไส้กรองระบบสกัดให้ตรงกับสิ่งที่พบ หัวแบบมือถือต้องมีระบบสกัดที่หัวฉีด เพราะกระบวนการนี้สร้างฝุ่นละอองขนาดเล็ก ไม่ใช่แค่แก๊ส แว่นตาที่ได้มาตรฐานสำหรับ 1064 nm เป็นสิ่งบังคับ รวมถึงการสะท้อนด้วย และเครื่องแบบแท่นคงที่ควรอยู่ในตู้ปิดแบบ Class 1 ที่มีระบบอินเทอร์ล็อก
การยศาสตร์ของเครื่องมือถือ งานแท่น และกรณีต้นทุน
เครื่องทำความสะอาดด้วยเลเซอร์แบบมือถือในระดับ 100 ถึง 200 W บนไฟเบอร์ 5 ถึง 10 ม. หนัก 3 ถึง 5 กก. และผู้ปฏิบัติงานหนึ่งคนสามารถใช้งานได้ตลอดกะ หัวขนาด 3000 W หนักกว่า มีสายน้ำและแรงลากของสายเคเบิลตามหลัง และเราไม่ขายเป็นเครื่องมือสำหรับใช้งานแปดชั่วโมง
การนำหัวไปหาชิ้นงานจะสมเหตุสมผลก็ต่อเมื่อชิ้นงานไม่สามารถมาที่เครื่องได้ โครงเชื่อม ส่วนเรือ ม้วนท่อส่ง และแม่พิมพ์ขนาดใหญ่คือจุดที่เครื่องมือถือคุ้มค่า สิ่งใดก็ตามที่วางบนโต๊ะได้และทำซ้ำหลายร้อยครั้งต่อเดือนควรอยู่บนแท่น
ต้นทุนการเดินเครื่องส่วนใหญ่คือค่าไฟฟ้า หน่วยพัลส์ 300 W ใช้ไฟ 2 ถึง 3 kW ที่ปลั๊ก รวมถึงชิลเลอร์ ดังนั้นที่ €0.25/kWh คุณจะจ่ายต่ำกว่า €1 ต่อชั่วโมง สิ่งที่หายไปคือสื่อพ่นทราย การ์เนตที่ใช้แล้ว การกำจัดตะกอนสี และใบอนุญาตของเสีย ต้นทุนเงินลงทุนคือสิ่งที่ต้องแลก สร้างแบบจำลองเป็นชั่วโมงการพ่นทรายต่อเดือน ต้นทุนสื่อและค่ากำจัดต่อชั่วโมง บวกค่าใช้จ่ายในการลอกด้วยสารเคมี บวกวัสดุสิ้นเปลืองในการเจียรและค่าแรง เทียบกับเงินลงทุนเครื่องจักรในสามปี
ในกรณีที่การทำความสะอาดเป็นครั้งคราวและการเชื่อมเป็นงานหลัก หัวทำความสะอาดโดยเฉพาะจะว่างงานเกือบทั้งสัปดาห์ นั่นคือกรณีของ
เครื่องเชื่อมเลเซอร์ 4-in-1
ซึ่งเชื่อม ตัด และทำความสะอาดได้จากหัวเดียว ร้านส่วนใหญ่ที่เราเสนอราคาให้มักเลือกเป็นเจ้าของเครื่องเดียวที่ครอบคลุมสามงานได้อย่างเพียงพอ มากกว่าสามเครื่องที่ครอบคลุมงานละหนึ่งอย่างได้อย่างสมบูรณ์แบบ
| การทำความสะอาดด้วยเลเซอร์ | การพ่นทราย | การลอกด้วยสารเคมี | การขัดด้วยแปรงลวด | |
|---|---|---|---|---|
| ของเสียที่เกิดขึ้น | ควันที่ผ่านการกรอง | ตะกอนสีและตัวกลางในการพ่นทราย การกำจัด | ของเสียประเภทกรดหรือตัวทำละลาย, ใบอนุญาต | ฝุ่นและลวดแปรง |
| วัสดุสิ้นเปลือง | หน้าต่าง, เลนส์, กำลังไฟ | การ์เนตหรือบีด, หัวฉีด, อุปกรณ์ป้องกันส่วนบุคคล | สารเคมี, เวลาถัง, น้ำล้าง | ล้อแปรง |
| ความเสียหายของวัสดุฐาน | ต่ำหากพารามิเตอร์เหมาะสมกับแผ่น; แผ่นบางอาจบิดงอ | โปรไฟล์การตัด, การฝังตัวของสื่อ | ไม่มีผลทางกล; กัดกร่อนหากทิ้งไว้ | รอยขีดข่วน, เหล็กฝังตัว |
| ความเร็ว, สนิมผิว 1 ตร.ม. | 1.5-2.5 ตร.ม./ชม. ที่ 300 W | 15-30 ตร.ม./ชม. ในตู้พ่น | แช่และล้าง 30-60 นาที | 0.5-1 ตร.ม./ชม. ด้วยเครื่องเจียร |
| พื้นผิวที่เหลืออยู่ | เรียบเนียนกว่าการพ่นทราย ไม่ใช่ SA 2.5 | SA 2.5 โปรไฟล์ 40-70 µm | ใกล้เคียงต้นฉบับ มีรอยกัดกร่อนเล็กน้อย | รอยขีดข่วนตามทิศทาง |
| PPE และมาตรการควบคุม | แว่นตากรองแสง 1064 นาโนเมตร, ระบบดูดอากาศ, อินเทอร์ล็อก | ชุดจ่ายอากาศ, ชุดป้องกันการพ่นทราย | ถุงมือ, หน้ากากกรองอากาศ, ที่ล้างตา | กระบังหน้า, หน้ากากกันฝุ่น |
| เหมาะที่สุด | การเตรียมงานเชื่อม, คราบสีจากความร้อน, งานหน้างาน | พื้นที่ราบขนาดใหญ่, ข้อกำหนดโปรไฟล์การพ่นทราย | การลอกผิวทั้งชิ้น, งานล็อตใหญ่ | การเก็บรายละเอียด, การเกลี่ยสี |
คำถามที่พบบ่อย
เครื่องเลเซอร์ทำความสะอาดสามารถกำจัดสนิมได้หมดหรือไม่?
สนิมที่ผิวหน้า ใช่ สามารถขจัดได้จนถึงเนื้อโลหะเปลือยด้วยกำลังวัตต์ที่เพียงพอและยิงซ้ำสองสามรอบ แต่ในจุดที่การกัดกร่อนเป็นหลุมลึกลงไปใต้ผิวเดิม หลุมนั้นจะสะอาดแต่ยังคงเป็นหลุมอยู่
จะทำให้เนื้อโลหะเสียหายหรือไม่?
ไม่ หากตั้งค่าพารามิเตอร์ให้เหมาะกับความหนา ความเสียหายเกิดจากเทคนิคการใช้งาน เช่น การจ่อหัวยิงค้างไว้บนแผ่นโลหะหนา 1 มม. หรือเคลื่อนช้าเกินไปจนกัดเข้าเนื้อโลหะ สแตนเลสได้รับผลกระทบมากที่สุด เพราะการทำความสะอาดมากเกินไปจะขจัดชั้นที่อุดมด้วยโครเมียมออก
เร็วแค่ไหนเมื่อเทียบกับการพ่นทราย?
ช้ากว่า และใครก็ตามที่อ้างเป็นอย่างอื่นยังไม่ได้วัดผลจริง เครื่องขนาด 200 วัตต์บนสนิมผิวเผินครอบคลุมประมาณ 1 ถึง 2 ตร.ม./ชม. ส่วนทีมพ่นทรายที่มีบูธที่เหมาะสมทำได้ 15 ถึง 30 ตร.ม./ชม. มันชนะที่แนวเชื่อมและทุกจุดที่การกำจัดของเสียมีค่าใช้จ่าย
การทำความสะอาดด้วยเลเซอร์ต้องใช้วัสดุสิ้นเปลืองหรือไม่?
น้อยมาก หน้าต่างป้องกันเลนส์ บางครั้งก็เลนส์โฟกัส และไฟฟ้าสำหรับหัวยิงและชิลเลอร์
ใช้กับอะลูมิเนียมและชิ้นงานอะโนไดซ์ได้หรือไม่?
อะลูมิเนียมเปล่าเป็นเรื่องยาก เพราะโลหะสะท้อนลำแสง 1064 นาโนเมตรเกือบทั้งหมดและดึงความร้อนออกไปอย่างรวดเร็ว กระบวนการจึงต้องใช้พลังงานความหนาแน่นสูงขึ้นและยิงหลายรอบ ส่วนอะโนไดซ์เป็นชั้นออกไซด์ที่ควบคุมไว้ และเลเซอร์จะลอกมันออก ซึ่งมักตรงข้ามกับสิ่งที่ต้องการบนชิ้นงานที่เน้นความสวยงาม
สรุปสั้น ๆ
การทำความสะอาดด้วยเลเซอร์แทนการพ่นทรายและการลอกด้วยสารเคมีในงานเตรียมแนวเชื่อม คราบความร้อน สนิมบาง ฟิล์มน้ำมัน และงานภาคสนาม โดยไม่มีตัวกลาง ไม่มีสารเคมี และไม่มีของเสีย มันแพ้บูธพ่นทรายบนพื้นที่ราบขนาดใหญ่ ไม่สามารถเติมหลุมกัดกร่อน และจะไม่มีทางผ่านการทดสอบเกลือด้วยตัวเอง ซื้อเพื่องานที่มันชนะ
label:
related news


ที่อยู่อีเมล:
สายด่วน:
ลิขสิทธิ์ © 2012-2026 Keyuan Laser สงวนลิขสิทธิ์










