 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Limpieza láser: óxido, pintura y preparación de soldadura sin chorro abrasivo
release time:
2026-09-30
La limpieza láser elimina el óxido, la pintura y la decoloración térmica de soldadura del acero sin medios abrasivos ni productos químicos. Tasas de cobertura, los trabajos que no puede completar y el caso de retorno de
Un fabricante neerlandés nos preguntó la primavera pasada si un láser podía sustituir su cabina de chorreado. Limpiaban bastidores soldados de 1,8 m y pagaban por retirar 40 kg de granate agotado y lodos de pintura por turno.
La respuesta honesta: podía encargarse de la mayor parte del trabajo de óxido y pintura, de nada del trabajo de contaminación por sal, y de toda la preparación de soldadura. Esa división decide si el retorno de la inversión llega en dieciocho meses o nunca.
Cómo un haz pulsado elimina el óxido del acero
Parece que quema. No es así.
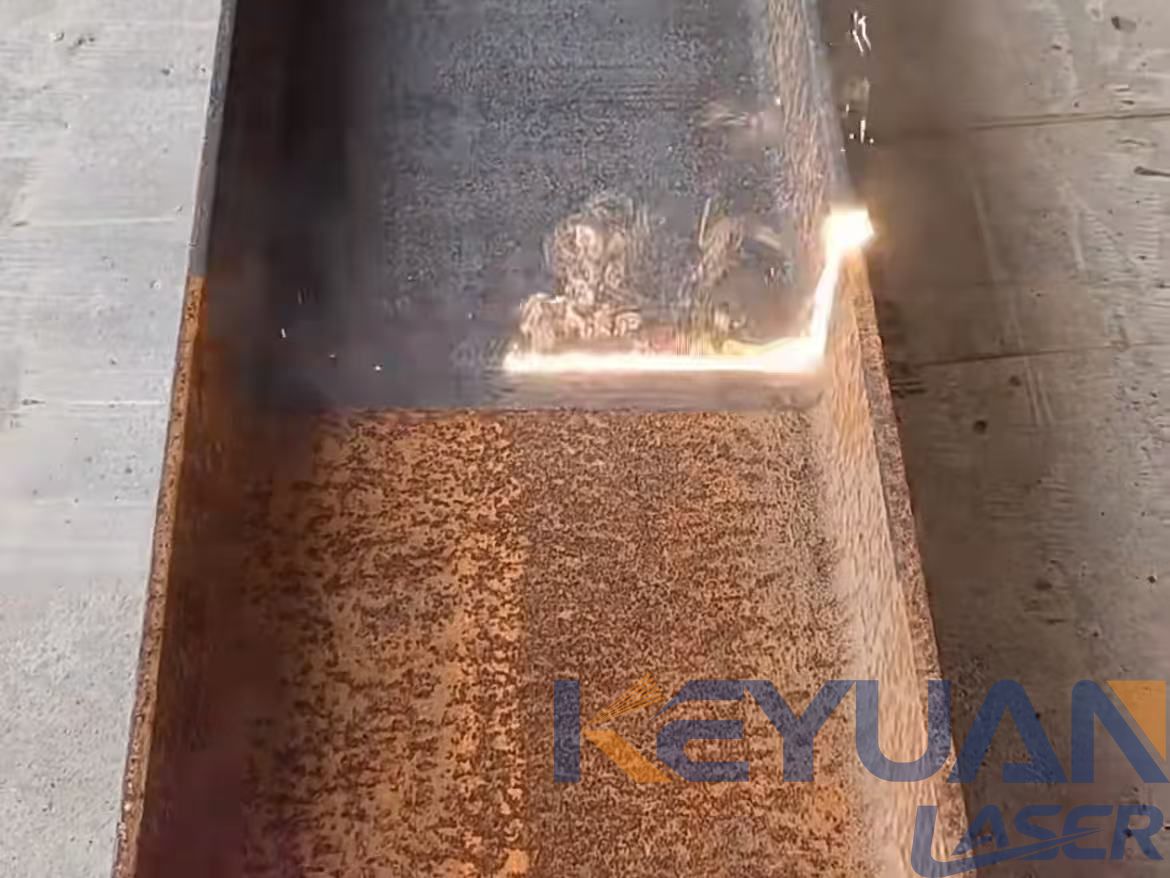
A 1064 nm, el óxido de hierro absorbe el haz mucho mejor que el acero que tiene debajo. El óxido, la cascarilla de laminación, el pigmento de pintura y la coloración térmica se acoplan a esa longitud de onda, mientras que el metal desnudo pulido en su mayoría la refleja. La energía se deposita en la capa contaminante, que se calienta varios cientos de grados en nanosegundos e intenta expandirse más de lo que el sustrato inferior puede seguir. La tensión en esa interfaz rompe la unión.
Supere una fluencia de aproximadamente 1 a 5 J/cm², y el umbral varía según el material, la capa se ioniza y se forma una pluma de plasma sobre el punto. Ese plasma actúa como un frente de choque y desprende el óxido aflojado en lugar de vaporizarlo, de modo que un panel de 1 mm sobrevive al paso.
La selectividad es el argumento de venta. Una boquilla de chorreado no distingue el óxido del acero que hay debajo, y un disco de amolado tampoco. Una
máquina de limpieza láser
deja de cortar cuando encuentra material que refleja en lugar de absorber, dejando el acabado de laminación en chapa 304 en vez de una franja surcada.
Onda continua o pulsada, y qué potencia se compra
La decisión entre limpieza láser continua y pulsada es una decisión de aporte térmico. Una fuente de onda continua (CW) emite un haz ininterrumpido, rápida y económica por vatio en chapa plana con óxido ligero o una fina película de aceite. El calor es su debilidad: mantén un cabezal CW de 1000 W fijo sobre chapa laminada en frío de 1,2 mm y el color cambiará antes de que aparezca el pandeo. Las fuentes pulsadas entregan energía en ráfagas cortas con intervalos de enfriamiento entre ellas, por lo que el aporte térmico promedio se mantiene bajo. Para chapa fina, sustratos delicados y óxido irregular que requiere varias pasadas, orientamos a los compradores hacia una
máquina de limpieza láser pulsada
en lugar de una unidad CW.
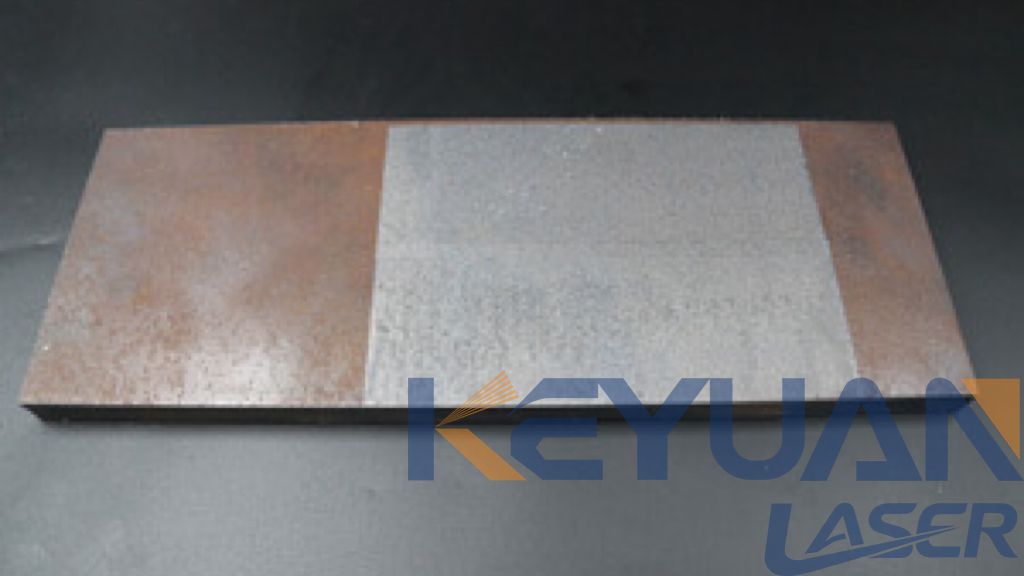
La potencia determina la cobertura. Un cabezal de 100 W elimina huellas dactilares, aceites y óxido superficial a 1-2 m²/h. Los 200 W son el más vendido para óxido superficial, pintura y preparación de soldadura. Una configuración de
limpieza láser pulsada
de 300 W empieza a eliminar cascarilla de laminación a 1,5-2,5 m²/h, los 500 W eliminan la cascarilla en una sola pasada, y los 1000 W hacen prácticos el recubrimiento en polvo y los moldes grandes. Los perfiles de gran tamaño requieren 2000 W o más.
En una gran superficie plana oxidada, un equipo de chorreado sigue siendo más rápido por metro cuadrado que un cabezal de 200 W. Los láseres ganan en calidad de preparación y desperdicio, no en una carrera de cobertura contra el granate.
La distancia de desenfoque y el ancho de escaneo deciden lo que ocurre en la superficie. Trabajar de 20 a 40 mm fuera de foco produce una línea ancha y suave que cubre terreno rápidamente, con una caída de fluencia que el óxido grueso ignora. Acercarse más pone el haz en una franja estrecha que se adapta a cordones de soldadura y arruina capas finas. El ancho de escaneo funciona igual: de 60 a 80 mm a 1000 W levanta óxido ligero rápidamente, una línea de 10 a 20 mm elimina la cascarilla de laminación.
Qué elimina y qué no hará
| Contaminante | ¿Elección correcta? | Condiciones y cifras |
|---|---|---|
| Óxido superficial, óxido de flash | Sí | 100-300 W, una pasada, 1-2,5 m²/h |
| Óxido grueso descamado | Sí, lentamente | Varias pasadas a 300-1000 W; el granallado gana en chapa |
| Cascarilla de laminación, laminado en caliente | Sí | 300 W o más, desenfoque de 20-40 mm, escaneo de 40-60 mm |
| Pintura y recubrimiento en polvo | Normalmente | Recubrimientos finos en una pasada; epoxi grueso en varias pasadas |
| Aceites, agentes desmoldantes | Sí | Potencia mínima, sin efecto en el sustrato |
| Coloración térmica de soldadura | Sí | 200 W con escaneo de 20-30 mm, sustituye la pasta de decapado |
| Molde, caucho, adhesivo | Sí | 100-300 W en utillaje polimérico |
| Corrosión por picadura profunda | No | La superficie se limpia, las picaduras permanecen. Requiere reparación de soldadura |
| Cloruros y sal | No | No supera el ensayo de niebla salina; se requiere lavado químico |
| Eliminación de 1 mm de metal | No | Fresado o rectificado, no limpieza |
La corrosión por picadura profunda es un problema de forma, no de limpieza. Una máquina de eliminación de óxido por láser arranca el óxido de una picadura y deja la picadura donde estaba, por lo que una especificación de recubrimiento que exija un perfil liso implica reparación de soldadura o material de relleno.
La sal es peor porque es invisible. Los cloruros procedentes de la exposición marina o de una línea de decapado se alojan en los límites de grano; una sola pasada de láser hace que la superficie parezca recién salida de fábrica mientras el recubrimiento sigue sin superar el ensayo de niebla salina. Nuestra regla es primero el láser, después un lavado con agua desionizada o ácido fosfórico, y luego una tira de prueba de cloruros antes de pintar.
El trabajo de moldes y utillaje es el ganador silencioso aquí. El agente desmoldante y los residuos de caucho se eliminan de los moldes de inyección y
maquinaria de envasado
utillaje sin disolvente.
Preparación de soldadura y limpieza posterior
El argumento comercial más sólido para este equipo no es el óxido. Es la preparación de soldadura.
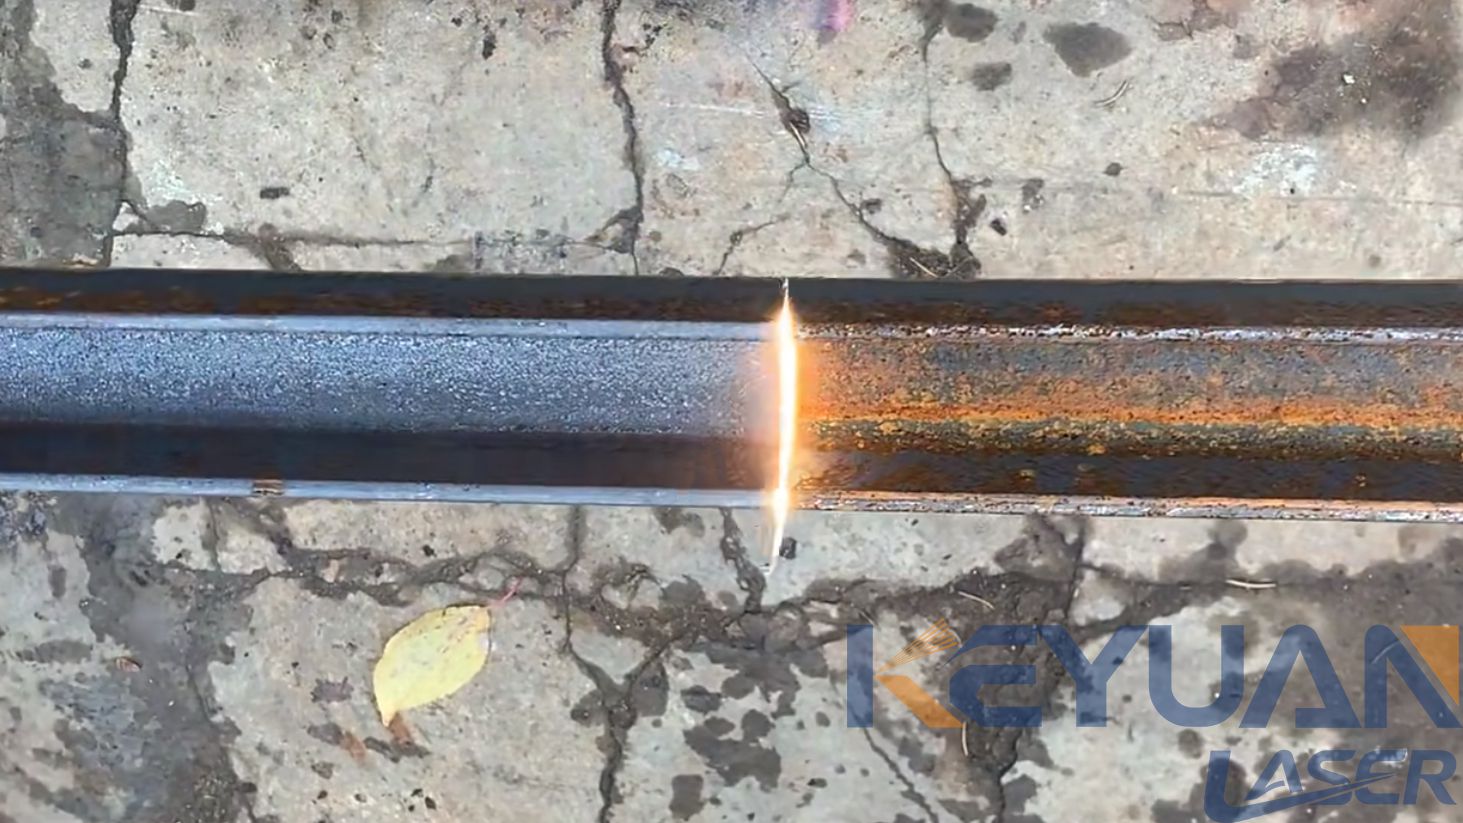
La limpieza láser para la preparación de soldadura en TIG sobre acero inoxidable sustituye a la amoladora y su contaminación. Una capa de óxido o calamina bajo el arco provoca un inicio inestable, una penetración que se desvía y uniones que se desechan. La solución tradicional es un disco de amolar que incrusta hierro en la superficie, seguido de un paño con acetona. Un cabezal pulsado de 200 W elimina el óxido en dos pasadas con un ancho de barrido de 20 a 30 mm y no incrusta nada, por lo que el inicio del arco se vuelve repetible y la penetración se mantiene uniforme.
Tras la soldadura, el mismo cabezal elimina la coloración térmica del 304 y el 316 sin pasta de decapado ácido. Un producto químico peligroso sale del taller, el agua de enjuague desaparece y un conjunto acabado se limpia en su sitio en lugar de sumergirse. La pasta de decapado sigue teniendo sentido cuando toda una superficie necesita pasivarse; para un cordón y su zona afectada por el calor, el láser es más rápido.
Riesgo para el sustrato, perfil de chorreado y seguridad
El calor es la primera forma de dañar una pieza. En chapa de 0,8 a 1,2 mm, detenerse en un punto deforma el panel antes de que desaparezca el óxido. Mantenga el cabezal en movimiento, permanezca desenfocado, baje a 100-200 W.
La limpieza excesiva es el segundo. El haz no sabe dónde termina el contaminante; una velocidad demasiado lenta o un enfoque demasiado cerrado penetra en el metal base y, en el acero inoxidable, elimina la capa rica en cromo.
El perfil es la trampa. El acero granallado presenta un patrón de anclaje angular, especificado como SA 2.5 con un perfil de 40 a 70 µm. El acero limpiado con láser es más liso, porque el haz elimina la contaminación en lugar de cortar el metal. La adherencia suele ser buena, pero si el plano indica SA 2.5, la limpieza láser no lo produce, así que no acepte el trabajo.
La seguridad no es opcional. La pintura antigua puede liberar residuos de plomo, cromato o isocianato, así que analice el recubrimiento antes de eliminarlo y elija el filtro de extracción según lo que encuentre. Los cabezales manuales necesitan extracción en la boquilla, porque el proceso genera partículas finas, no solo gas. Las gafas con protección para 1064 nm son obligatorias, incluidas las reflexiones, y las unidades de pórtico fijas deben ir en un recinto Clase 1 con enclavamiento.
Ergonomía manual, trabajo en pórtico y el caso de costes
Una máquina de limpieza láser manual de la clase 100 a 200 W, con fibra de 5 a 10 m, pesa de 3 a 5 kg y un operario puede usarla durante un turno completo. Un cabezal de 3000 W es más pesado, con líneas de agua y arrastre de cable detrás, y no lo vendemos como herramienta para ocho horas.
Llevar el cabezal a la pieza solo tiene sentido cuando la pieza no puede ir a la máquina. Los bastidores soldados, las secciones de barco, los carretes de tubería y los moldes grandes son donde los equipos manuales se justifican; cualquier cosa que quepa en una mesa y se repita unos cientos de veces al mes pertenece a un pórtico.
El coste de funcionamiento es principalmente electricidad. Una unidad pulsada de 300 W consume de 2 a 3 kW en la toma, incluido el enfriador, así que a 0,25 €/kWh está por debajo de 1 € por hora. Lo que desaparece es el medio de granallado, el granate usado, la eliminación de lodos de pintura y el permiso de residuos. El coste de capital es la contrapartida. Elabore el modelo como horas mensuales de granallado por coste de medio y eliminación por hora, más el gasto en decapado químico, más los consumibles de amolado y la mano de obra, frente al capital de la máquina a tres años.
Cuando la limpieza es ocasional y la soldadura es lo principal, un cabezal de limpieza dedicado permanece inactivo la mayor parte de la semana. Ese es el caso de una
máquina de soldadura láser 4 en 1
, que suelda, corta y limpia desde un solo cabezal. La mayoría de los talleres a los que cotizamos preferirían tener una máquina que cubra tres trabajos de forma adecuada en lugar de tres que cubran uno cada una a la perfección.
| Limpieza láser | Chorreado con arena | Decapado químico | Cepillado con alambre | |
|---|---|---|---|---|
| Flujo de residuos | Humos filtrados | Lodos de medios y pintura, eliminación | Residuos de ácido o disolvente, permisos | Polvo y alambre de cepillo |
| Consumibles | Ventana, lente, alimentación | Granate o microesferas, boquillas, EPP | Productos químicos, tiempo de tanque, agua de enjuague | Ruedas de cepillo |
| Daño al sustrato | Bajo si los parámetros se ajustan a la chapa; la placa delgada puede deformarse | Perfil de corte, incrustación del medio | Ninguno mecánico; graba si se deja | Rayones, hierro incrustado |
| Velocidad, 1 m² de óxido superficial | 1.5-2.5 m²/h a 300 W | 15-30 m²/h en cabina | 30-60 min de remojo y enjuague | 0,5-1 m²/h con amoladora |
| Superficie resultante | Más lisa que el chorreado, no SA 2.5 | SA 2.5, perfil de 40-70 µm | Casi original, ligeramente grabada | Rayones direccionales |
| EPP y controles | Gafas de 1064 nm, extracción, enclavamiento | Aire suministrado, traje de chorreado | Guantes, respirador, lavaojos | Pantalla facial, mascarilla antipolvo |
| Mejor opción | Preparación de soldadura, coloración térmica, trabajo in situ | Grandes superficies planas, especificaciones de perfil de chorreado | Decapado de toda la superficie, lotes grandes | Retoques, difuminado |
Preguntas frecuentes
¿La limpieza láser puede eliminar el óxido por completo?
El óxido superficial, sí, hasta el metal desnudo con suficiente potencia y un par de pasadas. Donde la corrosión ha picado por debajo de la superficie original, la picadura queda limpia pero vacía.
¿Daña el metal base?
No cuando los parámetros se ajustan al espesor. El daño proviene de la técnica: mantener el cabezal fijo sobre una chapa de 1 mm, o avanzar lo suficientemente lento como para cortar el metal base. El acero inoxidable es el más afectado, porque la limpieza excesiva elimina la capa rica en cromo.
¿Qué tan rápido es en comparación con el arenado?
Más lento, y quien afirme lo contrario no lo ha medido. Un equipo de 200 W sobre óxido superficial cubre aproximadamente 1 a 2 m²/h; un equipo de chorro con cabina adecuada hace 15 a 30 m²/h. Gana en cordones de soldadura y en cualquier lugar donde la eliminación de residuos tenga un costo.
¿La limpieza láser necesita consumibles?
Muy pocos. Una ventana protectora, ocasionalmente una lente focal, más electricidad para el cabezal y el enfriador.
¿Se puede usar en aluminio y piezas anodizadas?
El aluminio desnudo es difícil, porque el metal refleja la mayor parte del haz de 1064 nm y disipa el calor rápidamente, por lo que el proceso requiere mayor fluencia y pasadas ligeras. La anodización es una capa de óxido controlada y el láser la elimina, normalmente lo contrario de lo que se desea en una pieza cosmética.
La versión breve
La limpieza láser reemplaza el arenado y el decapado químico en preparación de soldadura, coloración térmica, óxido ligero, películas de aceite y trabajos in situ, sin medios, sin químicos y sin flujo de residuos. Pierde frente a una cabina de chorro en grandes superficies planas, no puede rellenar picaduras y nunca pasará por sí sola una prueba de sal. Cómprela por los trabajos que gana.
label:
related news


Dirección de correo electrónico:
Teléfono de atención:
Copyright © 2012-2026 Keyuan Laser Todos los derechos reservados










