 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Lazer Temizleme: Kumlama Olmadan Pas, Boya ve Kaynak Hazırlığı
release time:
2026-09-30
Lazer temizleme, çelik üzerindeki pası, boyayı ve kaynak oksitlenmesini hiçbir aşındırıcı madde ve kimyasal kullanmadan giderir. Kapsama oranları, tamamlayamadığı işler ve geri ödeme durumu.
Geçen bahar bir Hollandalı imalatçı bize lazerin kumlama kabinlerinin yerini alıp alamayacağını sordu. 1,8 m'lik kaynaklı çerçeveleri temizliyorlardı ve her vardiyada 40 kg kullanılmış garnet ve boya çamurunu taşıma için para ödüyorlardı.
Dürüst cevap: pas ve boya işlerinin çoğunu devralabilirdi, tuz kirlenmesi işlerinin hiçbirini ve kaynak hazırlığının tamamını. Bu ayrım, geri ödemenin on sekiz ayda mı yoksa hiç mi gerçekleşeceğini belirler.
Darbeli Işın Çeliğin Pasını Nasıl Kaldırır
Yanıyor gibi görünür. Değildir.
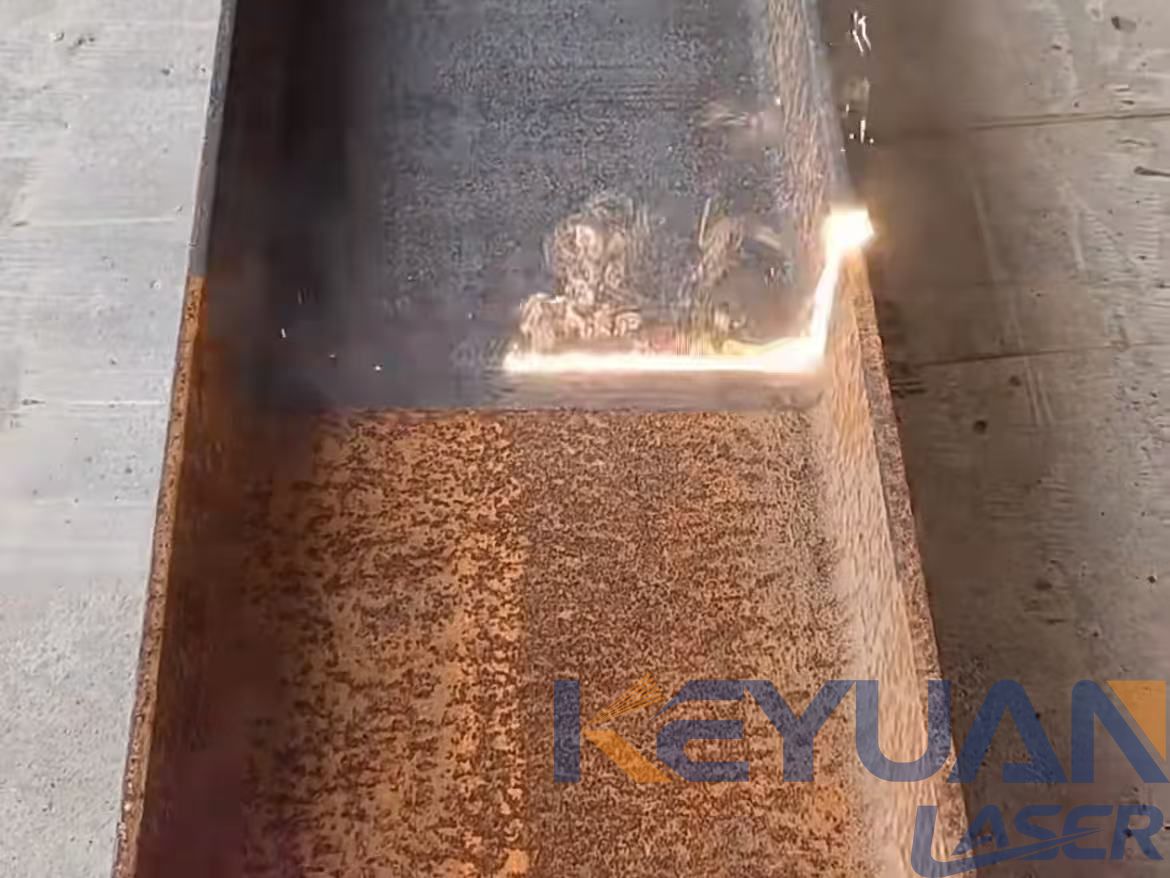
1064 nm'de demir oksit, ışını altındaki çelikten çok daha iyi emer. Pas, hadde tufalı, boya pigmenti ve ısı rengi bu dalga boyuyla eşleşirken, cilalı çıplak metal çoğunlukla onu yansıtır. Enerji kirletici katmanda birikir; bu katman nanosaniyeler içinde birkaç yüz derece ısınır ve altındaki alt tabakanın takip edebileceğinden daha fazla genişlemeye çalışır. Bu arayüzdeki gerilme bağı koparır.
Akı yoğunluğunu kabaca 1 ila 5 J/cm²'nin üzerine çıkarın; eşik malzemeye göre değişir, katman iyonlaşır ve noktanın üzerinde bir plazma bulutu oluşur. Bu plazma bir şok cephesi görevi görür ve gevşemiş oksidi buharlaştırmak yerine koparıp atar, böylece 1 mm'lik bir panel geçişten sağ çıkar.
Seçicilik satış noktasıdır. Bir kumlama nozulu pası altındaki çelikten ayırt edemez, taşlama diski de edemez. Bir
lazer temizleme makinesi
emer yerine yansıtan malzemeyle karşılaştığında kesmeyi durdurur ve 304 sac üzerinde oyulmuş bir şerit yerine hadde yüzeyi bırakır.
Sürekli Dalga mı Darbeli mi ve Watt Değeri Neyi Satın Alır
Sürekli mi yoksa darbeli lazer temizleme mi tercih edileceği bir ısı girdisi kararıdır. Sürekli dalga (CW) kaynağı kesintisiz bir ışın yayar; hafif oksit veya ince yağ filmi bulunan düz plakalarda hızlı ve watt başına ucuzdur. Isı zayıf noktasıdır: 1000 W'lık bir CW kafasını 1,2 mm soğuk haddelenmiş sac üzerinde sabit tutun, burkulma görünmeden önce renk değişir. Darbeli kaynaklar enerjiyi kısa patlamalar halinde, aralarında soğuma boşlukları bırakarak iletir; böylece ortalama ısı girdisi düşük kalır. İnce sac, hassas alt tabakalar ve birkaç geçiş gerektiren düzensiz pas için alıcıları CW ünitesi yerine bir
darbeli lazer temizleme makinesine
yönlendiriyoruz.
Watt değeri kapsama alanını belirler. 100 W'lık bir kafa, parmak izlerini, yağları ve yüzeysel pası 1 ila 2 m²/saatte temizler. 200 W, yüzey pası, boya ve kaynak hazırlığı için en çok satan modeldir. 300 W'lık bir
darbeli lazer temizleme
sistemi, hadde kabuğunu 1,5 ila 2,5 m²/saatte kaldırmaya başlar; 500 W kabuğu tek geçişte alır ve 1000 W toz boya ile büyük kalıpları pratik hale getirir. Gemi bölümleri 2000 W ve üzerini ister.
Büyük, düz ve paslı bir alanda, bir kumlama ekibi metrekare başına hâlâ 200 W'lık bir kafadan daha hızlıdır. Lazerler hazırlık kalitesi ve atık konusunda kazanır, garnet ile kaplama yarışında değil.
Odak dışı bırakma mesafesi ve tarama genişliği yüzeyde ne olacağını belirler. Odağın 20 ila 40 mm dışında çalışmak, hızlı bir şekilde alan kaplayan geniş ve yumuşak bir çizgi verir; kalın pasın görmezden geldiği bir akı düşüşüyle birlikte. Daha yakına gelmek, kaynak dikişlerine uygun dar bir şeride ışını yönlendirir ancak ince yüzeyleri bozar. Tarama genişliği de aynı şekilde ödünleşir: 1000 W'ta 60 ila 80 mm hafif oksidi hızlıca kaldırır, 10 ila 20 mm'lik bir çizgi ise hadde tufalını temizler.
Neyi Temizler ve Neyi Yapmaz
| Kirletici | Doğru seçim mi? | Koşullar ve sayılar |
|---|---|---|
| Anlık pas, yüzey pası | Evet | 100-300 W, tek geçiş, 1-2,5 m²/saat |
| Ağır dökülen pas | Evet, yavaşça | 300-1000 W arasında birkaç geçiş; plakada kumlama daha etkili |
| Hadde tufalı, sıcak haddelenmiş | Evet | 300 W ve üzeri, 20-40 mm odak kaydırma, 40-60 mm tarama |
| Boya ve toz boya | Genellikle | İnce kaplamalar tek geçiş; kalın epoksi birkaç geçiş |
| Yağlar, kalıp ayırıcılar | Evet | En düşük güç, alt tabakaya etkisi yok |
| Kaynak ısı renklenmesi | Evet | 20-30 mm taramada 200 W, turşu pastasının yerini alır |
| Kalıp, kauçuk, yapıştırıcı | Evet | Polimer kalıplarda 100-300 W |
| Derin oyuklu korozyon | Hayır | Yüzey temizlenir, oyuklar kalır. Kaynak onarımı gerekir |
| Klorürler ve tuz | Hayır | Tuz püskürtme testinde başarısız olur; kimyasal yıkama gerekir |
| 1 mm metal kaldırma | Hayır | Frezeleme veya taşlama, temizleme değil |
Derin çukur korozyonu bir temizlik sorunu değil, şekil sorunudur. Lazer pas sökme makinesi oksidi çukurdan sıyırır ve çukuru olduğu yerde bırakır; bu nedenle pürüzsüz bir profil isteyen kaplama spesifikasyonu, kaynak onarımı veya dolgu gerektirir.
Tuz daha kötüdür çünkü görünmezdir. Deniz maruziyetinden veya dekapaj hattından gelen klorürler tane sınırlarında yerleşir; tek bir lazer geçişi yüzeyi fabrikadan yeni çıkmış gibi gösterirken kaplama hâlâ tuz püskürtme testinde başarısız olur. Kuralımız önce lazer, sonra deiyonize su veya fosforik asit yıkaması, ardından boyamadan önce klorür test şerididir.
Kalıp ve takım çalışması burada sessiz kazanan. Ayırıcı madde ve kauçuk kalıntısı enjeksiyon kalıplarından ve
paketleme makineleri
takımlarından solvent olmadan çıkar.
Kaynak Hazırlığı ve Kaynak Sonrası Temizlik
Bu ekipmanın en güçlü ticari gerekçesi pas değildir. Kaynak hazırlığıdır.
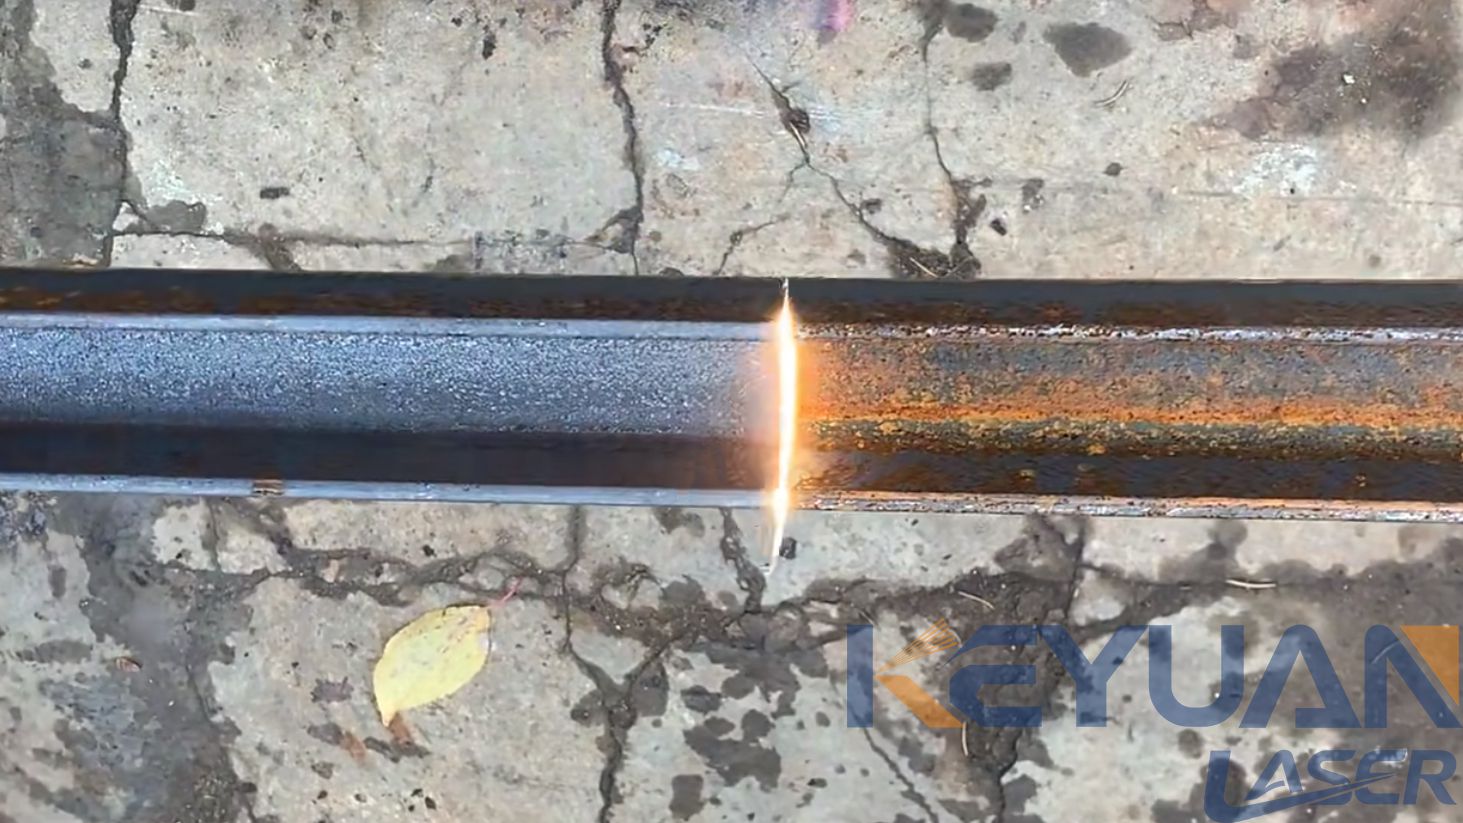
TIG paslanmaz çelikte kaynak hazırlığı için lazer temizleme, taşlamayı ve onun kontaminasyonunu ortadan kaldırır. Ark altındaki bir oksit veya hadde tufalı katmanı dengesiz bir başlangıç, gezen bir nüfuziyet ve hurdaya çıkan bağlantılar verir. Geleneksel çözüm, yüzeye demir süren bir taşlama diski ve ardından aseton silmesidir. 200 W darbeli bir kafa, oksiti 20 ila 30 mm tarama genişliğinde iki geçişte alır ve hiçbir şey gömmez, böylece ark başlangıcı tekrarlanabilir hale gelir ve nüfuziyet eşit kalır.
Kaynak sonrası, aynı kafa 304 ve 316'dan ısı rengini asit turşulama macunu olmadan kaldırır. Tehlikeli bir kimyasal atölyeden çıkar, durulama suyu ortadan kalkar ve bitmiş bir montaj daldırılmak yerine yerinde temizlenir. Turşulama macunu, tüm bir yüzeyin pasivasyon gerektirdiği yerlerde hâlâ mantıklıdır; bir dikiş ve onun ısıdan etkilenen bölgesi için lazer daha hızlıdır.
Alt Tabaka Riski, Kumlama Profili ve Güvenlik
Isı, bir parçaya zarar vermenin ilk yoludur. 0,8 ila 1,2 mm sacda, bir noktada oyalanmak pas gitmeden paneli çarpıtır. Kafayı hareket ettirin, odak dışı kalın, 100 ila 200 W'a düşün.
Aşırı temizlik ikincisidir. Işının kirleticinin nerede bittiğine dair hiçbir fikri yoktur; çok yavaş veya çok sıkı bir odak ana metale kadar soyar ve paslanmaz çelikte bu, krom açısından zengin katmanı kaldırır.
Profil tuzaktır. Kumlanmış çelik, SA 2.5 olarak belirtilen, 40 ila 70 µm profil ile açısal bir çapa deseni taşır. Lazerle temizlenmiş çelik daha pürüzsüzdür, çünkü ışın metali kesmek yerine kirlenmeyi kaldırır. Yapışma genellikle iyidir, ancak çizim SA 2.5 diyorsa, lazer temizleme bunu üretmez, bu nedenle işi kabul etmeyin.
Güvenlik isteğe bağlı değildir. Eski boya kurşun, kromat veya izosiyanat kalıntıları salabilir, bu nedenle sıyırmadan önce kaplamayı test edin ve bulduğunuz şeye göre emme filtresini eşleştirin. El tipi kafalar, nozulda emme gerektirir, çünkü işlem sadece gaz değil ince partikül de üretir. 1064 nm için derecelendirilmiş gözlük zorunludur, yansımalar dahil, ve sabit gantry üniteleri Class 1 kilitli bir muhafazaya aittir.
El Tipi Ergonomi, Gantry Çalışması ve Maliyet Durumu
100 ila 200 W sınıfında, 5 ila 10 m fiber üzerinde bir el tipi lazer temizleme makinesi 3 ila 5 kg ağırlığındadır ve bir operatör tam vardiya boyunca çalıştırabilir. 3000 W'lık bir kafa daha ağırdır, arkasında su hatları ve kablo sürüklemesi vardır ve biz onu sekiz saatlik bir alet olarak satmıyoruz.
Kafayı parçaya getirmek yalnızca parça makineye gelemediğinde anlamlıdır. Kaynaklı çerçeveler, gemi bölümleri, boru hattı makaraları ve büyük kalıplar el tipi makinelerin kendini amorti ettiği yerlerdir; bir masaya sığan ve ayda birkaç yüz kez tekrarlanan her şey bir gantry'ye aittir.
İşletme maliyeti çoğunlukla elektriktir. 300 W'lık darbeli bir ünite, chiller dahil duvardan 2 ila 3 kW çeker, yani €0.25/kWh'de saatte €1'in altındasınız. Kaybolan şey kumlama ortamı, kullanılmış garnet, boya çamuru bertarafı ve atık iznidir. Sermaye maliyeti ise takastır. Modeli aylık kumlama saatleri saat başına ortam ve bertaraf maliyeti, artı kimyasal sıyırma harcaması, artı taşlama sarf malzemeleri ve işçilik, üç yıl boyunca makine sermayesine karşı olarak kurun.
Temizliğin ara sıra yapıldığı ve kaynağın ana iş olduğu durumlarda, özel bir temizleme kafası haftanın çoğunda boşta durur. Bu, bir
4'ü 1 arada lazer kaynak makinesi
için geçerlidir; tek kafadan kaynak, kesim ve temizlik yapar. Fiyat teklifi verdiğimiz çoğu atölye, her biri tek işi mükemmel yapan üç makine yerine üç işi yeterince karşılayan tek bir makineye sahip olmayı tercih eder.
| Lazer temizleme | Kumlama | Kimyasal sıyırma | Tel fırçalama | |
|---|---|---|---|---|
| Atık akışı | Filtrelenmiş duman | Dolgu ve boya çamuru, bertaraf | Asit veya çözücü atığı, izinler | Toz ve fırça teli |
| Sarf malzemeleri | Pencere, lens, güç | Garnet veya bilye, nozullar, KKD | Kimyasallar, tank süresi, durulama suyu | Fırça çarkları |
| Alt tabaka hasarı | Parametreler saca uygunsa düşük; ince plaka eğilebilir | Kesim profili, ortam gömülmesi | Mekanik yok; bırakılırsa dağlama yapar | Çizikler, gömülü demir |
| Hız, 1 m² yüzey pası | 300 W'ta 1,5-2,5 m²/sa | Kabinde 15-30 m²/sa | 30-60 dk bekletme ve durulama | 0,5-1 m²/sa öğütücü ile |
| Geride kalan yüzey | Kumlamadan daha pürüzsüz, SA 2.5 değil | SA 2.5, 40-70 µm profil | Orijinale yakın, hafif dağlanmış | Yönlü çizikler |
| KKD ve kontroller | 1064 nm gözlük, ekstraksiyon, kilit sistemi | Beslemeli hava, kumlama tulumu | Eldiven, solunum maskesi, göz duşu | Yüz siperi, toz maskesi |
| En uygun seçenek | Kaynak hazırlığı, ısı renklenmesi, yerinde çalışma | Geniş düz alanlar, kumlama profili özellikleri | Tüm yüzey soyma, büyük partiler | Rötuş, harmanlama |
SSS
Lazer temizleme pası tamamen kaldırabilir mi?
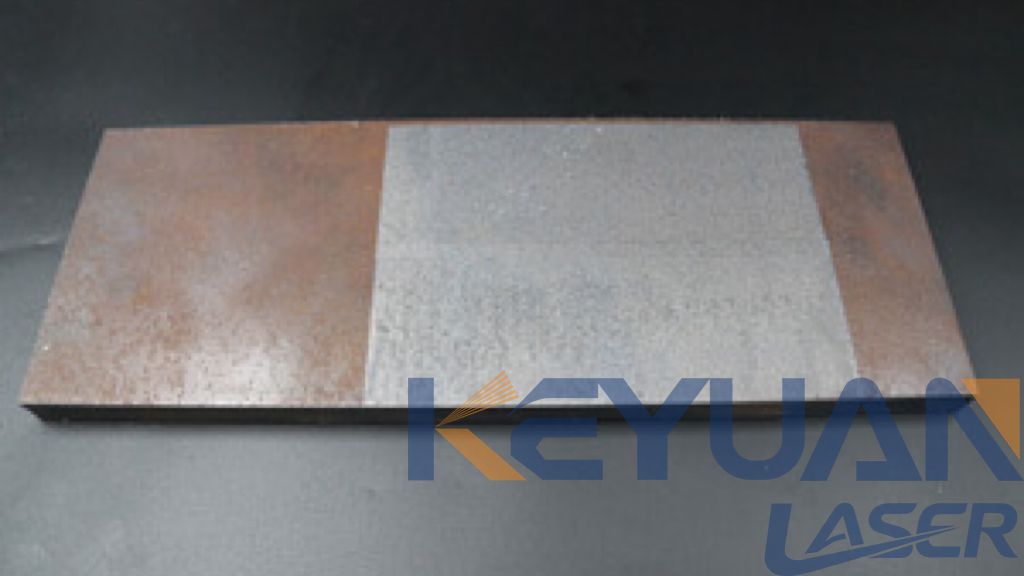
Yüzey pasını evet, yeterli güç ve birkaç geçişle çıplak metale kadar temizler. Korozyonun orijinal yüzeyin altına çukur açtığı yerlerde, çukur temiz kalır ama boş kalır.
Ana metale zarar verir mi?
Parametreler kalınlığa uygun olduğunda hayır. Hasar teknikten kaynaklanır: kafayı 1 mm sac üzerinde sabit tutmak veya ana metale kesecek kadar yavaş ilerlemek. En çok paslanmaz çelik etkilenir, çünkü aşırı temizleme krom açısından zengin katmanı kaldırır.
Kumlamaya kıyasla ne kadar hızlı?
Daha yavaş ve aksini iddia eden hiç kimse ölçüm yapmamıştır. Yüzey pası üzerinde 200 W'lık bir ünite saatte yaklaşık 1 ila 2 m²/h kaplama yapar; uygun bir kabine sahip bir kumlama ekibi ise saatte 15 ila 30 m²/h yapar. Kaynak dikişlerinde ve atık bertarafının maliyet oluşturduğu her yerde kazanır.
Lazer temizleme sarf malzemesi gerektirir mi?
Çok az. Koruyucu bir pencere, ara sıra bir odak merceği, ayrıca kafa ve soğutucu için elektrik.
Alüminyum ve anodize parçalarda kullanılabilir mi?
Çıplak alüminyum zordur, çünkü metal 1064 nm ışınının çoğunu yansıtır ve ısıyı hızla uzaklaştırır, bu nedenle işlem daha yüksek akı ve hafif geçişler gerektirir. Anodizasyon kontrollü bir oksit tabakasıdır ve lazer onu sıyırır, bu genellikle kozmetik bir parçada istediğinizin tam tersidir.
Kısa Özet
Lazer temizleme; kaynak hazırlığı, ısı rengi, hafif pas, yağ filmleri ve yerinde çalışmalarda kumlamanın ve kimyasal sıyırmanın yerini alır; ortam maddesi, kimyasal ve atık akışı yoktur. Büyük düz alanlarda kumlama kabinine karşı kaybeder, çukurlaşmayı dolduramaz ve tek başına tuz testini asla geçemez. Kazandığı işler için satın alın.
label:
related news


E-posta Adresi:
Telefon Hattı:
Telif Hakkı © 2012-2026 Keyuan Laser Tüm hakları saklıdır










