 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

El Tipi Lazer Kaynak Makinesi Nasıl Seçilir: 7 Teknik Özellik
release time:
2026-09-30
Yedi teknik özellik, bir el tipi lazer kaynak makinesinin temiz paslanmaz çelik mi kaynak yapacağını yoksa sıçramayla mı boğuşacağını belirler: güç, kaynak, torç, soğutma, fiber, gaz, saha gücü.
A
el tipi lazer kaynak makinesi
yalnızca yedi özellik kadar iyidir: çıkış gücü, lazer kaynağı, kaynak tabancası, soğutma yöntemi, fiber uzunluğu, koruyucu gaz düzeni ve saha gücü. Bunları doğru yaparsanız 0,5 ila 4 mm paslanmaz ve karbon çeliğini minimum deformasyonla kaynaklayabilirsiniz. Yanlış yaparsanız makinenin ömrü boyunca sıçrama, eksik nüfuziyet ve plansız duruşlarla boğuşursunuz.
Sıralama önemlidir. Alıcılar watt değeriyle başlar, çünkü teklifte yazan sayı odur; sonra üç ay sonra tabancanın ve soğutma yönteminin makinenin kapladığı alanı hak edip etmediğini belirlediğini keşfederler.
Çıkış Gücü Tavanı Belirler
Güç, tek geçişte ne kadar kalın kaynak yapabileceğinizin tavanını belirler. Tek başına kaynak kalitesini belirlemez ve kötü bir tabancaya sahip 2000 W'lık bir kafa, 2 mm paslanmaz bir kabinde iyi ayarlanmış 1500 W'lık bir makineye yenilir.
| Güç | Tipik tek geçiş nüfuziyeti | En uygun |
|---|---|---|
| 1000 W | 1 ila 2 mm | İnce sac, tamir işleri, düşük bütçeli giriş |
| 1500 W | 2 ila 3 mm | Çoğu sac metal imalatı, en çok satan |
| 2000 W | 3 ila 4 mm | Daha kalın plaka, daha hızlı ilerleme hızı |
| 3000 W | 4 ila 6 mm | Ağır imalat, yüksek verimli hatlar |
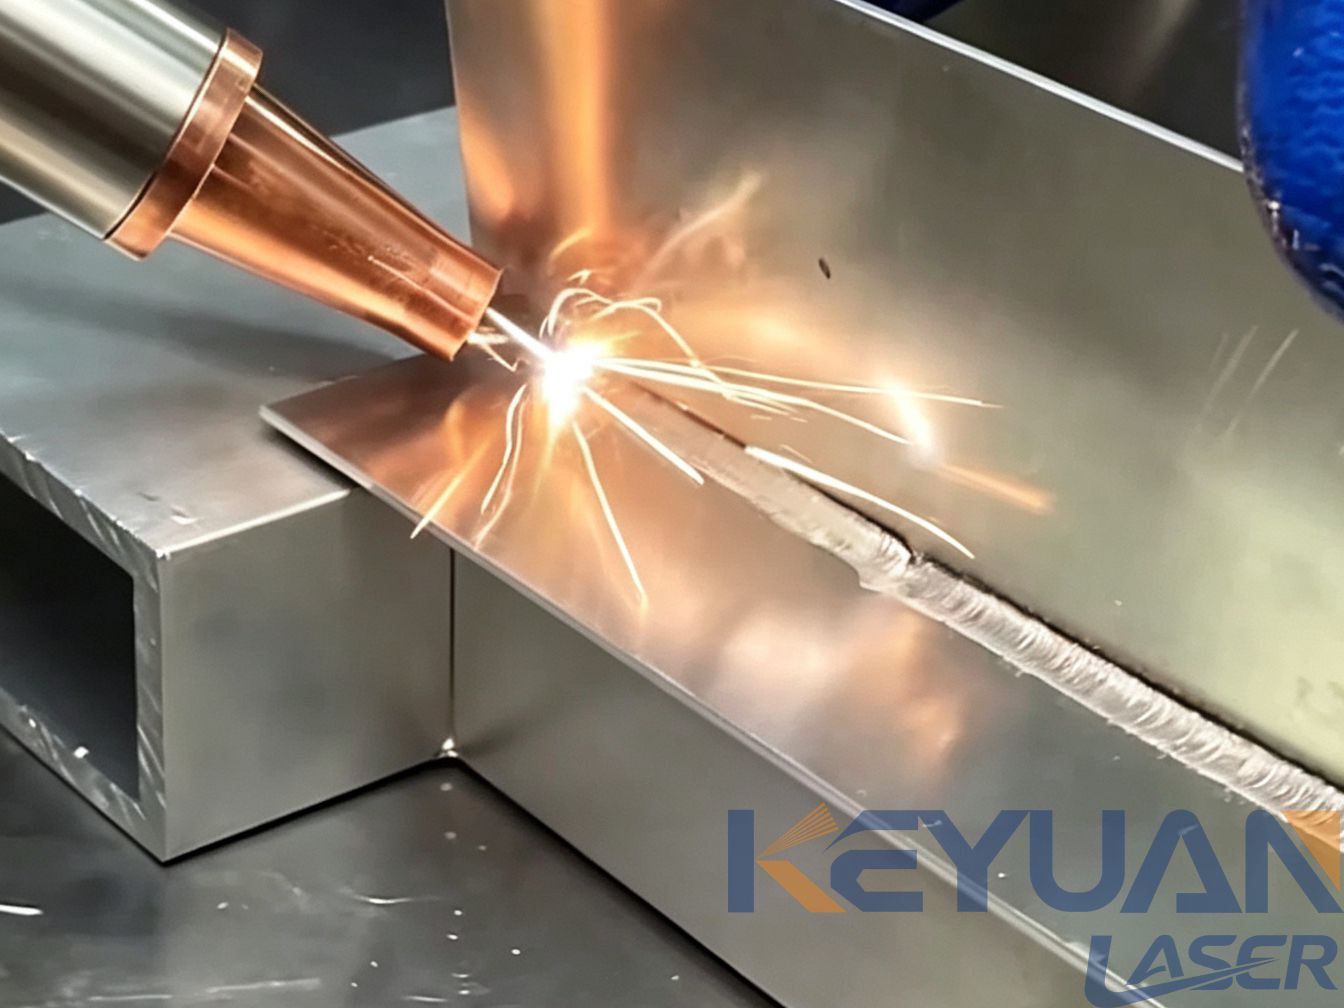
Bu nüfuziyet değerleri argon koruması, sıfıra yakın bir birleşme boşluğu ve bir salınım tabancası varsayımına dayanır. Bu üçünden herhangi birini değiştirdiğinizde gerçek değerleriniz de değişir; bu nedenle yalnızca watt değerine göre satın almak bu kategorideki en pahalı hatadır.
Çoğu alıcıya verdiğimiz kural şudur: en kalın rutin birleşim yerinizi karşılayan en düşük gücü seçin, ardından kalan bütçeyi daha iyi bir tabanca ve daha iyi bir lazer kaynağına harcayın. Salınım tabancalı 1500 W'lık bir makine, sabit nokta başlıklı 2000 W'lık bir makineden 2 mm paslanmaz çeliği daha hızlı ve daha temiz kaynak yapar ve işletme maliyeti daha düşüktür. Teklif aşamasında kimsenin bahsetmediği şey, 1500 W'ı geçtiğinizde genellikle tek fazlı beslemenin ortadan kalkmasıdır ve elektrik işleri projeye güç yükseltmesinin kendisinden daha fazla maliyet ekleyebilir.
Lazer Kaynağı: Aynı Watt, Farklı Makine
İki
fiber lazer kaynak makinesi
1500 W olarak derecelendirilen modeller aynı bağlantı noktasında oldukça farklı davranabilir; bu, kabinin içinde hangi kaynağın bulunduğuna bağlıdır. İhracat makinelerinde en sık karşılaşılan markalar Raycus, Maxphotonics, JPT, BWT ve IPG'dir. Aralarındaki fiyat farkı gerçektir ve bu fark üç şeyi satın alır.
Işın kalitesi.
Daha dar bir ışın, aynı güçte daha derin ve daha dar bir kaynak keser ve fark en kolay 3 mm ve üzerinde görülür.Görev döngüsü altında güç kararlılığı.
Bazı kaynaklar ısındıkça düşer, bu nedenle ellinci parça birinci parçayla eşleşmez.Servis ağı.
Bir kaynak tedarikçisi başarısız olduğunda, ülkenizde yenisinin devreye girmesi kaç hafta sürer?
Kaynak markasını ve model numarasını sandıktaki watt değerinden değil, yazılı olarak isteyin. Deneyimlerimize göre kaynak değişimi, bir tedarikçinin alıcının görebileceği hiçbir şeyi değiştirmeden maliyeti düşürmesinin en hızlı yoludur.
Kaynak Tabancası Gününüzü Belirler
Bu, alıcıların en çok hafife aldığı ve sonra her vardiyada hissettiği özelliktir.
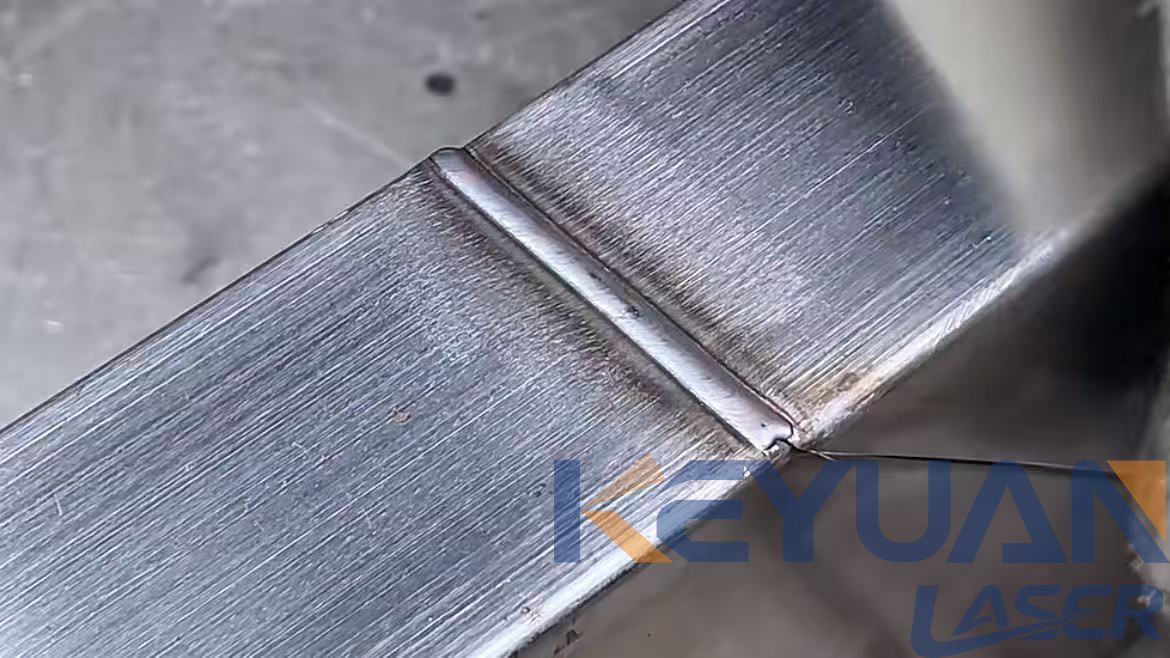
Sabit punta tabancası.
Sıkı geçme gerektiren dar bir ışın. Yaklaşık 0,2 mm'nin üzerindeki boşluklar eksik füzyon olarak kendini gösterir ve ne kadar ek güç uygularsanız uygulayın bunu gizleyemezsiniz.Salınımlı (osilasyonlu) tabanca.
Işın birleşim yeri boyunca süpürülür ve eriyik havuzunu genişletir. Yaklaşık 0,5 mm'ye kadar olan geçme boşluklarını tolere eder, daha pürüzsüz bir dikiş oluşturur ve ısı daha geniş bir alana yayıldığı için ince sac üzerinde belirgin şekilde daha iyi çalışır.
Ağırlık, optik kadar önemlidir. 0,8 kg'lık bir tabanca ile 1,6 kg'lık bir tabanca ilk saat aynı iştir, sekizinci saatte ise farklı bir işe dönüşür; operatörler bunu size ilk günden söyleyecektir. Bu arada koruyucu lensin fiyatına ve teslim süresine de bakın, çünkü bu bir sarf malzemesidir: haftada bir lens tüketen bir makine ucuz bir makine değildir.
Soğutma: Su, Hava ve Çalışma Çevrimi
Su soğutmalı makineler istikrarlı bir çalışma döngüsüne sahiptir ve tezgah ile üretim işlerine uygundur, ancak bir chiller gerektirirler ve chiller; soğutma sıvısı değişimleri, filtre temizliği ve küçük bir atölyenin sahip olamayacağı zemin alanı gerektirir. Bir
hava soğutmalı lazer kaynak makinesi
chiller'ı tamamen ortadan kaldırır; bu da onu su kaynağının ve ayrı bir ünite için yerin olmadığı yerinde onarım için gerçekçi seçenek haline getirir.
Dahili nitrojen jeneratörlü hava soğutmalı kaynak makinesi
onarım müşterilerimizin çoğunun tercih ettiği konfigürasyondur, çünkü gaz tüpünü de kamyondan çıkarır.
Ödün verilen nokta çalışma döngüsüdür, bu nedenle tepe değeri değil sürekli çalışma değerini doğrulayın. 30 derece ortam sıcaklığında yüzde altmış çalışma döngüsü, aynı modelin yaz atölyesinde 45 derecede çalışmasından farklı bir makinedir ve kimse ikinci rakamı belirtmez. Aralıklı onarım işi yerine sekiz saatlik vardiyalarda kaynak yapıyorsanız, beş yıl boyunca su soğutma genellikle daha ucuz çözümdür.
Koruyucu Gaz: Argon veya Azot
| Gaz | Davranış | Ne zaman kullanılır |
|---|---|---|
| Argon | Daha temiz, daha parlak paslanmaz dikiş, daha iyi ark kararlılığı | Paslanmaz çelik ve görünür kozmetik kaynaklar |
| Azot | Daha düşük maliyet, ancak paslanmazda gözenekliliğe neden olabilir | Maliyetin baskın olduğu bazı karbon çelikleri |
Debiyi yaklaşık 15 ila 25 L/dk arasında ayarlayın ve fabrika ayarlarında bırakmak yerine ön akış ve son akışı ayrı ayrı ayarlayın. Kısa bir son akış, renk değiştirmiş, oksitlenmiş bir dikişin en yaygın nedenlerinden biridir ve çoğu durumda bir veya iki saniye uzatmak sorunu tamamen çözer.
Debi her iki yönde de önemlidir. Aşırı gaz, eriyik havuza hava çeken türbülans yaratır; bu nedenle aşağıdaki tablo aynı kusurun nedeni olarak hem düşük hem de yüksek debiyi listeler. Azot tüp başına daha ucuza gelir, bu yüzden karbon çelik işleri için verilen tekliflerde sürekli karşımıza çıkar; ancak 300 serisi paslanmaz çelikte gözeneklilik riski oluşturur ve bu riski almanıza gerek yoktur.
Fiber Uzunluğu, Saha Gücü ve Kurulum
Standart fiber seçenekleri 5 m, 10 m, 15 m ve 20 m olarak sunulur. Daha uzun kablo daha fazla optik zayıflama ve yönetilmesi gereken daha fazla kablo anlamına gelir; en büyük iş parçanıza ulaşmazsa her iş forkliftle yeniden konumlandırma çalışmasına dönüşür. Sipariş vermeden önce en büyük parçanızı ölçün, konteyner geldikten sonra değil.
Saha gücü, yurt dışı alıcılar için en yaygın kurulum sürprizidir. 1500 W'lık bir ünite tek fazlı 220 V ile sorunsuz çalışabilirken, 2000 W veya 3000 W'lık bir makine üç fazlı 380 V gerektirebilir ve birçok eski binada yedek kapasite yoktur. Gereksinimi yazılı olarak teyit edin ve makine sevk edilmeden önce mevcut beslemenizle karşılaştırın. Makinenin bulunacağı oda için ortam sıcaklığına göre güç düşürme ve havalandırma konusunu da sorun; çünkü kapıları kapalı bir kaynak hücresi, veri sayfasının öngördüğünden daha hızlı ısınır. Elektrik panonuzun fotoğrafını çekip talebinizle birlikte gönderin; bu, bir haftalık karşılıklı yazışmayı önler.
Yaygın Kaynak Kusurları ve Nedenleri
| Kusur | Olağan neden | Çözüm |
|---|---|---|
| Gözeneklilik | Gaz akışı çok düşük veya çok yüksek, yüzey kirli, paslanmaz çelikte nitrojen | 18 ila 20 L/dk olarak ayarlayın, asetonla temizleyin, argona geçin |
| Sıçrama | Kalınlık için güç çok yüksek, odak bağlantı noktasından kaymış, sabit noktalı tabanca | Gücü yaklaşık yüzde 10 azaltın, odağı düzeltin, salınımı etkinleştirin |
| Nüfuziyet eksikliği | Güç çok düşük veya ilerleme hızı çok yüksek | Gücü artırın veya ilerlemeyi yavaşlatın |
| İnce sacda delinme | Çok fazla güç, sıfır boşluk, salınım yok | Gücü düşürün, küçük bir boşluk ekleyin, salınımı genişletin |
| Renk değişimi ve oksitlenme | Yetersiz koruma, akış sonrası süresi çok kısa | Akış sonrası süresini 1 ila 2 saniye uzatın, nozül açısını kontrol edin |
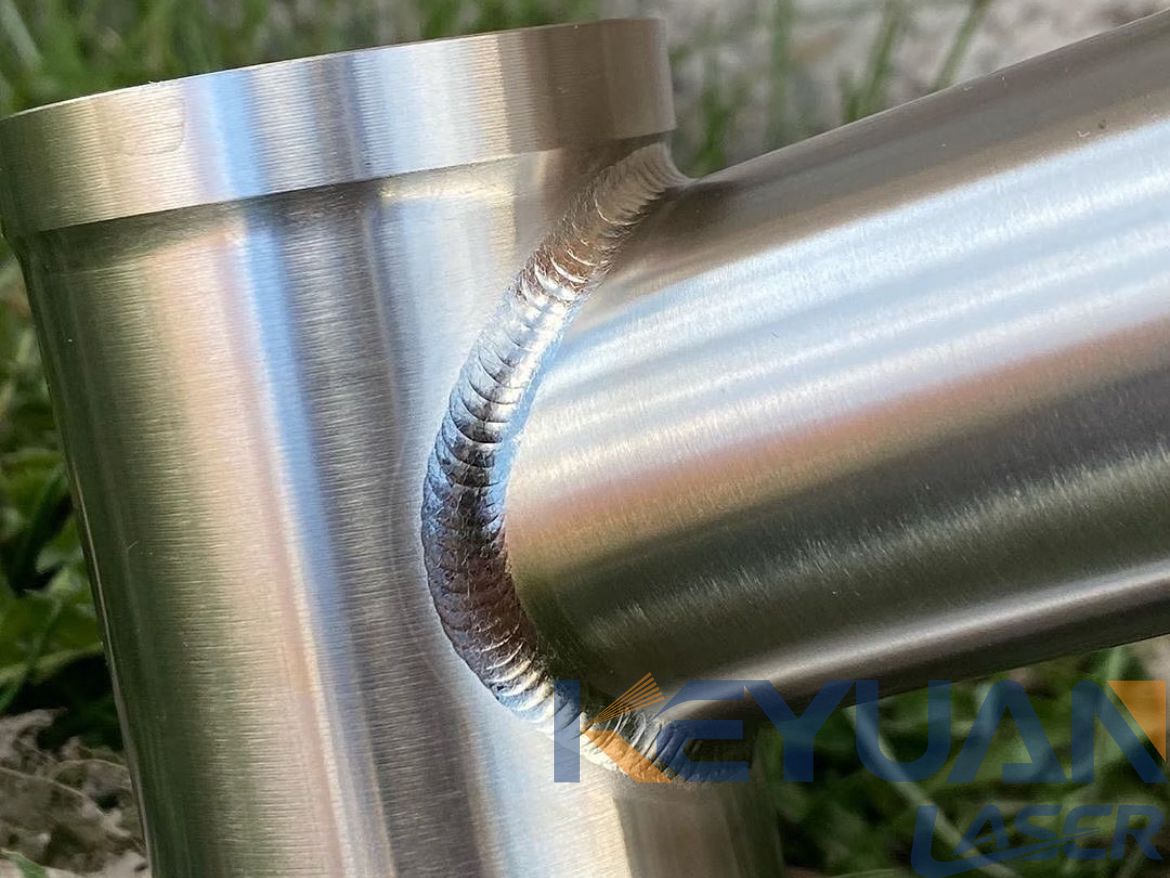
Özellikle ince malzeme için,
ince paslanmaz kabin dikiş kaynağı
salınım ayarının sonucu ne kadar değiştirdiğine dair faydalı bir referanstır ve varsayılan bir parametre setini kabul etmeden önce okumaya değer. İş akışınız yüzey hazırlığını da kapsıyorsa, bir
darbeli lazer temizleme makinesi
aşındırıcı veya çözücü kullanmadan pas, hadde tufalı ve oksidi kaldırır; bu da yukarıdaki tablodaki gözeneklilik nedenlerinden birini ortadan kaldırır.
O tablodaki kusurların çoğu makine sorunlarından ziyade proses sorunlarıdır. İstisna son satırdır: aniden ayarlanamayan bir dikiş genellikle arızalanan bir koruyucu lensin işaretidir ve bu bir ayar değil, sarf malzemesidir.
SSS
El tipi lazer kaynak makinesi alüminyum kaynak yapabilir mi?
Evet, doğru ayarlarla. Alüminyum ışının daha fazlasını yansıtır ve ısıyı kaynaktan hızla uzaklaştırır, bu nedenle daha yüksek güç, bir salınım tabancası ve dikkatli gaz koruması gerekir. Üretim düzenine geçmeden önce kendi alaşımınız ve kalınlığınızla bir numune çalıştırın, çünkü 5052 ve 6061 aynı şekilde davranmaz.
1500 W mı yoksa 2000 W mı daha iyi bir seçim?
0,5 ile 3 mm arasındaki çoğu sac işi için 1500 W işi karşılar ve satın alma ile çalıştırma maliyeti daha düşüktür. Rutin olarak 3 ila 4 mm kaynak yapıyorsanız veya hattınızda kısıtlayıcı faktör ilerleme hızıysa 2000 W'a yükseltin.
Argon mu yoksa azot koruyucu gaz mı kullanmalıyım?
Paslanmaz çelik için ve görünümün önemli olduğu her kaynakta argon. Azot bazı karbon çelikleri için bir maliyet seçeneğidir, ancak paslanmaz çelikte gözeneklilik riski taşır, bu nedenle bunu bir fiyat kararı yerine bir proses kararı olarak değerlendirin.
Elde taşınır lazer kaynak makinesi tek geçişte ne kadar kalınlıkta kaynak yapabilir?
1500 W'da yaklaşık 2 ila 3 mm ve 2000 W'da 3 ila 4 mm, argon, sıkı geçme ve salınımlı tabanca varsayıldığında. Daha kalın birleşimler çoklu paso ile veya dolgu teli ile yapılır.
Dolgu teli ile kaynak yapabilir mi?
Evet. Çoğu el tipi sistem, 0,8 mm, 1,0 mm veya 1,2 mm tel ile çalışan bir tel sürücüyü kabul eder; bu, kullanışlı kalınlık aralığını genişletir ve geçmenin zayıf olduğu yerlerde boşlukları köprülemeye yardımcı olur. Tel besleme ayrıca gaz gereksinimini biraz değiştirir, bu nedenle eklediğinizde akışı yeniden kontrol edin.
Satın Almadan Önce Neleri Kontrol Etmeli
Malzemenizde, kalınlığınızda, kullanmayı düşündüğünüz gazla bir kaynak numunesi isteyin.
Lazer kaynağı markasını ve model numarasını yazılı olarak alın.
Koruyucu lens fiyatını ve teslimat süresini yazılı olarak alın.
Güç kaynağı gereksinimini broşüre göre değil, binanıza göre doğrulayın.
Üniteye yerel olarak kimin servis verdiğini ve yedek parçaların nerede olduğunu doğrulayın.
Seçmenin en hızlı yolu kendi parçanızı kaynaklamaktır. Malzemeyi, kalınlığı ve birleşim tipini bize gönderin; bir numune çalıştıralım, dikişi fotoğraflayalım ve işinize uyan bir konfigürasyonla geri dönelim.
label:
related news


E-posta Adresi:
Telefon Hattı:
Telif Hakkı © 2012-2026 Keyuan Laser Tüm hakları saklıdır










