 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Come scegliere una saldatrice laser portatile: 7 specifiche
release time:
2026-09-30
Sette specifiche determinano se una saldatrice laser portatile salda acciaio inossidabile in modo pulito o combatte con gli schizzi: potenza, sorgente, pistola, raffreddamento, fibra, gas, alimentazione in cantiere.
A
macchina per saldatura laser portatile
vale solo quanto le sue sette specifiche: potenza in uscita, sorgente laser, pistola di saldatura, metodo di raffreddamento, lunghezza della fibra, configurazione del gas di protezione e alimentazione del sito. Se le scegli bene, puoi saldare acciaio inossidabile e al carbonio da 0,5 a 4 mm con una distorsione minima. Se le scegli male, passerai tutta la vita della macchina a combattere con schizzi, penetrazione incompleta e fermi macchina imprevisti.
L'ordine conta. Gli acquirenti partono dalla potenza, perché è il numero che compare sul preventivo, e solo tre mesi dopo scoprono che la pistola e il metodo di raffreddamento decidono se la macchina merita il suo spazio a terra.
La potenza in uscita stabilisce il limite massimo
La potenza stabilisce il limite massimo di spessore saldabile in un singolo passaggio. Da sola, però, non determina la qualità della saldatura: una testa da 2000 W con una pistola scadente perderà contro una macchina da 1500 W ben configurata su un armadio in acciaio inossidabile da 2 mm.
| Potenza | Penetrazione tipica in singolo passaggio | Ideale per |
|---|---|---|
| 1000 W | Da 1 a 2 mm | Lamiera sottile, lavori di riparazione, soluzione entry-level a basso costo |
| 1500 W | Da 2 a 3 mm | Lavorazione più comune della lamiera, il prodotto più venduto |
| 2000 W | Da 3 a 4 mm | Piastra più spessa, velocità di avanzamento maggiore |
| 3000 W | Da 4 a 6 mm | Fabbricazione pesante, linee ad alta produttività |
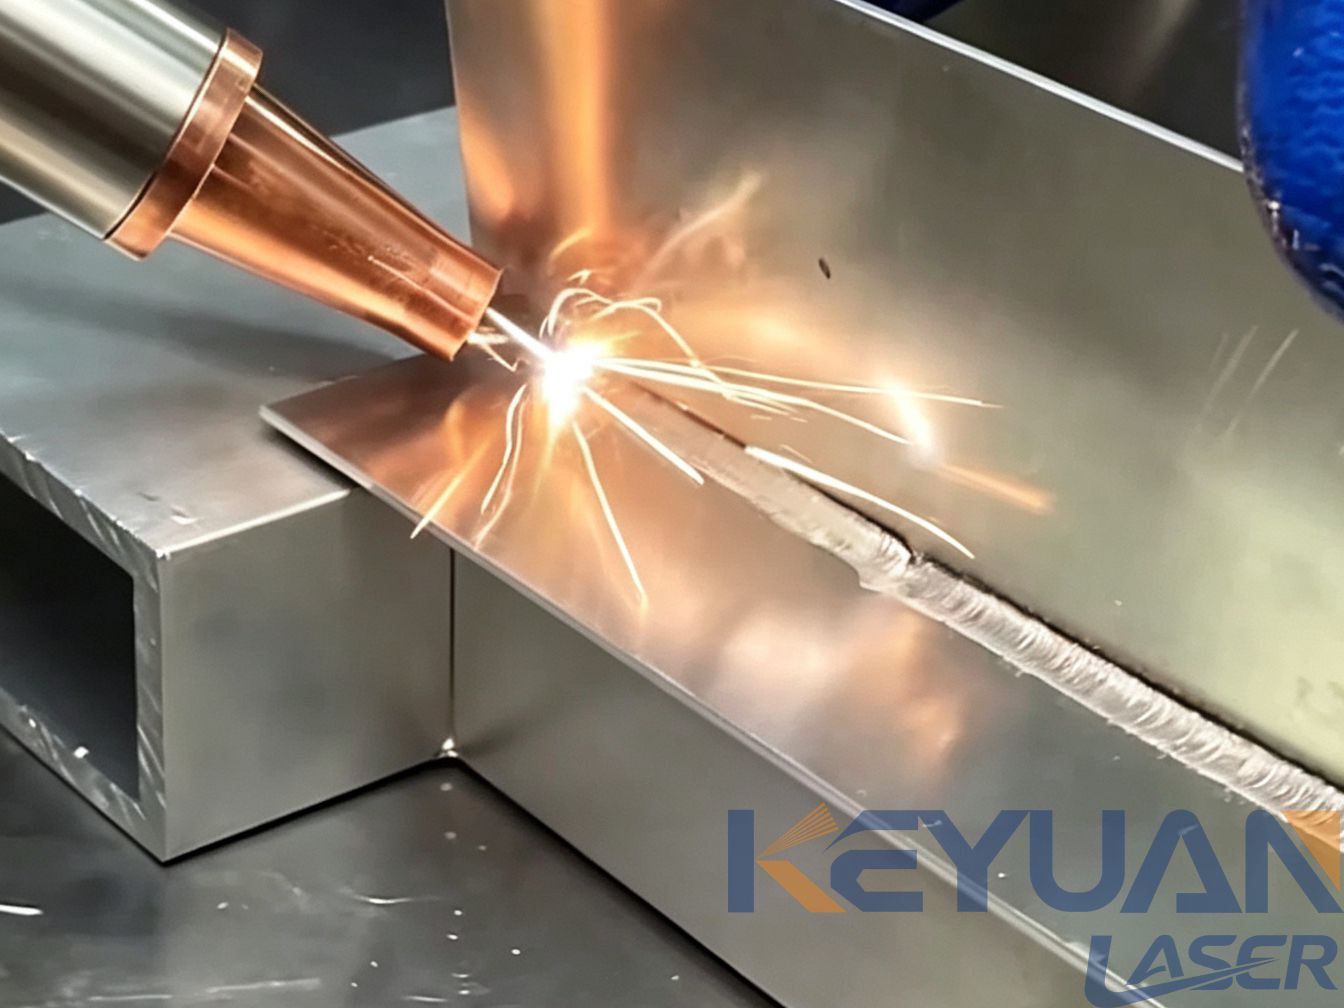
Queste cifre di penetrazione presuppongono una schermatura in argon, un gioco di accoppiamento quasi nullo e una pistola con oscillazione. Basta modificare uno dei tre fattori e i valori reali cambiano, ed è per questo che acquistare basandosi solo sulla potenza è l'errore più costoso in questa categoria.
La regola che diamo alla maggior parte degli acquirenti: scegli la potenza più bassa che copre il tuo giunto di routine più spesso, poi investi il budget rimanente in una pistola migliore e una sorgente laser migliore. Una macchina da 1500 W con pistola a oscillazione salda l'acciaio inossidabile da 2 mm più velocemente e in modo più pulito rispetto a una macchina da 2000 W con testa a punto fisso, e costa meno da utilizzare. Ciò che nessuno menziona in fase di preventivo è che una volta superati i 1500 W l'alimentazione monofase di solito scompare, e i lavori elettrici possono aggiungere al progetto più dell'aggiornamento di potenza stesso.
Sorgente laser: stessa potenza, macchina diversa
Due
macchina per saldatura laser a fibra
modelli da 1500 W possono comportarsi in modo molto diverso sullo stesso giunto, a seconda della sorgente installata all'interno dell'armadio. I nomi che ricorrono più spesso nelle macchine per l'esportazione sono Raycus, Maxphotonics, JPT, BWT e IPG. La differenza di prezzo tra loro è reale e compra tre cose.
Qualità del fascio.
Un fascio più stretto taglia una saldatura più profonda e stretta a parità di potenza, e la differenza si nota più facilmente da 3 mm in su.Stabilità di potenza sotto ciclo di lavoro.
Alcune sorgenti calano man mano che si riscaldano, quindi il pezzo cinquanta non corrisponde al pezzo uno.Rete di assistenza.
Quando una fonte si guasta, quante settimane passano prima che arrivi un sostituto nel tuo paese?
Chiedi per iscritto la marca e il numero di modello della fonte, non solo la potenza indicata sulla cassa. Secondo la nostra esperienza, la sostituzione della fonte è il modo più rapido con cui un fornitore riduce i costi senza cambiare nulla che l'acquirente possa vedere.
La pistola di saldatura decide la tua giornata
Questa è la specifica che gli acquirenti sottovalutano di più, e poi la sentono a ogni turno.
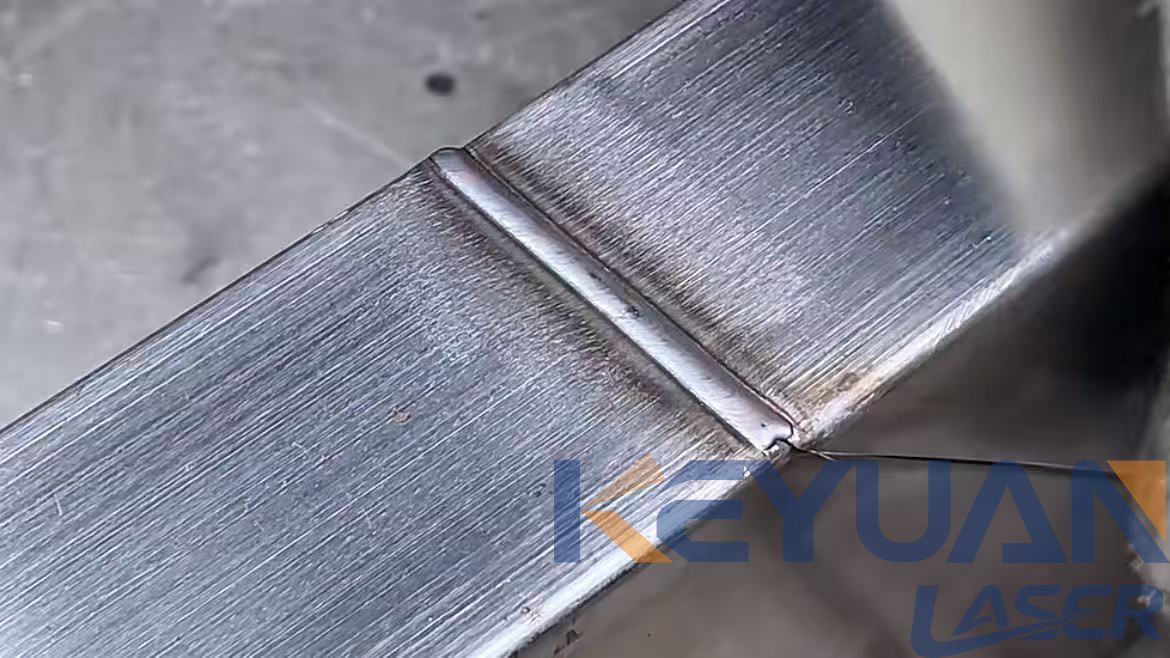
Pistola a punto fisso.
Un raggio stretto che richiede un accoppiamento preciso. Giochi superiori a circa 0,2 mm si manifestano come fusione incompleta, e nessuna quantità di potenza extra li nasconde.Pistola oscillante (wobble).
Il raggio spazza il giunto e allarga il bagno di fusione. Tollerà giochi di accoppiamento fino a circa 0,5 mm, produce un cordone più uniforme e funziona decisamente meglio su lamiera sottile perché il calore è distribuito su un'area più ampia.
Il peso conta quanto l'ottica. Una pistola da 0,8 kg e una da 1,6 kg sono lo stesso lavoro per la prima ora e un lavoro diverso all'ottava, e gli operatori te lo diranno dal primo giorno. Controlla anche il prezzo e i tempi di consegna della lente di protezione, perché è un materiale di consumo: una macchina che consuma una lente a settimana non è una macchina economica.
Raffreddamento: acqua, aria e ciclo di lavoro
Le macchine raffreddate ad acqua mantengono un ciclo di lavoro stabile e sono adatte al lavoro su banco e in produzione, ma richiedono un chiller, e il chiller necessita di cambi del liquido refrigerante, pulizia dei filtri e spazio a terra che una piccola officina potrebbe non avere. Un
saldatore laser raffreddato ad aria
elimina completamente il chiller, ed è questo che lo rende l'opzione realistica per le riparazioni in loco, dove non c'è approvvigionamento idrico né spazio per un'unità separata. Il
saldatore ad aria con generatore di azoto integrato
è la configurazione su cui si orientano la maggior parte dei nostri clienti di riparazioni, perché elimina anche la bombola del gas dal furgone.
Il compromesso è il ciclo di lavoro, quindi verificate la potenza continuativa piuttosto che il valore di picco. Un ciclo di lavoro del sessanta percento a 30 gradi di temperatura ambiente è una macchina diversa dallo stesso modello che lavora a 45 gradi in un'officina estiva, e nessuno dichiara il secondo valore. Se saldate su turni di otto ore anziché per riparazioni intermittenti, il raffreddamento ad acqua è di solito la soluzione più economica nell'arco di cinque anni.
Gas di protezione: Argon o Azoto
| Gas | Comportamento | Quando utilizzarlo |
|---|---|---|
| Argon | Cordone di saldatura in acciaio inox più pulito e brillante, migliore stabilità dell'arco | Acciaio inossidabile e saldature estetiche visibili |
| Azoto | Costo inferiore, ma può causare porosità nell'acciaio inox | Alcuni acciai al carbonio dove il costo è predominante |
Impostare il flusso intorno a 15-25 L/min e configurare separatamente il pre-flusso e il post-flusso invece di lasciare i valori predefiniti di fabbrica. Un post-flusso breve è una delle cause più comuni di un cordone scolorito e ossidato, ed estenderlo di uno o due secondi risolve il problema nella maggior parte dei casi.
Il flusso conta in entrambe le direzioni. Un gas in eccesso crea turbolenza che trascina aria nel bagno di fusione, ed è per questo che la tabella sottostante elenca sia un flusso basso sia uno alto come cause dello stesso difetto. L'azoto costa meno per bombola, ed è per questo che continua a comparire nei preventivi per lavori su acciaio al carbonio, ma sull'acciaio inossidabile della serie 300 è un rischio di porosità che non vale la pena correre.
Lunghezza della fibra, alimentazione del sito e installazione
Le opzioni standard di fibra sono 5 m, 10 m, 15 m e 20 m. Un cavo più lungo significa maggiore attenuazione ottica e più cavo da gestire, e se non raggiunge il pezzo più grande, ogni lavorazione diventa un esercizio di riposizionamento con un carrello elevatore. Misura il pezzo più grande prima di ordinare, non dopo che il container è arrivato.
L'alimentazione del sito è la sorpresa di installazione più comune per gli acquirenti esteri. Un'unità da 1500 W può funzionare senza problemi in monofase a 220 V, mentre una macchina da 2000 W o 3000 W può richiedere trifase a 380 V, e molti edifici più vecchi non hanno capacità disponibile. Conferma il requisito per iscritto e verificalo rispetto alla tua alimentazione effettiva prima che la macchina venga spedita. Chiedi anche informazioni sulla derating per temperatura ambiente e sulla ventilazione del locale in cui sarà installata, perché una cella di saldatura a porte chiuse si riscalda più rapidamente di quanto il datasheet preveda. Fotografa il tuo quadro di distribuzione e invialo con la richiesta; fa risparmiare una settimana di scambi di messaggi.
Difetti comuni di saldatura e le loro cause
| Difetto | Causa abituale | Soluzione |
|---|---|---|
| Porosità | Flusso di gas troppo basso o troppo alto, superficie contaminata, azoto su acciaio inossidabile | Impostare da 18 a 20 L/min, pulire con acetone, passare all'argon |
| Spruzzi | Potenza troppo alta per lo spessore, fuoco fuori dal giunto, pistola a punto fisso | Ridurre la potenza di circa il 10 percento, correggere il fuoco, abilitare l'oscillazione |
| Mancata penetrazione | Potenza troppo bassa o velocità di spostamento troppo elevata | Aumentare la potenza o rallentare lo spostamento |
| Bruciatura su lamiera sottile | Potenza eccessiva, gap zero, nessuna oscillazione | Ridurre la potenza, aggiungere un piccolo gap, ampliare l'oscillazione |
| Scolorimento e ossidazione | Schermatura insufficiente, post-flusso troppo breve | Estendi il post-flusso di 1-2 s, controlla l'angolo dell'ugello |
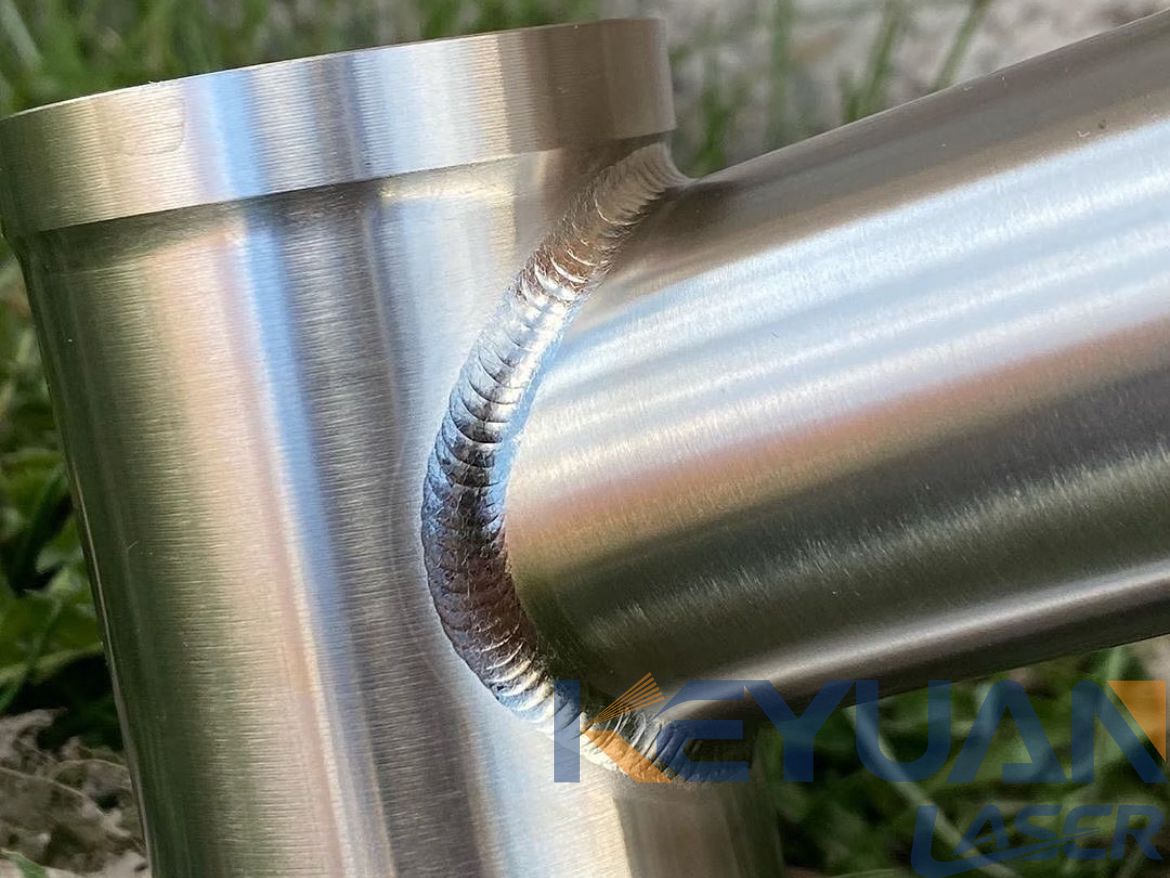
Per il materiale sottile in particolare,
saldatura di giunzioni su armadietti in acciaio inox sottile
è un riferimento utile per capire quanto l'impostazione wobble cambi il risultato, e vale la pena leggerlo prima di accettare un set di parametri predefinito. Se il tuo flusso di lavoro comprende anche la preparazione della superficie, una
macchina per pulizia laser pulsata
rimuove ruggine, scaglie di laminazione e ossido senza abrasivi o solventi, eliminando una delle cause di porosità nella tabella sopra.
La maggior parte dei difetti in quella tabella sono problemi di processo, non problemi della macchina. L'eccezione è l'ultima riga: un cordone che improvvisamente non si riesce più a regolare è spesso una lente di protezione in esaurimento, e quella è un materiale di consumo, non un'impostazione.
FAQ
Una saldatrice laser portatile può saldare l'alluminio?
Sì, con le impostazioni giuste. L'alluminio riflette maggiormente il fascio e conduce il calore lontano dalla saldatura rapidamente, quindi richiede una potenza superiore, una pistola wobble e una copertura di gas accurata. Esegui un campione sul tuo alluminio e spessore prima di passare a una configurazione di produzione, perché il 5052 e il 6061 non si comportano allo stesso modo.
È meglio scegliere 1500 W o 2000 W?
Per la maggior parte dei lavori su lamiera tra 0,5 e 3 mm, 1500 W coprono l'esigenza e costano meno sia all'acquisto che in esercizio. Passa a 2000 W se saldi abitualmente spessori da 3 a 4 mm, o se la velocità di avanzamento è il vincolo sulla tua linea.
Serve argon o azoto come gas di protezione?
Argon per l'acciaio inossidabile e per qualsiasi saldatura in cui l'aspetto conta. L'azoto è un'opzione economica per alcuni acciai al carbonio, ma rischia di creare porosità nell'inossidabile, quindi va considerato una scelta di processo, non di prezzo.
Quanto spessore può saldare in un solo passaggio un saldatore laser portatile?
Circa 2-3 mm a 1500 W e 3-4 mm a 2000 W, presupponendo argon, accoppiamento preciso e pistola oscillante. I giunti più spessi richiedono più passate, oppure filo d'apporto.
È possibile saldare con filo d'apporto?
Sì. La maggior parte dei sistemi portatili accetta un alimentatore di filo da 0,8 mm, 1,0 mm o 1,2 mm, che amplia il range di spessore utile e aiuta a colmare le fessure dove l'accoppiamento è scarso. L'alimentazione del filo modifica leggermente anche il fabbisogno di gas, quindi ricontrolla la portata quando lo aggiungi.
Cosa verificare prima dell'acquisto
Richiedi un campione di saldatura sul tuo materiale, al tuo spessore, con il gas che intendi utilizzare.
Fatti rilasciare per iscritto marca e modello della sorgente laser.
Fatti rilasciare per iscritto il prezzo della lente di protezione e i tempi di consegna.
Verifica il requisito di alimentazione elettrica rispetto al tuo edificio, non rispetto al depliant.
Verifica chi effettua l'assistenza localmente e dove si trovano i ricambi.
Il modo più rapido per scegliere è saldare il tuo pezzo. Inviaci il materiale, lo spessore e il tipo di giunto: eseguiremo un campione, fotograferemo il cordone e ti proporremo una configurazione adatta al lavoro.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










