 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Comment choisir une machine de soudage laser portative : 7 caractéristiques
Date de publication:
2026-09-30
Sept caractéristiques déterminent si une machine de soudage laser portative soude proprement l‘inox ou lutte contre les projections : puissance, source, torche, refroidissement, fibre, gaz, alimentation du site.
A
machine de soudage laser portative
ne vaut que par sept caractéristiques : puissance de sortie, source laser, pistolet de soudage, méthode de refroidissement, longueur de fibre, configuration du gaz de protection et alimentation du site. Maîtrisez-les et vous pourrez souder de l'acier inoxydable et de l'acier au carbone de 0,5 à 4 mm avec une distorsion minimale. Ratez-les et vous passerez toute la durée de vie de la machine à lutter contre les projections, les pénétrations incomplètes et les arrêts imprévus.
L'ordre compte. Les acheteurs commencent par la puissance, car c'est le chiffre qui figure sur le devis, puis découvrent trois mois plus tard que le pistolet et la méthode de refroidissement déterminent si la machine mérite sa place au sol.
La puissance de sortie fixe le plafond
La puissance fixe le plafond d'épaisseur que vous pouvez souder en une seule passe. Elle ne détermine pas, à elle seule, la qualité de la soudure, et une tête de 2000 W avec un mauvais pistolet perdra face à une machine de 1500 W bien réglée sur une armoire en inox de 2 mm.
| Puissance | Pénétration typique en une seule passe | Idéal pour |
|---|---|---|
| 1000 W | 1 à 2 mm | Tôle fine, travaux de réparation, entrée de gamme à petit budget |
| 1500 W | 2 à 3 mm | La plupart des travaux de tôlerie, le modèle le plus vendu |
| 2000 W | 3 à 4 mm | Tôle plus épaisse, vitesse de soudage plus rapide |
| 3000 W | 4 à 6 mm | Fabrication lourde, lignes à haut débit |
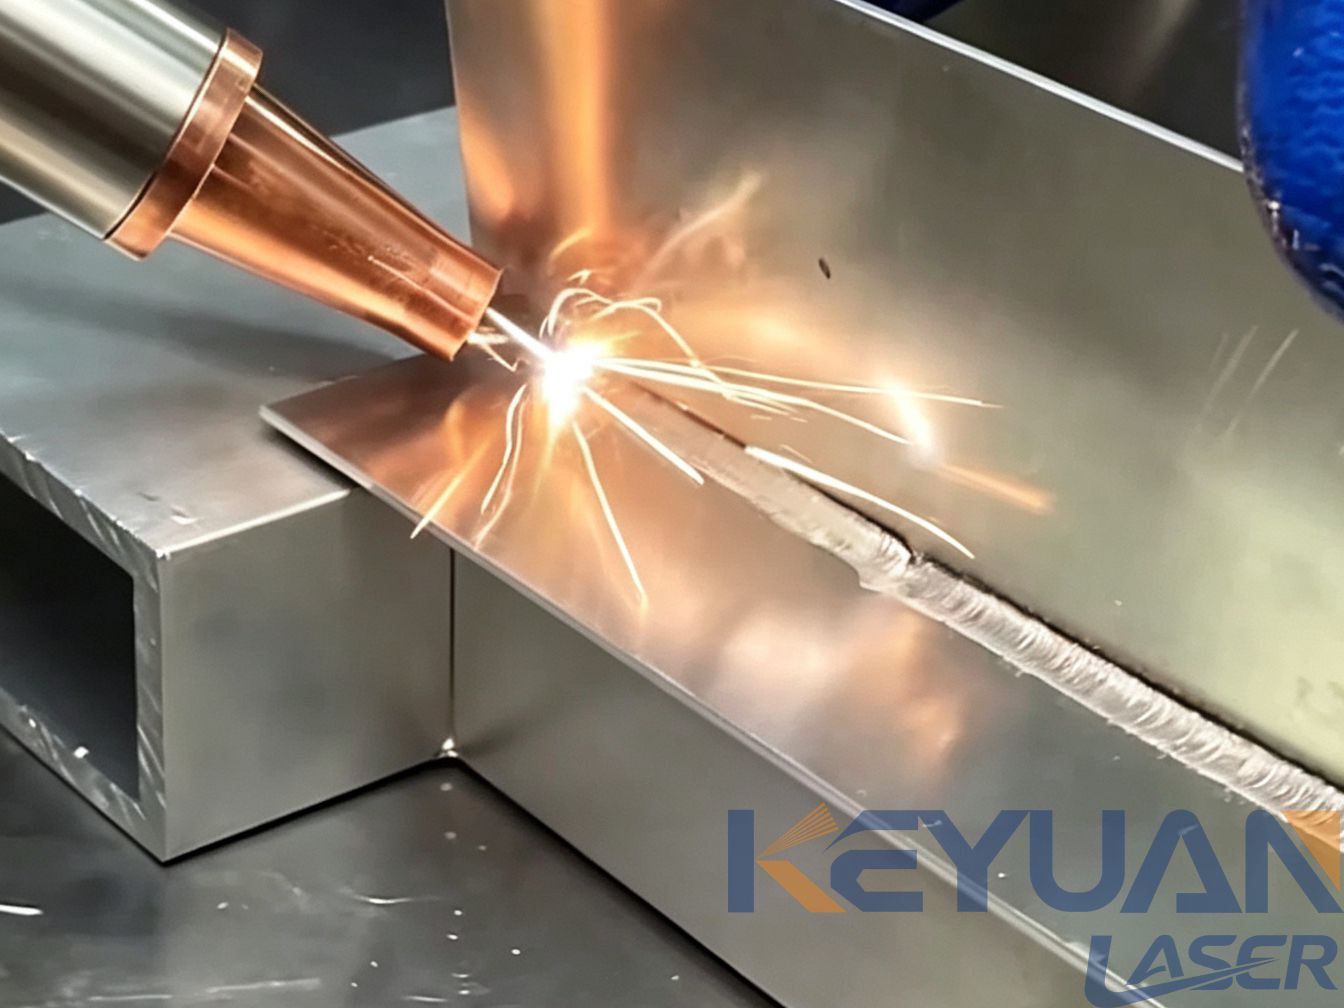
Ces chiffres de pénétration supposent une protection à l'argon, un jeu d'assemblage quasi nul et une tête de soudage oscillante. Modifiez l'un de ces trois paramètres et vos chiffres réels changent, c'est pourquoi acheter uniquement sur la puissance en watts est l'erreur la plus coûteuse dans cette catégorie.
La règle que nous donnons à la plupart des acheteurs : choisissez la puissance la plus faible qui couvre votre joint de routine le plus épais, puis consacrez le budget restant à une meilleure tête de soudage et une meilleure source laser. Une machine de 1500 W avec une tête oscillante soude l'inox de 2 mm plus vite et plus proprement qu'une machine de 2000 W avec une tête à point fixe, et son coût d'exploitation est inférieur. Ce que personne ne mentionne au stade du devis, c'est qu'au-delà de 1500 W l'alimentation monophasée disparaît généralement, et les travaux électriques peuvent ajouter au projet plus que la mise à niveau de puissance elle-même.
Source laser : même puissance, machine différente
Deux
machine de soudage laser à fibre
les modèles évalués à 1500 W peuvent se comporter très différemment sur le même joint, selon la source installée dans l'armoire. Les noms qui reviennent le plus souvent dans les machines d'export sont Raycus, Maxphotonics, JPT, BWT et IPG. L'écart de prix entre eux est réel, et il achète trois choses.
Qualité du faisceau.
Un faisceau plus serré coupe une soudure plus profonde et plus étroite à puissance égale, et la différence est plus facile à voir à partir de 3 mm.Stabilité de puissance en cycle de service.
Certaines sources faiblissent à mesure qu'elles chauffent, si bien que la pièce cinquante ne correspond pas à la première.Réseau de service.
Lorsqu'une source fait défaut, combien de semaines avant qu'un remplacement n'arrive dans votre pays ?
Demandez par écrit la marque et le numéro de modèle de la source, pas seulement la puissance indiquée sur la caisse. D'après notre expérience, le remplacement de la source est le moyen le plus rapide pour un fournisseur de réduire les coûts sans rien changer de visible pour l'acheteur.
Le pistolet de soudage décide de votre journée
C'est la caractéristique que les acheteurs sous-estiment le plus, avant de la ressentir à chaque poste.
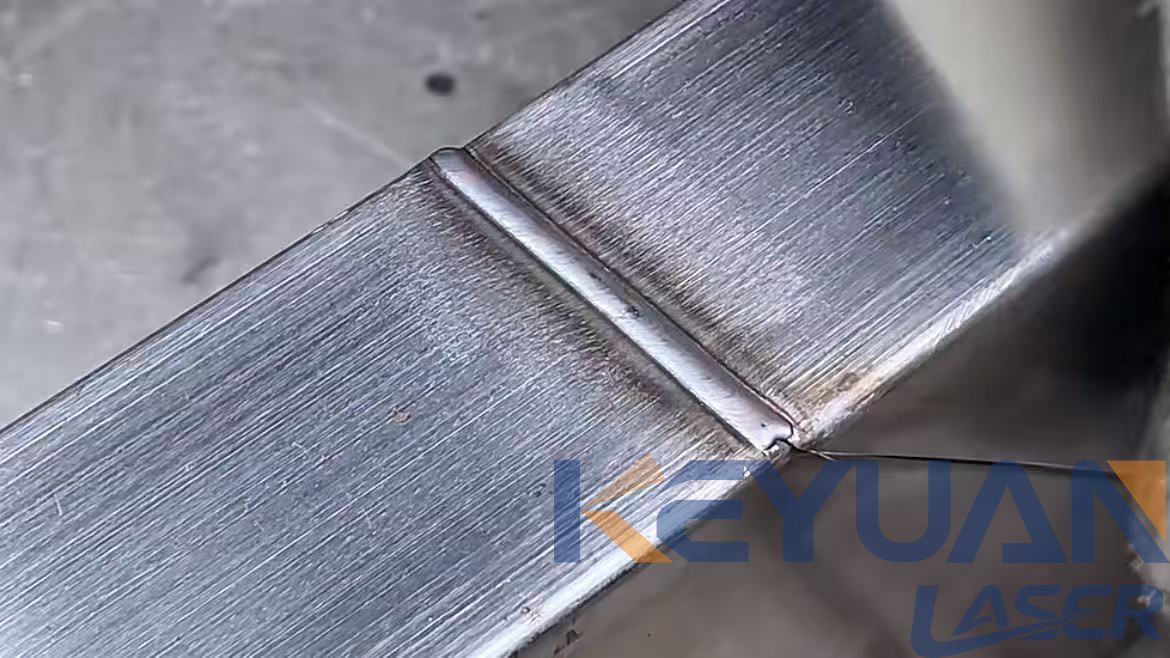
Pistolet à point fixe.
Un faisceau étroit qui exige un assemblage très précis. Les jeux supérieurs à environ 0,2 mm se traduisent par un défaut de fusion, et aucun surplus de puissance ne peut les masquer.Pistolet oscillant (wobble).
Le faisceau balaie le joint et élargit le bain de fusion. Il tolère des jeux d'assemblage allant jusqu'à environ 0,5 mm, produit un cordon plus régulier et fonctionne nettement mieux sur tôle fine, car la chaleur est répartie sur une plus grande surface.
Le poids compte autant que l'optique. Un pistolet de 0,8 kg et un pistolet de 1,6 kg font le même travail la première heure, mais ce n'est plus le même travail à la huitième heure, et les opérateurs vous le diront dès le premier jour. Vérifiez aussi le prix et le délai de livraison de la lentille de protection, car c'est une pièce consommable : une machine qui consomme une lentille par semaine n'est pas une machine économique.
Refroidissement : eau, air et cycle de service
Les machines refroidies à l'eau offrent un cycle de service stable et conviennent au travail sur établi et en production, mais elles nécessitent un refroidisseur, et le refroidisseur nécessite des changements de liquide de refroidissement, le nettoyage des filtres et un espace au sol qu'un petit atelier peut ne pas avoir. Un
soudeur laser refroidi par air
supprime entièrement le refroidisseur, ce qui en fait l'option réaliste pour la réparation sur site, là où il n'y a ni alimentation en eau ni place pour une unité séparée. Le
soudeur à refroidissement par air avec générateur d'azote intégré
est la configuration que la plupart de nos clients en réparation choisissent, car elle élimine aussi la bouteille de gaz du camion.
Le compromis est le cycle de service, il faut donc confirmer la capacité en continu plutôt que le chiffre de pointe. Un cycle de service de soixante pour cent à 30 degrés ambiants correspond à une machine différente du même modèle fonctionnant à 45 degrés dans un atelier en été, et personne ne cite le second chiffre. Si vous soudez par équipes de huit heures plutôt que pour des réparations intermittentes, le refroidissement à eau est généralement la solution la moins chère sur cinq ans.
Gaz de protection : argon ou azote
| Gaz | Comportement | Quand l'utiliser |
|---|---|---|
| Argon | Cordon inox plus propre et plus brillant, meilleure stabilité d'arc | Acier inoxydable et soudures esthétiques visibles |
| Azote | Coût réduit, mais peut provoquer de la porosité dans l'inox | Certains aciers au carbone où le coût prime |
Réglez le débit autour de 15 à 25 L/min, et configurez séparément le pré-débit et le post-débit plutôt que de conserver les valeurs d'usine. Un post-débit court est l'une des causes les plus fréquentes d'un cordon décoloré et oxydé, et le prolonger d'une ou deux secondes résout le problème dans la plupart des cas.
Le débit compte dans les deux sens. Un excès de gaz crée une turbulence qui entraîne de l'air dans le bain de fusion, c'est pourquoi le tableau ci-dessous indique à la fois un débit faible et un débit élevé comme causes d'un même défaut. L'azote coûte moins cher par bouteille, ce qui explique sa présence récurrente dans les devis pour les travaux sur acier au carbone, mais sur l'inox de la série 300, c'est un risque de porosité que vous n'avez pas besoin de prendre.
Longueur de fibre, alimentation du site et installation
Les options de fibre standard sont de 5 m, 10 m, 15 m et 20 m. Un câble plus long signifie plus d'atténuation optique et plus de câble à gérer, et s'il n'atteint pas votre plus grande pièce, chaque travail devient un exercice de repositionnement au chariot élévateur. Mesurez votre plus grande pièce avant de commander, pas après l'arrivée du conteneur.
L'alimentation du site est la surprise d'installation la plus fréquente pour les acheteurs à l'étranger. Une unité de 1500 W peut fonctionner sans problème en monophasé 220 V, tandis qu'une machine de 2000 W ou 3000 W peut nécessiter du triphasé 380 V, et beaucoup de bâtiments anciens n'ont pas la capacité disponible. Confirmez l'exigence par écrit et vérifiez-la par rapport à votre alimentation réelle avant l'expédition de la machine. Renseignez-vous également sur le déclassement en fonction de la température ambiante et la ventilation de la pièce où elle sera installée, car une cellule de soudage portes fermées chauffe plus vite que ne l'anticipe la fiche technique. Photographiez votre tableau de distribution et envoyez-le avec la demande ; cela vous fait gagner une semaine d'allers-retours.
Défauts de soudure courants et leurs causes
| Défaut | Cause habituelle | Solution |
|---|---|---|
| Porosité | Débit de gaz trop faible ou trop élevé, surface contaminée, azote sur inox | Régler entre 18 et 20 L/min, nettoyer à l'acétone, passer à l'argon |
| Projections | Puissance trop élevée pour l'épaisseur, focalisation hors du joint, pistolet à point fixe | Réduire la puissance d'environ 10 pour cent, corriger la focalisation, activer l'oscillation |
| Manque de pénétration | Puissance trop faible ou vitesse d'avance trop rapide | Augmentez la puissance ou ralentissez l'avance |
| Perçage sur tôle fine | Puissance trop élevée, espace nul, pas d'oscillation | Réduisez la puissance, ajoutez un petit espace, élargissez l'oscillation |
| Décoloration et oxydation | Protection insuffisante, post-débit trop court | Prolongez le post-débit de 1 à 2 s, vérifiez l'angle de la buse |
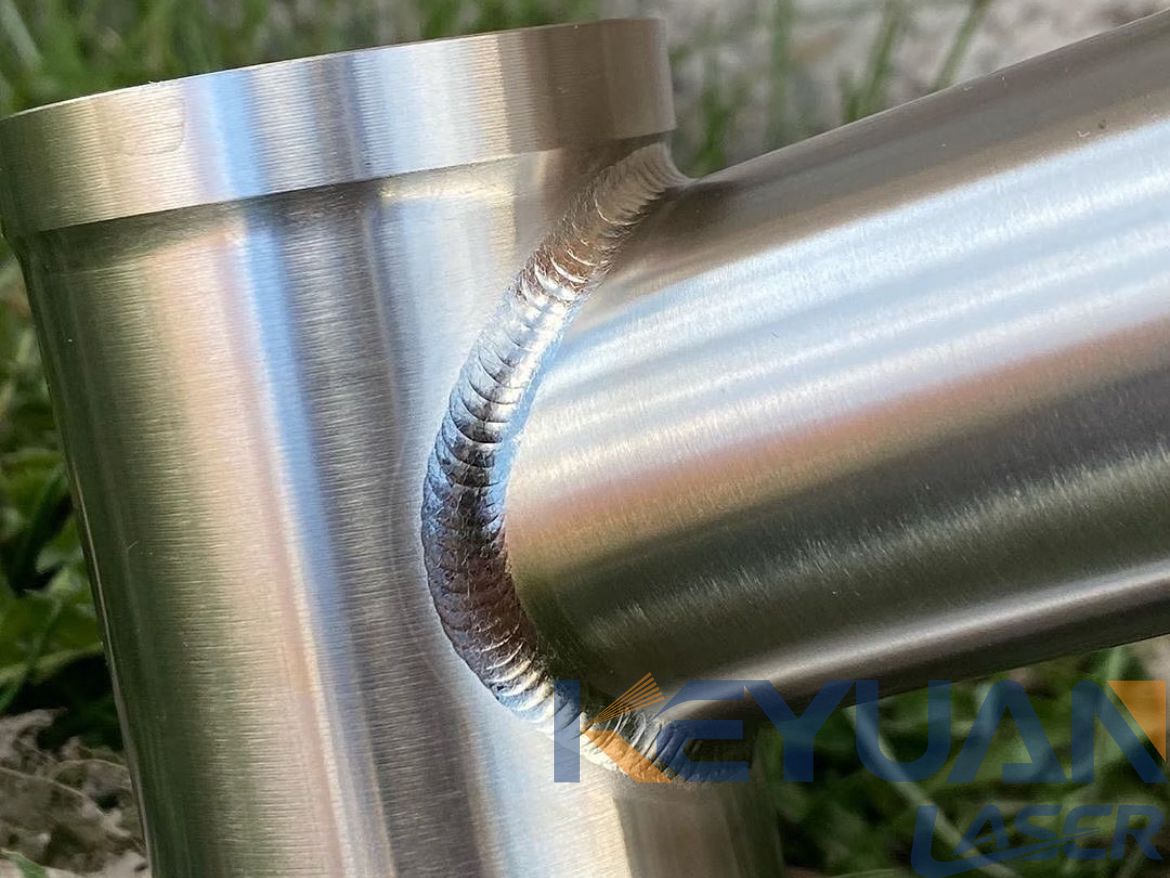
Pour les matériaux minces spécifiquement,
soudage des joints de meubles en acier inoxydable mince
constitue une référence utile pour savoir dans quelle mesure le réglage du wobble modifie le résultat, et il vaut la peine de la lire avant d'accepter un jeu de paramètres par défaut. Si votre flux de travail couvre également la préparation de surface, une
machine de nettoyage laser pulsé
élimine la rouille, le calamine de laminage et l'oxyde sans abrasifs ni solvants, ce qui supprime l'une des causes de porosité du tableau ci-dessus.
La plupart des défauts de ce tableau sont des problèmes de procédé plutôt que des problèmes de machine. L'exception est la dernière ligne : un cordon qui soudainement ne peut plus être réglé est souvent une lentille de protection défaillante, et il s'agit d'un consommable, pas d'un réglage.
FAQ
Un soudeur laser portatif peut-il souder l'aluminium ?
Oui, avec les bons réglages. L'aluminium réfléchit davantage le faisceau et évacue rapidement la chaleur de la soudure, ce qui nécessite une puissance plus élevée, un pistolet à oscillation et une protection gazeuse soignée. Réalisez un essai sur votre propre alliage et épaisseur avant de vous engager dans une configuration de production, car les alliages 5052 et 6061 ne se comportent pas de la même manière.
1500 W ou 2000 W : quel est le meilleur choix ?
Pour la plupart des travaux de tôle entre 0,5 et 3 mm, 1500 W suffisent et coûtent moins cher à l'achat comme à l'utilisation. Passez à 2000 W si vous soudez régulièrement des épaisseurs de 3 à 4 mm, ou si la vitesse d'avance est le facteur limitant sur votre ligne.
Ai-je besoin d'argon ou d'azote comme gaz de protection ?
L'argon pour l'inox et pour toute soudure où l'aspect est important. L'azote est une option économique pour certains aciers au carbone, mais il risque de provoquer de la porosité dans l'inox : considérez-le comme un choix de procédé plutôt qu'un choix de prix.
Quelle épaisseur un soudeur laser portatif peut-il souder en une seule passe ?
Environ 2 à 3 mm à 1500 W et 3 à 4 mm à 2000 W, avec de l'argon, un ajustement serré et un pistolet oscillant. Les joints plus épais se réalisent en plusieurs passes, ou avec du fil d'apport.
Peut-il souder avec du fil d'apport ?
Oui. La plupart des systèmes portatifs acceptent un dévidoir de fil de 0,8 mm, 1,0 mm ou 1,2 mm, ce qui élargit la plage d'épaisseur utile et aide à combler les jeux lorsque l'ajustement est médiocre. L'apport de fil modifie légèrement les besoins en gaz, il faut donc revérifier le débit lorsque vous l'ajoutez.
Ce qu'il faut vérifier avant d'acheter
Demandez un échantillon de soudure sur votre matériau, à votre épaisseur, avec le gaz que vous comptez utiliser.
Obtenez par écrit la marque et le numéro de modèle de la source laser.
Obtenez par écrit le prix de la lentille de protection et le délai de livraison.
Vérifiez l'alimentation électrique requise par rapport à votre bâtiment, et non par rapport à la brochure.
Confirmez qui assure l'entretien de l'appareil localement et où se trouvent les pièces de rechange.
La façon la plus rapide de choisir est de souder votre propre pièce. Envoyez-nous le matériau, l'épaisseur et le type de joint, et nous réaliserons un échantillon, photographierons le cordon et reviendrons avec une configuration adaptée au travail.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










