 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Como Escolher uma Máquina de Solda a Laser Portátil: 7 Especificações
release time:
2026-09-30
Sete especificações decidem se uma máquina de solda a laser portátil solda aço inoxidável limpo ou luta contra respingos: potência, fonte, tocha, refrigeração, fibra, gás, energia no local.
A
máquina de solda a laser portátil
só é tão boa quanto sete especificações: potência de saída, fonte de laser, pistola de solda, método de resfriamento, comprimento da fibra, configuração do gás de proteção e alimentação elétrica do local. Acerte essas especificações e você poderá soldar aço inoxidável e aço carbono de 0,5 a 4 mm com distorção mínima. Erre e você passará toda a vida útil da máquina lutando contra respingos, penetração incompleta e paradas não planejadas.
A ordem importa. Os compradores começam pela potência, porque é o número que aparece na cotação, e só três meses depois descobrem que a pistola e o método de resfriamento decidem se a máquina merece o espaço que ocupa.
A potência de saída define o limite
A potência define o limite de espessura que você pode soldar em uma única passada. Ela, por si só, não determina a qualidade da solda, e um cabeçote de 2000 W com uma pistola ruim perde para uma máquina de 1500 W bem configurada em um gabinete de aço inoxidável de 2 mm.
| Potência | Penetração típica em passada única | Melhor aplicação |
|---|---|---|
| 1000 W | 1 a 2 mm | Chapa fina, trabalhos de reparo, entrada de baixo orçamento |
| 1500 W | 2 a 3 mm | Maioria da fabricação de chapa metálica, o mais vendido |
| 2000 W | 3 a 4 mm | Chapa mais espessa, velocidade de deslocamento mais rápida |
| 3000 W | 4 a 6 mm | Fabricação pesada, linhas de alta produtividade |
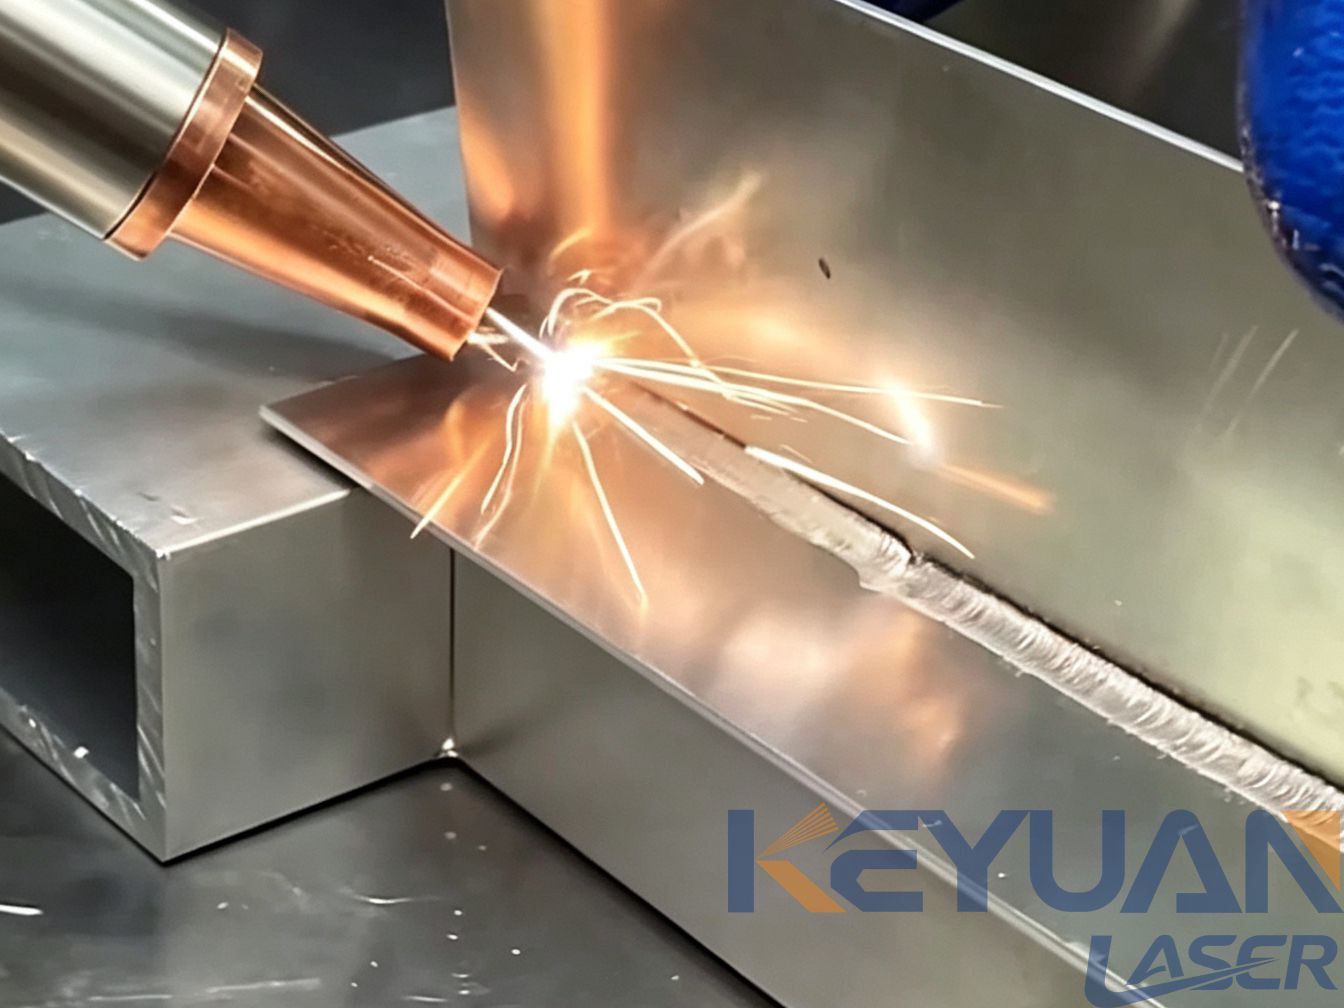
Esses números de penetração pressupõem proteção com argônio, uma folga de encaixe próxima de zero e uma pistola com oscilação. Altere qualquer um dos três e seus números reais mudam, e é por isso que comprar apenas com base na potência é o erro mais caro nesta categoria.
A regra que damos para a maioria dos compradores: escolha a menor potência que cubra sua junta de rotina mais espessa e, em seguida, gaste o orçamento restante em uma pistola melhor e uma fonte de laser melhor. Uma máquina de 1500 W com uma pistola com oscilação solda aço inoxidável de 2 mm mais rápido e mais limpo do que uma máquina de 2000 W com um cabeçote de ponto fixo, e custa menos para operar. O que ninguém menciona na fase de cotação é que, depois de ultrapassar 1500 W, a alimentação monofásica geralmente desaparece, e o trabalho elétrico pode adicionar mais ao projeto do que o próprio upgrade de potência.
Fonte de Laser: Mesma Potência, Máquina Diferente
Dois
máquina de solda a laser de fibra
modelos classificados em 1500 W podem comportar-se de forma bastante diferente na mesma junta, dependendo da fonte que está dentro do gabinete. Os nomes que mais aparecem em máquinas de exportação são Raycus, Maxphotonics, JPT, BWT e IPG. A diferença de preço entre eles é real e compra três coisas.
Qualidade do feixe.
Um feixe mais concentrado corta uma solda mais profunda e estreita com a mesma potência, e a diferença é mais fácil de ver a partir de 3 mm.Estabilidade de potência em regime de trabalho.
Algumas fontes perdem rendimento à medida que aquecem, pelo que a peça cinquenta não corresponde à peça um.Rede de assistência.
Quando uma fonte falha, quantas semanas até uma substituta chegar ao seu país?
Peça por escrito a marca e o número de modelo da fonte, não apenas a potência indicada na caixa. Na nossa experiência, a troca de fonte é a forma mais rápida de um fornecedor cortar custos sem alterar nada que o comprador possa ver.
A Tocha de Solda Decide o Seu Dia
Esta é a especificação que os compradores mais subestimam, e depois sentem em cada turno.
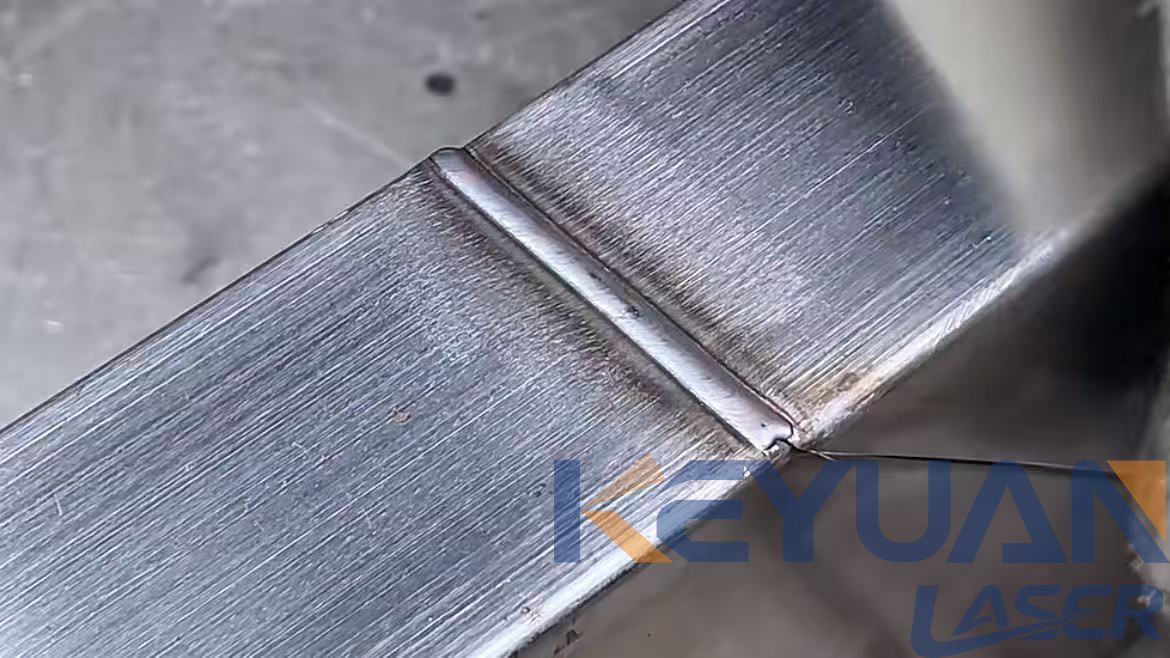
Tocha de ponto fixo.
Um feixe estreito que exige um encaixe preciso. Folgas acima de aproximadamente 0,2 mm aparecem como fusão incompleta, e nenhuma quantidade extra de potência as esconde.Tocha oscilante (wobble).
O feixe varre a junta e amplia a poça de fusão. Tolera folgas de encaixe de até cerca de 0,5 mm, produz um cordão mais uniforme e funciona nitidamente melhor em chapa fina porque o calor se distribui por uma área maior.
O peso importa tanto quanto a óptica. Uma tocha de 0,8 kg e uma de 1,6 kg fazem o mesmo trabalho na primeira hora e um trabalho diferente na oitava, e os operadores vão lhe dizer isso logo no primeiro dia. Aproveite para verificar o preço e o prazo de entrega da lente de proteção, porque é um consumível: uma máquina que consome uma lente por semana não é uma máquina barata.
Resfriamento: Água, Ar e Ciclo de Trabalho
As máquinas refrigeradas a água mantêm um ciclo de trabalho estável e são adequadas para trabalhos de bancada e produção, mas precisam de um chiller, e o chiller exige trocas de refrigerante, limpeza de filtros e espaço no chão que uma oficina pequena pode não ter. Um
soldador laser refrigerado a ar
elimina completamente o chiller, e é isso que o torna a opção realista para reparos no local, onde não há abastecimento de água nem espaço para uma unidade separada. O
soldador refrigerado a ar com gerador de nitrogênio integrado
é a configuração que a maioria dos nossos clientes de reparo escolhe, porque também dispensa o cilindro de gás do veículo.
O trade-off é o ciclo de trabalho, portanto confirme a classificação contínua em vez do valor de pico. Sessenta por cento de ciclo de trabalho a 30 graus de temperatura ambiente é uma máquina diferente do mesmo modelo trabalhando a 45 graus em uma oficina de verão, e ninguém divulga o segundo número. Se você solda em turnos de oito horas em vez de trabalhos de reparo intermitentes, a refrigeração a água geralmente é a resposta mais econômica ao longo de cinco anos.
Gás de Proteção: Argônio ou Nitrogênio
| Gás | Comportamento | Quando usar |
|---|---|---|
| Argônio | Cordão de solda em aço inoxidável mais limpo e brilhante, melhor estabilidade do arco | Aço inoxidável e soldas visíveis de acabamento estético |
| Nitrogênio | Custo menor, mas pode causar porosidade no aço inoxidável | Alguns aços carbono onde o custo é o fator predominante |
Defina o fluxo em torno de 15 a 25 L/min, e ajuste o pré-fluxo e o pós-fluxo separadamente em vez de deixar os padrões de fábrica. Um pós-fluxo curto é uma das causas mais comuns de um cordão descolorido e oxidado, e estendê-lo por um ou dois segundos resolve o problema de imediato na maioria dos casos.
O fluxo importa em ambas as direções. Gás em excesso cria turbulência que arrasta ar para a poça de fusão, e é por isso que a tabela abaixo lista tanto um fluxo baixo quanto um alto como causas do mesmo defeito. O nitrogênio custa menos por cilindro, e é por isso que ele continua aparecendo em orçamentos para trabalho em aço carbono, mas no aço inoxidável da série 300 é um risco de porosidade que você não precisa correr.
Comprimento da Fibra, Energia no Local e Instalação
As opções padrão de fibra são 5 m, 10 m, 15 m e 20 m. Um cabo mais longo significa mais atenuação óptica e mais cabo para gerenciar, e se ele não alcançar sua maior peça de trabalho, cada serviço se torna um exercício de reposicionamento com uma empilhadeira. Meça sua peça maior antes de fazer o pedido, não depois que o contêiner chegar.
A energia no local é a surpresa de instalação mais comum para compradores estrangeiros. Uma unidade de 1500 W pode funcionar tranquilamente em monofásico 220 V, enquanto uma máquina de 2000 W ou 3000 W pode precisar de trifásico 380 V, e muitos prédios antigos não têm capacidade sobrando. Confirme o requisito por escrito e verifique-o em relação à sua alimentação real antes de a máquina ser enviada. Pergunte também sobre a redução de potência por temperatura ambiente e ventilação para a sala onde ela ficará, porque uma célula de soldagem com as portas fechadas esquenta mais rápido do que a ficha técnica espera. Fotografe seu quadro de distribuição e envie junto com a consulta; isso economiza uma semana de idas e vindas.
Defeitos Comuns de Solda e Suas Causas
| Defeito | Causa usual | Correção |
|---|---|---|
| Porosidade | Fluxo de gás muito baixo ou muito alto, superfície contaminada, nitrogênio no aço inoxidável | Defina de 18 a 20 L/min, limpe com acetona, mude para argônio |
| Respingos | Potência muito alta para a espessura, foco fora da junta, pistola de ponto fixo | Reduza a potência em cerca de 10 por cento, corrija o foco, ative a oscilação |
| Falta de penetração | Potência muito baixa ou velocidade de deslocamento muito rápida | Aumente a potência ou reduza a velocidade de deslocamento |
| Perfuração em chapa fina | Potência excessiva, folga zero, sem oscilação | Reduza a potência, adicione uma pequena folga, amplie a oscilação |
| Descoloração e oxidação | Proteção insuficiente, pós-fluxo demasiado curto | Aumente o pós-fluxo em 1 a 2 s, verifique o ângulo do bico |
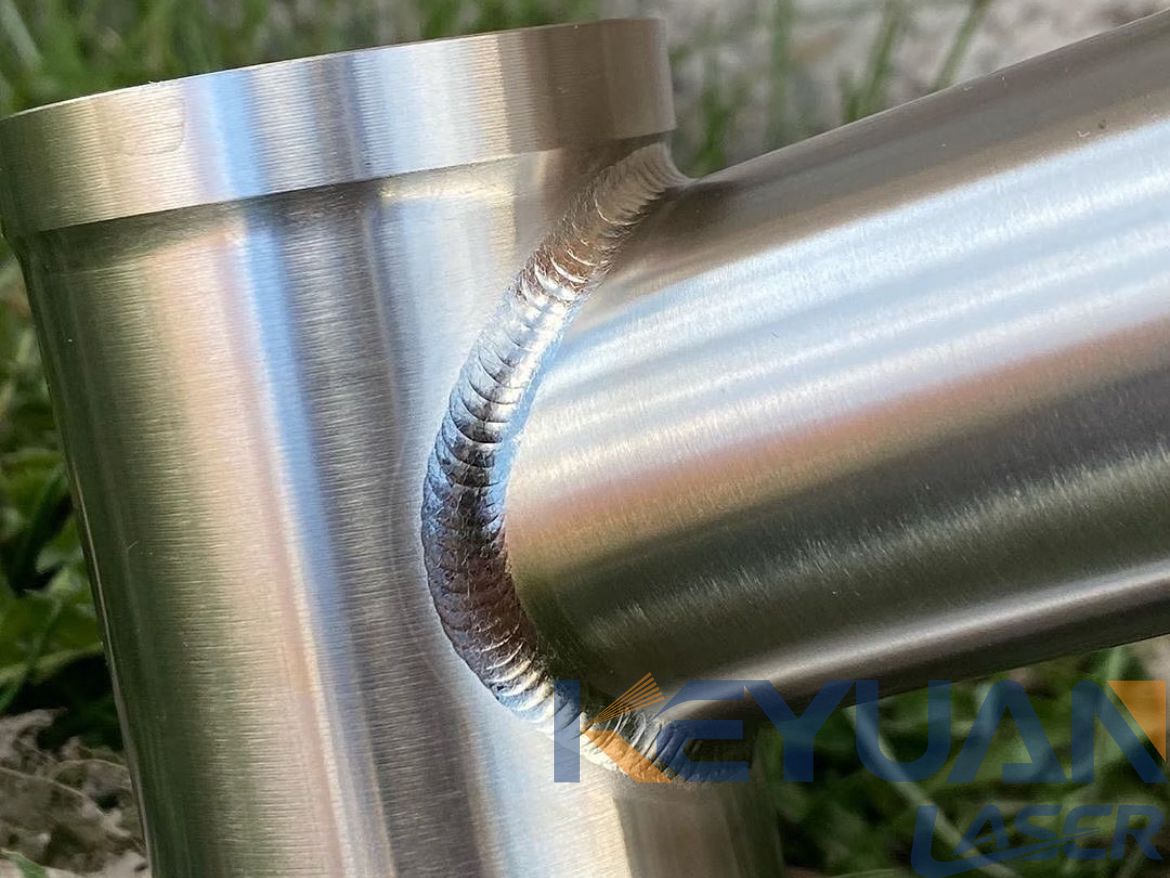
Especificamente para material fino,
soldadura de juntas em armários de aço inoxidável fino
é uma referência útil para saber quanto a configuração de wobble altera o resultado, e vale a pena ler antes de aceitar um conjunto de parâmetros predefinido. Se o seu fluxo de trabalho também abrange a preparação de superfícies, uma
máquina de limpeza a laser pulsado
remove ferrugem, carepa de laminação e óxido sem abrasivos nem solventes, o que elimina uma das causas de porosidade na tabela acima.
A maioria dos defeitos nessa tabela são problemas de processo e não problemas da máquina. A exceção é a última linha: um cordão que de repente não se consegue ajustar é frequentemente uma lente de proteção em fim de vida, e isso é um consumível, não uma configuração.
Perguntas frequentes
Uma máquina de soldar a laser portátil consegue soldar alumínio?
Sim, com as configurações corretas. O alumínio reflete mais do feixe e conduz o calor para longe da solda rapidamente, por isso precisa de maior potência, uma pistola de oscilação e uma cobertura de gás cuidadosa. Faça um teste na sua própria liga e espessura antes de definir uma configuração de produção, porque o 5052 e o 6061 não se comportam da mesma forma.
1500 W ou 2000 W: qual é a melhor escolha?
Para a maioria dos trabalhos em chapa metálica entre 0,5 e 3 mm, a 1500 W dá conta do serviço e custa menos para comprar e operar. Suba para 2000 W se soldar rotineiramente de 3 a 4 mm, ou se a velocidade de deslocamento for a limitação na sua linha.
Preciso de gás de proteção argônio ou nitrogênio?
Argônio para aço inoxidável e para qualquer solda em que a aparência importe. O nitrogênio é uma opção de custo para alguns aços-carbono, mas apresenta risco de porosidade no inoxidável, então trate-o como uma decisão de processo, e não de preço.
Qual a espessura que uma solda a laser portátil consegue soldar em uma única passada?
Aproximadamente 2 a 3 mm a 1500 W e 3 a 4 mm a 2000 W, considerando argônio, encaixe justo e pistola oscilante. Juntas mais espessas exigem múltiplos passes ou arame de adição.
É possível soldar com arame de adição?
Sim. A maioria dos sistemas manuais aceita um alimentador de arame com arame de 0,8 mm, 1,0 mm ou 1,2 mm, o que amplia a faixa de espessura útil e ajuda a preencher folgas onde o encaixe é ruim. A alimentação de arame também altera ligeiramente a exigência de gás, então verifique novamente a vazão ao adicioná-lo.
O que verificar antes de comprar
Peça uma amostra de solda no seu material, na sua espessura, com o gás que pretende usar.
Obtenha por escrito a marca e o modelo da fonte de laser.
Obtenha por escrito o preço da lente de proteção e o prazo de entrega.
Confirme o requisito de alimentação elétrica com base na sua instalação, não no folheto.
Confirme quem faz a manutenção da unidade localmente e onde ficam as peças de reposição.
A maneira mais rápida de escolher é soldar a sua própria peça. Envie-nos o material, a espessura e o tipo de junta, e realizaremos uma amostra, fotografaremos o cordão e retornaremos com uma configuração adequada ao trabalho.
label:
related news


Endereço de e-mail:
Telefone:
Copyright © 2012-2026 Keyuan Laser Todos os direitos reservados










