 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Как выбрать ручной лазерный сварочный аппарат: 7 характеристик
Дата публикации:
2026-09-30
Семь характеристик определяют, будет ли ручной лазерный сварочный аппарат чисто сваривать нержавеющую сталь или бороться с брызгами: мощность, источник, горелка, охлаждение, волокно, газ, питание на объекте.
A
ручной лазерный сварочный аппарат
настолько хорош, насколько хороши семь характеристик: выходная мощность, лазерный источник, сварочная головка, способ охлаждения, длина оптоволокна, настройка защитного газа и питание на объекте. Если всё правильно, вы сможете сваривать нержавеющую и углеродистую сталь толщиной от 0,5 до 4 мм с минимальной деформацией. Если ошибиться, вы проведёте весь срок службы аппарата, борясь с брызгами, непроваром и незапланированными простоями.
Порядок имеет значение. Покупатели начинают с мощности, потому что это цифра в коммерческом предложении, а через три месяца обнаруживают, что головка и способ охлаждения решают, оправдает ли аппарат занимаемое место.
Выходная мощность задаёт потолок
Мощность задаёт потолок толщины, которую можно сварить за один проход. Сама по себе она не определяет качество сварки, и головка на 2000 Вт с плохой горелкой проиграет хорошо настроенному аппарату на 1500 Вт на нержавеющем шкафу толщиной 2 мм.
| Мощность | Типичное проплавление за один проход | Оптимальное применение |
|---|---|---|
| 1000 Вт | 1–2 мм | Тонкий лист, ремонтные работы, бюджетный вариант для начинающих |
| 1500 Вт | 2–3 мм | Большинство операций по обработке листового металла, самый продаваемый вариант |
| 2000 Вт | 3–4 мм | Более толстый лист, выше скорость сварки |
| 3000 Вт | 4–6 мм | Тяжёлое производство, высокопроизводительные линии |
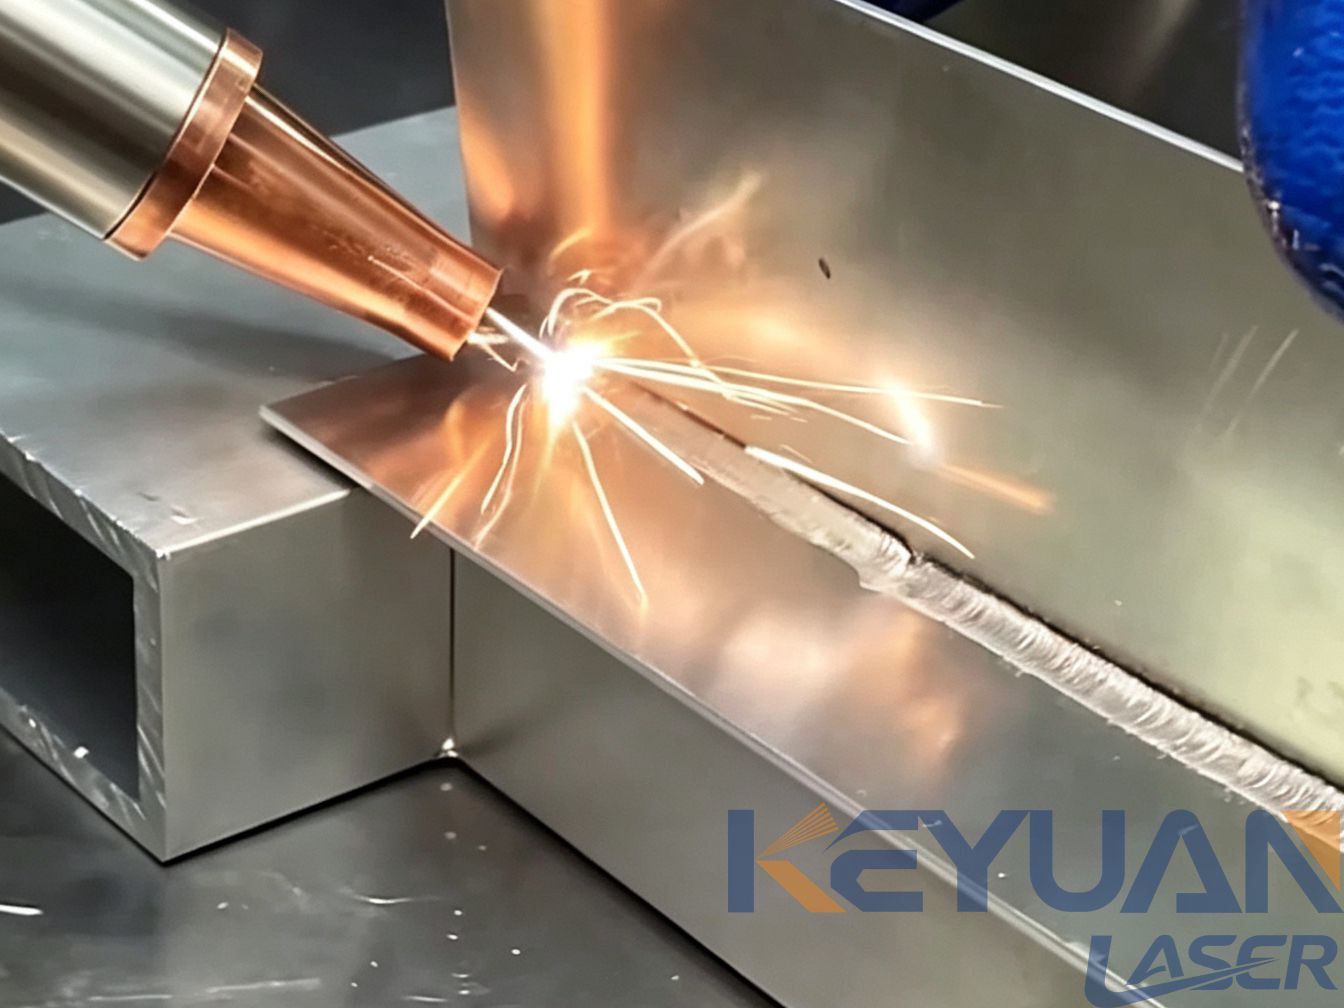
Эти показатели проплавления предполагают защиту аргоном, практически нулевой зазор при сборке и сварочную головку с осцилляцией. Измените любой из трёх параметров — и реальные цифры изменятся, поэтому покупка только по мощности — самая дорогая ошибка в этой категории.
Правило, которое мы даём большинству покупателей: выбирайте минимальную мощность, которая покрывает ваше самое толстое типовое соединение, а оставшийся бюджет потратьте на лучшую горелку и лучший лазерный источник. Аппарат на 1500 Вт с осциллирующей головкой варит нержавейку 2 мм быстрее и чище, чем аппарат на 2000 Вт с фиксированной головкой, и обходится дешевле в эксплуатации. О чём никто не упоминает на этапе выставления счёта: как только вы превышаете 1500 Вт, однофазное питание обычно исчезает, и электромонтажные работы могут добавить к проекту больше, чем сам апгрейд мощности.
Лазерный источник: та же мощность, другой аппарат
Два
волоконный лазерный сварочный аппарат
Модели мощностью 1500 Вт могут вести себя совершенно по-разному на одном и том же соединении в зависимости от того, какой источник установлен внутри корпуса. Названия, которые чаще всего встречаются в экспортных станках, — Raycus, Maxphotonics, JPT, BWT и IPG. Разница в цене между ними реальна, и она оплачивает три вещи.
Качество луча.
Более узкий луч обеспечивает более глубокий и узкий шов при той же мощности, и разница наиболее заметна на толщине 3 мм и выше.Стабильность мощности при рабочем цикле.
Некоторые источники проседают по мере нагрева, поэтому деталь номер пятьдесят не соответствует детали номер один.Сервисная сеть.
Если источник выходит из строя, через сколько недель замена появится в вашей стране?
Запросите письменное подтверждение бренда и модели источника, а не только мощность, указанную на ящике. По нашему опыту, замена источника — самый быстрый способ для поставщика снизить себестоимость, не меняя ничего, что заметил бы покупатель.
Сварочная головка решает, каким будет ваш день
Это характеристика, которую покупатели чаще всего недооценивают, а потом чувствуют в каждой смене.
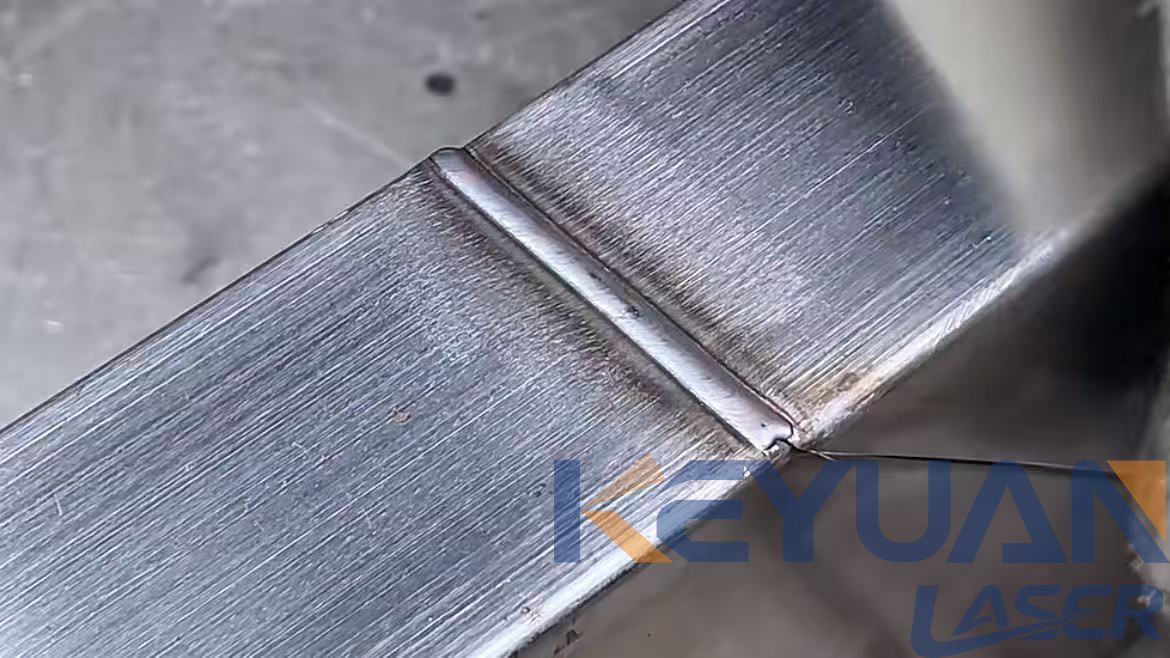
Фиксированная точечная головка.
Узкий луч, требующий точной подгонки. Зазоры примерно от 0,2 мм проявляются как неполное проплавление, и никакое увеличение мощности их не скроет.Качающаяся (осциллирующая) головка.
Луч перемещается по стыку и расширяет сварочную ванну. Она допускает зазоры при подгонке примерно до 0,5 мм, даёт более гладкий валик и заметно лучше работает на тонком листе, поскольку тепло распределяется по большей площади.
Вес значит не меньше, чем оптика. Головка массой 0,8 кг и головка массой 1,6 кг — это одна и та же работа в первый час и совсем другая к восьмому, и операторы скажут вам это с первого дня. Заодно уточните цену и срок поставки защитной линзы, потому что это расходник: машина, которая съедает линзу в неделю, не является дешёвой машиной.
Охлаждение: вода, воздух и рабочий цикл
Аппараты с водяным охлаждением обеспечивают стабильный рабочий цикл и подходят для работы на верстаке и в производстве, но им нужен чиллер, а чиллеру — замена охлаждающей жидкости, чистка фильтров и площадь на полу, которой в небольшой мастерской может не быть.
лазерный сварочный аппарат с воздушным охлаждением
полностью исключает чиллер — именно это делает его реалистичным вариантом для выездного ремонта, где нет водоснабжения и места для отдельного блока.
сварочный аппарат с воздушным охлаждением и встроенным генератором азота
— это конфигурация, на которой останавливается большинство наших клиентов, занимающихся ремонтом, потому что она избавляет и от газового баллона в машине.
Компромисс — это рабочий цикл, поэтому уточняйте длительную мощность, а не пиковую. Шестьдесят процентов рабочего цикла при 30 градусах окружающей среды — это другой аппарат, нежели та же модель, работающая при 45 градусах в летней мастерской, и второй показатель никто не указывает. Если вы варите восьмичасовые смены, а не выполняете периодические ремонтные работы, водяное охлаждение обычно обходится дешевле за пять лет.
Защитный газ: аргон или азот
| Газ | Поведение | Когда использовать |
|---|---|---|
| Аргон | Более чистое и яркое сварочное соединение из нержавеющей стали, лучшая стабильность дуги | Нержавеющая сталь и видимые декоративные сварные швы |
| Азот | Ниже стоимость, но может вызывать пористость в нержавеющей стали | Некоторые углеродистые стали, где стоимость имеет решающее значение |
Установите расход примерно 15–25 л/мин и задайте предварительный и постгазовый поток отдельно, а не оставляйте заводские настройки. Короткий постгазовый поток — одна из самых частых причин потемневшего, окисленного шва, и увеличение его на одну-две секунды в большинстве случаев полностью решает проблему.
Расход важен в обе стороны. Слишком большой поток газа создаёт турбулентность, которая затягивает воздух в сварочную ванну, поэтому в таблице ниже и низкий, и высокий расход указаны как причины одного и того же дефекта. Азот стоит дешевле за баллон, поэтому он постоянно фигурирует в коммерческих предложениях для работ по углеродистой стали, но на нержавейке серии 300 это риск пористости, который вам ни к чему.
Длина оптоволокна, питание на объекте и монтаж
Стандартные варианты оптоволокна — 5 м, 10 м, 15 м и 20 м. Более длинный кабель означает большее оптическое затухание и больше кабеля в управлении, а если его не хватит до самой крупной заготовки, каждая задача превратится в перестановку с погрузчиком. Измерьте свою самую большую деталь до заказа, а не после прибытия контейнера.
Питание на объекте — самый частый сюрприз при монтаже для зарубежных покупателей. Аппарат мощностью 1500 Вт может спокойно работать от однофазной сети 220 В, тогда как станку на 2000 или 3000 Вт может потребоваться трёхфазная сеть 380 В, а во многих старых зданиях нет свободной мощности. Подтвердите требования в письменном виде и сверьте их с вашей фактической электросетью до отправки станка. Также уточните снижение мощности в зависимости от температуры окружающей среды и вентиляцию помещения, где он будет стоять, потому что сварочная кабина с закрытыми дверями нагревается быстрее, чем предполагает паспорт. Сфотографируйте распределительный щит и приложите фото к запросу — это сэкономит неделю переписки.
Распространённые дефекты сварных швов и их причины
| Дефект | Обычная причина | Устранение |
|---|---|---|
| Пористость | Слишком низкий или слишком высокий расход газа, загрязнённая поверхность, азот на нержавеющей стали | Установите 18–20 л/мин, очистите ацетоном, переключитесь на аргон |
| Разбрызгивание | Слишком высокая мощность для данной толщины, фокус смещён относительно стыка, пистолет с фиксированной точкой | Уменьшите мощность примерно на 10 процентов, скорректируйте фокус, включите колебания |
| Недостаточное проплавление | Слишком низкая мощность или слишком высокая скорость перемещения | Увеличьте мощность или замедлите перемещение |
| Прожог на тонком листе | Слишком высокая мощность, нулевой зазор, без осцилляции | Снизьте мощность, добавьте небольшой зазор, увеличьте амплитуду качания |
| Изменение цвета и окисление | Недостаточная защита, слишком короткое время послесвечения | Увеличьте время послесвечения на 1–2 с, проверьте угол сопла |
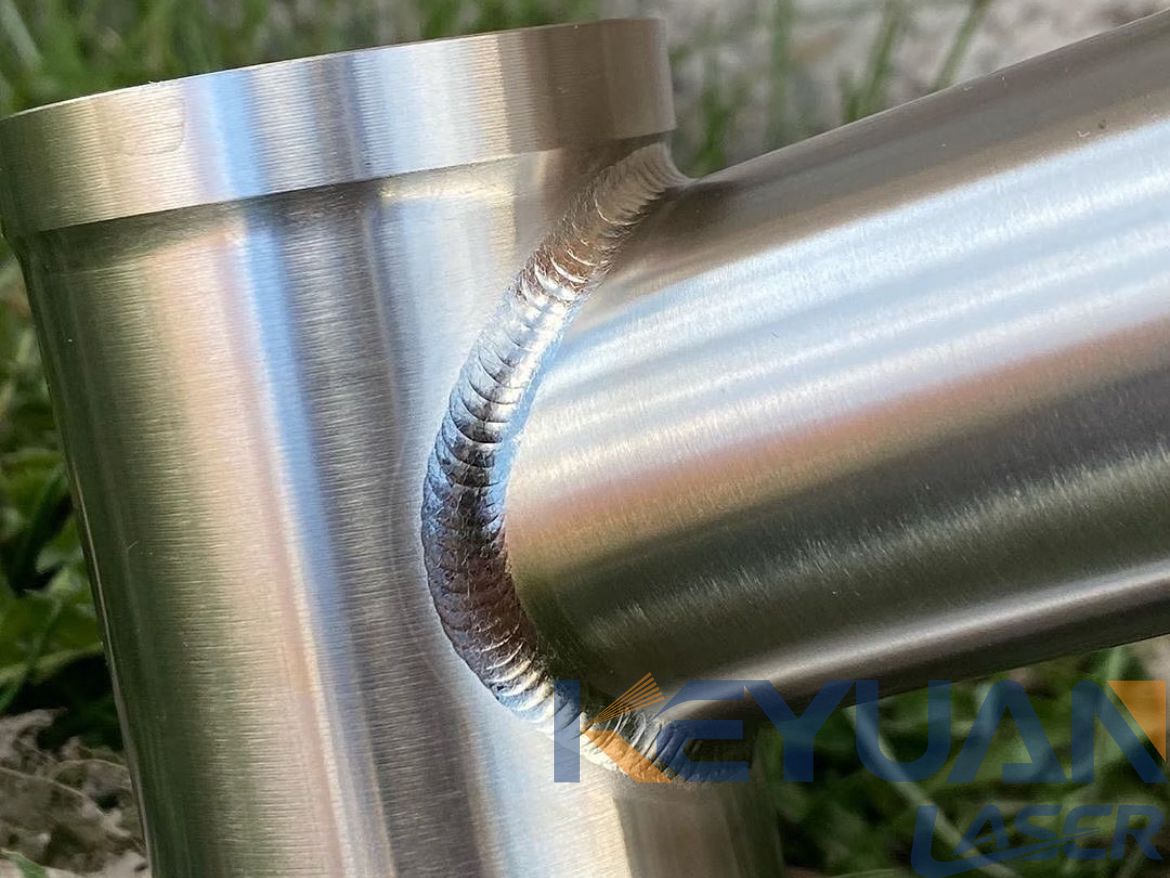
Специально для тонкого материала,
сварка швов тонкого нержавеющего шкафа
является полезным ориентиром для понимания того, насколько настройка покачивания меняет результат, и её стоит изучить, прежде чем принимать набор параметров по умолчанию. Если ваш рабочий процесс также включает подготовку поверхности,
импульсная лазерная очистная машина
удаляет ржавчину, прокатную окалину и оксиды без абразивов и растворителей, что устраняет одну из причин пористости, указанных в таблице выше.
Большинство дефектов в этой таблице — это проблемы процесса, а не проблемы машины. Исключение — последняя строка: валик, который внезапно перестал поддаваться настройке, часто указывает на выходящую из строя защитную линзу, а это расходный материал, а не настройка.
Часто задаваемые вопросы
Может ли ручной лазерный сварочный аппарат сваривать алюминий?
Да, при правильных настройках. Алюминий сильнее отражает луч и быстро отводит тепло от сварного шва, поэтому требуется более высокая мощность, качающаяся головка и тщательная защита газом. Перед запуском в производство выполните пробный шов на своём сплаве и толщине, так как 5052 и 6061 ведут себя по-разному.
Что лучше выбрать — 1500 Вт или 2000 Вт?
Для большинства работ по листовому металлу толщиной от 0,5 до 3 мм достаточно 1500 Вт, и это дешевле как при покупке, так и в эксплуатации. Переходите на 2000 Вт, если вы регулярно свариваете металл толщиной от 3 до 4 мм или если скорость сварки ограничивает производительность вашей линии.
Нужен ли аргон или азот в качестве защитного газа?
Аргон — для нержавеющей стали и для любого шва, где важен внешний вид. Азот — это вариант экономии для некоторых углеродистых сталей, но он создаёт риск пористости в нержавеющей стали, поэтому рассматривайте его как технологическое решение, а не как решение по цене.
Какую толщину может сварить ручной лазерный сварочный аппарат за один проход?
Примерно 2–3 мм при 1500 Вт и 3–4 мм при 2000 Вт — при использовании аргона, плотной подгонке и сварочной горелке с колебаниями. Более толстые соединения свариваются в несколько проходов или с присадочной проволокой.
Можно ли сваривать с присадочной проволокой?
Да. Большинство ручных систем поддерживают подающий механизм для проволоки диаметром 0,8 мм, 1,0 мм или 1,2 мм, что расширяет диапазон полезной толщины и помогает перекрывать зазоры при плохой подгонке. Подача проволоки также немного меняет требования к газу, поэтому при её добавлении проверьте расход ещё раз.
Что проверить перед покупкой
Запросите образец сварного шва на вашем материале, вашей толщины, с газом, который вы планируете использовать.
Получите письменное подтверждение бренда и модели источника лазера.
Получите письменное подтверждение цены защитной линзы и срока поставки.
Уточните требования к электропитанию применительно к вашему помещению, а не по брошюре.
Уточните, кто обслуживает устройство на месте и где находятся запасные части.
Самый быстрый способ выбрать — сварить вашу собственную деталь. Пришлите нам материал, толщину и тип соединения, и мы выполним образец, сфотографируем шов и вернёмся с конфигурацией, подходящей для этой работы.
Метка:
Похожие новости


Электронная почта:
Горячая линия:
© 2012-2026 Keyuan Laser. Все права защищены.










