 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

كيفية اختيار آلة اللحام بالليزر المحمولة: 7 مواصفات
release time:
2026-09-30
سبع مواصفات تحدد ما إذا كانت آلة اللحام بالليزر المحمولة تلحم الفولاذ المقاوم للصدأ بشكل نظيف أم تتصارع مع التناثر: القدرة، المصدر، المسدس، التبريد، الألياف، الغاز، طاقة الموقع.
أ
آلة اللحام بالليزر المحمولة باليد
لا تكون جيدة إلا بسبع مواصفات: قدرة الخرج، مصدر الليزر، مسدس اللحام، طريقة التبريد، طول الألياف، إعداد غاز الحماية، وطاقة الموقع. اضبط هذه بشكل صحيح ويمكنك لحام الفولاذ المقاوم للصدأ والكربوني بسماكة 0.5 إلى 4 مم بأقل تشوه. اضبطها بشكل خاطئ وستقضي عمر الآلة في محاربة الرشاش والاختراق غير الكامل والتوقف غير المخطط له.
الترتيب مهم. يبدأ المشترون بالقدرة الكهربائية، لأنها الرقم الموجود في عرض السعر، ثم يكتشفون بعد ثلاثة أشهر أن المسدس وطريقة التبريد هما ما يحددان ما إذا كانت الآلة تستحق مساحتها على الأرض.
قدرة الخرج تحدد السقف
تحدد القدرة السقف الأقصى لسماكة اللحام في تمريرة واحدة. لكنها لا تحدد جودة اللحام بمفردها، فرأس بقدرة 2000 واط مع مسدس رديء سيخسر أمام آلة 1500 واط مضبوطة جيدًا عند لحام خزانة من الفولاذ المقاوم للصدأ بسماكة 2 مم.
| القدرة | الاختراق النموذجي في تمريرة واحدة | الأنسب لـ |
|---|---|---|
| 1000 واط | 1 إلى 2 مم | صفائح رقيقة، أعمال الإصلاح، خيار اقتصادي للمبتدئين |
| 1500 واط | 2 إلى 3 مم | معظم أعمال تصنيع الصفائح المعدنية، الأكثر مبيعاً |
| 2000 واط | 3 إلى 4 مم | لوح أكثر سماكة، سرعة تنقل أسرع |
| 3000 واط | 4 إلى 6 مم | تصنيع ثقيل، خطوط إنتاج عالية الإنتاجية |
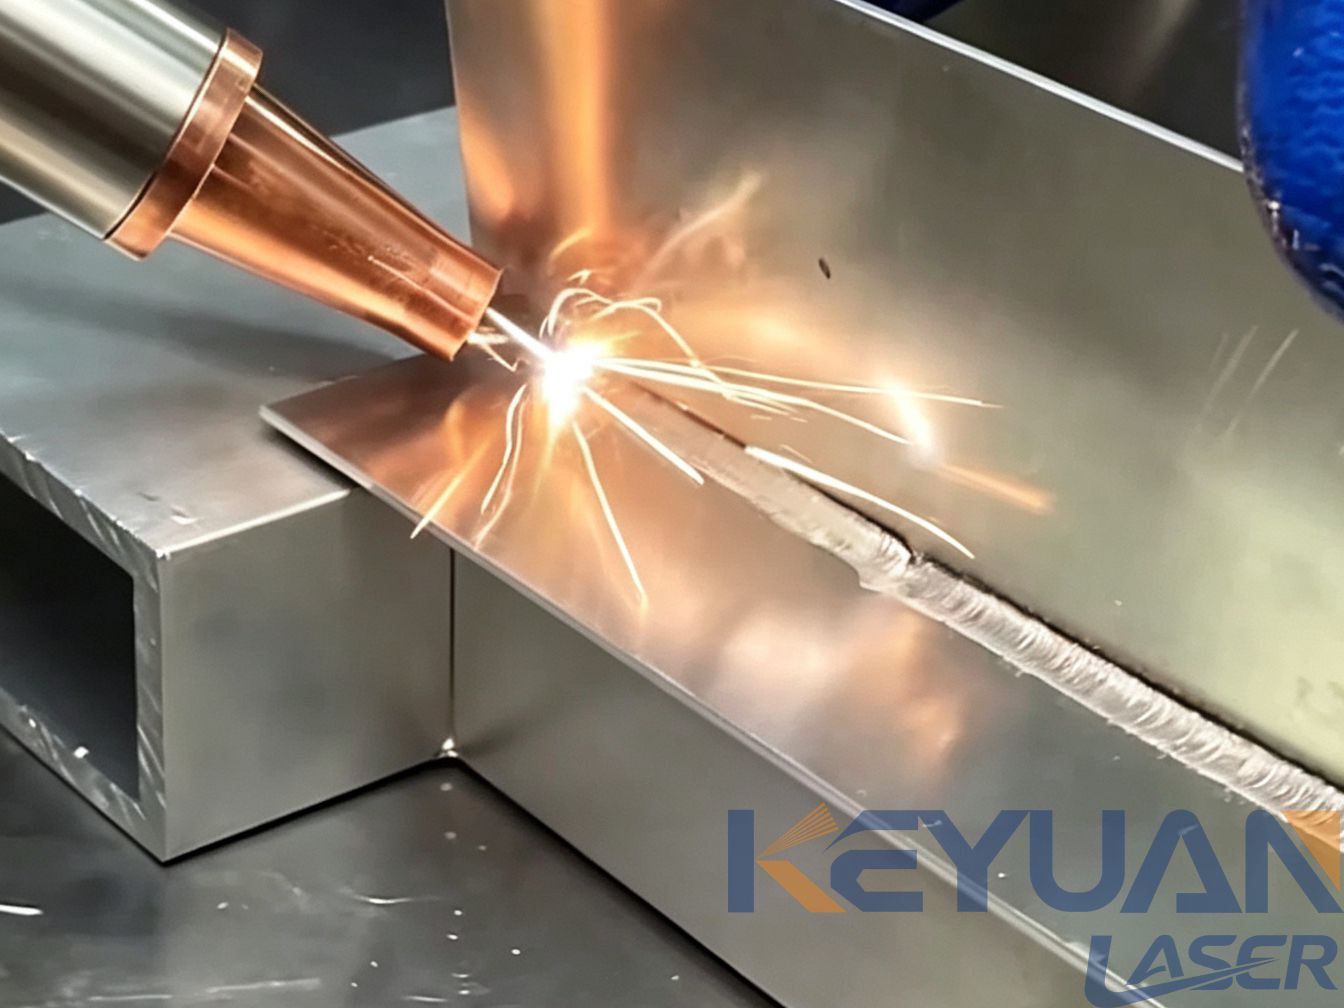
تفترض أرقام الاختراق هذه استخدام غاز الأرجون للتدريع، وفجوة تركيب قريبة من الصفر، ومسدس اهتزازي. غيّر أي واحد من هذه الثلاثة وستتغير أرقامك الفعلية، ولهذا فإن الشراء بناءً على القوة الكهربائية وحدها هو أغلى خطأ في هذه الفئة.
القاعدة التي نقدمها لمعظم المشترين: اختر أقل قوة تغطي أسمك وصلة روتينية لديك، ثم أنفق الميزانية المتبقية على مسدس أفضل ومصدر ليزر أفضل. آلة بقوة 1500 واط مع مسدس اهتزازي تلحم الفولاذ المقاوم للصدأ بسماكة 2 مم بشكل أسرع وأنظف من آلة بقوة 2000 واط مع رأس نقطة ثابتة، كما أن تكلفة تشغيلها أقل. ما لا يذكره أحد في مرحلة عرض السعر هو أنه بمجرد تجاوز 1500 واط، عادةً ما يختفي مصدر التيار أحادي الطور، وقد تضيف الأعمال الكهربائية إلى المشروع أكثر من ترقية الطاقة نفسها.
مصدر الليزر: نفس القوة الكهربائية، آلة مختلفة
اثنان
آلة لحام بألياف الليزر
يمكن أن تتصرف الموديلات المصنفة عند 1500 واط بشكل مختلف تمامًا على نفس الوصلة، اعتمادًا على المصدر الموجود داخل الخزانة. الأسماء الأكثر ظهورًا في آلات التصدير هي Raycus وMaxphotonics وJPT وBWT وIPG. فرق السعر بينها حقيقي، وهو يشتري ثلاثة أشياء.
جودة الشعاع.
الشعاع الأكثر إحكامًا يقطع لحامًا أعمق وأضيق عند نفس القدرة، والفرق أسهل ملاحظة عند 3 مم وما فوق.استقرار القدرة تحت دورة التشغيل.
بعض المصادر تضعف مع ارتفاع الحرارة، لذا لا تتطابق القطعة الخمسون مع القطعة الأولى.شبكة الخدمة.
عندما يفشل مصدر، كم عدد الأسابيع حتى يصل بديل إلى بلدك؟
اطلب كتابةً ماركة المصدر ورقم الطراز، وليس فقط القدرة الكهربائية المكتوبة على الصندوق. حسب تجربتنا، استبدال المصدر هو أسرع طريقة يخفض بها المورّد التكلفة دون تغيير أي شيء يمكن للمشتري ملاحظته.
مسدس اللحام يحدد يوم عملك
هذا هو المواصفة التي يستهين بها المشترون أكثر من غيرها، ثم يشعرون بها في كل وردية عمل.
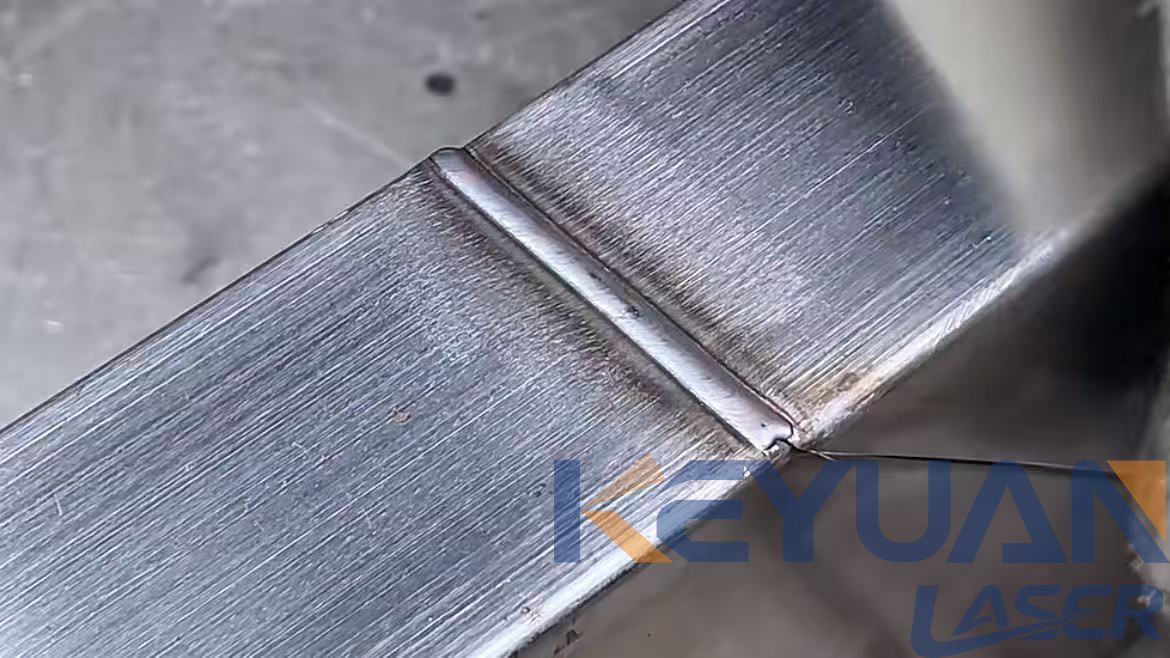
مسدس نقطي ثابت.
شعاع ضيق يتطلب تجميعاً محكماً. الفجوات التي تتجاوز نحو 0.2 مم تظهر كالتحام غير كامل، ولا يمكن لأي قدرة إضافية إخفاءها.مسدس متذبذب (تأرجحي).
يمسح الشعاع المفصل ويعرّض بركة المصهور. يتحمل فجوات التجميع حتى نحو 0.5 مم، وينتج خط لحام أكثر نعومة، ويعمل بشكل أفضل بكثير على الصفائح الرقيقة لأن الحرارة تتوزع على مساحة أوسع.
الوزن لا يقل أهمية عن البصريات. مسدس بوزن 0.8 كجم ومسدس بوزن 1.6 كجم يؤديان المهمة نفسها في الساعة الأولى، لكنهما يصبحان مهمة مختلفة بحلول الساعة الثامنة، وسيخبرك المشغلون بذلك من اليوم الأول. تحقق من سعر ومدة توريد العدسة الواقية أثناء ذلك، لأنها قطعة استهلاكية: الآلة التي تستهلك عدسة كل أسبوع ليست آلة رخيصة.
التبريد: الماء والهواء ودورة التشغيل
تحافظ الآلات المبردة بالماء على دورة تشغيل مستقرة وتناسب أعمال الطاولة والإنتاج، لكنها تحتاج إلى مبرد، والمبرد يحتاج إلى تغيير سائل التبريد وتنظيف الفلتر ومساحة أرضية قد لا تتوفر في ورشة صغيرة. أما
آلة لحام الليزر المبردة بالهواء
فتستغني عن المبرد تمامًا، وهذا ما يجعلها الخيار العملي للإصلاح الميداني حيث لا يوجد مصدر ماء ولا مساحة لوحدة منفصلة. إن
آلة اللحام بالتبريد الهوائي المزودة بمولد نيتروجين مدمج
هي التكوين الذي يستقر عليه معظم عملائنا في مجال الإصلاح، لأنها تزيل أيضًا أسطوانة الغاز من الشاحنة.
المقايضة هي دورة التشغيل، لذا تأكد من التصنيف المستمر بدلًا من رقم الذروة. فدورة تشغيل بنسبة ستين بالمائة عند درجة حرارة محيطة 30 درجة تمثل آلة مختلفة عن نفس الطراز الذي يعمل عند 45 درجة في ورشة صيفية، ولا أحد يذكر الرقم الثاني. إذا كنت تلحم في نوبات عمل مدتها ثماني ساعات بدلًا من أعمال الإصلاح المتقطعة، فإن التبريد المائي عادةً هو الحل الأرخص على مدى خمس سنوات.
غاز الحماية: الأرجون أو النيتروجين
| الغاز | السلوك | متى يُستخدم |
|---|---|---|
| الأرجون | خرزة ستانلس أنظف وأكثر لمعانًا، واستقرار أفضل للقوس | الفولاذ المقاوم للصدأ واللحامات الظاهرة التجميلية |
| النيتروجين | تكلفة أقل، لكنه قد يسبب مسامية في الستانلس | بعض أنواع الفولاذ الكربوني حيث تكون التكلفة هي العامل الغالب |
اضبط معدل التدفق بين 15 و25 لتر/دقيقة تقريبًا، واضبط التدفق المسبق والتدفق اللاحق بشكل منفصل بدلًا من ترك إعدادات المصنع الافتراضية. التدفق اللاحق القصير هو أحد أكثر الأسباب شيوعًا لظهور حبة اللحام متغيرة اللون ومؤكسدة، وتمديده بثانية أو ثانيتين يحل المشكلة تمامًا في معظم الحالات.
التدفق مهم في كلا الاتجاهين. فكمية الغاز المفرطة تخلق اضطرابًا يسحب الهواء إلى بركة اللحام المنصهرة، ولهذا يدرج الجدول أدناه كلاً من التدفق المنخفض والتدفق المرتفع كسببين للعيب نفسه. النيتروجين أقل تكلفة للأسطوانة، ولهذا يظهر باستمرار في عروض الأسعار لأعمال الفولاذ الكربوني، لكنه في الفولاذ المقاوم للصدأ من سلسلة 300 يمثل خطر مسامية لا داعي لتحمله.
طول الألياف، طاقة الموقع والتركيب
خيارات الألياف القياسية متوفرة بأطوال 5 م و10 م و15 م و20 م. الكابل الأطول يعني توهينًا بصريًا أكبر وكابلًا أكثر لإدارته، وإذا لم يصل إلى أكبر قطعة عمل لديك، تتحول كل مهمة إلى عملية إعادة تمركز باستخدام رافعة شوكية. قِس أكبر قطعة لديك قبل الطلب، لا بعد وصول الحاوية.
طاقة الموقع هي أكثر مفاجآت التركيب شيوعًا للمشترين من الخارج. فقد تعمل وحدة 1500 واط بسهولة على طور واحد 220 فولت، بينما قد تحتاج ماكينة 2000 واط أو 3000 واط إلى ثلاثة أطوار 380 فولت، وكثير من المباني القديمة لا تملك السعة الاحتياطية. أكّد المتطلب كتابيًا وتحقق منه مقابل مصدر التغذية الفعلي لديك قبل شحن الماكينة. اسأل أيضًا عن خفض القدرة حسب درجة الحرارة المحيطة والتهوية للغرفة التي ستعمل فيها، لأن خلية اللحام بأبواب مغلقة ترتفع حرارتها أسرع مما تتوقعه ورقة البيانات. صوّر لوحة التوزيع لديك وأرسلها مع الاستفسار؛ فهذا يوفر أسبوعًا من المراسلات.
عيوب اللحام الشائعة وأسبابها
| العيب | السبب المعتاد | الحل |
|---|---|---|
| المسامية | تدفق الغاز منخفض جدًا أو مرتفع جدًا، سطح ملوث، نيتروجين على الفولاذ المقاوم للصدأ | اضبط 18 إلى 20 لتر/دقيقة، نظّف بالأسيتون، انتقل إلى الأرجون |
| تناثر | الطاقة مرتفعة جدًا بالنسبة للسماكة، التركيز خارج الوصلة، مسدس النقطة الثابتة | قلّل الطاقة بنحو 10 بالمئة، صحّح التركيز، فعّل التذبذب |
| نقص الاختراق | الطاقة منخفضة جدًا أو سرعة الحركة عالية جدًا | زيادة الطاقة أو إبطاء الحركة |
| احتراق كامل في الصفائح الرقيقة | طاقة زائدة، فجوة صفرية، بدون تذبذب | تقليل الطاقة، إضافة فجوة صغيرة، توسيع التذبذب |
| تغير اللون والأكسدة | درع غير كافٍ، تدفق لاحق قصير جدًا | مدّد التدفق اللاحق بمقدار 1 إلى 2 ثانية، وافحص زاوية الفوهة |
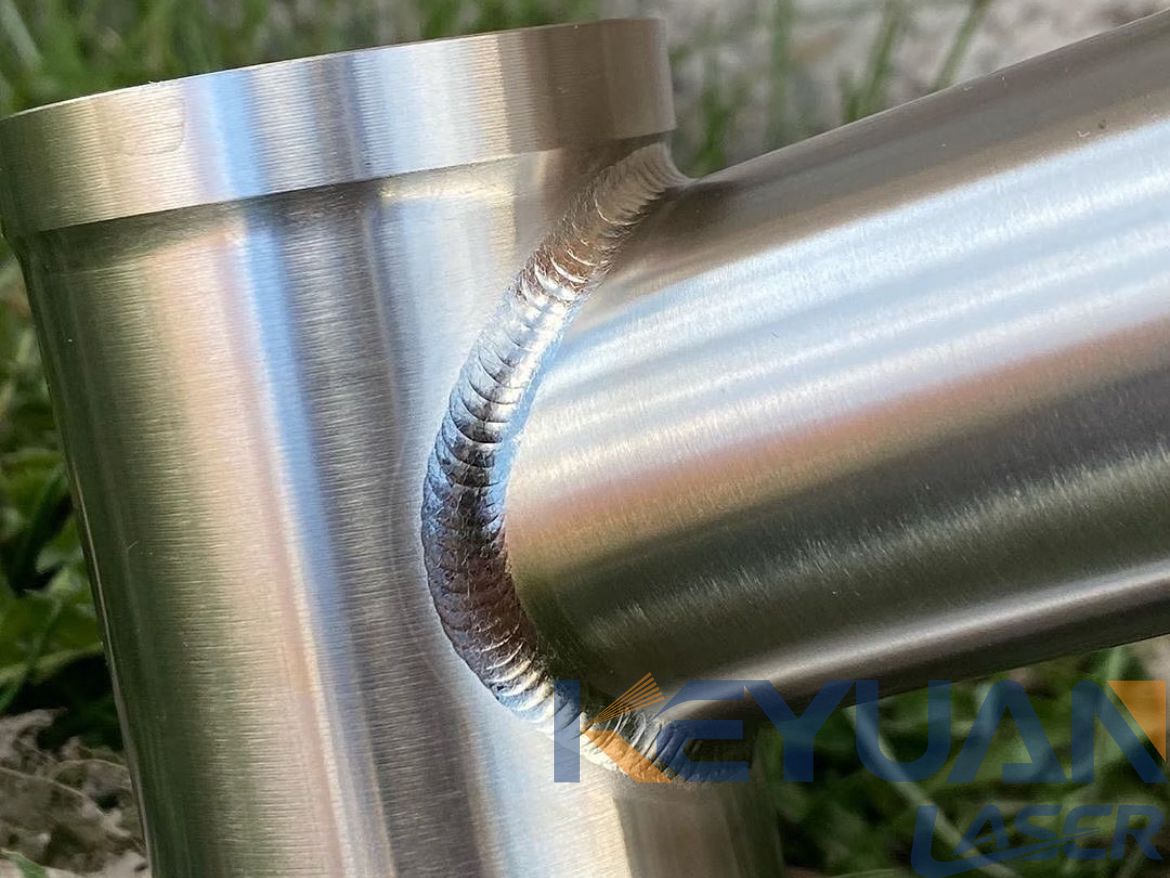
بالنسبة للمواد الرقيقة تحديدًا،
لحام درزات خزائن الفولاذ المقاوم للصدأ الرقيقة
يُعد مرجعًا مفيدًا لمدى تأثير إعداد التذبذب على النتيجة، ويستحق القراءة قبل قبول مجموعة معلمات افتراضية. إذا كانت سير عملك تشمل أيضًا تحضير السطح، فإن
آلة التنظيف بالليزر النبضي
تزيل الصدأ وقشور الطحن والأكسيد دون مواد كاشطة أو مذيبات، مما يزيل أحد أسباب المسامية في الجدول أعلاه.
معظم العيوب في ذلك الجدول هي مشكلات في العملية وليست مشكلات في الآلة. الاستثناء هو الصف الأخير: الخرزة التي يتعذر ضبطها فجأة غالبًا ما تكون بسبب عدسة حماية تالفة، وهذه قطعة استهلاكية وليست إعدادًا.
الأسئلة الشائعة
هل يمكن لماكينة اللحام بالليزر المحمولة لحام الألومنيوم؟
نعم، مع الإعدادات الصحيحة. يعكس الألومنيوم جزءًا أكبر من الشعاع ويوصّل الحرارة بعيدًا عن اللحام بسرعة، لذا يحتاج إلى قدرة أعلى ومسدس تذبذب وتغطية غاز دقيقة. جرّب عينة على سبيكتك وسماكتك قبل الاعتماد على إعداد إنتاجي، لأن 5052 و6061 لا يتصرفان بالطريقة نفسها.
هل 1500 واط أم 2000 واط هو الخيار الأفضل؟
لمعظم أعمال الصفائح المعدنية بين 0.5 و3 مم، يغطي 1500 واط المهمة ويكلف أقل في الشراء والتشغيل. انتقل إلى 2000 واط إذا كنت تلحم بانتظام سماكات من 3 إلى 4 مم، أو إذا كانت سرعة التنقل هي القيد في خطك.
هل أحتاج غاز الأرجون أم النيتروجين كغاز حماية؟
الأرجون للستانلس ستيل ولأي لحام يهم فيه المظهر. النيتروجين خيار اقتصادي لبعض أنواع الفولاذ الكربوني، لكنه يخاطر بحدوث مسامية في الستانلس ستيل، لذا تعامل معه كقرار عملية لا كقرار سعر.
ما أقصى سماكة يمكن أن يلحمها جهاز اللحام بالليزر المحمول في تمريرة واحدة؟
حوالي 2 إلى 3 مم عند 1500 واط و3 إلى 4 مم عند 2000 واط، بافتراض استخدام الأرجون وضبط دقيق للوصلات ومسدس متذبذب. الوصلات الأكثر سماكة تُنفَّذ على عدة تمريرات، أو باستخدام سلك حشو.
هل يمكنه اللحام بسلك الحشو؟
نعم. تقبل معظم الأنظمة المحمولة وحدة تغذية سلك تعمل بسلك 0.8 مم أو 1.0 مم أو 1.2 مم، مما يوسّع نطاق السماكة المفيد ويساعد على ردم الفجوات عند سوء ضبط الوصلات. كما أن تغذية السلك تغيّر متطلبات الغاز قليلاً، لذا أعد فحص معدل التدفق عند إضافتها.
ما يجب فحصه قبل الشراء
اطلب عيّنة لحام على مادتك، وبسماكتك، وبالغاز الذي تنوي استخدامه.
احصل على اسم العلامة التجارية ورقم الطراز لمصدر الليزر كتابياً.
احصل على سعر العدسة الواقية ومدة التسليم كتابياً.
تحقق من متطلبات مصدر الطاقة بناءً على مبناك، لا بناءً على الكتيّب.
تأكد من الجهة التي تقدّم الصيانة محلياً وأين تتوفر قطع الغيار.
أسرع طريقة للاختيار هي لحام قطعتك بنفسك. أرسل لنا المادة والسماكة ونوع الوصلة، وسننفّذ عيّنة ونصوّر خط اللحام ونعود إليك بتهيئة تناسب العمل.
label:
related news
آلة التنظيف بالليزر لبناء وإصلاح السفن
2026-10-17
آلة الحفر بالليزر للافتات: المواد وسير العمل
2026-10-17


البريد الإلكتروني:
الخط الساخن:
جميع الحقوق محفوظة © 2012-2026 كيوان ليزر










