 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Cómo elegir una máquina de soldadura láser portátil: 7 especificaciones
release time:
2026-09-30
Siete especificaciones determinan si una máquina de soldadura láser portátil suelda acero inoxidable limpio o lucha contra las salpicaduras: potencia, fuente, pistola, refrigeración, fibra, gas, alimentación del sitio.
A
máquina de soldadura láser portátil
solo es tan buena como siete especificaciones: potencia de salida, fuente láser, pistola de soldadura, método de refrigeración, longitud de fibra, configuración de gas de protección y alimentación del sitio. Si aciertas con ellas, puedes soldar acero inoxidable y al carbono de 0,5 a 4 mm con una distorsión mínima. Si te equivocas, pasarás toda la vida útil de la máquina luchando contra salpicaduras, penetración incompleta y paradas no planificadas.
El orden importa. Los compradores empiezan por la potencia, porque es el número que aparece en el presupuesto, y tres meses después descubren que la pistola y el método de refrigeración deciden si la máquina se gana su espacio en el taller.
La potencia de salida marca el límite
La potencia marca el límite del grosor que puedes soldar en una sola pasada. Por sí sola no decide la calidad de la soldadura, y un cabezal de 2000 W con una pistola deficiente perderá frente a una máquina de 1500 W bien configurada en un armario de acero inoxidable de 2 mm.
| Potencia | Penetración típica en una sola pasada | Mejor para |
|---|---|---|
| 1000 W | 1 a 2 mm | Chapa fina, trabajos de reparación, opción económica de entrada |
| 1500 W | 2 a 3 mm | La mayoría de la fabricación de chapa metálica, el más vendido |
| 2000 W | 3 a 4 mm | Placa más gruesa, mayor velocidad de avance |
| 3000 W | 4 a 6 mm | Fabricación pesada, líneas de alto rendimiento |
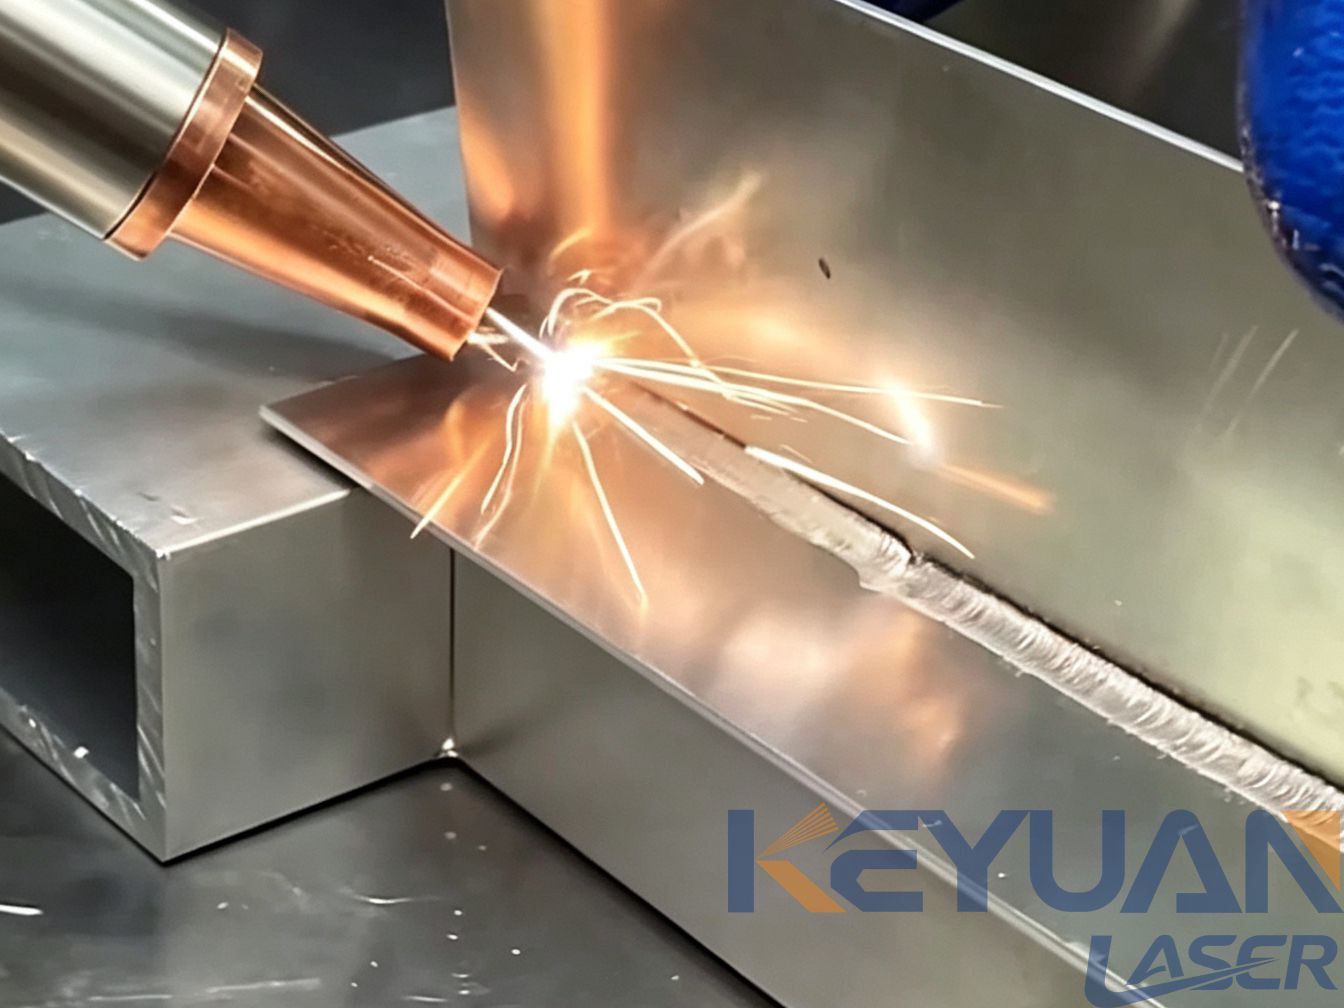
Esas cifras de penetración asumen protección de argón, un espacio de ajuste casi nulo y una pistola de oscilación. Cambie cualquiera de los tres y sus números reales varían, por eso comprar solo por potencia es el error más costoso en esta categoría.
La regla que damos a la mayoría de los compradores: elija la potencia más baja que cubra su junta de rutina más gruesa, luego gaste el presupuesto restante en una mejor pistola y una mejor fuente láser. Una máquina de 1500 W con pistola de oscilación suelda acero inoxidable de 2 mm más rápido y limpio que una máquina de 2000 W con cabezal de punto fijo, y cuesta menos operarla. Lo que nadie menciona en la etapa de cotización es que una vez que supera los 1500 W, la alimentación monofásica generalmente desaparece, y el trabajo eléctrico puede agregar más al proyecto que la propia actualización de potencia.
Fuente láser: misma potencia, máquina diferente
Dos
máquina de soldadura por láser de fibra
los modelos clasificados a 1500 W pueden comportarse de forma muy distinta en la misma junta, según qué fuente se encuentre dentro del gabinete. Los nombres que más aparecen en las máquinas de exportación son Raycus, Maxphotonics, JPT, BWT e IPG. La diferencia de precio entre ellos es real, y compra tres cosas.
Calidad del haz.
Un haz más concentrado corta una soldadura más profunda y estrecha a la misma potencia, y la diferencia se ve más fácilmente a partir de 3 mm.Estabilidad de potencia bajo ciclo de trabajo.
Algunas fuentes se degradan a medida que se calientan, por lo que la pieza cincuenta no coincide con la primera.Red de servicio.
Cuando falla una fuente, ¿cuántas semanas pasan hasta que llegue un reemplazo a su país?
Solicite por escrito la marca y el número de modelo de la fuente, no solo la potencia indicada en la caja. Según nuestra experiencia, cambiar la fuente es la forma más rápida en que un proveedor reduce costos sin modificar nada que el comprador pueda ver.
La pistola de soldadura decide tu jornada
Esta es la especificación que los compradores subestiman más, y luego la sienten en cada turno.
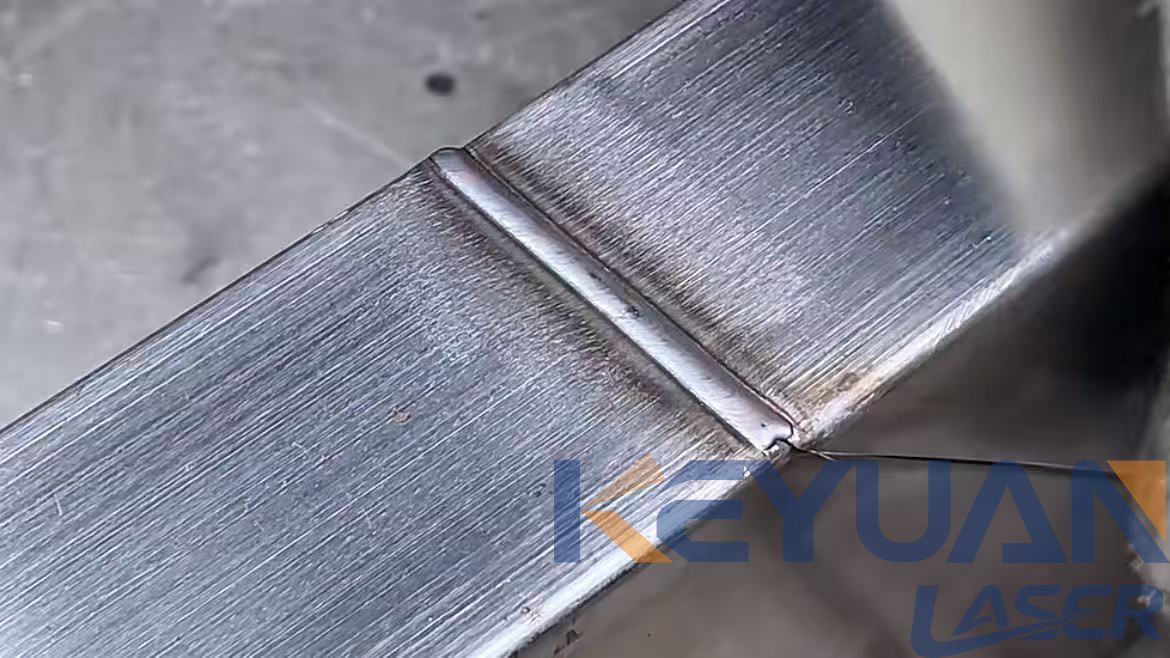
Pistola de punto fijo.
Un haz estrecho que exige un ajuste muy preciso. Las separaciones superiores a aproximadamente 0,2 mm se manifiestan como fusión incompleta, y ninguna cantidad de potencia adicional las oculta.Pistola oscilante (wobble).
El haz barre la junta y amplía el baño de fusión. Tolera separaciones de ajuste de hasta unos 0,5 mm, produce un cordón más uniforme y funciona notablemente mejor en chapa fina porque el calor se distribuye en un área más amplia.
El peso importa tanto como la óptica. Una pistola de 0,8 kg y una de 1,6 kg hacen el mismo trabajo durante la primera hora y un trabajo distinto para la octava, y los operarios se lo dirán desde el primer día. Aproveche para consultar el precio y el plazo de entrega de la lente de protección, porque es un consumible: una máquina que se come una lente por semana no es una máquina barata.
Refrigeración: agua, aire y ciclo de trabajo
Las máquinas refrigeradas por agua mantienen un ciclo de trabajo estable y son adecuadas para trabajos de banco y producción, pero necesitan un enfriador, y el enfriador requiere cambios de refrigerante, limpieza de filtros y espacio en el suelo que un taller pequeño puede no tener. Una
soldadora láser refrigerada por aire
elimina por completo el enfriador, lo que la convierte en la opción realista para reparaciones in situ donde no hay suministro de agua ni espacio para una unidad separada. La
soldadora de refrigeración por aire con generador de nitrógeno integrado
es la configuración que eligen la mayoría de nuestros clientes de reparación, porque también elimina la botella de gas del vehículo.
La contrapartida es el ciclo de trabajo, así que confirme la capacidad de régimen continuo en lugar de la cifra máxima. Un 60 % de ciclo de trabajo a 30 grados de temperatura ambiente es una máquina distinta del mismo modelo trabajando a 45 grados en un taller de verano, y nadie cita la segunda cifra. Si suelda turnos de ocho horas en lugar de trabajos de reparación intermitentes, la refrigeración por agua suele ser la opción más económica a lo largo de cinco años.
Gas de protección: Argón o Nitrógeno
| Gas | Comportamiento | Cuándo usarlo |
|---|---|---|
| Argón | Cordón de acero inoxidable más limpio y brillante, mejor estabilidad del arco | Acero inoxidable y soldaduras visibles de acabado estético |
| Nitrógeno | Menor costo, pero puede causar porosidad en acero inoxidable | Algunos aceros al carbono donde el costo es lo prioritario |
Configure el caudal en torno a 15-25 L/min y ajuste el preflujo y el posflujo por separado en lugar de dejar los valores predeterminados de fábrica. Un posflujo corto es una de las causas más comunes de un cordón decolorado y oxidado, y ampliarlo uno o dos segundos soluciona el problema por completo en la mayoría de los casos.
El caudal importa en ambos sentidos. Un exceso de gas genera turbulencias que arrastran aire hacia el baño de fusión, por lo que la tabla siguiente incluye tanto un caudal bajo como uno alto entre las causas del mismo defecto. El nitrógeno cuesta menos por botella, por eso no deja de aparecer en los presupuestos para trabajos con acero al carbono, pero en el acero inoxidable de la serie 300 es un riesgo de porosidad que no necesita asumir.
Longitud de fibra, alimentación del sitio e instalación
Las opciones de fibra estándar son de 5 m, 10 m, 15 m y 20 m. Un cable más largo implica más atenuación óptica y más cable que gestionar, y si no llega a su pieza de trabajo más grande, cada trabajo se convierte en un ejercicio de reposicionamiento con una carretilla elevadora. Mida su pieza más grande antes de hacer el pedido, no después de que llegue el contenedor.
La alimentación del sitio es la sorpresa de instalación más común para los compradores en el extranjero. Una unidad de 1500 W puede funcionar sin problemas con monofásica de 220 V, mientras que una máquina de 2000 W o 3000 W puede necesitar trifásica de 380 V, y muchos edificios antiguos no tienen capacidad disponible. Confirme el requisito por escrito y compruébelo con su suministro real antes de que se envíe la máquina. Pregunte también por el derrateo por temperatura ambiente y la ventilación de la sala donde estará, porque una celda de soldadura con las puertas cerradas se calienta más rápido de lo que espera la ficha técnica. Fotografíe su cuadro de distribución y envíelo con la consulta; ahorra una semana de idas y venidas.
Defectos de soldadura comunes y sus causas
| Defecto | Causa habitual | Solución |
|---|---|---|
| Porosidad | Flujo de gas demasiado bajo o demasiado alto, superficie contaminada, nitrógeno en acero inoxidable | Ajuste de 18 a 20 L/min, limpie con acetona, cambie a argón |
| Salpicaduras | Potencia demasiado alta para el espesor, enfoque fuera de la junta, pistola de punto fijo | Reduzca la potencia aproximadamente un 10 por ciento, corrija el enfoque, active la oscilación |
| Falta de penetración | Potencia demasiado baja o velocidad de desplazamiento demasiado rápida | Aumente la potencia o reduzca la velocidad de desplazamiento |
| Perforación en chapa fina | Demasiada potencia, sin separación, sin oscilación | Reduzca la potencia, añada una pequeña separación, amplíe la oscilación |
| Decoloración y oxidación | Protección insuficiente, post-flujo demasiado corto | Extienda el post-flujo de 1 a 2 s, verifique el ángulo de la boquilla |
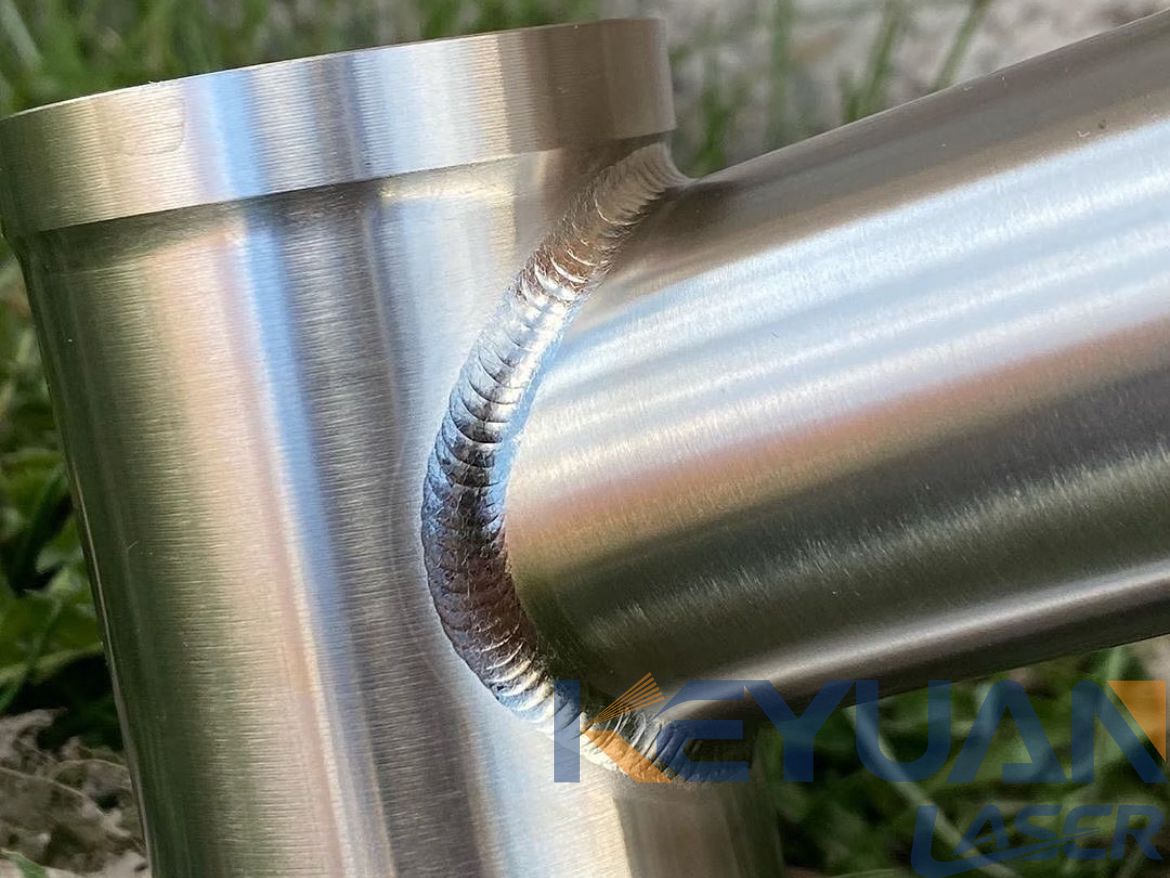
Para material delgado específicamente,
soldadura de costura en gabinete de acero inoxidable delgado
es una referencia útil sobre cuánto cambia el resultado el ajuste de oscilación, y vale la pena leerlo antes de aceptar un conjunto de parámetros predeterminado. Si su flujo de trabajo también cubre la preparación de superficies, una
máquina de limpieza láser pulsada
elimina óxido, cascarilla de laminación y óxido sin abrasivos ni solventes, lo que elimina una de las causas de porosidad en la tabla anterior.
La mayoría de los defectos en esa tabla son problemas del proceso más que problemas de la máquina. La excepción es la última fila: un cordón que de repente no se puede ajustar suele ser una lente protectora defectuosa, y eso es un consumible, no un ajuste.
Preguntas frecuentes
¿Puede un soldador láser de mano soldar aluminio?
Sí, con la configuración adecuada. El aluminio refleja más el haz y conduce el calor fuera de la soldadura rápidamente, por lo que necesita mayor potencia, una pistola de oscilación y una cobertura de gas cuidadosa. Realice una prueba con su propia aleación y espesor antes de comprometerse con una configuración de producción, porque el 5052 y el 6061 no se comportan de la misma manera.
¿Es mejor elegir 1500 W o 2000 W?
Para la mayoría de los trabajos en chapa de entre 0,5 y 3 mm, 1500 W cubre el trabajo y cuesta menos tanto de comprar como de usar. Suba a 2000 W si suelda habitualmente de 3 a 4 mm, o si la velocidad de avance es la limitación en su línea.
¿Necesito argón o nitrógeno como gas de protección?
Argón para acero inoxidable y para cualquier soldadura donde importe la apariencia. El nitrógeno es una opción económica para algunos aceros al carbono, pero conlleva riesgo de porosidad en acero inoxidable, así que trátelo como una decisión de proceso y no como una decisión de precio.
¿Qué grosor puede soldar en una sola pasada un soldador láser manual?
Aproximadamente 2 a 3 mm a 1500 W y 3 a 4 mm a 2000 W, suponiendo argón, un ajuste preciso y una pistola oscilante. Las uniones más gruesas se realizan en varias pasadas, o con hilo de aporte.
¿Puede soldar con hilo de aporte?
Sí. La mayoría de los sistemas portátiles admiten un alimentador de hilo de 0,8 mm, 1,0 mm o 1,2 mm, lo que amplía el rango de espesores útiles y ayuda a cubrir holguras cuando el ajuste es deficiente. La alimentación de hilo también modifica ligeramente el requerimiento de gas, así que vuelva a verificar el caudal cuando la añada.
Qué verificar antes de comprar
Solicite una muestra de soldadura en su material, con su espesor y con el gas que piensa utilizar.
Obtenga por escrito la marca y el número de modelo de la fuente láser.
Obtenga por escrito el precio de la lente de protección y el plazo de entrega.
Confirme el requerimiento de alimentación eléctrica según su instalación, no según el folleto.
Confirme quién realiza el servicio técnico localmente y dónde se encuentran las piezas de repuesto.
La forma más rápida de elegir es soldar su propia pieza. Envíenos el material, el espesor y el tipo de unión, y realizaremos una muestra, fotografiaremos el cordón y le responderemos con una configuración que se ajuste al trabajo.
label:
related news


Dirección de correo electrónico:
Teléfono de atención:
Copyright © 2012-2026 Keyuan Laser Todos los derechos reservados










