 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Лазерная очистка: удаление ржавчины, краски и подготовка под сварку без пескоструйной обработки
Дата публикации:
2026-09-30
Лазерная очистка удаляет ржавчину, краску и цвета побежалости от сварки со стали без абразива и химии. Скорость обработки, задачи, которые она не решает, и экономическое обоснование.
Голландский производитель металлоконструкций прошлой весной спросил нас, может ли лазер заменить их дробеструйную камеру. Они очищали сварные рамы длиной 1,8 м и платили за вывоз 40 кг отработанного граната и шлама краски за смену.
Честный ответ: он мог бы взять на себя большую часть работ по ржавчине и краске, нисколько работ по солевому загрязнению и всю подготовку под сварку. Именно это разделение определяет, окупится ли оборудование за восемнадцать месяцев или никогда.
Как импульсный луч снимает ржавчину со стали
Это выглядит как горение. Но это не оно.
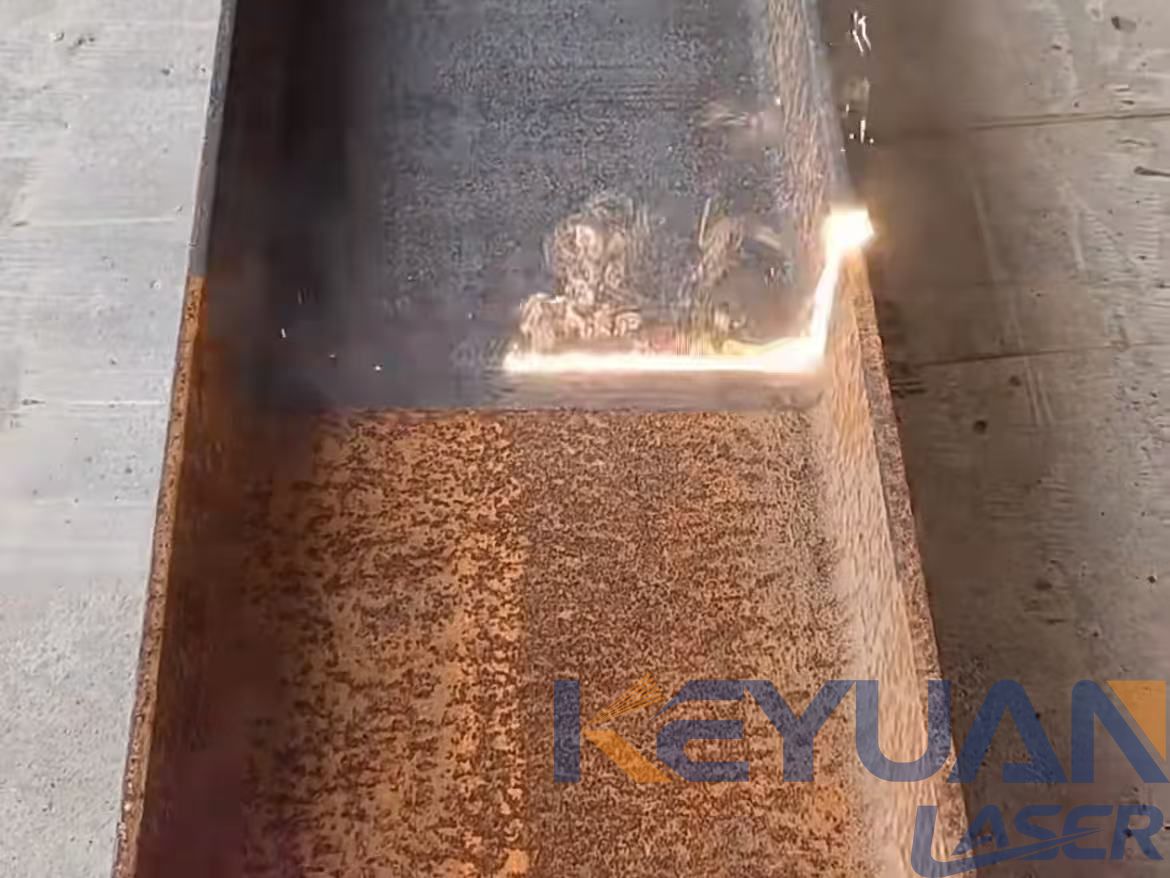
На длине волны 1064 нм оксид железа поглощает луч гораздо лучше, чем сталь под ним. Ржавчина, прокатная окалина, пигмент краски и цвета побежалости хорошо взаимодействуют с этой длиной волны, тогда как полированный чистый металл в основном отражает её. Энергия откладывается в слое загрязнения, который за наносекунды нагревается на несколько сотен градусов и пытается расшириться сильнее, чем может следовать подложка под ним. Напряжение на этой границе разрывает связь.
Если поднять флюенс примерно выше 1–5 Дж/см² — а порог зависит от материала — слой ионизируется, и над пятном образуется плазменный факел. Эта плазма действует как ударный фронт и сбивает разрыхлённый оксид, а не испаряет его, поэтому панель толщиной 1 мм выдерживает проход.
Селективность — главный аргумент. Дробеструйное сопло не отличает ржавчину от стали под ней, и шлифовальный диск тоже.
Лазерный очиститель
перестаёт резать, когда встречает материал, который отражает, а не поглощает, оставляя прокатную поверхность на листе 304 вместо выдолбленной полосы.
Непрерывный или импульсный режим, и что даёт мощность
Решение между непрерывной и импульсной лазерной очисткой — это решение о вводимом тепле. Источник непрерывного излучения (CW) испускает непрерывный луч, быстрый и дешёвый в расчёте на ватт при обработке плоских листов с лёгким оксидом или тонкой масляной плёнкой. Тепло — слабое место: удержите головку CW мощностью 1000 Вт неподвижно на холоднокатаном листе толщиной 1,2 мм, и цвет изменится раньше, чем появится коробление. Импульсные источники подают энергию короткими импульсами с паузами для охлаждения между ними, поэтому средний ввод тепла остаётся низким. Для тонкого листа, деликатных подложек и неравномерной ржавчины, требующей нескольких проходов, мы направляем покупателей к
импульсной лазерной очистительной машине
а не к установке CW.
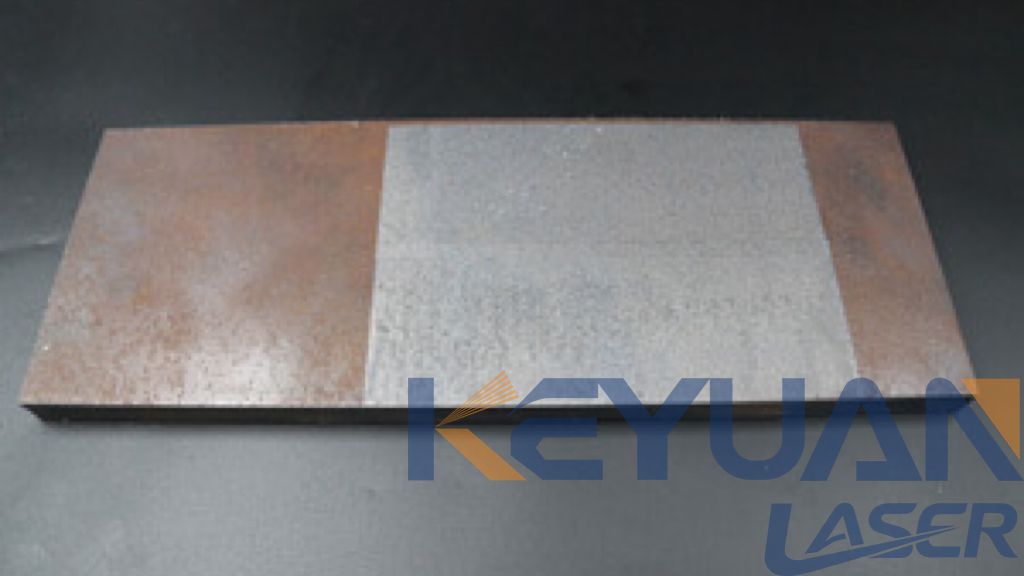
Мощность определяет зону обработки. Головка 100 Вт справляется с отпечатками пальцев, маслами и лёгкой ржавчиной при 1–2 м²/ч. 200 Вт — массовый выбор для поверхностной ржавчины, краски и подготовки под сварку. Установка
импульсной лазерной очистки
на 300 Вт начинает удалять прокатную окалину при 1,5–2,5 м²/ч, 500 Вт снимает окалину за один проход, а 1000 Вт делает порошковое покрытие и крупные формы практически выполнимыми. Для секций корпуса нужны 2000 Вт и выше.
На большой плоской ржавой поверхности бригада пескоструйной очистки всё ещё быстрее на квадратный метр, чем головка мощностью 200 Вт. Лазеры выигрывают в качестве подготовки и количестве отходов, а не в гонке за покрытие против гранатового песка.
Расстояние расфокусировки и ширина сканирования определяют, что происходит на поверхности. Работа на 20–40 мм от фокуса даёт широкую мягкую линию, которая быстро покрывает площадь, но с падением плотности энергии, которое толстая ржавчина игнорирует. Приближение фокусирует луч в узкую полосу, подходящую для сварных швов и губительную для тонких поверхностей. Ширина сканирования работает по тому же принципу: 60–80 мм при 1000 Вт быстро удаляют лёгкий оксид, а линия 10–20 мм снимает прокатную окалину.
Что удаляется, а что — нет
| Загрязнение | Подходящий вариант? | Условия и параметры |
|---|---|---|
| Вторичная ржавчина, поверхностная ржавчина | Да | 100–300 Вт, один проход, 1–2,5 м²/ч |
| Сильная отслаивающаяся ржавчина | Да, медленно | Несколько проходов при 300–1000 Вт; на пластине выигрывает пескоструйная обработка |
| Окалина, горячекатаная сталь | Да | От 300 Вт, расфокусировка 20–40 мм, сканирование 40–60 мм |
| Краска и порошковое покрытие | Обычно | Тонкие покрытия за один проход; толстый эпоксид за несколько проходов |
| Масла, разделительные агенты | Да | Минимальная мощность, без воздействия на подложку |
| Цвета побежалости от сварки | Да | 200 Вт при сканировании 20-30 мм, замена травильной пасты |
| Пресс-форма, резина, клей | Да | 100-300 Вт на полимерной оснастке |
| Глубокая язвенная коррозия | Нет | Поверхность очищается, раковины остаются. Требуется ремонт сваркой |
| Хлориды и соль | Нет | Не проходит испытание в соляном тумане; требуется химическая промывка |
| Удаление 1 мм металла | Нет | Фрезерование или шлифование, а не очистка |
Глубокая язвенная коррозия — это проблема формы, а не чистоты. Лазерный аппарат для удаления ржавчины снимает оксид из язвы, но сама язва остаётся на месте, поэтому спецификация покрытия, требующая гладкого профиля, означает ремонт сварного шва или наполнитель.
Соль хуже, потому что она невидима. Хлориды от морского воздействия или травильной линии остаются в границах зёрен; один проход лазера делает поверхность как с завода, но покрытие всё равно не проходит испытание в соляном тумане. Наше правило: сначала лазер, затем промывка деионизированной водой или фосфорной кислотой, затем тест-полоска на хлориды перед покраской.
Работа с пресс-формами и оснасткой — здесь тихий победитель. Разделительный агент и остатки резины удаляются с литьевых форм и
упаковочное оборудование
оснастки без растворителя.
Подготовка к сварке и зачистка после сварки
Самое сильное коммерческое обоснование для этого оборудования — не ржавчина. Это подготовка к сварке.
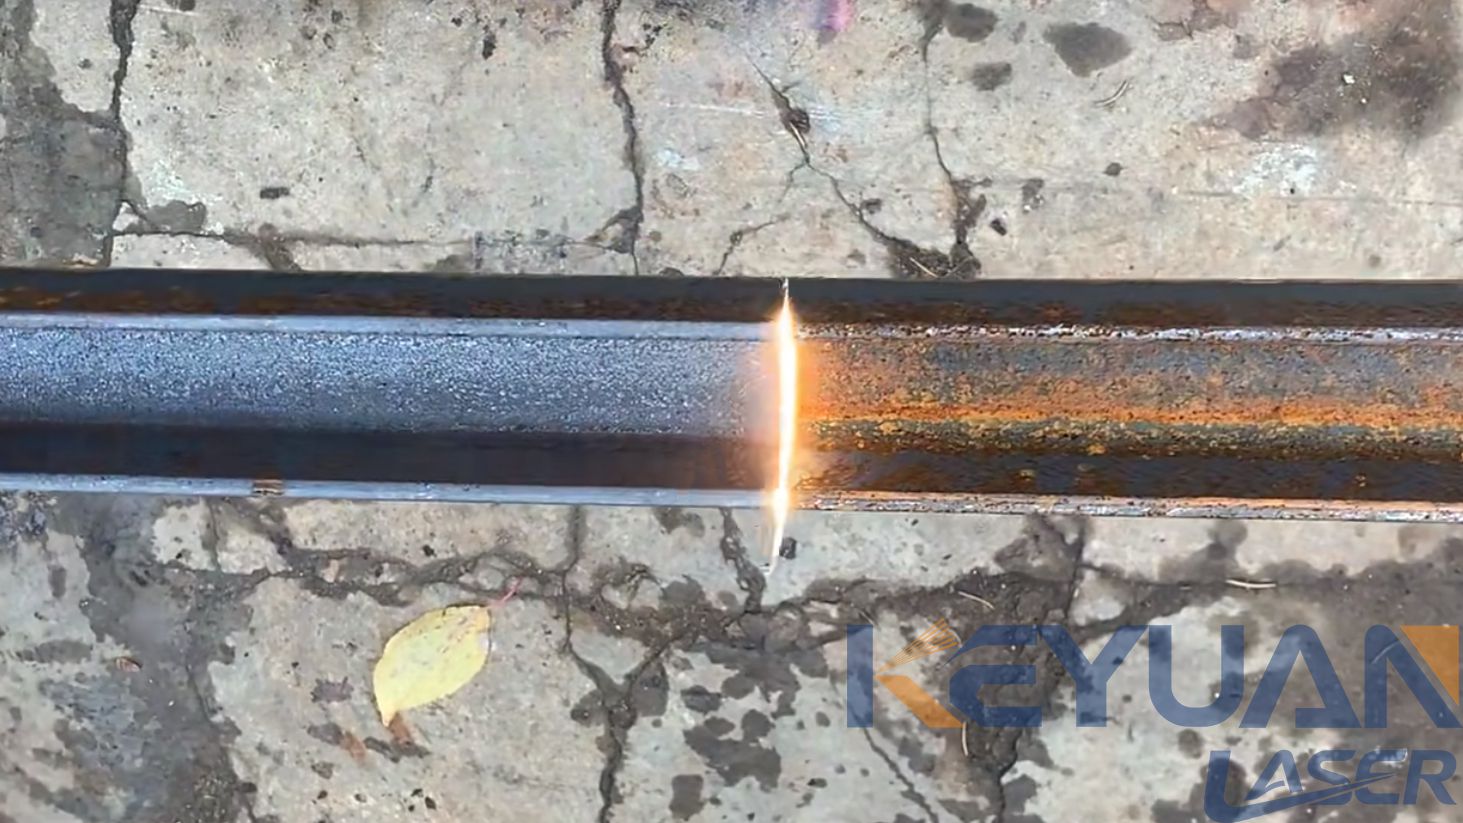
Лазерная очистка для подготовки к сварке TIG по нержавейке заменяет болгарку и её загрязнение. Слой оксида или прокатной окалины под дугой даёт нестабильное зажигание, блуждающее проплавление и бракованные швы. Традиционное решение — шлифовальный диск, который вбивает железо в поверхность, а затем протирка ацетоном. Импульсная головка 200 Вт снимает оксид за два прохода при ширине сканирования 20–30 мм и ничего не внедряет, поэтому зажигание дуги становится повторяемым, а проплавление — равномерным.
После сварки та же головка снимает цвета побежалости с 304 и 316 без травильной пасты. Опасная химия уходит из цеха, вода для промывки исчезает, а готовый узел очищается на месте, а не погружением. Травильная паста всё ещё имеет смысл там, где нужно пассивировать всю поверхность; для шва и его зоны термического влияния лазер быстрее.
Риск для основы, профиль струйной обработки и безопасность
Нагрев — первый способ повредить деталь. На листе 0,8–1,2 мм задержка на одной точке деформирует панель раньше, чем исчезнет ржавчина. Держите головку в движении, оставайтесь расфокусированными, снижайте до 100–200 Вт.
Переочистка — второй. Луч не знает, где заканчивается загрязнение; слишком медленно или слишком плотный фокус снимает основной металл, а на нержавейке это удаляет обогащённый хромом слой.
Профиль — это ловушка. Обработанная дробью сталь имеет угловатый анкерный профиль, задаваемый как SA 2.5 с шероховатостью от 40 до 70 мкм. Лазерно очищенная сталь глаже, потому что луч удаляет загрязнения, а не режет металл. Адгезия часто хорошая, но если на чертеже указано SA 2.5, лазерная очистка этого не обеспечивает, поэтому не берите такой заказ.
Безопасность не обсуждается. Старая краска может выделять остатки свинца, хроматов или изоцианатов, поэтому перед снятием проверьте покрытие и подберите фильтр вытяжки под то, что обнаружите. Ручные головки требуют вытяжки у сопла, потому что процесс создаёт мелкодисперсную пыль, а не только газ. Очки с защитой на 1064 нм обязательны, включая защиту от отражений, а стационарные портальные установки должны находиться в блокируемом корпусе класса 1.
Эргономика ручных моделей, портальные решения и экономическое обоснование
Ручной лазерный очиститель мощностью 100–200 Вт с волокном 5–10 м весит 3–5 кг, и один оператор может работать с ним всю смену. Головка на 3000 Вт тяжелее, с водяными линиями и тянущимися кабелями, и мы не продаём её как инструмент для восьмичасовой работы.
Подносить головку к детали имеет смысл только тогда, когда деталь нельзя привезти к станку. Сварные рамы, секции судов, трубные катушки и крупные пресс-формы — вот где ручные модели оправдывают себя; всё, что помещается на стол и повторяется несколько сотен раз в месяц, должно обрабатываться на портальной установке.
Эксплуатационные расходы — это в основном электроэнергия. Импульсная установка на 300 Вт потребляет 2–3 кВт от сети с учётом чиллера, так что при €0,25/кВт·ч вы тратите менее €1 в час. Исчезают абразивная смесь, отработанный гранат, утилизация шлама краски и разрешение на отходы. Капитальные затраты — это компромисс. Постройте модель как месячные часы пескоструйной обработки, стоимость абразива и утилизации в час, плюс расходы на химическое снятие, плюс расходники для шлифовки и оплата труда, против капитальных затрат на машину за три года.
Там, где очистка выполняется от случая к случаю, а сварка — основная задача, отдельная головка для очистки простаивает большую часть недели. Именно так обстоит дело с
лазерный сварочный аппарат 4 в 1
, который выполняет сварку, резку и очистку одной головкой. Большинство мастерских, которым мы выставляем счёт, предпочли бы один станок, выполняющий три задачи достаточно хорошо, чем три станка, каждый из которых идеально выполняет одну задачу.
| Лазерная очистка | Пескоструйная обработка | Химическое снятие покрытия | Зачистка металлической щёткой | |
|---|---|---|---|---|
| Поток отходов | Отфильтрованные дымовые газы | Шлам абразива и краски, утилизация | Кислотные или растворительные отходы, разрешения | Пыль и щеточная проволока |
| Расходные материалы | Окно, линза, питание | Гранат или бисер, сопла, СИЗ | Химикаты, время обработки в ванне, промывочная вода | Щёточные колёса |
| Повреждение подложки | Низкий, если параметры соответствуют листу; тонкая пластина может деформироваться | Профиль реза, внедрение абразива | Механических нет; оставляет травление при длительном воздействии | Царапины, внедрённое железо |
| Скорость, 1 м² поверхностной ржавчины | 1,5-2,5 м²/ч при 300 Вт | 15-30 м²/ч в камере | 30-60 мин замачивания и промывки | 0,5-1 м²/ч с шлифовальной машиной |
| Оставленная поверхность | Гладче, чем после пескоструйной обработки, но не SA 2.5 | SA 2.5, профиль 40-70 мкм | Близко к оригиналу, слегка протравленная | Направленные царапины |
| СИЗ и средства контроля | Очки для 1064 нм, вытяжка, блокировка | Подача воздуха, пескоструйный костюм | Перчатки, респиратор, промывка глаз | Защитный щиток, респиратор от пыли |
| Оптимальное решение | Подготовка под сварку, цвета побежалости, работы на месте | Большие плоские поверхности, требования к профилю после пескоструйной обработки | Снятие покрытия со всей поверхности, большие партии | Подкраска, переходы |
常见问题
激光清洗能彻底去除锈迹吗?
表面锈迹可以,只要功率足够并多走几遍,就能清洗到露出金属基体。如果腐蚀已经蚀入原始表面以下形成凹坑,凹坑会保持干净但仍是空的。
会损伤基材吗?
当参数与厚度匹配时不会。损伤来自操作手法:在1 mm薄板上让清洗头停住不动,或移动过慢以致切入基材。不锈钢最容易受损,因为过度清洗会去除富铬层。
与喷砂相比速度如何?
Медленнее, и любой, кто утверждает обратное, не проводил измерений. Установка мощностью 200 Вт на поверхностной ржавчине обрабатывает около 1–2 м²/ч; бригада пескоструйщиков с надлежащей камерой — 15–30 м²/ч. Она выигрывает на сварных швах и там, где утилизация отходов стоит денег.
Требует ли лазерная очистка расходных материалов?
Очень немногих. Защитное окно, иногда фокусная линза, плюс электроэнергия для головки и чиллера.
Можно ли использовать её на алюминии и анодированных деталях?
Чистый алюминий обрабатывается трудно, поскольку металл отражает большую часть луча с длиной волны 1064 нм и быстро отводит тепло, поэтому процесс требует более высокой плотности энергии и лёгких проходов. Анодирование — это контролируемый оксидный слой, и лазер его снимает, что обычно противоположно тому, что нужно на декоративной детали.
Кратко
Лазерная очистка заменяет пескоструйную обработку и химическое травление при подготовке сварных швов, удалении цветов побежалости, лёгкой ржавчины, масляных плёнок и работе на месте, без абразива, химикатов и потока отходов. Она проигрывает пескоструйной камере на больших плоских площадях, не может восстановить точечную коррозию и никогда не пройдёт солевой тест в одиночку. Покупайте её для задач, в которых она выигрывает.
Метка:
Похожие новости


Электронная почта:
Горячая линия:
© 2012-2026 Keyuan Laser. Все права защищены.










