 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Pulizia laser: ruggine, vernice e preparazione della saldatura senza sabbiatura
release time:
2026-09-30
La pulizia laser rimuove ruggine, vernice e ossidazione da saldatura dall‘acciaio senza abrasivi né prodotti chimici. Velocità di copertura, i lavori che non riesce a completare e il caso di ritorno sull‘investimento.
Un fabbro olandese ci ha chiesto la scorsa primavera se un laser potesse replacere la loro cabina di sabbiatura. Pulivano telai saldati da 1,8 m e pagavano per smaltire 40 kg di granato esausto e fanghi di vernice per turno.
La risposta onesta: poteva assumersi la maggior parte del lavoro su ruggine e vernice, nessuno del lavoro sulla contaminazione da sale, e tutto il lavoro di preparazione della saldatura. Questa suddivisione decide se il ritorno dell'investimento arriva in diciotto mesi o mai.
Come un raggio pulsato rimuove la ruggine dall'acciaio
Sembra che bruci. Non è così.
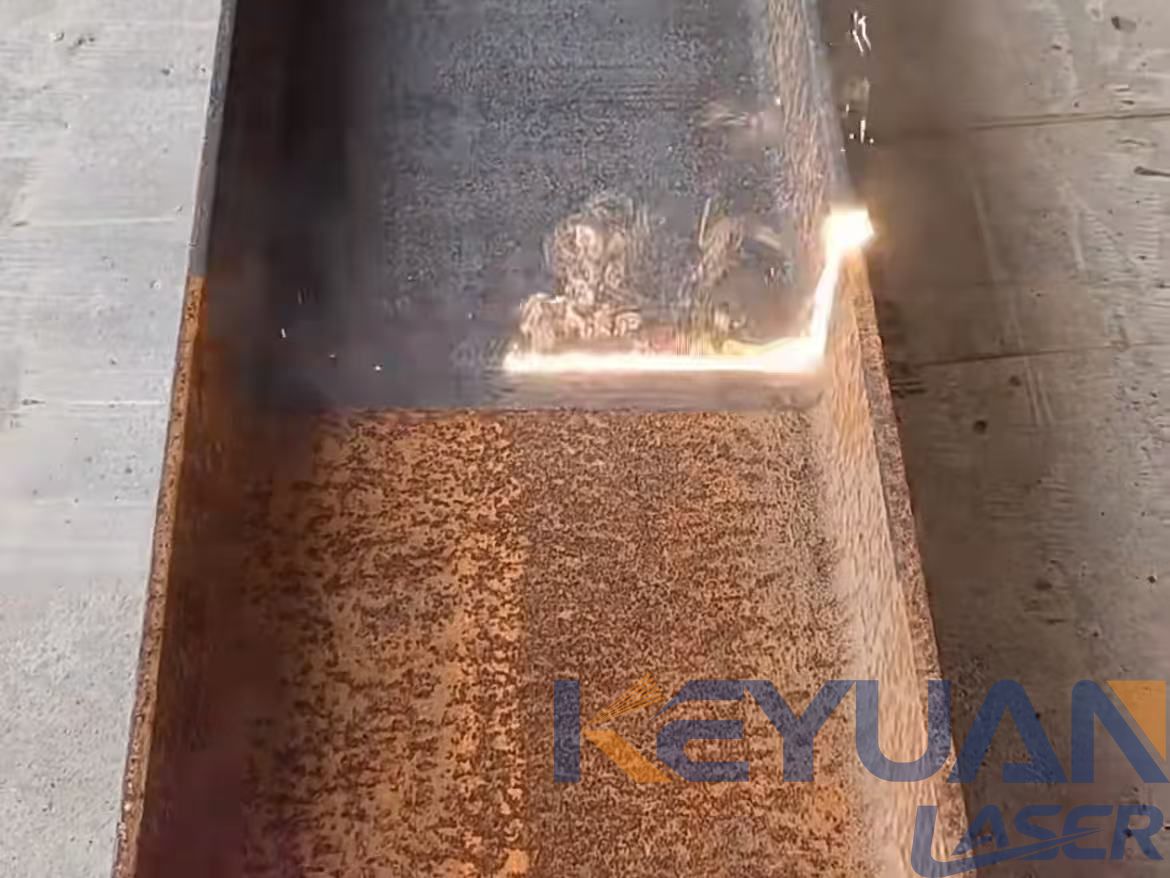
A 1064 nm, l'ossido di ferro assorbe il raggio molto meglio dell'acciaio sottostante. Ruggine, scaglia di laminazione, pigmento di vernice e colorazione da calore si accoppiano con quella lunghezza d'onda, mentre il metallo nudo lucidato la riflette in gran parte. L'energia si deposita nello strato contaminante, che si riscalda di diverse centinaia di gradi in nanosecondi e cerca di espandersi più di quanto il substrato sottostante possa seguire. La sollecitazione attraverso quell'interfaccia rompe il legame.
Spingi la fluenza sopra circa 1-5 J/cm², e la soglia varia con il materiale, lo strato si ionizza e si forma un pennacchio di plasma sopra il punto. Quel plasma agisce come un fronte d'urto e stacca l'ossido allentato invece di vaporizzarlo, così un pannello da 1 mm sopravvive al passaggio.
La selettività è il punto di forza. Un ugello di sabbiatura non distingue la ruggine dall'acciaio sotto di essa, e nemmeno un disco di smerigliatura. Una
macchina per la pulizia laser
smette di tagliare quando incontra materiale che riflette invece di assorbire, lasciando la finitura di laminazione su lamiera 304 invece di una striscia scavata.
Onda continua o pulsata, e cosa compra la potenza
La scelta tra pulizia laser continua e pulsata è una decisione legata all'apporto termico. Una sorgente a onda continua (CW) emette un fascio ininterrotto, veloce ed economico per watt su lamiera piana con ossido leggero o un sottile film d'olio. Il calore è il punto debole: tenendo ferma una testa CW da 1000 W su lamiera laminata a freddo da 1,2 mm, il colore cambia prima che compaia l'imbarcamento. Le sorgenti pulsate erogano energia in brevi impulsi con intervalli di raffreddamento tra essi, così l'apporto termico medio rimane basso. Per lamiera sottile, substrati delicati e ruggine irregolare che richiede più passaggi, indirizziamo gli acquirenti verso una
macchina per pulizia laser pulsata
piuttosto che un'unità CW.
La potenza determina la copertura. Una testa da 100 W gestisce impronte, oli e ruggine superficiale a 1-2 m²/h. 200 W è il modello più venduto per ruggine superficiale, vernice e preparazione alla saldatura. Una configurazione
pulizia laser a impulsi
da 300 W inizia a rimuovere la calamina a 1,5-2,5 m²/h, 500 W rimuove la calamina in un solo passaggio e 1000 W rende praticabili verniciatura a polvere e grandi stampi. Le sezioni navali richiedono 2000 W e oltre.
Su una grande superficie piatta e arrugginita, una squadra di sabbiatura è ancora più veloce per metro quadrato rispetto a una testa da 200 W. I laser vincono sulla qualità della preparazione e sugli scarti, non in una gara di copertura contro il granato.
La distanza di defocus e la larghezza di scansione determinano ciò che accade sulla superficie. Lavorare da 20 a 40 mm fuori fuoco produce una linea larga e morbida che copre rapidamente il terreno, con un calo di fluenza che la ruggine spessa ignora. Avvicinandosi, il fascio si concentra su una striscia stretta adatta ai cordoni di saldatura e rovinosa per le pelli sottili. La larghezza di scansione funziona allo stesso modo: 60-80 mm a 1000 W rimuovono rapidamente l'ossido leggero, una linea da 10 a 20 mm sposta la scaglia di laminazione.
Cosa rimuove e cosa non può fare
| Contaminante | Scelta giusta? | Condizioni e valori |
|---|---|---|
| Ruggine flash, ruggine superficiale | Sì | 100-300 W, una passata, 1-2,5 m²/h |
| Ruggine pesante con sfaldamento | Sì, lentamente | Diverse passate a 300-1000 W; la sabbiatura vince sulla lamiera |
| Calamina, laminato a caldo | Sì | Da 300 W in su, defocus 20-40 mm, scansione 40-60 mm |
| Vernice e verniciatura a polvere | Di solito | Rivestimenti sottili in un solo passaggio; epossidici spessi in più passaggi |
| Oli, agenti distaccanti | Sì | Potenza minima, nessun effetto sul substrato |
| Colorazione da calore di saldatura | Sì | 200 W a 20-30 mm di scansione, sostituisce la pasta decapante |
| Stampo, gomma, adesivo | Sì | 100-300 W su attrezzature polimeriche |
| Corrosione da vaiolatura profonda | No | La superficie si pulisce, le vaiolature restano. Richiede riparazione della saldatura |
| Cloruri e sale | No | Non supera il test della nebbia salina; è necessario un lavaggio chimico |
| Rimozione di 1 mm di metallo | No | Fresatura o rettifica, non pulizia |
La corrosione per vaiolatura profonda è un problema di forma, non di pulizia. Una macchina per la rimozione della ruggine laser elimina l'ossido da una vaiolatura e lascia la vaiolatura dov'era, quindi una specifica di rivestimento che richiede un profilo liscio implica riparazione della saldatura o stuccatura.
Il sale è peggio perché è invisibile. I cloruri derivanti dall'esposizione marina o da una linea di decapaggio si annidano nei bordi dei grani; un solo passaggio laser fa sembrare la superficie come nuova di fabbrica mentre il rivestimento non supera ancora il test della nebbia salina. La nostra regola è: prima il laser, poi un lavaggio con acqua deionizzata o acido fosforico, quindi una striscia reattiva per il test dei cloruri prima della verniciatura.
La lavorazione di stampi e attrezzature è il vero vincitore qui. Il distaccante e i residui di gomma si rimuovono dagli stampi a iniezione e
macchinari per il confezionamento
attrezzature senza solvente.
Preparazione alla saldatura e pulizia post-saldatura
Il caso commerciale più forte per questa attrezzatura non è la ruggine. È la preparazione alla saldatura.
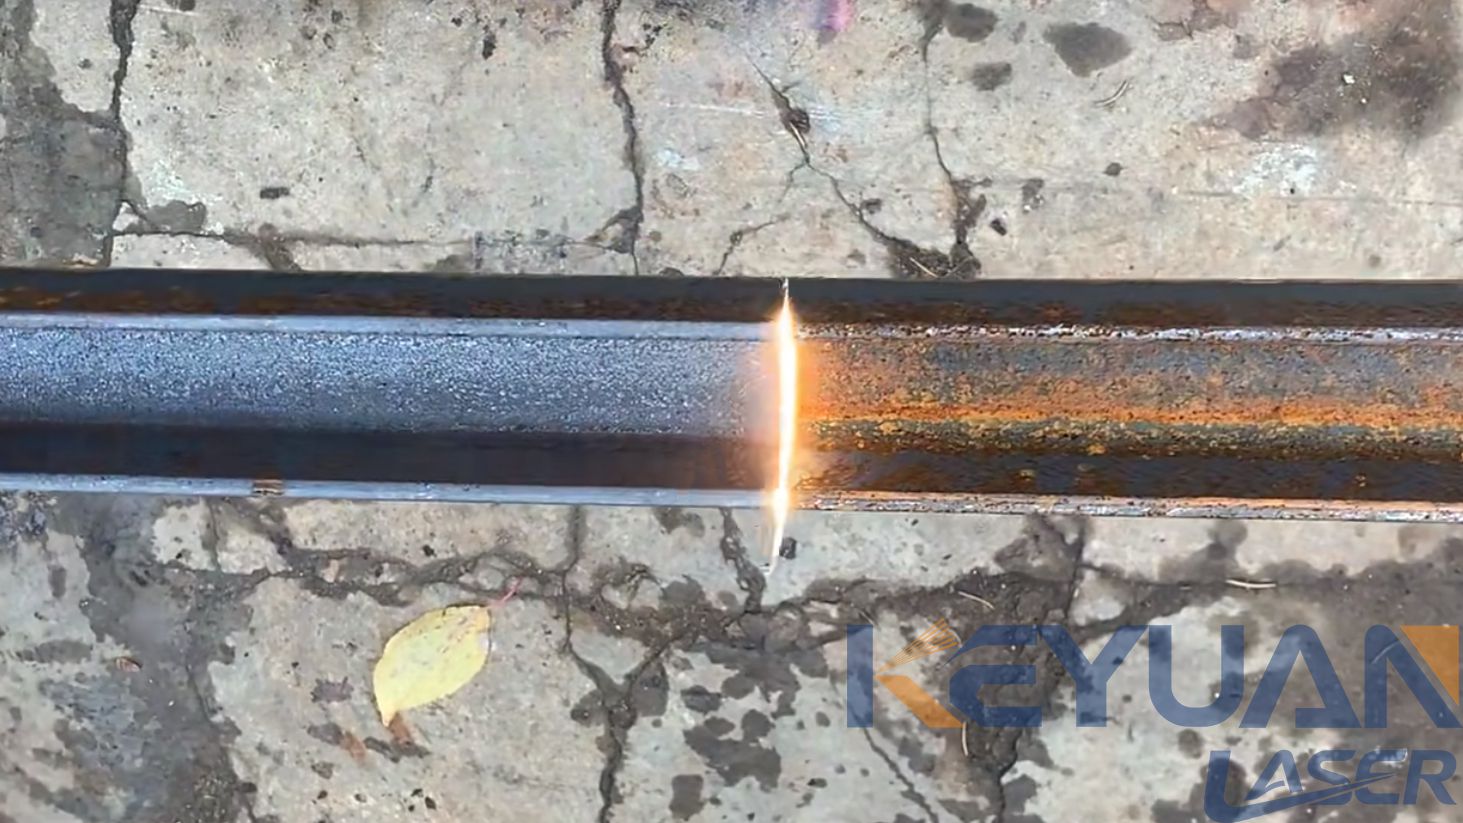
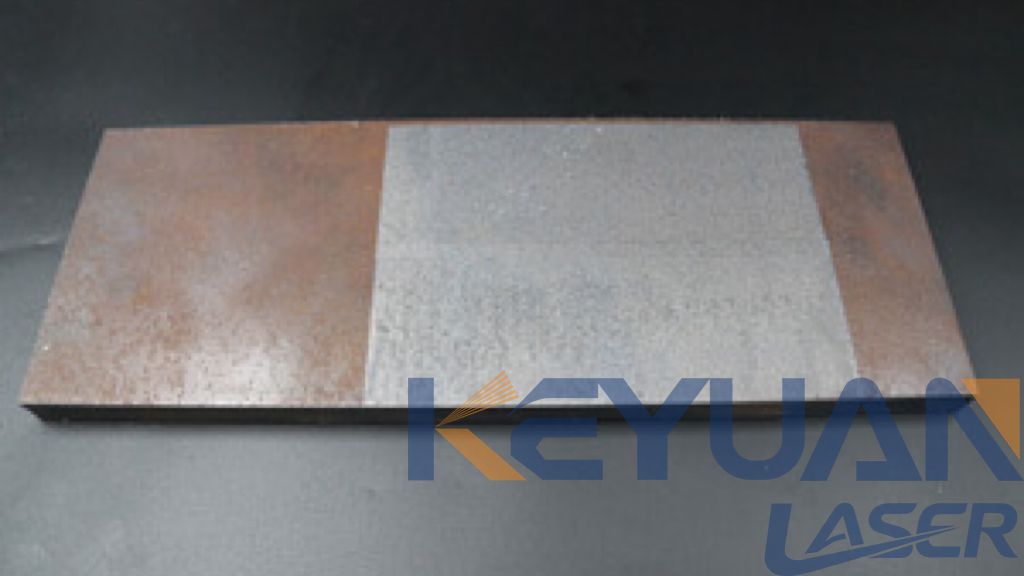
La pulizia laser per la preparazione alla saldatura su acciaio inox TIG sostituisce la smerigliatrice e la sua contaminazione. Uno strato di ossido o di scaglia di laminazione sotto l'arco provoca un innesco instabile, una penetrazione irregolare e giunti da scartare. La soluzione tradizionale è un disco abrasivo che spinge il ferro nella superficie, seguito da una passata di acetone. Una testa pulsata da 200 W rimuove l'ossido in due passate con una larghezza di scansione da 20 a 30 mm e non incorpora nulla, così l'innesco dell'arco diventa ripetibile e la penetrazione resta uniforme.
Dopo la saldatura, la stessa testa rimuove la colorazione termica dal 304 e dal 316 senza pasta decapante acida. Una sostanza chimica pericolosa esce dall'officina, l'acqua di risciacquo scompare e un assemblaggio finito viene pulito in loco invece di essere immerso. La pasta decapante ha ancora senso dove un'intera superficie necessita di passivazione; per un cordone e la sua zona termicamente alterata il laser è più veloce.
Rischio per il substrato, profilo di sabbiatura e sicurezza
Il calore è il primo modo per danneggiare un pezzo. Su lamiera da 0,8 a 1,2 mm, indugiare su un punto deforma il pannello prima che la ruggine sia sparita. Mantenere la testa in movimento, restare defocalizzati, scendere a 100-200 W.
La pulizia eccessiva è il secondo. Il raggio non ha idea di dove finisca il contaminante; una velocità troppo bassa o una messa a fuoco troppo stretta intacca il metallo base e sull'acciaio inox rimuove lo strato ricco di cromo.
Il profilo è la trappola. L'acciaio sabbiato presenta un pattern di ancoraggio angolare, specificato come SA 2.5 con un profilo da 40 a 70 µm. L'acciaio pulito con laser è più liscio, perché il raggio rimuove la contaminazione invece di tagliare il metallo. L'adesione è spesso buona, ma se il disegno specifica SA 2.5, la pulizia laser non lo produce, quindi non accettare il lavoro.
La sicurezza non è opzionale. Le vernici vecchie possono rilasciare residui di piombo, cromato o isocianato, quindi testa il rivestimento prima di rimuoverlo e abbina il filtro di aspirazione a ciò che trovi. Le teste portatili necessitano di aspirazione all'ugello, perché il processo genera particolato fine, non solo gas. Gli occhiali protettivi classificati per 1064 nm sono obbligatori, riflessi inclusi, e le unità a portale fisse devono essere collocate in una cabina interbloccata di Classe 1.
Ergonomia portatile, lavoro a portale e analisi dei costi
Una macchina portatile per la pulizia laser nella classe 100-200 W, su fibra da 5 a 10 m, pesa da 3 a 5 kg e un operatore può utilizzarla per un intero turno. Una testa da 3000 W è più pesante, con linee dell'acqua e trascinamento dei cavi, e non la vendiamo come strumento per otto ore.
Portare la testa al pezzo ha senso solo quando il pezzo non può andare alla macchina. Telai saldati, sezioni navali, bobine di tubazioni e grandi stampi sono i casi in cui le portatili si dimostrano utili; tutto ciò che sta su un tavolo e si ripete qualche centinaio di volte al mese appartiene a un portale.
Il costo operativo è principalmente elettricità. Un'unità pulsata da 300 W assorbe 2-3 kW alla presa, incluso il chiller, quindi a 0,25 €/kWh sei sotto 1 € all'ora. Ciò che scompare sono i mezzi di sabbiatura, il garnet esausto, lo smaltimento dei fanghi di vernice e il permesso di smaltimento rifiuti. Il costo del capitale è il compromesso. Costruisci il modello come ore mensili di sabbiatura per costo di mezzi e smaltimento all'ora, più la spesa per lo stripping chimico, più i consumabili di molatura e la manodopera, rispetto al capitale della macchina su tre anni.
Dove la pulizia è occasionale e la saldatura è l'attività principale, una testa di pulizia dedicata resta inattiva per la maggior parte della settimana. È il caso di una
macchina per saldatura laser 4-in-1
, che salda, taglia e pulisce con un'unica testa. La maggior parte delle officine a cui facciamo preventivi preferirebbe possedere una sola macchina che copra adeguatamente tre lavorazioni piuttosto che tre macchine che ne coprano una ciascuna perfettamente.
| Pulizia laser | Sabbiatura | Sverniciatura chimica | Spazzolatura metallica | |
|---|---|---|---|---|
| Flusso di rifiuti | Fumi filtrati | Fanghi di mezzi e vernice, smaltimento | Rifiuti acidi o solventi, permessi | Polvere e filo per spazzole |
| Materiali di consumo | Finestre, lenti, alimentazione | Granato o microsfere, ugelli, DPI | Prodotti chimici, tempo di vasca, acqua di risciacquo | Ruote spazzolatrici |
| Danneggiamento del supporto | Basso se i parametri sono adatti alla lamiera; la lamiera sottile può deformarsi | Profilo di taglio, incorporamento del mezzo | Nessun danno meccanico; incide se lasciato | Graffi, ferro incorporato |
| Velocità, 1 m² di ruggine superficiale | 1,5-2,5 m²/h a 300 W | 15-30 m²/h in cabina | 30-60 min di immersione e risciacquo | 0,5-1 m²/h con smerigliatrice |
| Superficie lasciata | Più liscia della sabbiatura, non SA 2.5 | SA 2.5, profilo 40-70 µm | Quasi originale, leggermente incisa | Graffi direzionali |
| DPI e controlli | Occhiali 1064 nm, aspirazione, interblocco | Aria compressa, tuta da sabbiatura | Guanti, respiratore, lavaocchi | Visiera, mascherina antipolvere |
| Soluzione ottimale | Preparazione saldatura, colorazione termica, lavori in situ | Grandi superfici piane, specifiche profilo di sabbiatura | Strippatura su tutta la superficie, grandi lotti | Ritocchi, sfumatura |
Domande frequenti
La pulizia laser può rimuovere completamente la ruggine?
La ruggine superficiale sì, fino al metallo nudo con sufficiente potenza e un paio di passaggi. Dove la corrosione ha intaccato sotto la superficie originale, la fossa rimane pulita ma vuota.
Danneggia il metallo di base?
No, quando i parametri sono adatti allo spessore. Il danno deriva dalla tecnica: tenere la testa ferma su una lamiera da 1 mm, o procedere abbastanza lentamente da incidere il metallo di base. L'acciaio inossidabile è il più colpito, perché una pulizia eccessiva rimuove lo strato ricco di cromo.
Quanto è veloce rispetto alla sabbiatura?
Più lento, e chiunque affermi il contrario non ha misurato. Un'unità da 200 W su ruggine superficiale copre circa 1-2 m²/h; una squadra di sabbiatura con una cabina adeguata fa 15-30 m²/h. Vince sui cordoni di saldatura e ovunque lo smaltimento dei rifiuti comporti un costo.
La pulizia laser richiede materiali di consumo?
Molto pochi. Una finestra protettiva, occasionalmente una lente focale, più l'elettricità per la testa e il refrigeratore.
Può essere utilizzata su alluminio e parti anodizzate?
L'alluminio nudo è difficile, perché il metallo riflette la maggior parte del fascio a 1064 nm e dissipa rapidamente il calore, quindi il processo richiede fluenza più elevata e passaggi leggeri. L'anodizzazione è uno strato di ossido controllato e il laser lo rimuove, di solito l'opposto di ciò che si desidera su una parte estetica.
La versione breve
La pulizia laser sostituisce la sabbiatura e la rimozione chimica nella preparazione dei cordoni di saldatura, nelle colorazioni da calore, nella ruggine leggera, nei film d'olio e nei lavori in situ, senza mezzi abrasivi, senza prodotti chimici e senza flusso di rifiuti. Perde contro una cabina di sabbiatura su grandi superfici piane, non può riempire la corrosione puntiforme e non supererà mai da sola un test al sale. Acquistala per i lavori in cui vince.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










