 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Marcatura laser MOPA: colore sull'acciaio inossidabile, senza inchiostro
release time:
2026-10-08
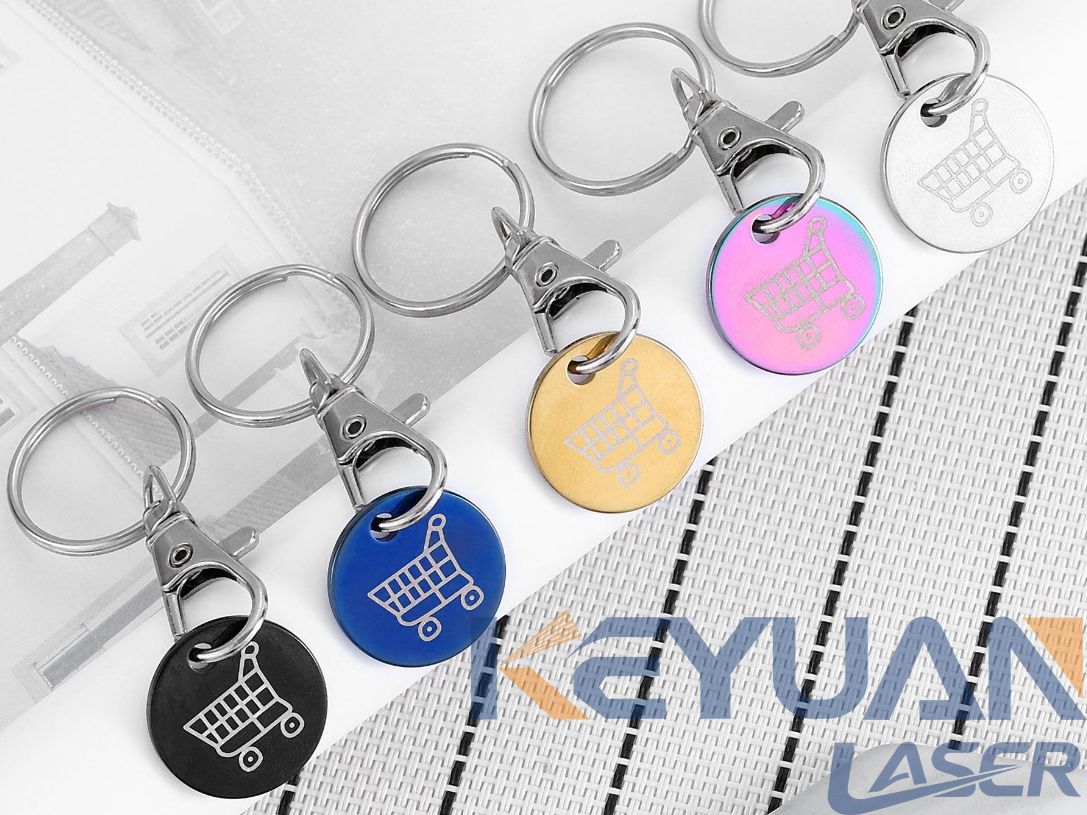
Il controllo della larghezza d‘impulso MOPA crea un film di ossido di cromo che puoi regolare su oro, blu o nero sull‘acciaio inossidabile, ma non produrrà un vero rosso o verde.
Il mese scorso un acquirente ci ha inviato due targhette in acciaio inox. Lo stesso logo dorato su entrambe. Una era stata incisa chimicamente e riempita con vernice da un subappaltatore. L'altra è uscita da un banco laser in circa quaranta secondi, senza pellicola di mascheratura, senza linea di risciacquo e senza permesso per i rifiuti.
A prima vista erano identiche. In fattura no.
È proprio questo divario il motivo per cui la marcatura laser MOPA continua a comparire nelle richieste di preventivo di acquirenti europei e nordamericani, e perché una buona parte di quelle richieste finisce in una delusione. MOPA è uno strumento genuinamente diverso da un marcatore fiber standard, ma non è una stampante a colori. Ecco cosa fa bene, cosa si rifiuta di fare e le finestre di parametri che utilizziamo effettivamente.
Cosa cambia MOPA (non è una questione di potenza)
La maggior parte delle persone presume che MOPA sia un potenziamento. Non lo è.
MOPA sta per Master Oscillator Power Amplifier. In un marcatore fiber Q-switched convenzionale la larghezza dell'impulso è più o meno fissa a causa della cavità, di solito intorno ai 100-200 nanosecondi, quindi frequenza e potenza sono le uniche manopole a disposizione. Una sorgente MOPA separa la generazione dell'impulso dall'amplificazione e trasforma la larghezza dell'impulso in una terza manopola. Le teste tipiche vanno da circa 1 ns a 350 ns mantenendo la potenza di picco ragionevolmente stabile.
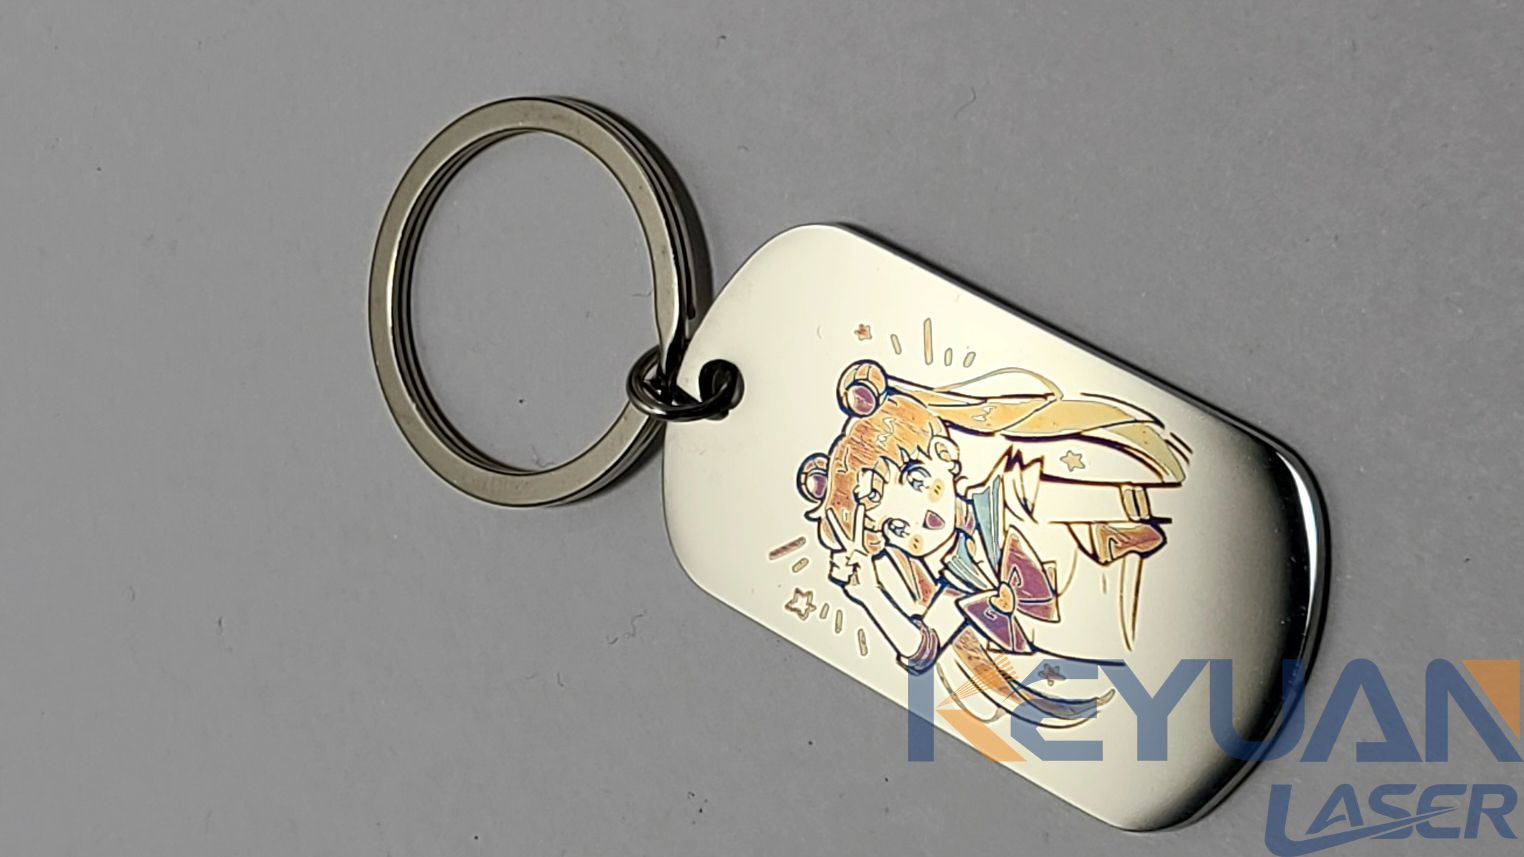
È quella manopola in più a rendere possibile il colore. Sull'acciaio inox il colore non è pigmento depositato sulla superficie. È un sottile film di ossido di cromo che cresce dove passa il raggio, e lo spessore del film decide quali lunghezze d'onda sopravvivono all'interferenza. Film sottile, oro. Più spesso, blu. Ancora più spesso, viola o marrone fangoso.
Quindi: MOPA ti offre
controllo dell'impulso
, e il colore è una conseguenza.
Perché l'acciaio inossidabile si comporta diversamente dall'acciaio dolce
Puoi marcare l'acciaio inossidabile 304 o 316 con quasi qualsiasi laser a fibra. Puoi ottenere un colore prevedibile solo con il controllo della larghezza d'impulso e, anche in quel caso, la lega fa la differenza.
Il contenuto di cromo determina l'ossido. Il 304 si colora più facilmente del 316, che contiene molibdeno e diventa ostinato nella gamma del blu e del viola. Una finitura spazzolata laminata a freddo si presenta diversamente da una lucidatura a specchio, perché la rugosità superficiale disperde parte del fascio e modifica l'uniformità con cui cresce il film. Il titanio si colora facilmente ed è il metallo più tollerante in questo caso. L'acciaio dolce non lo è: si ottiene grigio, poi marrone, poi un nero punteggiato.
Questo è il primo punto in cui perdiamo le persone. Un acquirente vede un campione dorato e presume che l'oro sia disponibile sul materiale che utilizza effettivamente. Il campione era 304; il suo pezzo è 316 con finitura a specchio. Inviaci la lega e la finitura prima di affezionarti a un colore.
I quattro parametri che determinano il colore
Una volta che la larghezza d'impulso entra in gioco, quattro impostazioni fanno quasi tutto il lavoro. Frequenza, potenza media, velocità di marcatura e spaziatura delle linee (hatch). Interagiscono tra loro, quindi considera qualsiasi tabella come un punto di partenza e non come una ricetta.
| Parametro | Cosa controlla | Da dove iniziamo di solito |
|---|---|---|
| Larghezza dell'impulso | Profondità dell'ossido per impulso, quindi la famiglia di colore | 200-350 ns per l'oro, 20-60 ns per il blu e il viola |
| Frequenza | Sovrapposizione tra gli impulsi, quindi uniformità del colore | 200-600 kHz per il colore, 20-80 kHz per l'incisione profonda |
| Potenza media | Bilancio energetico sull'intera marcatura | 15-35% per il colore, 80-100% per l'incisione |
| Velocità di marcatura | Durata di esposizione di ogni punto | 300-900 mm/s per il colore, 800-2000 mm/s per il testo |
| Spaziatura delle linee di riempimento | Quanto strettamente devono essere distanziati i passaggi tra loro | 0,01-0,03 mm per il colore, più ampio per l'incisione |
Due note pratiche che nessuna scheda tecnica ti darà.
Primo, la superficie deve essere pulita e uniforme. Le impronte digitali e l'olio da taglio producono un colore macchiato più di qualsiasi altra cosa. Pulisci con alcol isopropilico, lascia asciugare, poi non toccarla.
Secondo, il colore è l'ultima cosa a stabilizzarsi. Su una configurazione nuova, incidi una griglia 6x6 di larghezza impulso rispetto alla velocità su uno scarto della stessa lega e finitura, poi scegli la cella che sembra giusta con l'illuminazione che il cliente userà effettivamente. La luce del showroom abbellisce tutto.
Quali colori puoi effettivamente ottenere
Ecco la parte in cui la maggior parte del materiale di vendita diventa vaga, quindi andiamo al punto.
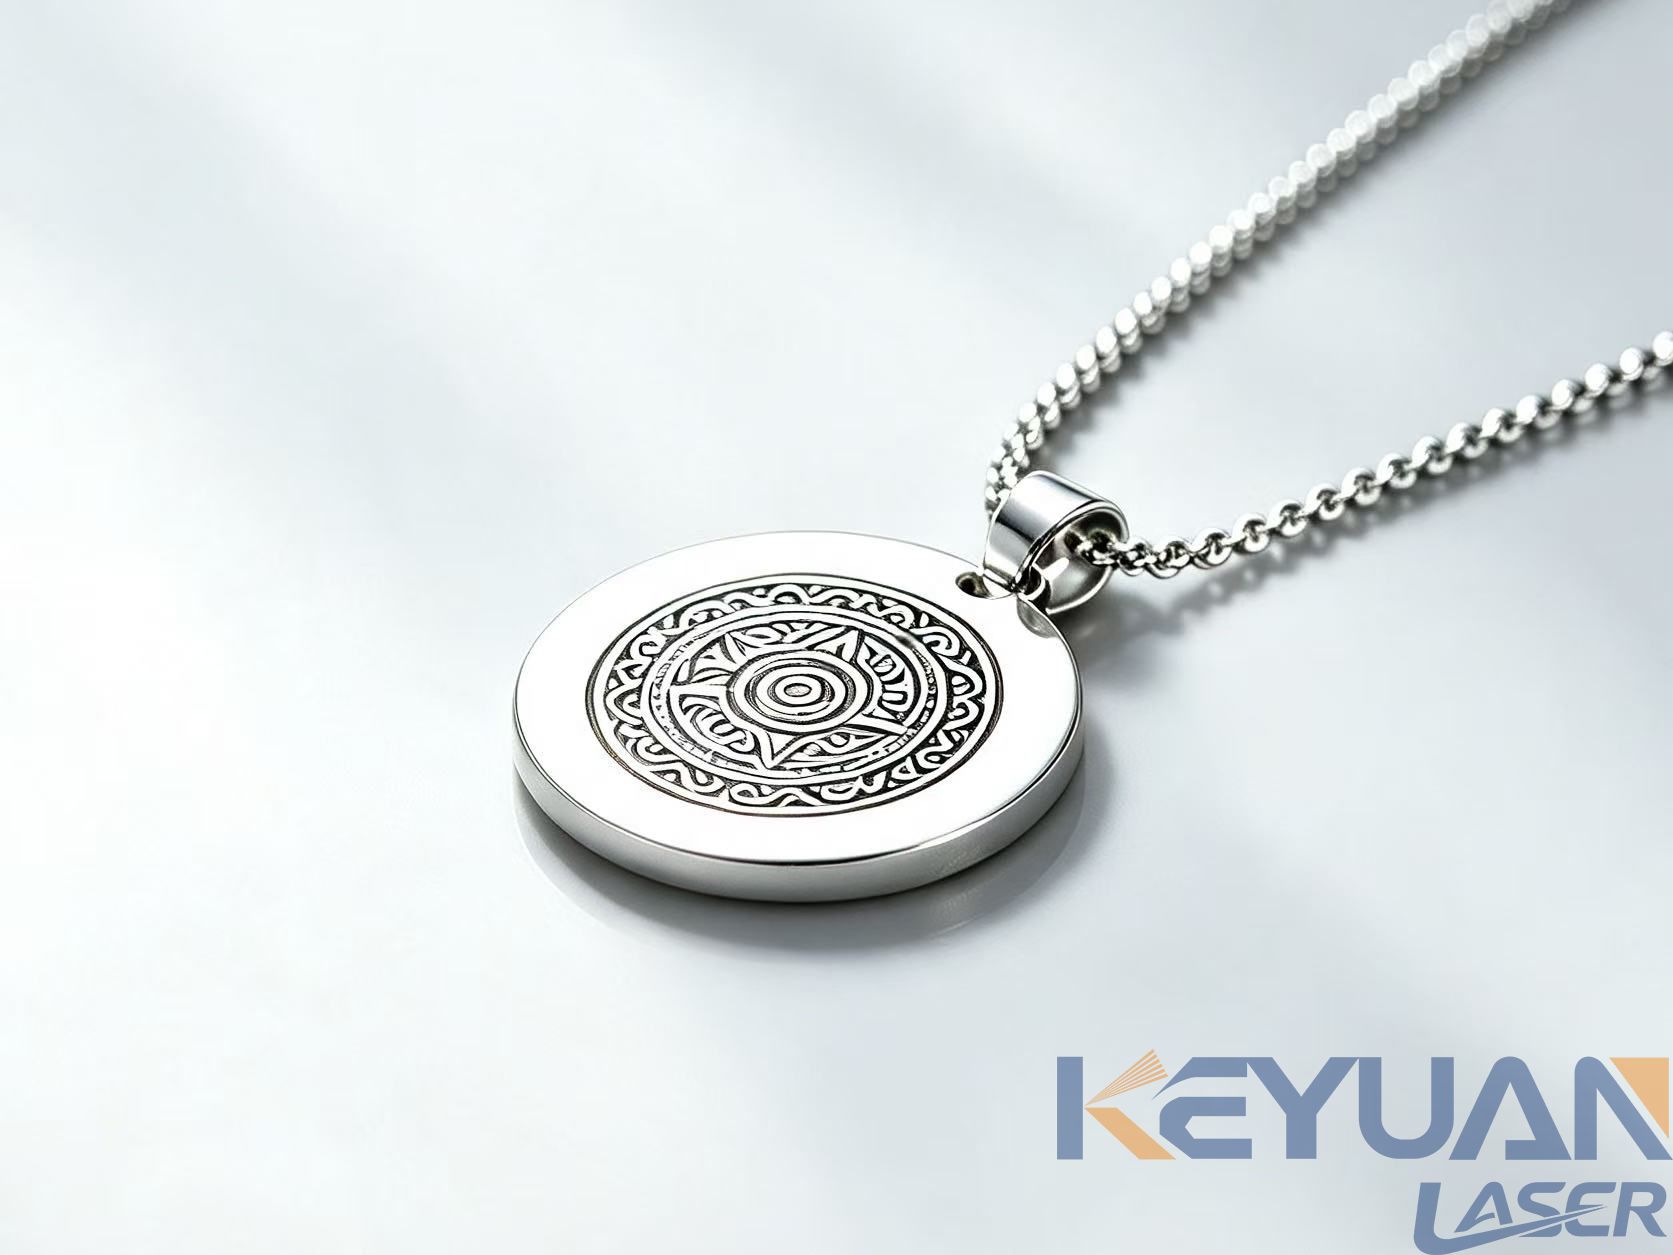
| Colore | Difficoltà su 304 | Note |
|---|---|---|
| Nero | Facile | Alta frequenza, defocalizzato, bassa potenza. Il colore più uniforme sull'acciaio. |
| Grigio scuro | Facile | Il risultato predefinito di quasi tutte le impostazioni. Raramente ciò che desidera l'acquirente. |
| Oro / ambra | Facile | Il colore caldo più richiesto e più riproducibile. |
| Blu | Moderato | Sensibile alla lega. Testare su 316 prima di prometterlo. |
| Viola / violetto | Moderato | Si colloca su una ristretta fascia energetica tra il blu e il marrone. |
| Verde | Duro | Raggiungibile su alcune gradi di titanio. Sull'acciaio inossidabile, aspettarsi un risultato torbido. |
| Rosso puro | Non realistico | Al massimo si ottiene un rosso-marrone. È un limite fisico, non un problema di impostazioni. |
Se il progetto richiede un rosso o un verde autentici, o una corrispondenza Pantone di marca, la marcatura laser a colori è il processo sbagliato e nessuna regolazione dei parametri potrà salvarla. Affrontate questa discussione nella prima settimana, non dopo aver attrezzato la produzione.
La durabilità merita una menzione. Il film di ossido è spesso poche centinaia di nanometri. Resiste alla manipolazione, alla pulizia e all'abrasione lieve, ed è più tenace di una decalcomania stampata. Non è tenace quanto la incisione chimica, e un nastro abrasivo lo rimuoverà. Testate con nastro adesivo e una lucidatura leggera prima di impegnare un lotto, e prevedete una vernice trasparente se il pezzo resta all'aperto in aria salmastra.
MOPA rispetto alle alternative
La domanda giusta raramente è "MOPA o no", ma "quale di questi quattro processi si adatta a questo pezzo e a questo volume".
| Processo | Laser MOPA | Laser a fibra standard | Incisione chimica | Serigrafia |
|---|---|---|---|---|
| Costo di setup per design | Quasi zero | Quasi zero | Elevato, richiede grafica e maschera | Moderato, richiede uno schermo |
| Costo per pezzo a 1.000 pz | Basso | Più basso | Moderato | Basso |
| Costo per pezzo per 20 pz | Come sopra | Come sopra | Molto alto | Alto |
| Capacità cromatica | Ampia, su acciaio inossidabile e titanio | Prevalentemente nero e grigio | Ampia ma a base di inchiostro | Qualsiasi Pantone |
| Durabilità | Buona, a base di pellicola | Eccellente, profonda e permanente | Eccellente | Scarsa all'aperto |
| Carico ambientale | Nessuno | Nessuno | Flusso di scarti acidi | Inchiostri a solvente |
| Soluzione ideale | Prodotti in metallo brandizzati, dati variabili | Tracciabilità, incisione profonda | Grandi volumi, un unico design fisso | Plastiche, substrati a bassa temperatura |
Lo schema che emerge dai preventivi reali: MOPA vince su lotti piccoli e medi dove il design cambia, e su qualsiasi pezzo in cui si desidera il colore senza una linea chimica. Incisione e stampa vincono ancora su tirature molto lunghe di un unico artwork, o quando il colore deve corrispondere esattamente a uno standard di brand.
Dove non conviene
Sconsigliamo MOPA agli acquirenti in quattro casi.
Se hai bisogno solo di nero su pezzi piani, una
macchina per marcatura laser a fibra
standard alla stessa potenza costa meno e fa il lavoro. La regolazione del colore è un peso morto.
Se marchi plastiche trasparenti, lenti in policarbonato o film per imballaggio, MOPA è la lunghezza d'onda sbagliata. A 1064 nm il raggio passa direttamente attraverso la maggior parte delle plastiche trasparenti. Questo appartiene a una
Marcatura laser UV
macchina a 355 nm, che marca mediante ablazione a freddo anziché con il calore.
Se hai bisogno di 0,5 mm di profondità di incisione in acciaio da 6 mm, si tratta di una configurazione per incisione profonda con alta potenza e bassa frequenza, non di una macchina a colori da 60 W. Non chiedere a una sola testina di svolgere bene entrambi i lavori.
E se i tuoi pezzi sono grandi, pesanti o saldati in un telaio che non può essere portato al banco, una
macchina per marcatura laser portatile
ha più senso. Non eguaglierà un gantry fisso in termini di ripetibilità e si sacrifica un po' di coerenza cromatica per la portabilità. Per i lavori di ritocco su una linea, di solito questo compromesso vale la pena.
Cosa specificare quando si acquista
Una breve lista, in ordine di quanto influenzerà la vostra vita.
Potenza.
20 W copre la colorazione e l'incisione leggera per la maggior parte dei lavori su metallo personalizzati. 60 W è il punto ottimale se tagliate anche fogli sottili o incidete più in profondità. Passate a 100 W solo per una vera incisione profonda.Lente.
Una lente da 110 mm offre all'incirca un campo di 70x70 mm con uno spot fine, adatto alla colorazione. Lenti più lunghe aumentano il campo ma riducono lo spot. Se il pezzo è largo 150 mm serve la lente più grande, accettando una colorazione meno definita.Asse rotativo.
MarCare anelli, tubi o manici cilindrici senza un dispositivo rotativo è un tiro al buio. Mettetelo in budget.Cabina di protezione.
Classe 1 con aspirazione dei fumi, non un banco aperto. La marcatura a ossido odora di metallo bruciato perché è esattamente quello.Software.
Vuoi un flusso di lavoro che utilizzi i tuoi file vettoriali esistenti senza ridisegnarli e memorizzi librerie di parametri per materiale. Il richiamo dei parametri conta più di quanto sembri quando hai undici lavori in rotazione.
La maggior parte
macchina per marcatura laser MOPA
delle unità di questa categoria viene fornita come custodia desktop con sportello manuale e asse Z fisso. Se la tua produzione prevede turni lunghi, chiedi informazioni sul ciclo di lavoro e sul raffreddamento prima del prezzo.
Realtà quotidiana al banco di lavoro
Tre cose che nessuno menziona nella brochure.
La messa a fuoco si sposta quando cambia lo spessore del pezzo, e un errore di messa a fuoco di 1 mm è visibile su un lavoro a colori. Usa uno spessimetro a ogni cambio di attrezzatura, non una volta a settimana.
Il colore cambia man mano che il tubo si scalda. In una mattina fredda i primi venti minuti possono risultare diversi dal pomeriggio. Se il cliente è esigente sulla corrispondenza del colore, scalda la macchina e verifica su uno scarto prima del lotto.
I materiali di consumo costano poco: panno ottico, IPA, una lente focale di ricambio all'anno. Confrontalo con la gestione dei rifiuti di una linea di incisione chimica e la questione operativa si risolve da sola.
FAQ
Quanto tempo impiega una macchina MOPA a marcare un logo sull'acciaio inossidabile?
Dipende dall'area riempita, non dal contorno. Un logo di 30x30 mm a tinta unita richiede da 20 a 60 secondi a potenza moderata. Grafica lineare o dati variabili come i numeri di serie possono essere completati in meno di un secondo per pezzo.
Una MOPA può produrre un nero vero sull'acciaio inossidabile?
Sì, ed è il colore più affidabile che produce. Alta frequenza, potenza moderata, leggermente sfocato. Si presenta come un carbone opaco piuttosto che un nero lucido, e resiste alla normale manipolazione.
Il colore sbiadisce all'aperto?
In ambienti interni e con una normale movimentazione industriale, no. All'aperto, il film di ossido può modificarsi nell'arco di qualche anno sotto l'esposizione diretta al sole e all'aria salmastra. Per le parti esterne, specificare una verniciatura trasparente.
Vale la pena acquistare un MOPA se mi servono solo marcature nere?
Di solito no. Un marcatore a fibra standard della stessa potenza costa meno e mantiene un nero più stabile nel contrasto con una configurazione più semplice. Acquistare un MOPA per la gamma di colori, o per passare dalla colorazione all'incisione su un'unica macchina.
Posso marcare a colori il titanio con un laser MOPA?
Sì, e il titanio è più tollerante dell'acciaio inossidabile. Si ottiene una gamma più ampia che include il verde, e l'ossido si forma più rapidamente. Valgono le stesse avvertenze sulla preparazione della superficie e sul riscaldamento.
In breve
MOPA ti offre una regolazione della larghezza d'impulso, e quella regolazione permette di ottenere un film di ossido che puoi calibrare su un colore specifico. Su acciaio inossidabile e titanio questo significa oro, blu, viola e un nero davvero ottimo, senza prodotti chimici e senza costi per pezzo. Non ti darà un rosso o un verde autentici, non marcherà le plastiche trasparenti e non è il modo più economico per produrre semplice testo nero.
Indicaci la lega, la finitura, le dimensioni del pezzo e la dimensione del lotto, e ti diremo quale configurazione permette di ottenere il colore che cerchi.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










