 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Marcatura laser UV: marcatura a freddo per plastica, vetro e PCB
release time:
2026-10-09
A 355 nm un laser UV rompe i legami polimerici invece di fonderli, ed è così che marca PC, HDPE e vetro senza ingiallimento. Dove ancora fallisce, e perché.
Un imballatore tedesco ci ha inviato connettori in policarbonato nero l'anno scorso. Il suo marcatore a fibra da 20 W aveva inciso ogni numero di serie in un cratere, e la plastica attorno al testo è diventata gialla e si è crepata entro una settimana.
Il policarbonato non assorbe quasi nulla a 1064 nm, quindi il fascio scaricava il calore nella massa. Il difetto era la lunghezza d'onda, non la potenza.
A 355 nm lo stesso connettore lascia il pezzo freddo, con un codice bianco che resiste a una passata di alcol. Questo cambio è ciò che significa
marcatura laser UV
e costa due o tre volte un marcatore a fibra equivalente.
Perché 355 nm taglia invece di cuocere
Un fotone a fibra da 1064 nm trasporta 1,17 eV. Un fotone a 355 nm trasporta 3,49 eV, quasi tre volte tanto, all'interno di un impulso lungo pochi nanosecondi.
La chimica dei polimeri fissa l'asticella. Un legame di catena carbonio-carbonio richiede circa 3,6 eV per rompersi, un legame C-Cl 3,4 eV, un legame C-N vicino a 3,0 eV, e un fotone a 355 nm cade proprio su quella soglia. Dove due fotoni si sovrappongono all'interno del fuoco l'energia la supera, quindi il polimero si rompe in frammenti volatili invece di fondere. Nel settore questo si chiama marcatura laser a freddo.
La fibra prende l'altra strada. Le plastiche e il vetro trasparente sono quasi trasparenti a 1064 nm, quindi l'energia si diffonde come calore e la rimozione diventa ablazione termica: una pelle risolidificata e una zona termicamente alterata profonda centinaia di micron. Su una parete da 2 mm questo deforma il pezzo.
La messa a fuoco è il secondo vantaggio. La dimensione dello spot scala con la lunghezza d'onda, quindi attraverso la stessa lente da 110 mm un fascio UV arriva a circa un terzo del diametro di un fascio infrarosso, 10-20 µm.
Cosa incide bene la luce UV, e la sorpresa delle poliolefine
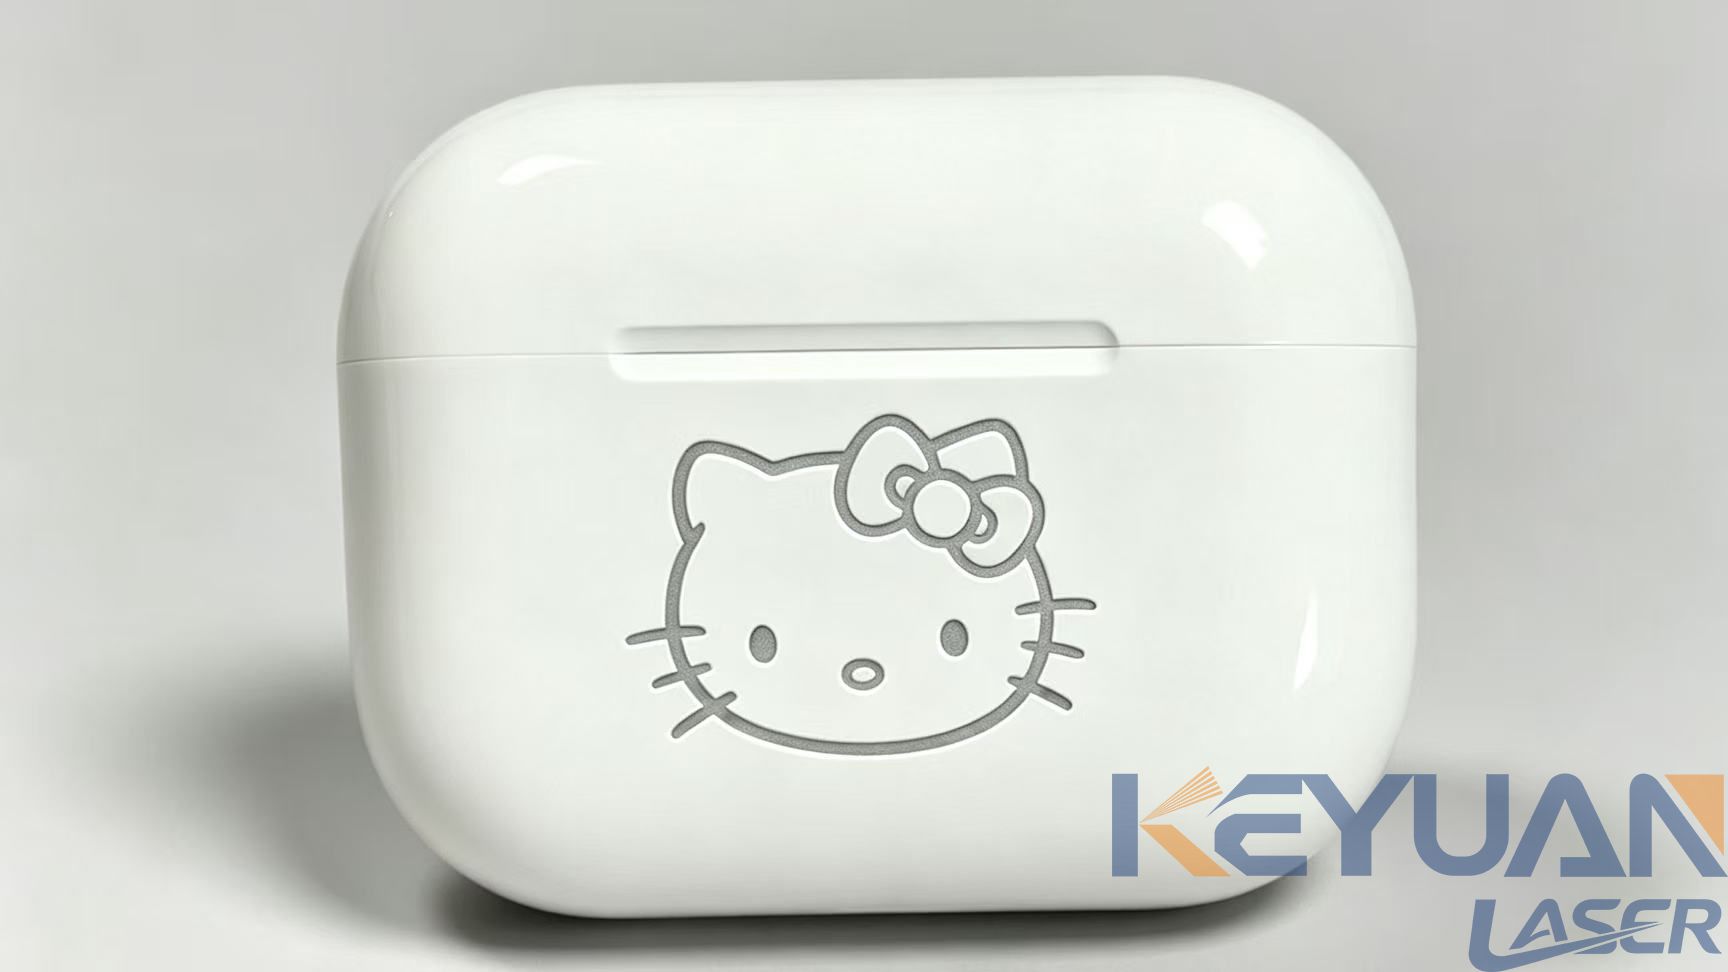
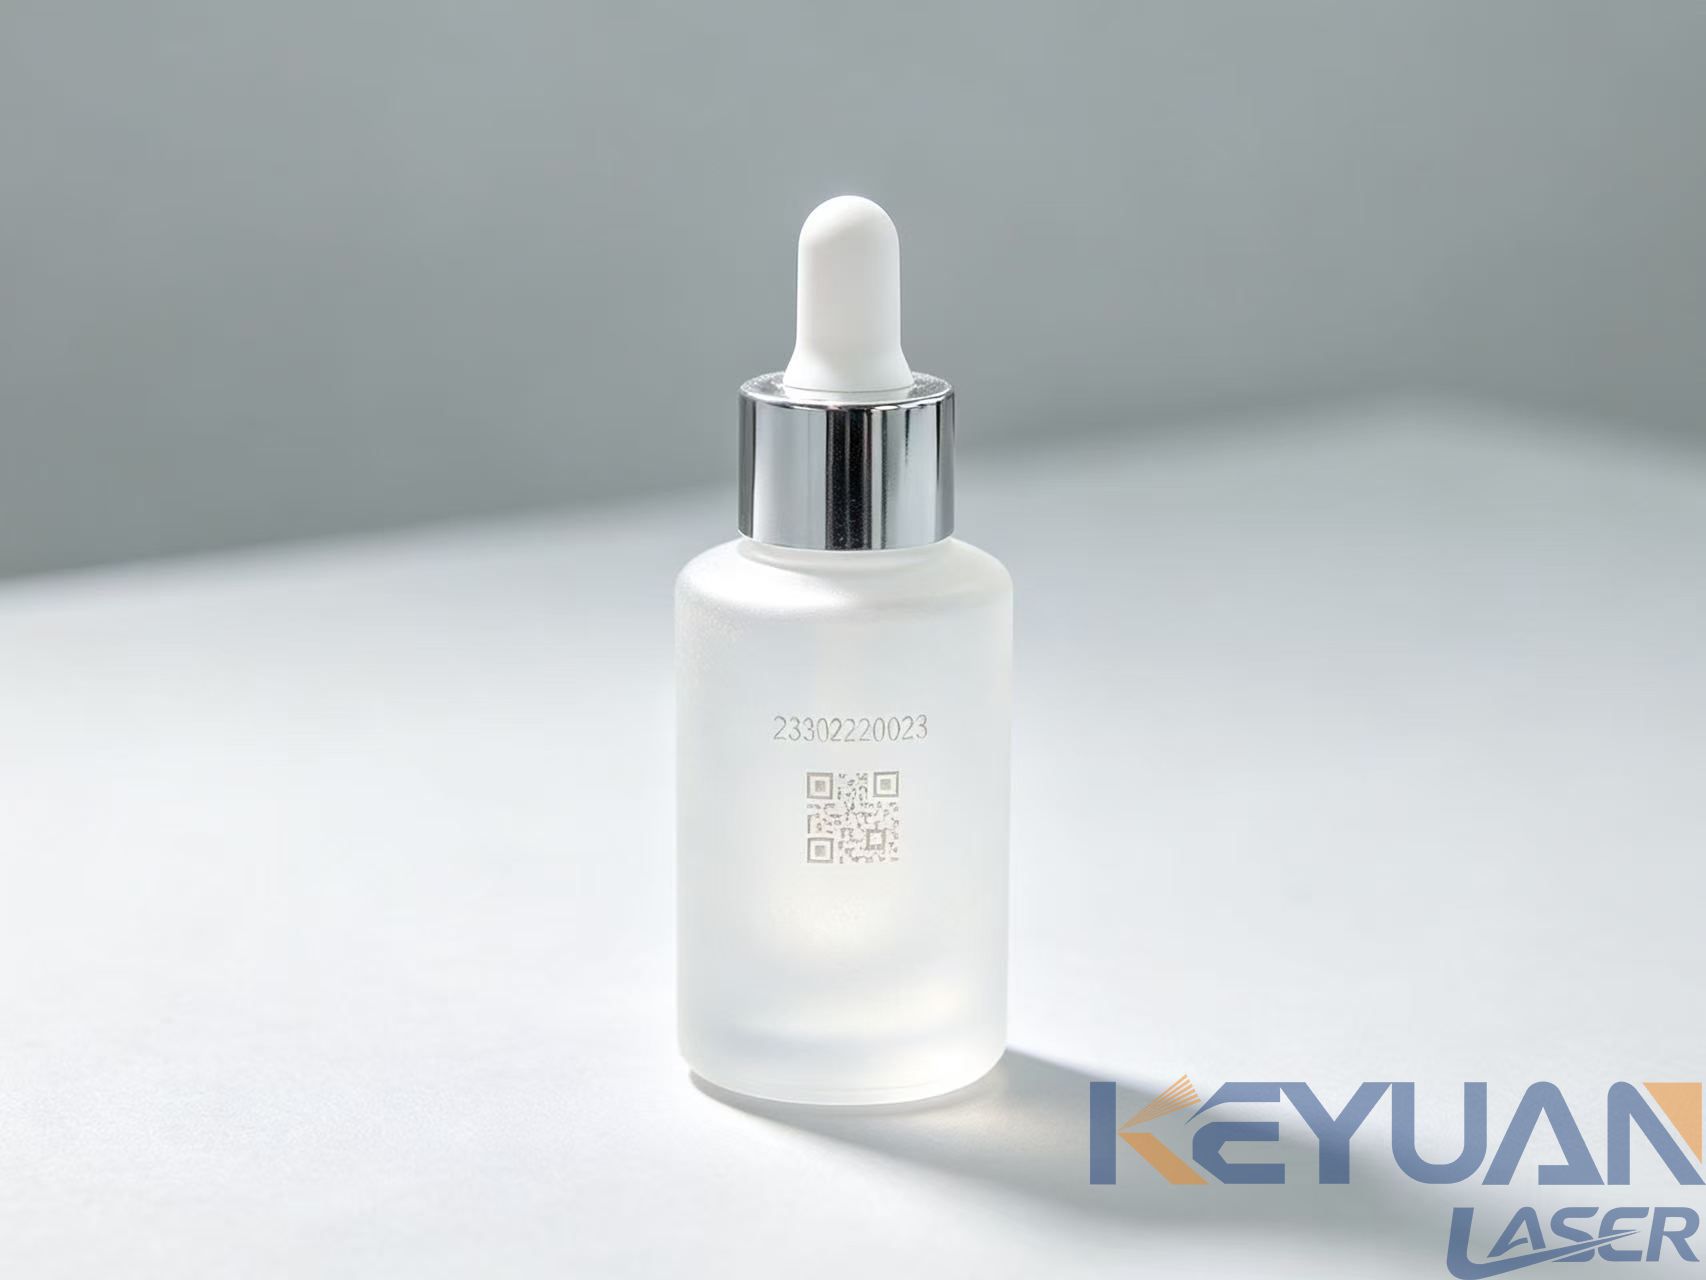
ABS, PC, PS, PET e PVC rigido raggiungono da soli un contrasto elevato, bianco su gradi scuri e scuro su quelli naturali, tramite decomposizione superficiale controllata anziché pigmento. Una macchina per incisione laser UV per vetro lascia un segno opaco e tattile senza le micro-crepe causate dalla scrittura. Alluminio anodizzato, vernice a polvere, acciaio verniciato e solder mask per PCB si asportano a una profondità controllata a potenza molto bassa, sebbene la solder mask fotoimmaginabile sia sensibile ai raggi UV e richieda un pannello di validazione. Tubi in PE e PVC, film blister in PET e fogli rivestiti si marcano in modo pulito, ed è qui che approda la maggior parte dei progetti di marcatura laser per il packaging di dispositivi medici.
Poi c'è il gruppo che coglie di sorpresa. HDPE e PP semplici non marcano nulla di utile a 355 nm, né a 1064 nm, perché la resina non ha assorbimento a quelle lunghezze d'onda e nessun cromoforo con cui reagire. Su un tappo in HDPE nero si ottiene solo un leggero graffio lucido.
La marcatura laser su HDPE diventa reale solo quando la resina contiene un additivo sensibile al laser: un masterbatch caricato allo 0,5-2 percento in peso e compoundato nel pellet prima dello stampaggio. Idrossidi doppi a strati e pacchetti di sali metallici sono la chimica abituale.
Quindi questa è una scelta di progettazione, non di acquisto. Se 500.000 tappi sono già in magazzino, una
macchina per marcatura laser UV
per la plastica non li salverà. Stampa un'etichetta, oppure consulta le
macchine che costruiamo per componenti in plastica
.
Potenza e dimensione del campo: cosa offre realmente ogni watt
Le sorgenti UV di questa classe sono disponibili a 3, 5, 10 e 15 W. La potenza determina quanto materiale si trasforma al secondo, non quanto è fine la marcatura; è l'obiettivo a farlo.
| Potenza | Per cosa è indicata | Dove non basta | Prezzo del sistema |
|---|---|---|---|
| 3 W | Testo fine su tubazioni, piccoli codici 2D, rivestimenti sottili | Aree riempite superiori a 10x10 mm e vetro lento | USD 6.000-9.000 |
| 5 W | Impostazione predefinita per plastica e metalli rivestiti | Satinatura del vetro oltre 0,1 mm, linee ad alto volume | USD 8.000-13.000 |
| 10 W | Gli stessi marchi a velocità doppia, lavorazione del vetro più pesante | Il policarbonato scuro si riscalda se si forza il ciclo di lavoro | USD 13.000-18.000 |
| 15 W | Loghi pieni, marcatura PCB densa, alta produttività | Substrati a film sottile e costo del modulo | USD 17.000-24.000 |
La dimensione del campo è il punto in cui gli acquirenti rimangono delusi. Una lente F=110 mm offre circa 70x70 mm, F=160 mm offre 110x110 mm e F=254 mm raggiunge 175x175 mm, con lo spot che cresce da 15 µm a 40 µm man mano che la densità di potenza diminuisce.
Il compromesso è inevitabile. Un codice da 2 mm richiede la lente corta, una bottiglia da 150 mm quella lunga, e qualsiasi misura intermedia necessita di due passaggi indicizzati e di una giunzione visibile.
Velocità, tempo ciclo e dove va davvero la produttività
La velocità del galvo va da 700 a 2.000 mm/s e quasi mai determina la vostra produzione.
È la potenza media che lo fa. A 5 W avete un budget energetico fisso ogni secondo e la spaziatura delle passate lo consuma: una spaziatura di 0,03 mm su un blocco pieno di 10x10 mm significa circa 330 passate, e 0,01 mm triplica il tempo. Un Data Matrix 2x2 mm richiede da 0,2 a 0,4 secondi, un logo 20x20 mm da 4 a 8 secondi, e una bottiglia satinata da 40 mm da 6 a 12 secondi a 10 W.
La movimentazione si aggiunge. Su un banco manuale una marcatura da 6 secondi diventa un ciclo da 20 secondi quando aprite lo sportello, posizionate il pezzo e lo chiudete. Con una testa split su un nastro trasportatore, il tempo laser è il tempo ciclo e la stessa testa lavora da 8.000 a 15.000 piccoli pezzi all'ora.
Controllo del contrasto ed estrazione dei fumi
Su PC nero o ABS nero la marcatura bianca è una schiuma. Il fascio decompone un sottile strato superficiale e il gas che fuoriesce lascia micro-vuoti che diffondono la luce all'indietro. Mantenete bassa l'energia per impulso, aumentate la frequenza a 60 o 100 kHz ed eseguite tre passate al 40 percento di potenza invece di una al 90 percento. Una singola passata calda lascia una cresta in rilievo e scaglie nel giro di mesi.
Le plastiche chiare e dai colori naturali tendono a carbonizzarsi e a lasciare segni scuri. Una densità di tratteggio da 0,01 a 0,02 mm produce un campo compatto, mentre un offset di messa a fuoco da 0,1 a 0,3 mm allarga il punto e uniforma il tono.
La durabilità merita una precisazione onesta: un segno bianco schiumato non è resistente quanto un segno a fibra annealed nell'acciaio inox. Prima di promettere un'etichetta con durata decennale, strofinalo con alcol e applicaci del nastro adesivo.
L'aspirazione non è opzionale. Il PVC contiene circa il 57 percento di cloro in peso e rilascia acido cloridrico quando viene ablato, e l'HCl combinato con l'umidità forma acido cloridrico. Questo attacca i rivestimenti delle lenti e gli specchi del galvo. Abbiamo visto una testina da 10 W perdere la finestra di uscita nel giro di un anno su PVC non aspirato, quindi il PVC richiede uno stadio di lavaggio alcalino e un condotto dedicato.
L'ABS emette stirene e acrilonitrile, il PC rilascia tracce di fenolo, ed entrambi richiedono HEPA H13 più carbone. Dimensiona per 200-400 m3/h all'ugello, non per l'aspiratore da 60 m3/h incluso in un contenitore economico.
Vita della sorgente e configurazione della macchina
Una sorgente a 355 nm non dura quanto un modulo a fibra. Aspettati 15.000-20.000 ore a potenza nominale, contro circa 100.000 ore per la fibra.
La potenza cala prima che la sorgente si fermi. Intorno alle 12.000 ore inizi ad aumentare la potenza per mantenere il contrasto, quindi registra le impostazioni di messa in servizio e ricontrolla ogni 2.000 ore.
La sostituzione è il costo che coglie di sorpresa. Un modulo da 5 W costa 2.500-4.000 USD e un modulo da 10 W 4.000-7.000 USD, più l'installazione: 20-30 centesimi l'ora sulla vita nominale, irrilevante su una linea a due turni e difficile da giustificare con quaranta pezzi al giorno.
Anche la configurazione conta. Un'unità desktop racchiude laser, galvo e controlli in un unico cabinet dietro uno sportello manuale, adatta al lavoro a lotti su pezzi piccoli. Una testina separata è collegata da un cavo di 2-3 m, così può essere fissata all'interno di una cabina di sicurezza, posizionata sopra un nastro trasportatore o montata sul polso di un robot, e chi la integra su una linea di solito sceglie la
testina di marcatura UV di tipo separato
.
Domande frequenti
Quanto dura una sorgente laser UV?
Aspettati dalle 15.000 alle 20.000 ore a potenza nominale. La potenza in uscita decade gradualmente a partire circa dalle 12.000 ore, quindi aumenti leggermente la potenza per mantenere il contrasto.
Un laser UV può marcare l'HDPE senza additivi?
No, e questo è l'equivoco che riscontriamo più spesso. L'HDPE e il PP puri non hanno assorbimento a 355 nm, quindi si ottiene un leggero graffio lucido anziché una marcatura leggibile. La soluzione è un masterbatch allo 0,5-2 percento in peso.
Quale potenza mi serve per le plastiche?
5 W copre la maggior parte delle marcature su plastica e metallo verniciato, inclusi tubi medicali e piccoli codici 2D. Passa a 10 W per una produttività più elevata o per lavori su vetro più pesante. 3 W esaurisce la potenza sulle aree piene, e 15 W comporta un costo maggiore del modulo.
La marcatura UV danneggia la superficie?
Meno della marcatura a infrarossi, ma non zero. La zona termicamente alterata (HAZ) è tipicamente di 10-50 µm e il pezzo esce dal supporto a temperatura ambiente, motivo per cui il processo è adatto a pareti sottili. Verifica comunque: pulizia con alcol, test del nastro adesivo, specifica di abrasione.
Un laser UV può marcare il metallo?
Su metallo verniciato e anodizzato, sì, e in modo estremamente efficace. Il metallo nudo è un discorso diverso: l'UV crea una marcatura superficiale di pochi micron di profondità con contrasto modesto. Per incisioni profonde, pezzi grandi o marcatura di metallo ad alto volume, una sorgente fiber o MOPA è lo strumento giusto.
Dove l'UV perde, e cosa sostituisce
Se hai bisogno di 0,3 mm di profondità di incisione in acciaio da 3 mm, l'UV non è la risposta. Una testa UV rimuove micron per passata sul metallo, mentre una sorgente fiber rimuove decimi di millimetro. Il lavoro sul colore del metallo su acciaio inossidabile spetta a una
macchina per marcatura laser MOPA
, che sviluppa un film di ossido di cromo che si regola con il controllo della larghezza dell'impulso.
Anche le dimensioni sono un limite: un campo di 175x175 mm è il massimo per una testa galvo, quindi un pannello da 400 mm richiede una soluzione fiber.
Dove la UV vince è nei lavori in cui gli altri processi falliscono. Rispetto ai tre che di solito sostituisce, l'analisi economica si presenta così.
| Processo | Setup per progetto | Costo per pezzo | Durabilità | Dove vince |
|---|---|---|---|---|
| Laser UV | Nessuno, un file vettoriale | Quasi zero dopo il capex | Permanente, resistente all'alcol | Dati variabili, parti termosensibili |
| Tampografia | USD 150-400 per lastra | USD 0,02-0,08 più inchiostro | Si consuma, sensibile ai solventi | Forme 3D, colori opachi su plastiche chiare |
| Inkjet (CIJ/TIJ) | Basso, nessuna attrezzatura | USD 0,002-0,02 | Scarso, si cancella con alcol | Codici data e lotto su imballaggi secondari |
| Stampa a caldo | 200-600 USD per stampo | 0,01-0,05 USD per lamina | Buono | Un design fisso a volumi molto elevati |
Prima fai i conti. Un sistema UV da 11.000 USD contro la stampa a caldo a 0,03 USD per pezzo va in pareggio intorno ai 370.000 pezzi; sotto i 50.000 pezzi all'anno, la maggior parte delle aziende a cui facciamo preventivo è più conveniente stampare.
Su un dispositivo di Classe II l'argomento normativo risolve la questione prima dei conti. Il marchio deve resistere al trasporto, alla sterilizzazione e alla manipolazione dell'utente finale, prodotto senza inchiostro che possa migrare nella barriera sterile.
Inviaci il materiale, la dimensione del marchio e il volume per turno, e ti diremo se l'UV è la scelta giusta. Se la risposta è una testina a fibra, te lo diremo.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










