 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Marquage laser UV : marquage à froid pour plastiques, verre et PCB
Date de publication:
2026-10-09
À 355 nm, un laser UV rompt les liaisons polymères au lieu de les faire fondre, ce qui permet de marquer le PC, le HDPE et le verre sans jaunissement. Là où cela échoue encore, et pourquoi.
Un emballeur allemand nous a envoyé des connecteurs en polycarbonate noir l'année dernière. Leur marqueur à fibre de 20 W avait gravé chaque numéro de série en formant un cratère, et le plastique autour du texte avait jauni et s'était fissuré par faïençage en une semaine.
Le polycarbonate n'absorbe presque rien à 1064 nm, de sorte que le faisceau a déversé sa chaleur dans la masse. Le défaut venait de la longueur d'onde, pas de la puissance.
À 355 nm, le même connecteur reste froid dans son support et porte un code blanc qui résiste à un nettoyage à l'alcool. C'est ce que signifie
marquage laser UV
, et cela coûte deux à trois fois le prix d'un marqueur à fibre équivalent.
Pourquoi 355 nm découpe au lieu de cuire
Un photon de fibre à 1064 nm transporte 1,17 eV. Un photon à 355 nm transporte 3,49 eV, près de trois fois plus, dans une impulsion de quelques nanosecondes.
La chimie des polymères fixe la barre. Une liaison de squelette carbone-carbone nécessite environ 3,6 eV pour se rompre, une liaison C-Cl 3,4 eV, une liaison C-N près de 3,0 eV, et un photon à 355 nm tombe juste à ce seuil. Là où deux photons se chevauchent dans le foyer, l'énergie le dépasse, de sorte que le polymère se fragmente en composés volatils au lieu de fondre. Le métier appelle cela le marquage laser à froid.
La fibre emprunte l'autre voie. Les plastiques et le verre transparent sont presque transparents à 1064 nm, de sorte que l'énergie se diffuse sous forme de chaleur et l'enlèvement devient une ablation thermique : une peau resolidifiée et une zone affectée thermiquement de plusieurs centaines de microns de profondeur. Sur une paroi de 2 mm, cela déforme la pièce.
La focalisation est le second avantage. La taille du spot varie avec la longueur d'onde, de sorte qu'à travers le même objectif de 110 mm, un faisceau UV atteint environ un tiers du diamètre d'un faisceau infrarouge, soit 10 à 20 µm.
Ce que le marquage UV grave bien, et la surprise des polyoléfines
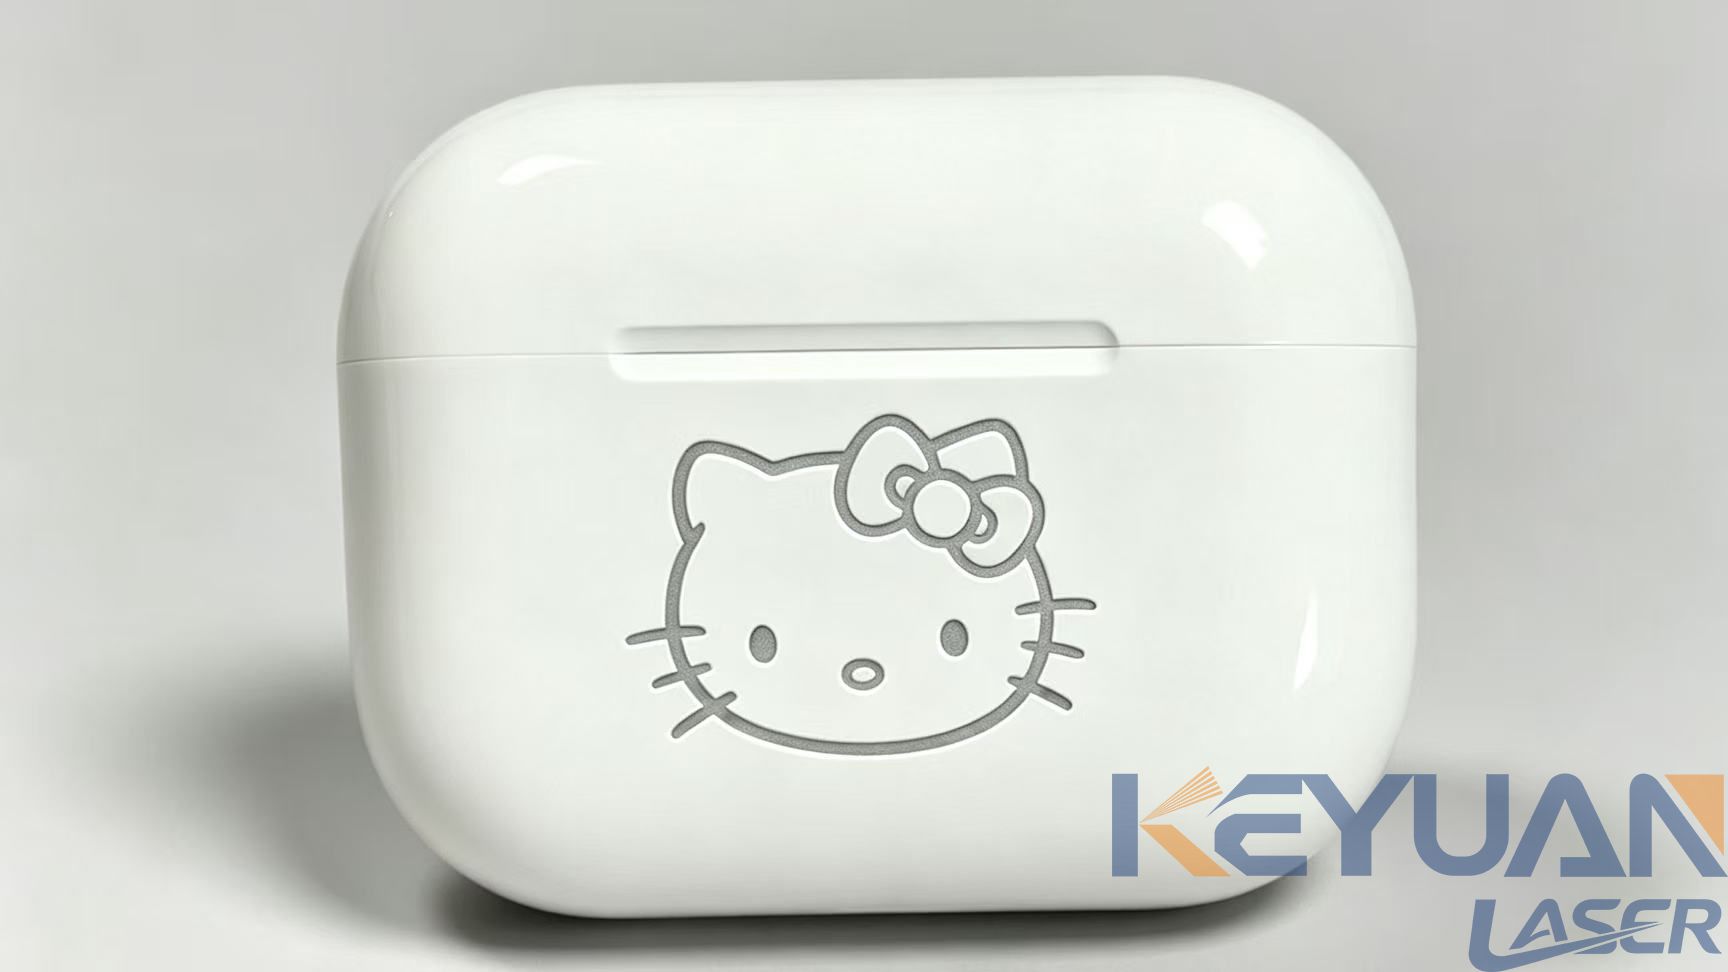
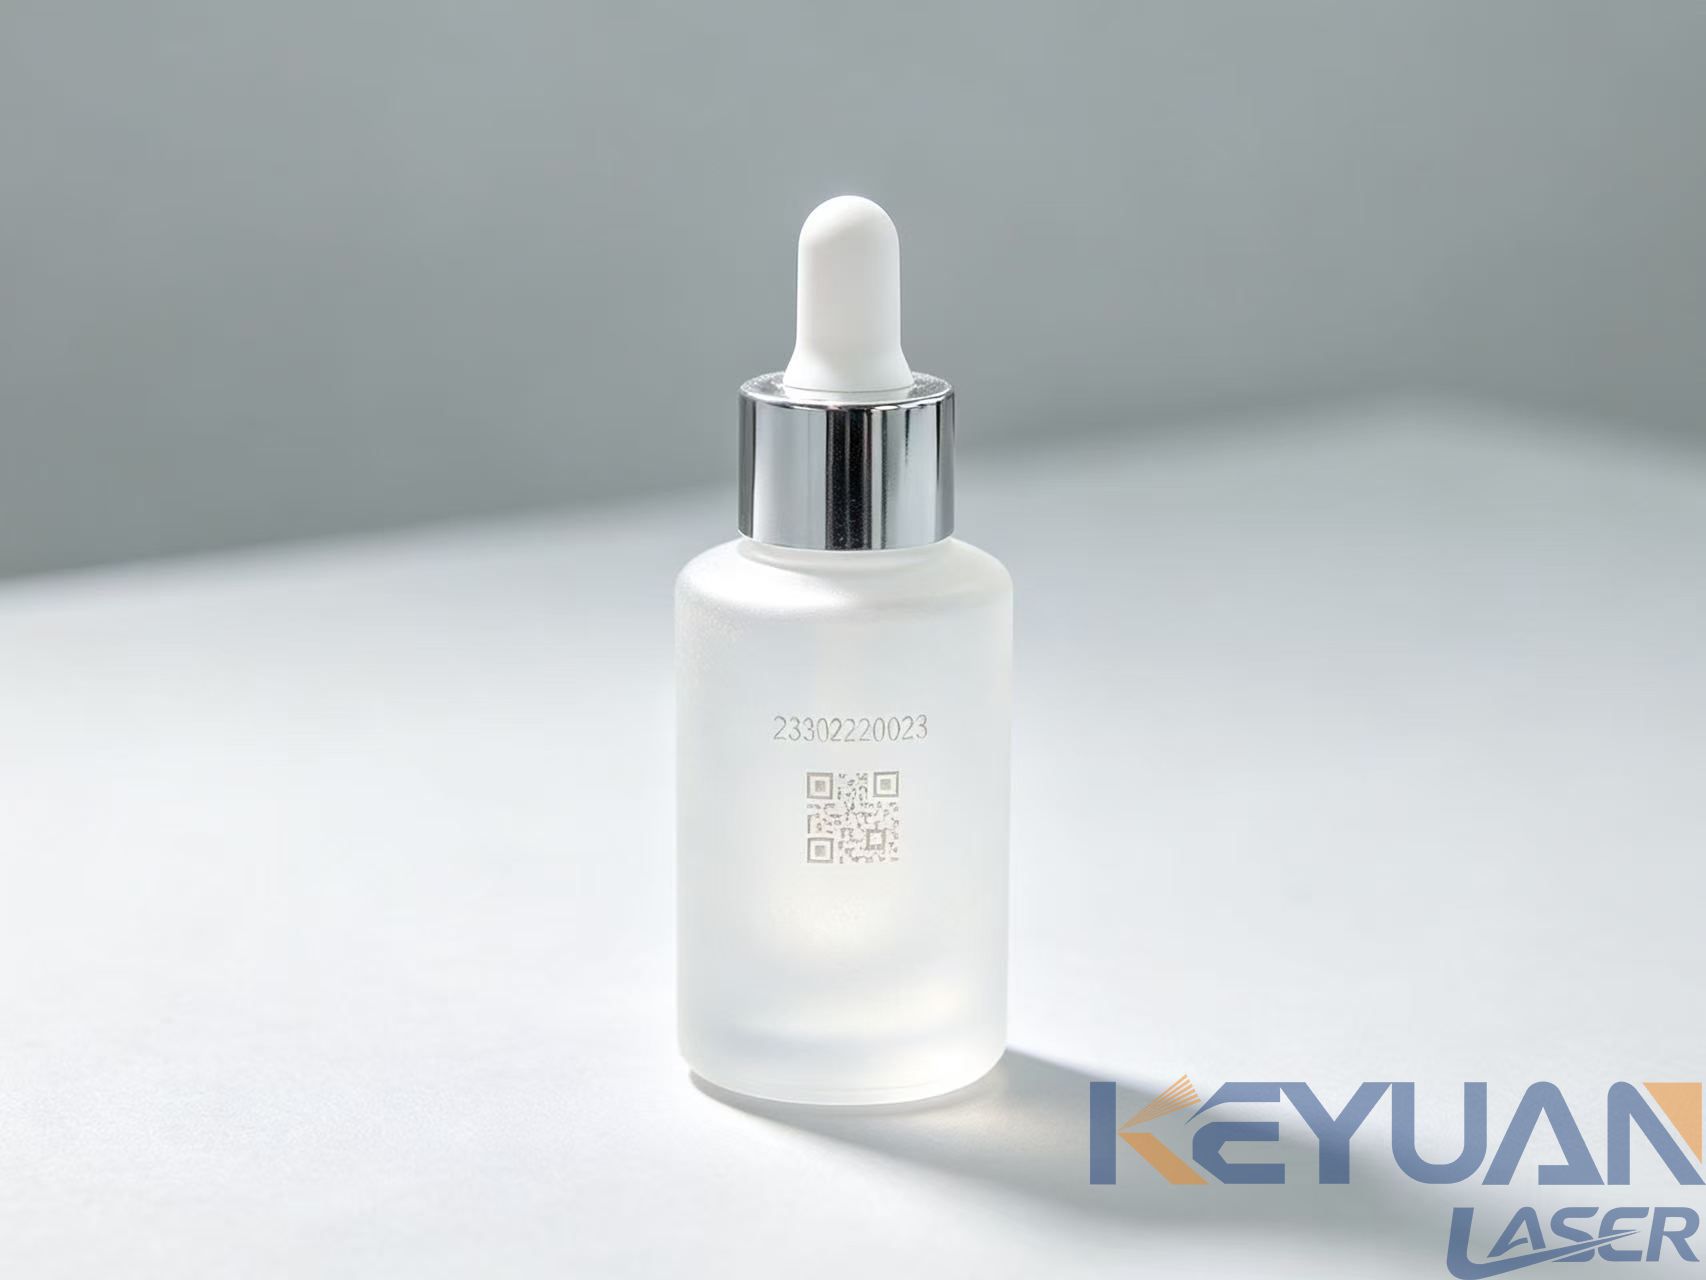
L'ABS, le PC, le PS, le PET et le PVC rigide offrent à eux seuls un contraste élevé, blanc sur les grades foncés et foncé sur les grades naturels, par décomposition contrôlée de la surface plutôt que par pigment. Une machine de gravure laser UV pour le verre laisse une marque mate et tactile, sans les micro-fissures que provoque le traçage. L'aluminium anodisé, le revêtement en poudre, l'acier peint et le masque de soudure de PCB s'éliminent à une profondeur contrôlée à très faible puissance, bien que le masque de soudure photosensible soit sensible aux UV et nécessite un panneau de validation. Les tubes en PE et PVC, le film blister PET et la feuille métallisée se marquent proprement, ce qui correspond à la majorité des projets de marquage laser pour l'emballage des dispositifs médicaux.
Il y a ensuite le groupe qui prend les gens au dépourvu. Le HDPE et le PP ordinaires ne marquent rien d'utile à 355 nm, ni à 1064 nm, car la résine n'a aucune absorption à ces longueurs d'onde et aucun chromophore susceptible de réagir. Sur un bouchon en HDPE noir, on obtient une légère rayure brillante.
Le marquage laser du HDPE ne devient réel que lorsque la résine contient un additif sensible au laser : un masterbatch chargé à 0,5 à 2 pour cent en poids et compoundé dans le granulé avant le moulage. Les charges à base d'hydroxyde double lamellaire et de sels métalliques constituent la chimie habituelle.
Il s'agit donc d'une décision de conception, et non d'un achat. Si 500 000 bouchons sont déjà dans l'entrepôt, une
machine de marquage laser UV
pour le plastique ne les sauvera pas. Imprimez une étiquette, ou consultez les
machines que nous concevons pour les pièces en plastique
.
Puissance et taille de champ : ce que chaque watt apporte réellement
Les sources UV de cette catégorie sont disponibles en 3, 5, 10 et 15 W. La puissance détermine la quantité de matière convertie par seconde, pas la finesse de la marque ; c'est l'objectif qui s'en charge.
| Puissance | Pour quoi c'est adapté | Où cela atteint ses limites | Prix du système |
|---|---|---|---|
| 3 W | Texte fin sur tubes, petits codes 2D, revêtements minces | Zones remplies supérieures à 10x10 mm, et le verre est lent | 6 000-9 000 USD |
| 5 W | La valeur par défaut pour les plastiques et les métaux revêtus | Dépoli du verre sur 0,1 mm, lignes à grand volume | 8 000-13 000 USD |
| 10 W | Les mêmes marquages à vitesse double, travaux sur verre plus lourds | Le polycarbonate foncé chauffe si vous poussez le cycle de travail | USD 13 000-18 000 |
| 15 W | Logos remplis, marquage dense de PCB, haut débit | Substrats à couche mince, et le coût du module | USD 17 000-24 000 |
La taille de champ est le point où les acheteurs sont déçus. Un objectif F=110 mm donne environ 70x70 mm, F=160 mm donne 110x110 mm, et F=254 mm atteint 175x175 mm, avec un spot qui passe de 15 µm à 40 µm à mesure que la densité de puissance diminue.
Le compromis est inévitable. Un code de 2 mm exige l'objectif court, une bouteille de 150 mm le long, et tout ce qui se situe entre les deux nécessite deux passes indexées et une couture visible.
Vitesse, temps de cycle et où passe réellement le débit
La vitesse du galvo va de 700 à 2 000 mm/s et ne détermine presque jamais votre production.
C'est la puissance moyenne qui compte. À 5 W, vous disposez d'un budget d'énergie fixe chaque seconde, et l'espacement des hachures le consomme : une hachure de 0,03 mm sur un bloc rempli de 10x10 mm représente environ 330 passes, et 0,01 mm triple le temps. Un Data Matrix de 2x2 mm est réalisé en 0,2 à 0,4 seconde, un logo de 20x20 mm en 4 à 8 secondes, et une bouteille givrée de 40 mm en 6 à 12 secondes à 10 W.
La manutention s'ajoute par-dessus. Sur un poste manuel, un marquage de 6 secondes devient un cycle de 20 secondes dès que vous ouvrez la porte, positionnez la pièce et la refermez. Avec une tête divisée au-dessus d'un convoyeur, le temps laser correspond au temps de cycle et la même tête traite 8 000 à 15 000 petites pièces par heure.
Contrôle du contraste et extraction des fumées
Sur du PC noir ou de l'ABS noir, le marquage blanc est une mousse. Le faisceau décompose une fine couche de surface et le gaz qui s'échappe laisse des micro-vides qui diffusent la lumière en retour. Maintenez une faible énergie par impulsion, augmentez la fréquence à 60 ou 100 kHz, et effectuez trois passes à 40 pour cent de puissance plutôt qu'une seule à 90 pour cent. Une passe unique à forte puissance laisse une crête en relief et des écailles en quelques mois.
Les plastiques de couleur claire et naturelle se transforment en carbonisation et marquent en sombre. Une densité de hachures de 0,01 à 0,02 mm donne un champ plein, et un décalage de mise au point de 0,1 à 0,3 mm élargit le spot et lisse le ton.
La durabilité mérite une phrase honnête : une marque blanche expansée n'est pas aussi résistante à l'usure qu'une marque à fibre recuite dans l'inox. Frottez-la à l'alcool et testez au ruban adhésif avant de promettre une durée de vie d'étiquette de dix ans.
L'extraction n'est pas facultative. Le PVC contient environ 57 % de chlore en poids et libère du chlorure d'hydrogène lorsqu'il est ablaté, et le HCl plus l'humidité donne de l'acide chlorhydrique. Cela attaque les revêtements de lentilles et les miroirs galvo. Nous avons vu une tête de 10 W perdre sa fenêtre de sortie en moins d'un an sur du PVC non extrait, donc le PVC nécessite une étape de lavage alcalin et un conduit dédié.
L'ABS dégage du styrène et de l'acrylonitrile, le PC libère des traces de phénol, et les deux exigent un HEPA H13 plus du charbon. Dimensionnez pour 200 à 400 m3/h au niveau de la buse, pas pour l'extracteur de 60 m3/h fourni dans une enceinte bon marché.
Durée de vie de la source et configuration de la machine
Une source à 355 nm ne dure pas aussi longtemps qu'un module à fibre. Comptez 15 000 à 20 000 heures à puissance nominale, contre environ 100 000 heures pour la fibre.
La puissance diminue avant de s'arrêter. Vers 12 000 heures, vous commencez à augmenter progressivement la puissance pour maintenir le contraste, alors consignez vos réglages de mise en service et revérifiez toutes les 2 000 heures.
Le remplacement est le coût qui surprend les gens. Un module de 5 W coûte entre 2 500 et 4 000 USD et un module de 10 W entre 4 000 et 7 000 USD, plus l'installation : 20 à 30 centimes par heure sur la durée de vie nominale, négligeable sur une ligne à deux équipes et difficile à justifier à quarante pièces par jour.
La configuration compte aussi. Une unité de bureau regroupe le laser, le galvo et les commandes dans une seule armoire derrière une porte manuelle, ce qui convient au travail par lots sur de petites pièces. Une tête séparée est reliée par un câble de 2 à 3 m pour pouvoir être boulonnée dans une enceinte de sécurité, placée au-dessus d'un convoyeur ou suspendue au poignet d'un robot, et les acheteurs qui intègrent sur une ligne choisissent généralement la
tête de marquage UV de type séparé
.
FAQ
Combien de temps dure une source laser UV ?
Comptez 15 000 à 20 000 heures à la puissance nominale. La puissance diminue progressivement à partir d'environ 12 000 heures, vous augmentez donc légèrement la puissance pour maintenir le contraste.
Un laser UV peut-il marquer le PEHD sans additifs ?
Non, et c'est le malentendu que nous rencontrons le plus souvent. Le PEHD et le PP vierges n'ont aucune absorption à 355 nm, vous obtenez donc une légère rayure brillante plutôt qu'un marquage lisible. La solution est un masterbatch à 0,5 à 2 % en poids.
Quelle puissance me faut-il pour les plastiques ?
5 W couvre la plupart des marquages sur plastique et métal revêtu, y compris les tubes médicaux et les petits codes 2D. Passez à 10 W pour un débit plus élevé ou un travail sur verre plus lourd. 3 W manque de puissance sur les zones remplies, et 15 W entraîne une facture de module plus élevée.
Le marquage UV endommage-t-il la surface ?
Moins que le marquage infrarouge, mais pas zéro. La ZAT (zone affectée thermiquement) mesure généralement 10 à 50 µm et la pièce quitte le support à température ambiante, ce qui explique pourquoi le procédé convient aux parois minces. Validez tout de même : essuyage à l'alcool, test du ruban adhésif, spécification d'abrasion.
Un laser UV peut-il marquer le métal ?
Sur métal revêtu et anodisé, oui, et extrêmement bien. Le métal nu est une autre histoire : l'UV produit un marquage peu profond de quelques microns avec un contraste modeste. Pour la gravure profonde, les grandes pièces ou le marquage métallique à haut volume, une source fibre ou MOPA est l'outil approprié.
Là où l'UV perd, et ce qu'il remplace
Si vous avez besoin de 0,3 mm de profondeur de gravure dans de l'acier de 3 mm, l'UV n'est pas la solution. Une tête UV enlève des microns par passe sur le métal, tandis qu'une source fibre enlève des dixièmes de millimètre. Le travail de couleur sur métal sur l'inox appartient à une
machine de marquage laser MOPA
, qui développe un film d'oxyde de chrome que vous ajustez avec le contrôle de la largeur d'impulsion.
La taille est l'autre limite : un champ de 175x175 mm est le plafond pour une tête galvo, donc un panneau de 400 mm est un travail pour fibre.
Là où l'UV l'emporte, c'est sur les tâches où les autres procédés échouent. Face aux trois qu'il remplace habituellement, l'économie se présente ainsi.
| Procédé | Configuration par conception | Coût par pièce | Durabilité | Là où il l'emporte |
|---|---|---|---|---|
| Laser UV | Aucun, un fichier vectoriel | Quasi nul après investissement | Permanent, résistant à l'alcool | Données variables, pièces thermosensibles |
| Tampographie | 150-400 USD par plaque | 0,02-0,08 USD plus encre | S'use, sensible aux solvants | Formes 3D, couleurs opaques sur plastiques clairs |
| Jet d'encre (CIJ/TIJ) | Faible, sans outillage | USD 0.002-0.02 | Médiocre, s'efface à l'alcool | Codes de date et de lot sur l'emballage secondaire |
| Marquage à chaud | 200-600 USD par matrice | 0,01-0,05 USD pour le film | Bon | Un design fixe à très grand volume |
Faites d'abord le calcul. Un système UV à 11 000 USD face au marquage à chaud à 0,03 USD par pièce atteint le seuil de rentabilité autour de 370 000 pièces ; en dessous de 50 000 pièces par an, la plupart des ateliers que nous chiffrons ont intérêt à imprimer.
Sur un dispositif de classe II, l'argument réglementaire tranche avant le calcul. La marque doit résister au transport, à la stérilisation et à la manipulation par l'utilisateur final, produite sans encre susceptible de migrer dans la barrière stérile.
Envoyez-nous le matériau, la taille de la marque et le volume par poste, et nous vous dirons si l'UV est adapté. Si la réponse est une tête à fibre, nous le dirons.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










