 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Marcação a Laser UV: Marcação a Frio para Plásticos, Vidro e PCBs
release time:
2026-10-09
A 355 nm, um laser UV quebra as ligações dos polímeros em vez de os derreter, e é assim que marca PC, HDPE e vidro sem amarelecimento. Onde ainda falha, e por quê.
Um empacotador alemão nos enviou conectores de policarbonato preto no ano passado. Seu marcador a fibra de 20 W havia gravado cada número de série como uma cratera, e o plástico ao redor do texto amarelou e rachou por craquelamento em uma semana.
O policarbonato quase não absorve nada em 1064 nm, então o feixe depositou calor no volume. A falha era o comprimento de onda, não a potência.
A 355 nm, o mesmo conector deixa o dispositivo frio, carregando um código branco que resiste a uma limpeza com álcool. Essa troca é o que
marcação a laser UV
significa, e custa duas a três vezes mais que um marcador a fibra equivalente.
Por que 355 nm Corta em Vez de Cozinhar
Um fóton de fibra de 1064 nm carrega 1,17 eV. Um fóton de 355 nm carrega 3,49 eV, quase três vezes mais, dentro de um pulso de alguns nanossegundos.
A química dos polímeros define o limite. Uma ligação de cadeia principal carbono-carbono precisa de cerca de 3,6 eV para se romper, uma ligação C-Cl 3,4 eV, uma ligação C-N perto de 3,0 eV, e um fóton de 355 nm fica exatamente nesse limiar. Onde dois fótons se sobrepõem dentro do foco, a energia o ultrapassa, então o polímero se fragmenta em compostos voláteis em vez de derreter. O setor chama isso de marcação a laser a frio.
A fibra segue o outro caminho. Plásticos e vidro transparente são quase transparentes a 1064 nm, então a energia se espalha como calor e a remoção se torna ablação térmica: uma pele ressolidificada e uma zona afetada pelo calor com centenas de micrômetros de profundidade. Em uma parede de 2 mm, isso empena a peça.
O foco é o segundo benefício. O tamanho do ponto escala com o comprimento de onda, então através da mesma lente de 110 mm um feixe UV atinge cerca de um terço do diâmetro de um feixe infravermelho, 10 a 20 µm.
O que a UV marca bem, e a surpresa das poliolefinas
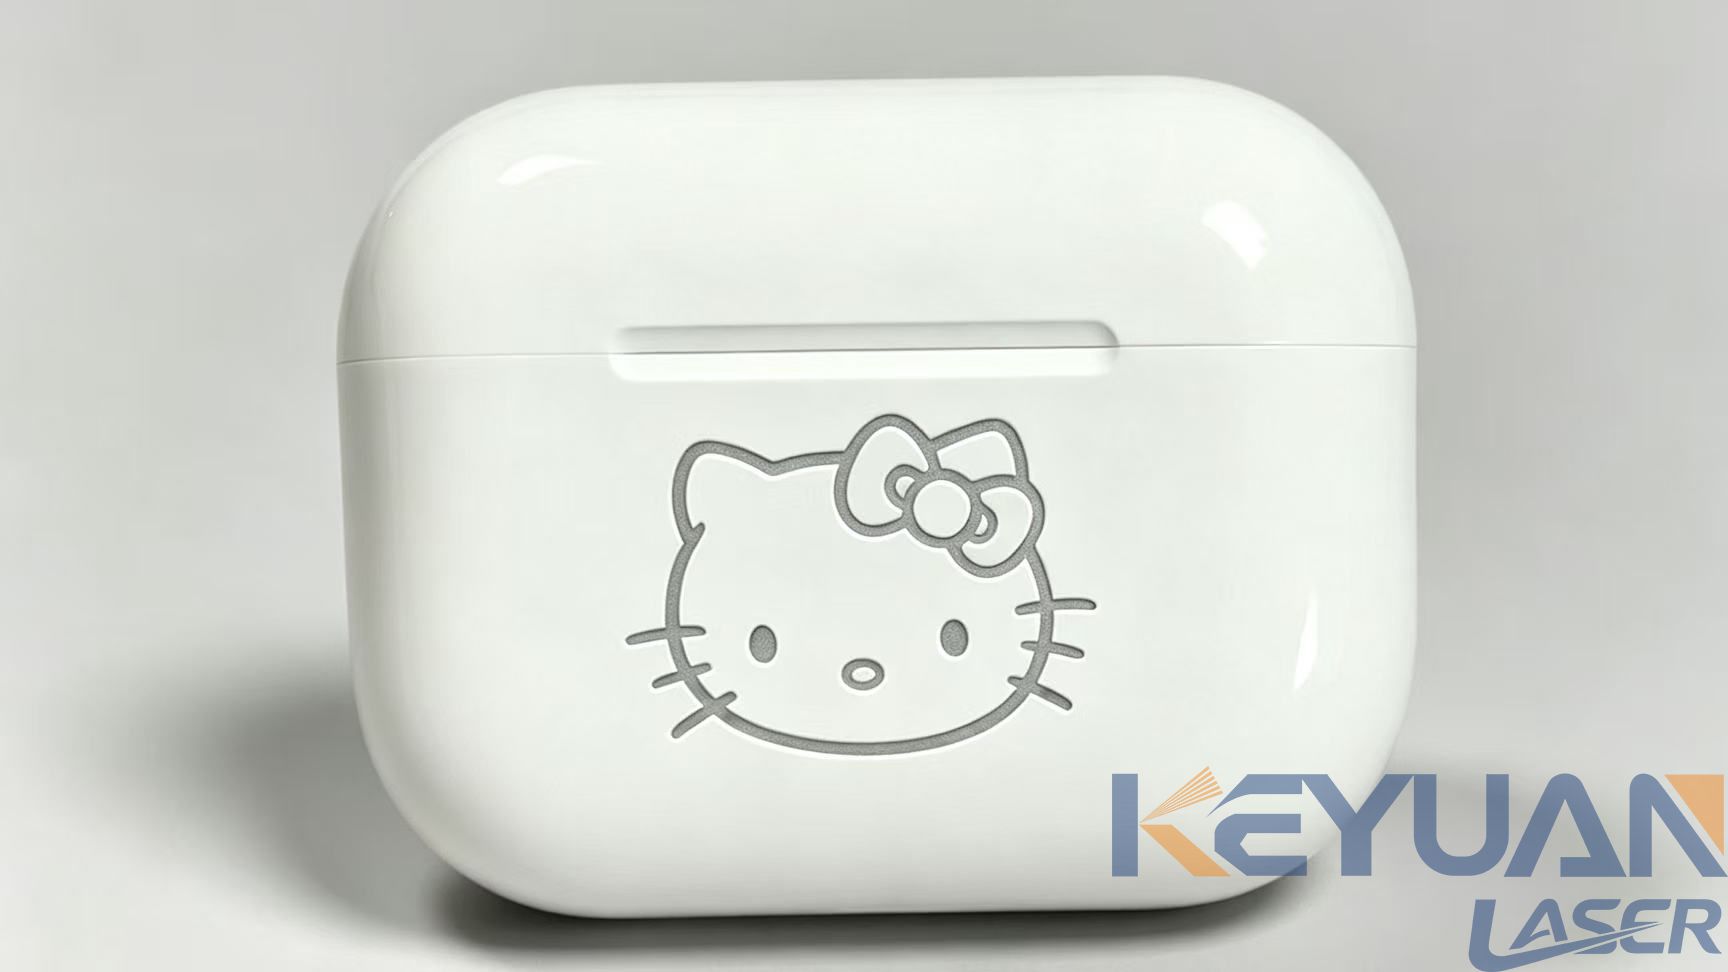
ABS, PC, PS, PET e PVC rígido atingem alto contraste por si só, branco em tons escuros e escuro em tons naturais, por decomposição superficial controlada em vez de pigmento. Uma máquina de gravação a laser UV para vidro deixa uma marca fosca e tátil, sem as microfissuras que a riscagem causa. Alumínio anodizado, pintura a pó, aço pintado e máscara de solda de PCB são removidos a uma profundidade controlada com potência muito baixa, embora a máscara de solda fotoimaginável seja sensível a UV e exija um painel de validação. Tubos de PE e PVC, filme blister de PET e folha revestida marcam de forma limpa, que é onde a maioria dos projetos de marcação a laser para embalagens de dispositivos médicos se enquadra.
Depois há o grupo que pega as pessoas de surpresa. HDPE e PP simples não marcam nada útil a 355 nm, nem a 1064 nm, porque a resina não tem absorção nesses comprimentos de onda e nenhum cromóforo para reagir. Numa tampa de HDPE preta, obtém-se um leve risco brilhante.
A marcação a laser em HDPE só se torna real quando a resina contém um aditivo sensível ao laser: um masterbatch carregado a 0,5 a 2 por cento em peso e composto no pellet antes da moldagem. Hidróxido duplo em camadas e pacotes de sais metálicos são a química habitual.
Portanto, esta é uma decisão de design, não de compra. Se 500.000 tampas já estão no armazém, uma
máquina de marcação a laser UV
para plástico não os salvará. Imprima uma etiqueta ou consulte as
máquinas que fabricamos para peças de plástico
.
Potência e tamanho do campo: o que cada watt realmente oferece
As fontes UV nesta classe vêm em 3, 5, 10 e 15 W. A potência define quanto material você converte por segundo, não quão fina é a marca; a lente faz isso.
| Potência | Para que é indicado | Onde atinge o limite | Preço do sistema |
|---|---|---|---|
| 3 W | Textos finos em tubulação, pequenos códigos 2D, revestimentos finos | Áreas preenchidas acima de 10x10 mm, e o vidro é lento | USD 6.000-9.000 |
| 5 W | O padrão para plásticos e metais revestidos | Fosqueamento de vidro acima de 0,1 mm, linhas de alto volume | USD 8.000-13.000 |
| 10 W | As mesmas marcas com o dobro da velocidade, trabalho em vidro mais pesado | O policarbonato escuro aquece se você forçar o ciclo de trabalho | USD 13.000-18.000 |
| 15 W | Logotipos preenchidos, marcação densa de PCB, alta produtividade | Substratos de filme fino e o custo do módulo | USD 17.000-24.000 |
O tamanho do campo é onde os compradores se decepcionam. Uma lente F=110 mm oferece cerca de 70x70 mm, F=160 mm oferece 110x110 mm, e F=254 mm alcança 175x175 mm, com o ponto crescendo de 15 µm para 40 µm à medida que a densidade de potência cai.
A troca é inevitável. Um código de 2 mm exige a lente curta, uma garrafa de 150 mm a longa, e qualquer coisa entre isso precisa de duas passagens indexadas e uma emenda visível.
Velocidade, tempo de ciclo e onde a produtividade realmente se perde
A velocidade do galvo vai de 700 a 2.000 mm/s e quase nunca define sua produção.
A potência média define. A 5 W você tem um orçamento de energia fixo a cada segundo, e o espaçamento de hachura o consome: uma hachura de 0,03 mm em um bloco preenchido de 10x10 mm significa cerca de 330 passadas, e 0,01 mm triplica o tempo. Um Data Matrix de 2x2 mm fica pronto em 0,2 a 0,4 segundos, um logotipo de 20x20 mm em 4 a 8 segundos, e um frasco fosco de 40 mm em 6 a 12 segundos a 10 W.
O manuseio entra por cima. Em uma bancada manual, uma marcação de 6 segundos vira um ciclo de 20 segundos quando você abre a porta, posiciona a peça e fecha. Com um cabeçote dividido sobre uma esteira, o tempo do laser é o tempo de ciclo, e o mesmo cabeçote processa de 8.000 a 15.000 peças pequenas por hora.
Controle de contraste e extração de fumos
Em PC preto ou ABS preto, a marca branca é uma espuma. O feixe decompõe uma fina camada superficial e o gás que escapa deixa microvazios que espalham a luz de volta. Mantenha a energia por pulso baixa, aumente a frequência para 60 ou 100 kHz e faça três passadas a 40 por cento da potência em vez de uma a 90 por cento. Uma única passada quente deixa uma crista elevada e descamações em poucos meses.
Plásticos de cor clara e natural tendem a carbonizar e escurecer. Uma densidade de hachura de 0,01 a 0,02 mm produz um campo sólido, e um deslocamento de foco de 0,1 a 0,3 mm amplia o ponto e suaviza o tom.
A durabilidade merece uma frase honesta: uma marca branca espumada não é tão resistente quanto uma marca de fibra recozida no aço inoxidável. Limpe com álcool e teste com fita adesiva antes de prometer uma vida útil de dez anos para a etiqueta.
A extração não é opcional. O PVC contém cerca de 57% de cloro em peso e libera cloreto de hidrogênio quando ablacionado, e HCl mais umidade é ácido clorídrico. Isso ataca revestimentos de lentes e espelhos de galvanômetro. Já vimos um cabeçote de 10 W perder sua janela de saída em menos de um ano com PVC não extraído, então o PVC precisa de um estágio de lavagem alcalina e um duto dedicado.
O ABS libera estireno e acrilonitrila, o PC libera traços de fenol, e ambos exigem HEPA H13 mais carvão. Dimensione para 200 a 400 m3/h no bocal, não para o extrator de 60 m3/h incluído em um gabinete barato.
Vida Útil da Fonte e Configuração da Máquina
Uma fonte de 355 nm não dura tanto quanto um módulo de fibra. Espere de 15.000 a 20.000 horas em potência nominal, contra aproximadamente 100.000 horas para fibra.
A potência de saída diminui antes de parar. Por volta de 12.000 horas você começa a aumentar a potência para manter o contraste, então registre suas configurações de comissionamento e verifique novamente a cada 2.000 horas.
A substituição é o custo que pega as pessoas de surpresa. Um módulo de 5 W custa de US$ 2.500 a 4.000 e um módulo de 10 W de US$ 4.000 a 7.000, mais a instalação: 20 a 30 centavos por hora ao longo da vida útil nominal, trivial em uma linha de dois turnos e difícil de justificar com quarenta peças por dia.
A configuração também importa. Uma unidade de mesa coloca o laser, o galvanômetro e os controles em um único gabinete atrás de uma porta manual, o que é adequado para trabalho em lote de peças pequenas. Um cabeçote separado fica em um cabo umbilical de 2 a 3 m para poder ser fixado dentro de um invólucro de segurança, posicionado sobre uma esteira transportadora ou pendurado no punho de um robô, e compradores que integram em uma linha geralmente escolhem o
cabeçote de marcação UV do tipo separado
.
Perguntas frequentes
Quanto tempo dura uma fonte de laser UV?
Espere de 15.000 a 20.000 horas em potência nominal. A potência cai gradualmente a partir de aproximadamente 12.000 horas, então você aumenta ligeiramente a potência para manter o contraste.
Um laser UV consegue marcar HDPE sem aditivos?
Não, e este é o mal-entendido que encontramos com mais frequência. O HDPE e o PP comuns não têm absorção a 355 nm, então você obtém um leve risco brilhante em vez de uma marca legível. A solução é um masterbatch de 0,5 a 2 por cento em peso.
Qual potência eu preciso para plásticos?
5 W cobre a maioria das marcações em plástico e metal revestido, incluindo tubos médicos e códigos 2D pequenos. Avance para 10 W para maior produtividade ou trabalhos mais pesados em vidro. 3 W não tem potência suficiente para áreas preenchidas, e 15 W traz um custo maior de módulo.
A marcação UV danifica a superfície?
Menos que a marcação por infravermelho, mas não é zero. A ZAC (zona afetada pelo calor) normalmente fica entre 10 e 50 µm e a peça sai do dispositivo à temperatura ambiente, por isso o processo é adequado para paredes finas. Valide de qualquer forma: limpeza com álcool, teste de fita, especificação de abrasão.
Um laser UV pode marcar metal?
Em metal revestido e anodizado, sim, e extremamente bem. Metal nu é outra conversa: o UV faz uma marca rasa de alguns mícrons de profundidade com contraste modesto. Para gravação profunda, peças grandes ou marcação de metal em alto volume, uma fonte de fibra ou MOPA é a ferramenta certa.
Onde o UV Perde, e o Que Ele Substitui
Se você precisa de 0,3 mm de profundidade de gravação em aço de 3 mm, o UV não é a resposta. Um cabeçote UV remove mícrons por passada em metal, enquanto uma fonte de fibra remove décimos de milímetro. O trabalho de cor em metal em aço inoxidável pertence a uma
máquina de marcação a laser MOPA
, que forma um filme de óxido de cromo que você ajusta com controle de largura de pulso.
O tamanho é o outro limite: um campo de 175x175 mm é o teto para um cabeçote galvo, então um painel de 400 mm é trabalho para fibra.
Onde a UV se destaca é nos trabalhos em que outros processos falham. Em comparação com os três que ela geralmente substitui, a economia se apresenta assim.
| Processo | Configuração por projeto | Custo por peça | Durabilidade | Onde se destaca |
|---|---|---|---|---|
| Laser UV | Nenhum, um arquivo vetorial | Próximo de zero após o capex | Permanente, resistente a álcool | Dados variáveis, peças sensíveis ao calor |
| Tampografia | USD 150-400 por clichê | USD 0.02-0.08 mais tinta | Desgasta, sensível a solventes | Formas 3D, cores opacas em plásticos claros |
| Jato de tinta (CIJ/TIJ) | Baixo, sem ferramental | USD 0,002-0,02 | Ruim, sai com álcool | Códigos de data e lote em embalagem secundária |
| Hot stamping | USD 200-600 por matriz | USD 0,01-0,05 para folha | Bom | Um design fixo em volume muito alto |
Faça as contas primeiro. Um sistema UV de 11.000 USD contra estampagem a quente a USD 0,03 por peça atinge o ponto de equilíbrio em torno de 370.000 peças; abaixo de 50.000 peças por ano, a maioria das oficinas que orçamos sai ganhando imprimindo.
Em um dispositivo Classe II, o argumento regulatório resolve a questão antes das contas. A marca precisa sobreviver ao transporte, à esterilização e ao manuseio do usuário final, produzida sem tinta que possa migrar para a barreira estéril.
Envie-nos o material, o tamanho da marca e o volume por turno, e diremos se o UV é adequado. Se a resposta for um cabeçote de fibra, diremos isso.
label:
related news


Endereço de e-mail:
Telefone:
Copyright © 2012-2026 Keyuan Laser Todos os direitos reservados










