 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Máquina de Solda a Laser vs TIG e MIG: Onde a Troca Compensa
release time:
2026-10-09
A solda a laser ganha em velocidade, distorção e aço inoxidável fino, e perde em chapas grossas, encaixe ruim e trabalho fora de posição. Onde a troca compensa, com números.
Uma oficina de chapa metálica alemã que orçamentamos regularmente fez as suas próprias contas no ano passado e não gostou do resultado. Cerca de 40% das suas horas de soldadura eram gastas em invólucros de aço inoxidável de 1,5 mm com costuras retas com mais de 600 mm de comprimento, que é exatamente o tipo de trabalho que um laser faz rapidamente. Não venderam os equipamentos TIG. Compraram uma
máquina de soldadura a laser
, passaram os invólucros para ela e entregaram aos equipamentos TIG os trabalhos em que são genuinamente melhores.
Essa é a forma honesta desta comparação. A soldadura a laser não substitui o TIG nem o MIG. Apenas assume uma fatia do trabalho, e essa fatia é definida pela espessura, pelo ajuste das peças, pelo comprimento da costura e pela frequência com que o trabalho se repete.
É assim que essa fatia se apresenta em números, e onde a mudança compensa.
Para Que Serve Realmente Cada Processo
O TIG dá-lhe controlo. Pode afinar um bordo, fazer um passe de raiz em torno de um tubo, soldar chapa de 0,8 mm sem a queimar e ajustar à medida que o banho de fusão se move. É lento, exige um soldador experiente e o aporte térmico é elevado.
O MIG deposita metal rapidamente. Tolera folgas e aço sujo, trabalha secções espessas de forma económica e é a forma mais barata de adicionar material de adição a uma junta. Também salpica, e em chapa fina introduz calor suficiente para desalinhar um painel.
A soldadura a laser funde um keyhole estreito com uma fração desse calor. A velocidade de avanço em chapa é várias vezes mais rápida, a distorção é suficientemente pequena para dispensar a maior parte do endireitamento, e um cordão de aço inoxidável estético frequentemente dispensa retificação pós-soldadura. O preço de tudo isto é o ajuste das peças: o feixe não atravessa uma folga.
| Laser | TIG | MIG/MAG | |
|---|---|---|---|
| Entrada de calor, aço inoxidável de 1,5 mm | Baixo | Alto | Médio a alto |
| Velocidade de deslocamento, chapa de 1 a 2 mm | 1,2 a 2,0 m/min | 0,15 a 0,25 m/min | 0,4 a 0,7 m/min |
| Tolerância de folga sem material de adição | 0,1 a 0,2 mm; 0,3 a 0,5 mm com oscilação | 0,5 a 1 mm com material de adição | 1 mm ou mais |
| Espessura confortável | 0,5 a 4 mm em passe único | 0,8 a 6 mm, qualquer posição | 3 mm ou mais |
| Distorção em chapa fina | Baixo | Alto | Alto |
| Limpeza pós-solda | Frequentemente nenhuma no aço inoxidável | Escovação ou decapagem | Retificação e remoção de respingos |
| Habilidades necessárias | Dias, é um trabalho de parâmetros | Anos | Semanas |
| Trabalho fora de posição | Ruim | Excelente | Bom |
| Arame de solda | Opcional, 0,8 a 1,2 mm | Padrão na maioria das juntas | Sempre |
Leia essa tabela como um mapa, e não como um placar. Nenhuma linha vence em todos os casos.
Onde o Switch Compensa
Costuras longas, retas ou levemente curvas, em material de 0,5 a 3 mm são onde está o dinheiro.
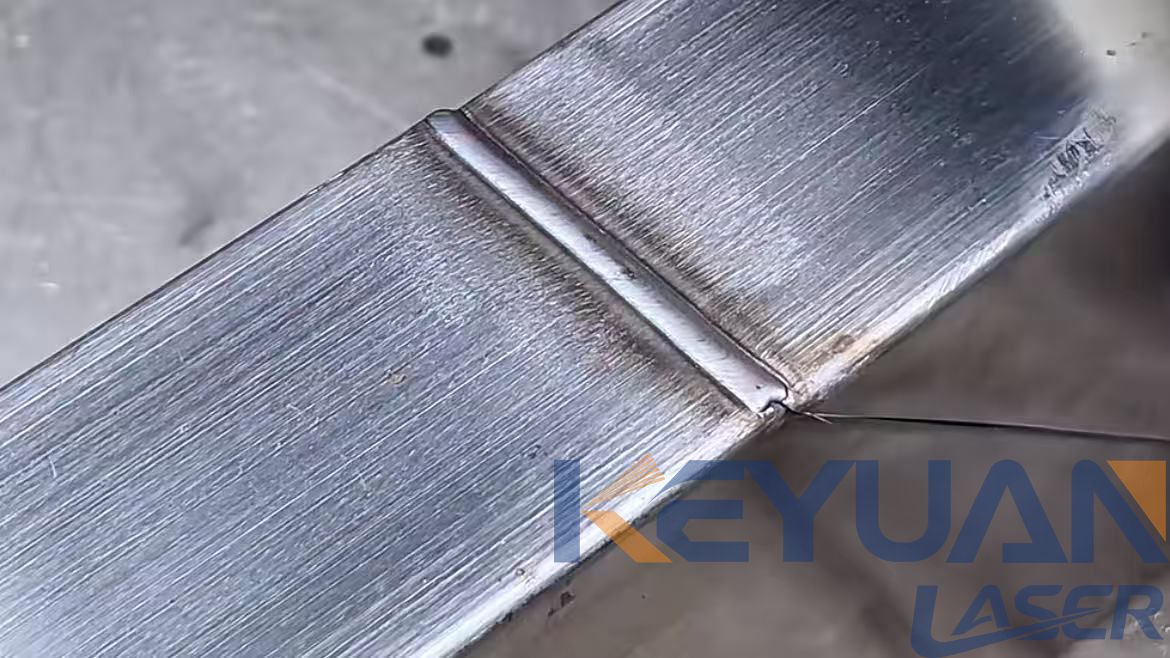
A velocidade é o argumento fácil. Em aço inoxidável de 1,5 mm, uma máquina de 1500 W opera a 1,2 a 2,0 m/min contra 0,15 a 0,25 m/min do TIG. Isso representa cerca de oito vezes no tempo de arco ativo, e não é toda a economia, porque o TIG também envolve ponteamento, limpeza e muitas vezes um esmerilhamento depois.
A distorção é o argumento que fecha o negócio em oficinas que já possuem uma prensa de endireitamento. O baixo aporte térmico significa que um painel de 1,2 mm permanece plano. Painéis que permanecem planos não precisam ser convencidos a voltar ao lugar, e a mão de obra que desaparece aí costuma ser maior que a própria mão de obra de soldagem.
O inox cosmético é o terceiro. Um cordão a laser bem ajustado em 304 é uniforme e praticamente livre de óxido sob argônio, então soldas que teriam sido escovadas, decapadas e escovadas novamente saem do dispositivo prontas.
A repetição é o multiplicador. A soldagem a laser recompensa você por fazer a mesma junta mil vezes, porque os parâmetros que funcionam são encontrados uma vez e salvos como um programa. Uma oficina de serviços que solda um conjunto diferente a cada tarde nunca colhe esse retorno.
O Teto de Espessura Que Ninguém Menciona
A soldagem a laser é um processo para chapas finas e médias. Uma máquina de 1500 W solda cerca de 2 a 3 mm de inox em uma única passada, e 2000 W rendem 3 a 4 mm. Abaixo de 4 mm a comparação é impossível de ganhar para o TIG e o MIG. Acima de 6 mm a aritmética se inverte: o MIG com arame de 1,2 mm e preparação de junta sensata deposita mais material do que qualquer laser manual que você possa comprar, a uma fração do capital.
A soldagem a laser multipasse em chapa de 8 mm é tecnicamente possível e comercialmente sem sentido na maioria das oficinas. Se o seu trabalho é aço estrutural, tubulação de pressão ou flanges de 10 mm, o laser é a compra errada e nenhuma configuração torna isso certo.
O Ajuste É Todo o Jogo
Um engenheiro com uma guilhotina e uma dobradeira manterá mais ou menos 0,3 mm em um painel dobrado. Isso é fácil para o TIG e confortável para o MIG. É marginal para um cabeçote laser de ponto fixo, que tolera 0,1 a 0,2 mm antes que o feixe caia pela fresta e você obtenha falta de fusão.
Duas coisas resolvem isso. Uma pistola de oscilação varre o feixe ao longo da junta e amplia a poça de fusão, o que eleva a tolerância prática de folga para 0,3 a 0,5 mm. O arame de adição, geralmente de 0,8 a 1,0 mm, preenche o que resta. Juntos, eles transformam o laser de um processo que exige peças perfeitas em um que tolera a fabricação comum.
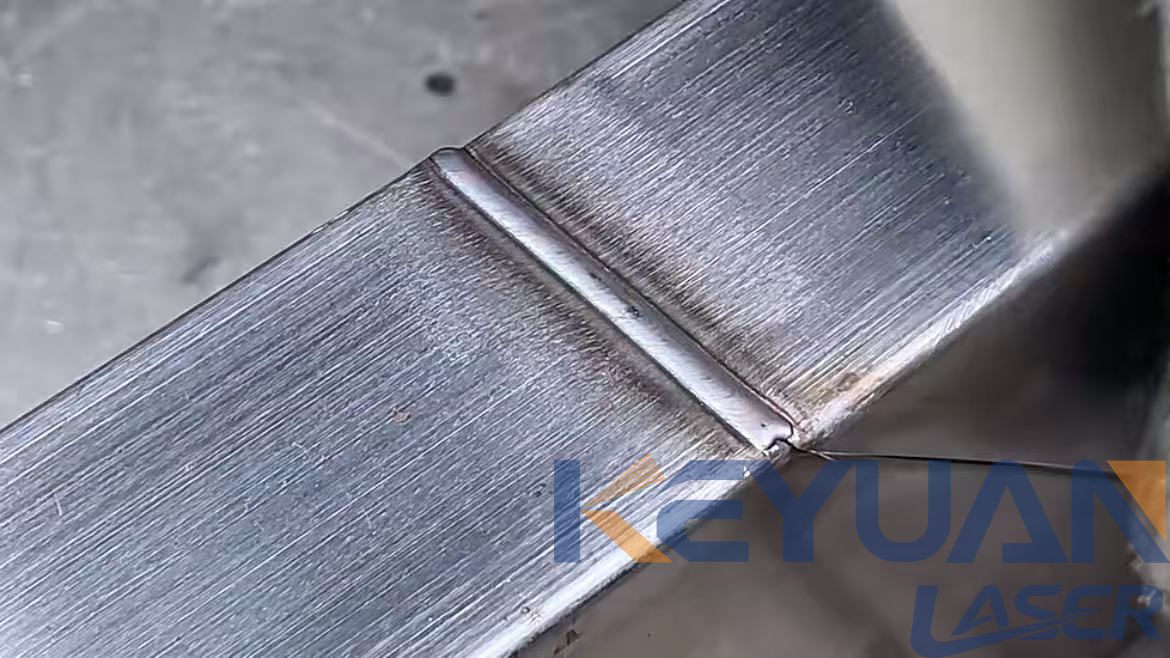
A regra direta: se você não consegue controlar a folga, não compre um laser. A soldagem a laser pune o encaixe ruim com defeitos que parecem bons e falham depois, e potência extra não compensa.
Consumíveis e o que você realmente gasta
É aqui que a soldagem a laser parece cara no papel e barata na prática.
| Item | Laser | TIG | MIG/MAG |
|---|---|---|---|
| Metal de adição | Opcional, e em menor quantidade quando utilizado | Padrão, 1 a 3 kg por turno em trabalho volumétrico | Consumo mais elevado |
| Gás de proteção | Argônio ou nitrogênio, 15 a 25 L/min | Argônio, 8 a 12 L/min | Mistura de CO2, 12 a 18 L/min |
| Bicos, pontas, tubos-guia | Nenhum | Pinças, cerâmicas, tungstênio | Pontas de contato, tubos-guia |
| Consumível que realmente custa dinheiro | Lente de proteção, mais potência do chiller | Tungstênio, gás, discos de desbaste | Arame, gás, pontas |
| Consumíveis de acabamento | Frequentemente nenhum | Discos, escovas, pasta de decapagem | Discos, remoção de respingos |
| Consumo elétrico | 3 a 8 kW na tomada, chiller incluído | 3 a 5 kW | 4 a 8 kW |
Use em uma oficina real e os discos, escovas circulares e pasta de decapagem que deixam de ser comprados costumam cobrir sozinhos a lente e a conta de energia do laser.
Habilidade do Operador, e Por Que Esse É o Custo Real
Um bom soldador TIG é formado ao longo de anos e remunerado de acordo. Um operador de laser é treinado em dias, porque o processo é uma questão de parâmetros: potência, velocidade de deslocamento, posição de foco, largura de oscilação, vazão de gás. Ajuste-os uma vez para uma junta, salve o programa, e o próximo operador o repete.
Isso importa em dobro. Elimina a dependência da presença de uma pessoa qualificada e permite alocar a soldagem em mão de obra de menor custo, ou na mesma pessoa que já opera a dobradeira. Em oficinas onde o soldador TIG também é o gargalo da programação, isso costuma valer mais do que a velocidade de deslocamento.
O outro lado é o diagnóstico. Quando uma solda a laser falha, não há nada para sentir. O operador lê o cordão e refaz o percurso pelos parâmetros. Treine isso de forma deliberada, ou você terá uma máquina rápida em que ninguém confia.
Quando Manter os Conjuntos TIG e MIG
Chapas acima de 6 mm, trabalhos estruturais, juntas de pressão.
Passe de raiz em tubos e tubulações, e qualquer solda em posição sobrecabeça ou vertical.
Trabalhos de reparo em fundidos, onde o ajuste é o que a trinca deixou para trás.
Fabricações únicas com folgas que você não consegue fechar.
Material muito fino ou muito refletivo cujo processo você ainda não validou.
Trabalho que depende do julgamento do soldador em vez de um programa salvo.
Manter os dois é normal. A maioria das oficinas que compra um laser não vende um soldador; elas mudam o uso de cada máquina.
Custo por Metro e Como o Retorno Acontece
Considere uma oficina que solda invólucros de aço inoxidável de 1,5 mm: 3 m de cordão por unidade, 200 unidades por mês, ou seja, 600 m de solda.
| TIG | Laser | |
|---|---|---|
| Velocidade de deslocamento | 0,2 m/min | 1,5 m/min |
| Horas de arco ativo para 600 m | cerca de 50 h | cerca de 7 h |
| Grampeamento, limpeza, esmerilhamento | 15 a 20 h | 2 a 4 h |
| Mão de obra de soldagem por mês | 65 a 70 h | 9 a 11 h |
| A 45 EUR por hora | 2.900 a 3.150 EUR | 400 a 500 EUR |
| Diferença | 2.400 a 2.750 EUR por mês |
Em contrapartida, uma máquina de solda a laser portátil com pistola wobble, um chiller e um conjunto de lentes sobressalentes normalmente fica entre 12.000 e 20.000 EUR, dependendo da potência, da marca da fonte e da configuração. Se o volume de cordões acima for real, a máquina se paga em algum momento entre cinco e nove meses, antes mesmo de contar o tempo da prensa de endireitamento que deixa de ser usado e os consumíveis de acabamento que deixam de ser comprados.
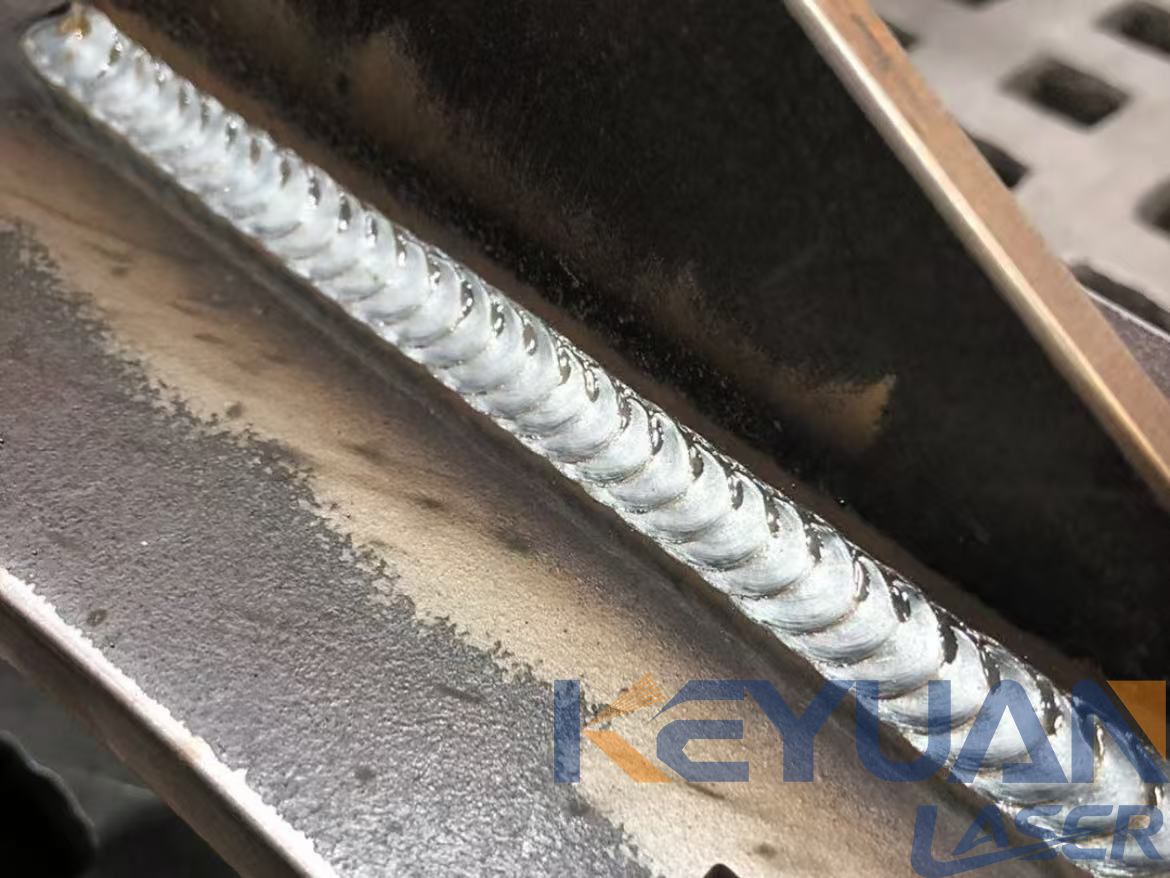
O cálculo só funciona se o volume for real. Caia para 100 m de cordão por mês e a mesma máquina leva de dois a três anos para se pagar, momento em que o argumento se baseia na qualidade e no soldador que você não consegue contratar, e não nas horas economizadas.
Para uma estação de trabalho fixa, em vez de levar a máquina até a peça, uma
solda a laser multifuncional
cobre soldagem, corte e limpeza a partir de uma única cabeça, o que ajuda quando a limpeza antes da soldagem faz parte do mesmo trabalho. Em uma célula de produção com ciclos de trabalho contínuos,
soldagem a laser refrigerada a água
mantém seu desempenho ao longo de um turno de oito horas melhor do que uma unidade refrigerada a ar, o que importa quando a peça cinquenta precisa corresponder à peça um.
Onde as peças não podem chegar à bancada, considere
soldagem a laser refrigerada a ar
e as
gerador de nitrogênio para solda a laser
, que dispensam o chiller e o cilindro de gás da van. O trabalho no local é abordado com mais detalhes em nossa nota sobre
reparo de metal no local
, e o trabalho com chapas finas no
caso de soldagem de juntas em gabinetes de aço inoxidável fino
.
Perguntas frequentes
Uma máquina de solda a laser pode substituir completamente o TIG?
Não. Ela substitui uma parte: chapas finas a médias, juntas repetíveis, bom ajuste, posição plana ou horizontal. Chapas grossas, raízes de tubulação, trabalhos de reparo e juntas fora de posição continuam com TIG e MIG.
Uma solda a laser é mais forte que uma solda TIG?
Não por padrão. Um keyhole a laser proporciona penetração profunda e estreita, que em espessuras iguais muitas vezes supera o TIG, mas a margem desaparece no momento em que o ajuste é ruim e ocorre falta de fusão. A resistência depende do procedimento e do ajuste, não da fonte de calor.
Ainda preciso de arame de adição?
Em uma junta de topo quadrada e bem ajustada em chapa de 1,5 mm, não. Quando você está preenchendo uma folga, soldando seções mais espessas ou soldando alumínio, o arame ajuda. A maioria dos sistemas manuais aceita arame de 0,8 a 1,2 mm, e a tocha oscilante com alimentação de arame é o que torna o processo prático em uma oficina de fabricação real.
A soldagem a laser precisa de um invólucro de segurança?
Sim. É um laser Classe 4. Instalações fixas pertencem a um invólucro com intertravamento, e o trabalho manual precisa de uma célula telada ou cortinas de laser, além de óculos de proteção classificados para o comprimento de onda, considerando os reflexos. A extração no bocal é necessária para fumaça e vapor metálico.
Ainda preciso limpar a junta?
Sim. Óleo, óxido e carepa de laminação alteram a forma como o feixe se acopla ao metal, e a contaminação é uma das causas mais comuns de porosidade. Quando as peças chegam enferrujadas, uma
máquina de limpeza a laser pulsado
remove o óxido na mesma célula, sem abrasivos ou solventes.
Resumo
A soldagem a laser tira da TIG e da MIG a chapa fina a média, as costuras longas e repetíveis e o aço inoxidável estético, com muito menos distorção e pouca ou nenhuma rebarbação. Perde para chapas grossas, encaixe deficiente e trabalho fora de posição, e depende de suas peças serem consistentes. Compre-a para uma fatia definida do trabalho, mantenha os equipamentos TIG, e o retorno do investimento ocorre em menos de um ano com volume real.
label:
related news


Endereço de e-mail:
Telefone:
Copyright © 2012-2026 Keyuan Laser Todos os direitos reservados










