 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Lazer Kaynak Makinesi ile TIG ve MIG Karşılaştırması: Geçiş Nerede Kazandırır
release time:
2026-10-09
Lazer kaynak; hız, deformasyon ve ince paslanmaz çelikte kazanır; kalın plaka, kötü birleşme ve pozisyon dışı işlerde kaybeder. Rakamlarla geçişin nerede kazandırdığı.
Düzenli olarak teklif verdiğimiz bir Alman sac işleme atölyesi geçen yıl kendi rakamlarını çıkardı ve sonuçtan hoşlanmadı. Kaynak saatlerinin yaklaşık %40'ı, 600 mm'den uzun düz dikişli 1,5 mm paslanmaz çelik muhafazalara gidiyordu ki bu, lazerin hızlıca yaptığı işin tam şekliydi. TIG makinelerini satmadılar. Bir
lazer kaynak makinesi
aldılar, muhafazaları ona taşıdılar ve o TIG makinelerine gerçekten daha iyi oldukları işleri verdiler.
Bu karşılaştırmanın dürüst şekli budur. Lazer kaynak, TIG veya MIG'in yerini almaz. İşin bir dilimini alır ve bu dilim kalınlık, parça uyumu, dikiş uzunluğu ve işi ne sıklıkla tekrarladığınızla tanımlanır.
İşte bu dilimin rakamlarla görünümü ve geçişin kendini ne zaman amorti ettiği.
Her İşlemin Aslında Neyi İyi Yaptığı
TIG size kontrol verir. Bir kenarı inceltip yayabilir, bir borunun etrafında kök pasosu çekebilir, 0,8 mm sacı delmeden kaynaklayabilir ve havuz hareket ettikçe ayar yapabilirsiniz. Yavaştır, gerçek bir kaynakçı gerektirir ve ısı girdisi yüksektir.
MIG metali hızlı biriktirir. Boşluklara ve kirli çeliğe tolerans gösterir, kalın kesitleri ekonomik şekilde kaynaklar ve bir birleşime dolgu koymanın en ucuz yoludur. Ayrıca sıçratır ve ince sacda bir paneli dikdörtgenliğinden çıkaracak kadar ısı verir.
Lazer kaynak, bu ısının çok küçük bir kısmıyla dar bir anahtar deliği eritir. Sacda ilerleme hızı birkaç kat daha hızlıdır, çarpılma çoğu düzeltmeyi atlayacak kadar azdır ve kozmetik bir paslanmaz çelik dikişi genellikle kaynak sonrası taşlama gerektirmez. Tüm bunların bedeli parça uyumudur: ışın bir boşluğu köprüleyemez.
| Lazer | TIG | MIG/MAG | |
|---|---|---|---|
| Isı girdisi, 1,5 mm paslanmaz çelik | Düşük | Yüksek | Orta-yüksek |
| Hareket hızı, 1 ila 2 mm sac | 1,2 ila 2,0 m/dk | 0,15 ila 0,25 m/dk | 0,4 ila 0,7 m/dk |
| Dolgu malzemesiz boşluk toleransı | 0,1 ila 0,2 mm; salınımlı 0,3 ila 0,5 mm | Dolgu malzemeli 0,5 ila 1 mm | 1 mm ve üzeri |
| Konforlu kalınlık | 0,5 ila 4 mm tek geçiş | 0,8 - 6 mm, her pozisyon | 3 mm ve üzeri |
| İnce sacda distorsiyon | Düşük | Yüksek | Yüksek |
| Kaynak sonrası temizlik | Paslanmaz çelikte genellikle yok | Fırçalama veya asitleme | Taşlama ve sıçrama temizliği |
| Gerekli beceriler | Günler, bu bir parametre işi | Yıllar | Haftalar |
| Pozisyon dışı çalışma | Zayıf | Mükemmel | İyi |
| Dolgu teli | İsteğe bağlı, 0,8 ila 1,2 mm | Çoğu bağlantıda standart | Her zaman |
Bu tabloyu bir skor tablosu değil, bir harita olarak okuyun. Hiçbir satır her yerde kazanmaz.
Anahtarın Kazandırdığı Yer
0,5 ila 3 mm malzemedeki uzun düz veya hafif kavisli dikişler, paranın olduğu yerdir.
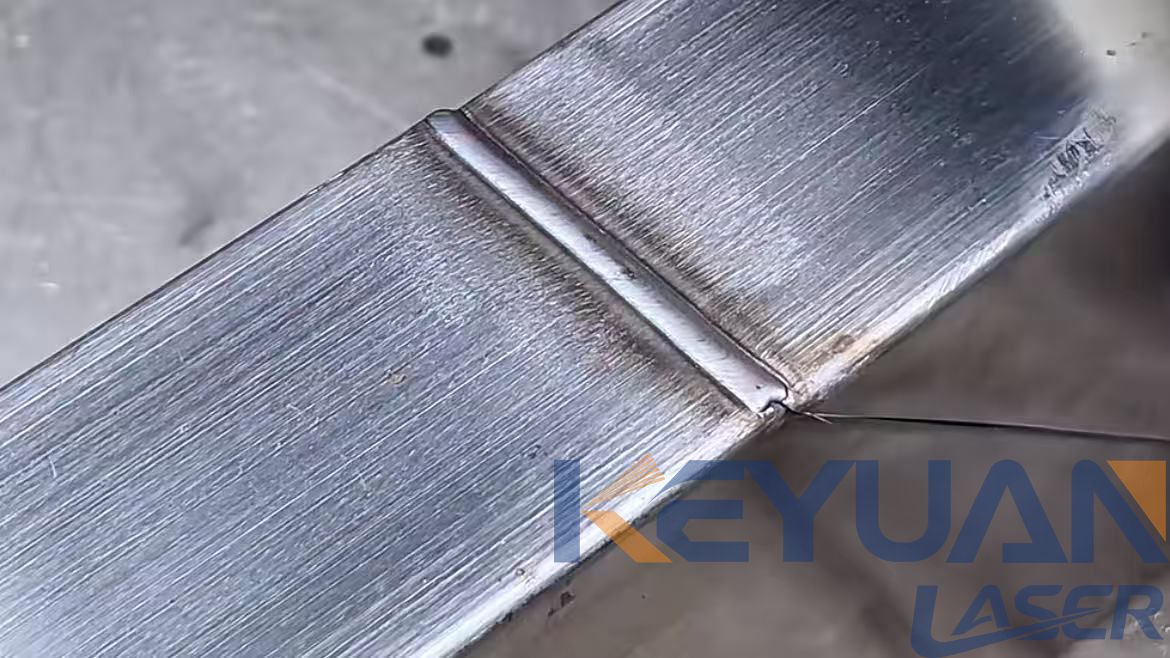
Hız en kolay savunulan argümandır. 1,5 mm paslanmaz çelikte 1500 W'lık bir makine 1,2 ila 2,0 m/dk hızla çalışırken, TIG 0,15 ila 0,25 m/dk arasında kalır. Bu, ark süresi açısından yaklaşık sekiz katlık bir fark demektir ve tasarrufun tamamı bu değildir, çünkü TIG ayrıca puntalama, temizlik ve çoğu zaman sonrasında taşlama gerektirir.
Çarpılma, halihazırda bir düzeltme presi bulunan atölyelerde işi bitiren argümandır. Düşük ısı girdisi, 1,2 mm'lik bir panelin düz kalması anlamına gelir. Düz kalan panellerin tekrar ikna edilmesi gerekmez ve burada ortadan kalkan işçilik, çoğu zaman kaynak işçiliğinin kendisinden daha büyüktür.
Kozmetik paslanmaz çelik üçüncü argümandır. 304 üzerinde iyi ayarlanmış bir lazer dikişi argon altında homojen ve büyük ölçüde oksitsizdir; böylece fırçalanacak, asitlenip tekrar fırçalanacak kaynaklar fikstürden bitmiş halde çıkar.
Tekrar, çarpan etkisidir. Lazer kaynağı, aynı birleşimi bin kez yaptığınızda size kazandırır, çünkü işe yarayan parametreler bir kez bulunur ve program olarak kaydedilir. Her öğleden sonra farklı bir montaj kaynayan bir iş atölyesi bu getiriyi asla toplayamaz.
Kimsenin Bahsetmediği Kalınlık Sınırı
Lazer kaynağı ince ve orta kalınlıkta sac işlemidir. 1500 W'lık bir makine tek geçişte yaklaşık 2 ila 3 mm paslanmaz çelik kaynak yapar, 2000 W ise 3 ila 4 mm'ye çıkar. 4 mm'nin altında TIG ve MIG için karşılaştırma kazanılamaz. 6 mm'nin üzerinde hesap tersine döner: 1,2 mm tel ve mantıklı birleşim hazırlığı ile MIG, satın alabileceğiniz herhangi bir el tipi lazerden daha fazla dolgu yapar ve bunu sermayenin çok küçük bir kısmıyla başarır.
8 mm plakada çok geçişli lazer kaynağı teknik olarak mümkündür ancak çoğu atölyede ticari açıdan anlamsızdır. İşiniz yapısal çelik, basınçlı boru veya 10 mm flanşlar ise lazer yanlış bir satın almadır ve hiçbir konfigürasyon bunu doğru hale getirmez.
Birleşim Ayarı Her Şeydir
Giydirme makası ve abkant presi olan bir mühendis, bükülmüş bir panelde artı eksi 0,3 mm toleransı tutturur. Bu TIG için kolay, MIG için rahattır. Sabit noktalı bir lazer kafası için ise sınırdadır; bu kafa, ışın boşluktan aşağı düşüp birleşme eksikliği oluşmadan önce yalnızca 0,1 ila 0,2 mm toleransa izin verir.
Bunu iki şey çözer. Bir salınım tabancası ışını eklem boyunca tarar ve eriyik havuzunu genişletir, bu da pratik boşluk toleransını 0,3 ila 0,5 mm'ye çıkarır. Genellikle 0,8 ila 1,0 mm olan dolgu teli, kalan boşluğu köprüler. İkisi birlikte, lazeri kusursuz parçalar gerektiren bir süreçten sıradan imalata tolerans gösteren bir sürece dönüştürür.
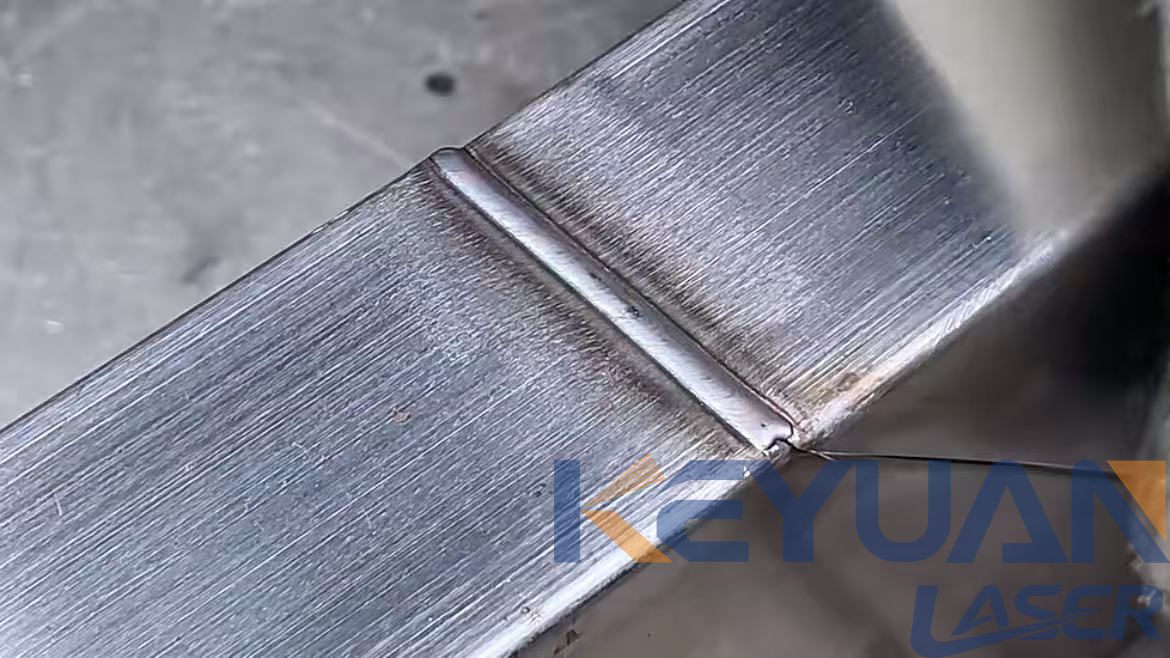
Açık kural: Boşluğu kontrol edemiyorsanız lazer satın almayın. Lazer kaynağı, kötü uyumu ilk bakışta sorunsuz görünen ancak sonradan başarısız olan kusurlarla cezalandırır ve ekstra güç bunu telafi etmez.
Sarf Malzemeler ve Gerçekte Ne Harcadığınız
Lazer kaynağının kağıt üzerinde pahalı, pratikte ise ucuz göründüğü yer burasıdır.
| Kalem | Lazer | TIG | MIG/MAG |
|---|---|---|---|
| Dolgu metali | İsteğe bağlı ve kullanıldığında daha az | Standart, hacim işlerinde vardiya başına 1 ila 3 kg | En yüksek tüketim |
| Koruyucu gaz | Argon veya azot, 15 ila 25 L/dk | Argon, 8 ila 12 L/dk | CO2 karışımı, 12 ila 18 L/dk |
| Nozullar, uçlar, kılavuzlar | Yok | Pensler, seramikler, tungsten | Kontak uçları, kılavuzlar |
| Gerçekten para harcatan sarf malzemesi | Koruyucu lens, ayrıca soğutucu gücü | Tungsten, gaz, taşlama diskleri | Tel, gaz, uçlar |
| Bitirme sarf malzemeleri | Genellikle yok | Diskler, fırçalar, dekapaj pastası | Diskler, sıçrama temizleme |
| Elektriksel çekiş | Duvardan 3 ila 8 kW, soğutucu dahil | 3 ila 5 kW | 4 ila 8 kW |
Gerçek bir atölyede çalıştırın; artık satın alınmayan diskler, fırça çarkları ve dekapaj pastası genellikle tek başına lazerin lens ve elektrik faturasını karşılar.
Operatör Becerisi ve Gerçek Maliyetin Bu Olmasının Nedeni
İyi bir TIG kaynakçısı yıllar içinde yetişir ve emeği ona göre ödenir. Lazer operatörü ise günler içinde eğitilir, çünkü süreç bir parametre işidir: güç, ilerleme hızı, odak konumu, salınım genişliği, gaz akışı. Bunları bir bağlantı için bir kez ayarlayın, programı kaydedin ve bir sonraki operatör aynısını tekrarlar.
Bu iki açıdan önemlidir. Bir yandan tek bir vasıflı kişinin başında bulunmasına olan bağımlılığı ortadan kaldırır, diğer yandan kaynağı daha düşük maliyetli işgücüne ya da hâlihazırda abkant presi kullanan aynı kişiye verebilirsiniz. TIG kaynakçısının aynı zamanda planlama darboğazı olduğu atölyelerde bu, genellikle ilerleme hızından daha değerlidir.
İşin diğer yüzü teşhistir. Bir lazer kaynağı başarısız olduğunda hissedilecek bir şey yoktur. Operatör dikişi okur ve parametreleri geriye doğru takip eder. Bunu bilinçli olarak çalışın, yoksa kimsenin güvenmediği hızlı bir makineye sahip olursunuz.
TIG ve MIG Setleri Ne Zaman Elde Tutulmalı
6 mm üzeri plaka, yapısal işler, basınç bağlantıları.
Boru ve tüp kök geçişleri ile baş üstü veya dikey kaynak yapılan her şey.
Döküm parçalarda onarım işleri; burada geçme boşluğu, çatlağın geride bıraktığı kadardır.
Kapatamadığınız boşlukları olan tek seferlik imalatlar.
Henüz sürecini kanıtlamadığınız çok ince veya çok yansıtıcı malzeme.
Kaydedilmiş bir programa değil, kaynakçının muhakemesine dayanan işler.
Her ikisini de elde tutmak normaldir. Lazer alan çoğu atölye kaynak makinesi satmaz; her makinenin ne için kullanıldığını değiştirir.
Metre Başına Maliyet ve Geri Ödemenin Nasıl Gerçekleştiği
1,5 mm paslanmaz muhafazalar kaynaklayan bir atölyeyi ele alalım: birim başına 3 m dikiş, ayda 200 birim, yani 600 m kaynak.
| TIG | Lazer | |
|---|---|---|
| İlerleme hızı | 0,2 m/dk | 1,5 m/dk |
| 600 m için ark açık saat | yaklaşık 50 sa | yaklaşık 7 saat |
| Tutturma, temizleme, taşlama | 15 ila 20 saat | 2 ila 4 saat |
| Aylık kaynak işçiliği | 65 ila 70 saat | 9 ila 11 saat |
| Saat başı 45 EUR | 2.900 ila 3.150 EUR | 400 ila 500 EUR |
| Fark | Ayda 2.400 ila 2.750 EUR |
Buna karşılık, salınımlı tabanca, soğutucu ve yedek lens seti içeren bir el tipi lazer kaynak makinesi, güce, kaynak markasına ve konfigürasyona bağlı olarak genellikle 12.000 ila 20.000 EUR arasında bir maliyete denk gelir. Yukarıdaki dikiş hacmi gerçekse, makine kendini beş ila dokuz ay arasında amorti eder; buna artık kullanılmayan düzeltme presi süresi ve satın alınmayan bitirme sarf malzemeleri dahil değildir.
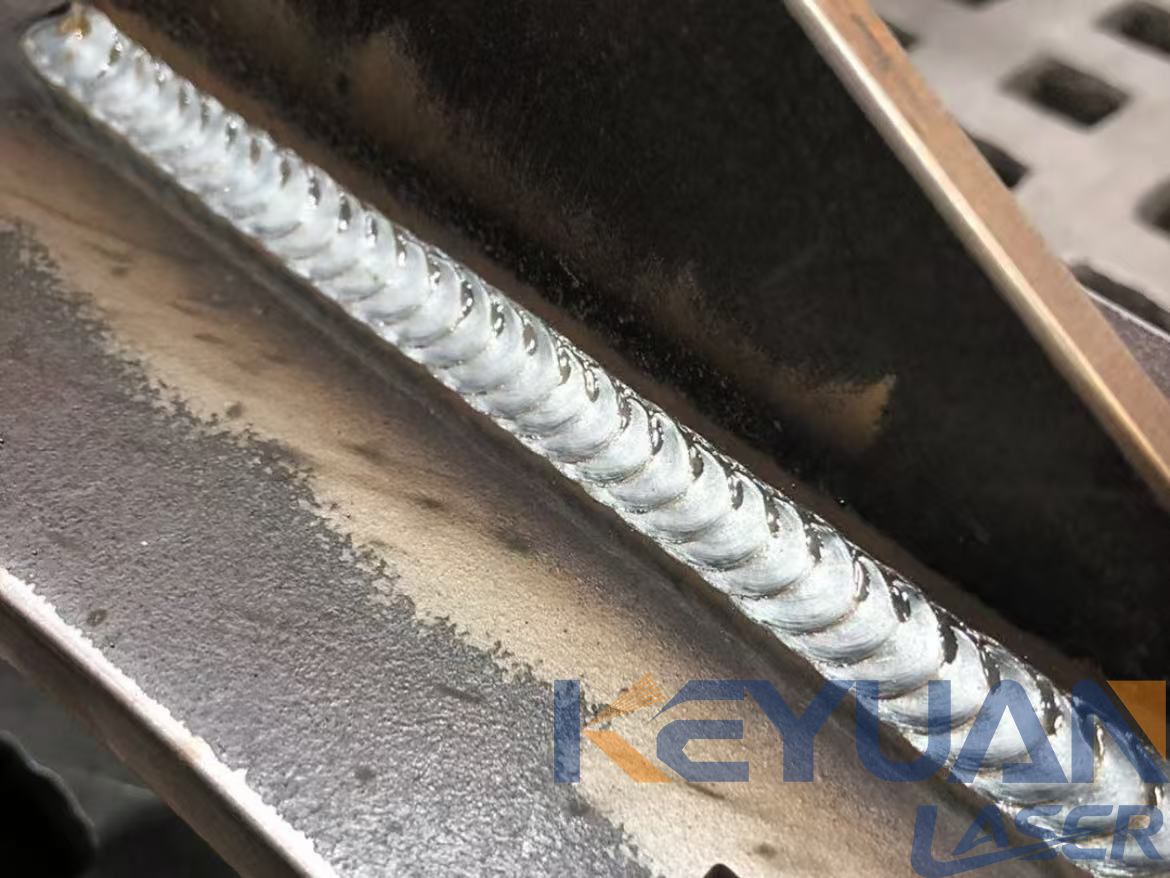
Hesaplama yalnızca hacim gerçekse işe yarar. Ayda 100 m dikişe düşerseniz, aynı makinenin kendini amorti etmesi iki ila üç yıl sürer; bu noktada gerekçe, tasarruf edilen saatlerden çok kaliteye ve işe alınamayan kaynakçıya dayanır.
Makineyi parçaya taşımak yerine sabit bir çalışma istasyonu için, bir
çok fonksiyonlu lazer kaynak makinesi
kaynak, kesme ve temizliği tek kafadan yapar; bu, kaynak öncesi temizliğin aynı işin parçası olduğu durumlarda yardımcı olur. Sabit çalışma döngüleriyle çalışan bir üretim hücresinde,
su soğutmalı lazer kaynağı
sekiz saatlik vardiya boyunca çıkışını hava soğutmalı bir üniteye göre daha iyi korur; bu, ellinci parçanın birinci parçayla eşleşmesi gerektiğinde önemlidir.
Parçaların tezgaha getirilemediği durumlarda,
hava soğutmalı lazer kaynağı
ve
nitrojen jeneratörü lazer kaynak makinesi
, bu da chilleri ve gaz tüpünü minibüsten çıkarır. Yerinde çalışma, notumuzda daha ayrıntılı olarak ele alınmıştır:
yerinde metal onarımı
ve ince sac işleri
ince paslanmaz kabin dikiş kaynağı
vakası.
SSS
Lazer kaynak makinesi TIG'in yerini tamamen alabilir mi?
Hayır. Bir dilimi değiştirir: ince ila orta sac, tekrarlanabilir birleşimler, iyi uyum, düz veya yatay pozisyon. Kalın plaka, boru kökleri, onarım işleri ve pozisyon dışı birleşimler TIG ve MIG ile kalır.
Lazer kaynağı TIG kaynağından daha mı güçlü?
Varsayılan olarak değil. Lazer anahtar deliği derin ve dar bir nüfuziyet sağlar; eşit kalınlıkta genellikle TIG'den daha iyi sonuç verir, ancak parça uyumu kötü olduğunda ve birleşme eksikliği oluştuğunda bu avantaj ortadan kalkar. Mukavemet, ısı kaynağına değil prosedüre ve parça uyumuna bağlıdır.
Hâlâ dolgu teli kullanmam gerekiyor mu?
1,5 mm sacda sıkı bir kare alın birleşiminde hayır. Bir boşluğu köprülemeye başladığınızda, daha kalın kesitleri kaynak yaparken veya alüminyum kaynağında tel yardımcı olur. Çoğu el tipi sistem 0,8 ila 1,2 mm tel kabul eder ve salınımlı torç ile tel besleme, süreci gerçek bir imalat atölyesinde pratik hale getiren unsurlardır.
Lazer kaynağı güvenlik muhafazası gerektiriyor mu?
Evet. Bu bir Sınıf 4 lazerdir. Sabit kurulumlar kilitli bir muhafaza içinde olmalıdır ve el tipi çalışmalar için perdeli bir hücre veya lazer perdeleri ile dalga boyuna uygun gözlük gerekir; yansımalar da göz önünde bulundurulmalıdır. Duman ve metal buharı için nozulda emiş gereklidir.
Birleşim yerini hâlâ temizlemem gerekiyor mu?
Evet. Yağ, oksit ve hadde tufalı, ışının metale nasıl bağlandığını değiştirir ve kirlilik, gözenekliliğin en yaygın nedenlerinden biridir. Parçaların paslı geldiği durumlarda, bir
darbeli lazer temizleme makinesi
aynı hücrede oksidi aşındırıcı veya çözücü kullanmadan alır.
Kısa Özet
Lazer kaynağı, ince ila orta sacı, uzun tekrarlanabilir dikişleri ve kozmetik paslanmaz çeliği TIG ve MIG'den alır; çok daha az deformasyon ve az ya da hiç taşlama gerektirir. Kalın plaka, kötü uyum ve pozisyon dışı işlerde kaybeder ve parçalarınızın tutarlı olmasına bağlıdır. İşin tanımlanmış bir dilimi için satın alın, TIG setlerini saklayın ve gerçek hacimde geri ödeme bir yıl içinde gerçekleşir.
label:
related news


E-posta Adresi:
Telefon Hattı:
Telif Hakkı © 2012-2026 Keyuan Laser Tüm hakları saklıdır










