 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Лазерный сварочный аппарат против TIG и MIG: где переход окупается
Дата публикации:
2026-10-09
Лазерная сварка выигрывает в скорости, деформации и тонкой нержавейке, но проигрывает на толстом металле, плохой подгонке и сварке в неудобном положении. Где переход окупается — с цифрами.
Немецкая мастерская по листовому металлу, которой мы регулярно выставляем счета, в прошлом году сама просчитала свои цифры — и результат ей не понравился. Примерно 40% сварочных часов уходило на корпуса из нержавеющей стали толщиной 1,5 мм с прямыми швами длиной более 600 мм — а это именно та работа, которую лазер выполняет быстро. Они не продали аппараты TIG. Они купили
лазерный сварочный аппарат
, перевели корпуса на него, а аппаратам TIG отдали ту работу, в которой они действительно лучше.
Вот честная картина этого сравнения. Лазерная сварка не заменяет TIG или MIG. Она забирает часть работы, и эта часть определяется толщиной, качеством подгонки, длиной шва и тем, как часто вы повторяете одну и ту же операцию.
Вот как эта часть выглядит в цифрах и когда переход окупается.
В чём на самом деле силён каждый процесс
TIG даёт вам контроль. Вы можете сгладить кромку, провести корневой проход вокруг трубы, сварить лист 0,8 мм без прожога и корректировать процесс по мере движения сварочной ванны. Это медленно, требует настоящего сварщика, и тепловложение высокое.
MIG быстро наплавляет металл. Он терпим к зазорам и грязной стали, экономично работает с толстыми сечениями и является самым дешёвым способом подать присадку в соединение. Но он также даёт брызги, а на тонком листе вносит достаточно тепла, чтобы вывести панель из плоскости.
Лазерная сварка проплавляет узкий канал с долей этого тепла. Скорость перемещения по листу в несколько раз выше, деформация настолько мала, что можно обойтись без большей части правки, а декоративный шов на нержавейке часто не требует зачистки после сварки. Плата за всё это — подгонка: луч не перекроет зазор.
| Лазер | TIG | MIG/MAG | |
|---|---|---|---|
| Тепловложение, нержавеющая сталь 1,5 мм | Низкое | Высокое | От среднего до высокого |
| Скорость обработки, лист 1–2 мм | 1,2–2,0 м/мин | 0,15–0,25 м/мин | 0,4–0,7 м/мин |
| Допуск по зазору без присадки | 0,1–0,2 мм; 0,3–0,5 мм с колебаниями | 0,5–1 мм с присадкой | 1 мм и более |
| Комфортная толщина | 0,5–4 мм за один проход | 0,8–6 мм, любое положение | от 3 мм и выше |
| Деформация тонкого листа | Низкое | Высокое | Высокое |
| Зачистка после сварки | Часто не требуется для нержавеющей стали | Щётка или травление | Шлифовка и удаление брызг |
| Необходимые навыки | Дни, это параметрическая работа | Годы | Недели |
| Работа в неудобном положении | Плохо | Отлично | Хорошо |
| Присадочная проволока | Опционально, 0,8–1,2 мм | Стандарт для большинства соединений | Всегда |
Читайте эту таблицу как карту, а не как табло. Ни одна строка не выигрывает везде.
Где выключатель окупается
Длинные прямые или плавно изогнутые швы в материале толщиной 0,5–3 мм — вот где деньги.
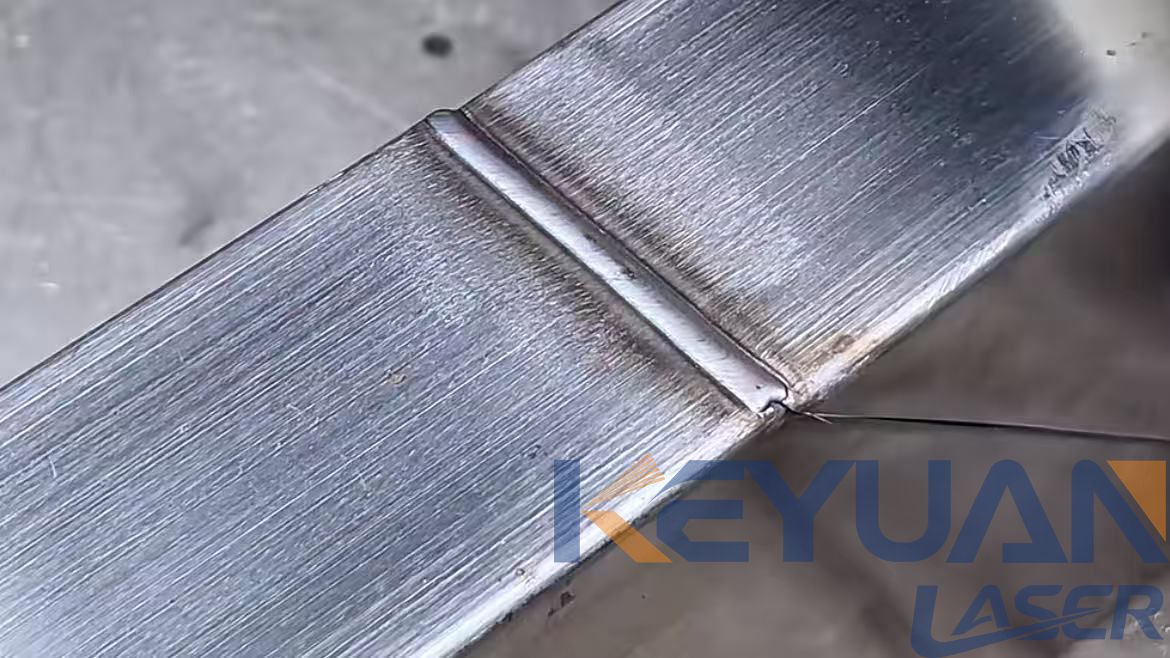
Скорость — это простой аргумент. На нержавеющей стали толщиной 1,5 мм аппарат мощностью 1500 Вт работает со скоростью 1,2–2,0 м/мин против 0,15–0,25 м/мин для TIG. Это примерно восьмикратное сокращение времени горения дуги, и это ещё не вся экономия, потому что TIG также включает прихватку, зачистку и часто шлифовку после сварки.
Деформация — это аргумент, который закрывает сделку в цехах, где уже есть правильный пресс. Низкое тепловложение означает, что панель толщиной 1,2 мм остаётся плоской. Панели, которые остаются плоскими, не нужно править, и трудозатраты, которые исчезают здесь, часто больше, чем сами сварочные трудозатраты.
Косметическая нержавеющая сталь — третий аргумент. Правильно настроенный лазерный валик на стали 304 однороден и практически не содержит оксидов под аргоном, поэтому швы, которые пришлось бы зачищать щёткой, травить и снова зачищать, выходят из приспособления уже готовыми.
Повторяемость — это множитель. Лазерная сварка вознаграждает вас за выполнение одного и того же соединения тысячу раз, потому что рабочие параметры находятся один раз и сохраняются как программа. Цех, который каждый день варит разные сборки, никогда не получает этой отдачи.
Потолок по толщине, о котором никто не говорит
Лазерная сварка — это процесс для тонкого и среднего листа. Аппарат мощностью 1500 Вт сваривает около 2–3 мм нержавеющей стали за один проход, а 2000 Вт даёт 3–4 мм. Ниже 4 мм сравнение для TIG и MIG безнадёжно проиграно. Выше 6 мм арифметика меняется: MIG с проволокой 1,2 мм и разумной подготовкой соединения даст большую производительность наплавки, чем любой ручной лазер, который вы можете купить, при доле капитальных затрат.
Многопроходная лазерная сварка на плите 8 мм технически возможна и коммерчески бессмысленна в большинстве цехов. Если ваша работа — конструкционная сталь, напорные трубопроводы или фланцы 10 мм, лазер — это неправильная покупка, и никакая конфигурация этого не исправит.
Подгонка — это вся игра
Инженер с гильотиной и листогибом выдержит плюс-минус 0,3 мм на гнутой панели. Это легко для TIG и комфортно для MIG. Это на пределе для лазерной головки с фиксированным пятном, которая допускает 0,1–0,2 мм, прежде чем луч провалится через зазор и вы получите непровар.
Есть два решения. Качающаяся головка развёртывает луч по стыку и расширяет сварочную ванну, что повышает допустимый зазор до 0,3–0,5 мм. Присадочная проволока, обычно 0,8–1,0 мм, заполняет оставшийся зазор. Вместе они превращают лазер из процесса, требующего идеальных деталей, в процесс, допускающий обычные производственные отклонения.
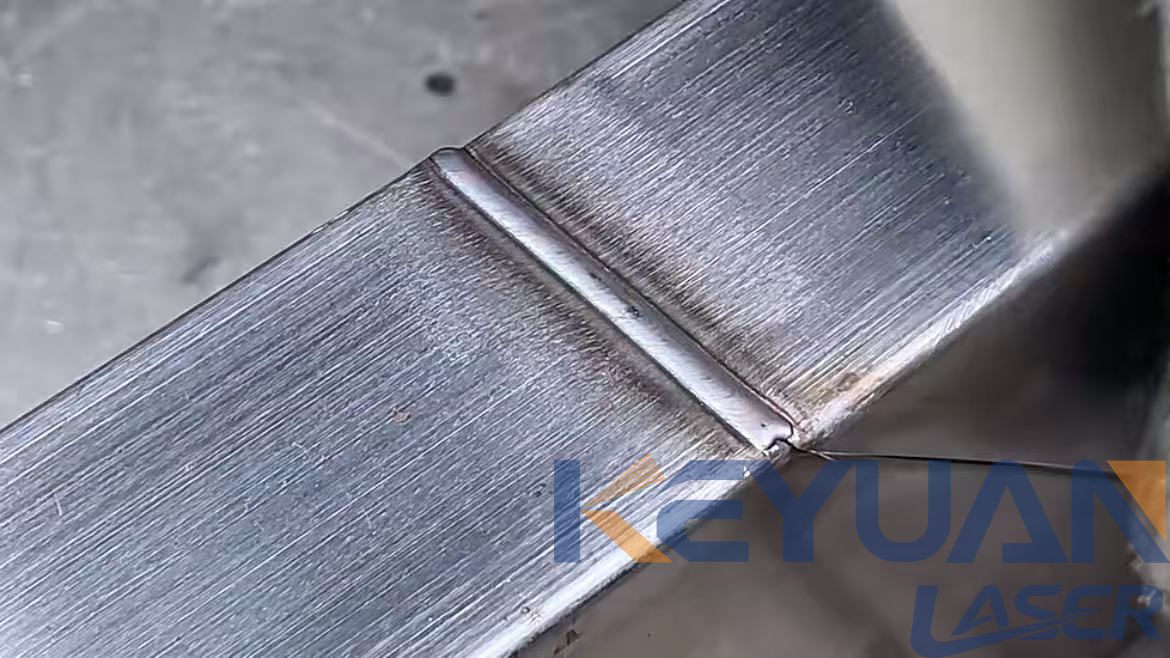
Простое правило: если вы не можете контролировать зазор, не покупайте лазер. Лазерная сварка наказывает за плохую подгонку дефектами, которые выглядят нормально, но дают отказ позже, и дополнительная мощность это не компенсирует.
Расходные материалы и реальные затраты
Именно здесь лазерная сварка выглядит дорогой на бумаге и дешёвой на практике.
| Позиция | Лазер | TIG | MIG/MAG |
|---|---|---|---|
| Присадочный металл | Опционально, и при использовании расходуется меньше | Стандартный, 1–3 кг за смену при серийной работе | Максимальный расход |
| Защитный газ | Аргон или азот, 15–25 л/мин | Аргон, 8–12 л/мин | Смесь с CO2, 12–18 л/мин |
| Сопла, наконечники, каналы подачи проволоки | Нет | Цанги, керамика, вольфрам | Контактные наконечники, каналы подачи проволоки |
| Расходные материалы, которые действительно стоят денег | Защитное стекло, а также мощность охладителя | Вольфрам, газ, отрезные диски | Проволока, газ, наконечники |
| Расходные материалы для финишной обработки | Часто отсутствуют | Диски, щётки, паста для травления | Диски, удаление брызг |
| Электропотребление | От 3 до 8 кВт от сети, чиллер включён | От 3 до 5 кВт | От 4 до 8 кВт |
Запустите его в реальном цехе — и диски, щётки и паста для травления, которые перестают покупать, часто сами окупают линзу лазера и счёт за электричество.
Квалификация оператора — и почему это и есть реальная стоимость
Хороший сварщик TIG растёт годами, и ему платят соответственно. Оператора лазера обучают за считанные дни, потому что процесс — это работа с параметрами: мощность, скорость перемещения, положение фокуса, ширина колебаний, расход газа. Настройте их один раз для соединения, сохраните программу — и следующий оператор повторит её.
Это важно вдвойне. Это снимает зависимость от присутствия одного квалифицированного специалиста и позволяет передать сварку менее оплачиваемому персоналу или тому же человеку, который уже работает на листогибе. В цехах, где сварщик TIG одновременно является узким местом в графике, это часто ценнее, чем скорость перемещения.
Обратная сторона — диагностика. Когда лазерный шов не удался, на ощупь проверить нечего. Оператор читает валик и мысленно возвращается по параметрам. Отрабатывайте это осознанно, иначе у вас будет быстрый станок, которому никто не доверяет.
Когда оставлять комплекты TIG и MIG
Пластины толще 6 мм, конструкционные работы, соединения под давлением.
Корневые проходы труб и трубопроводов, а также всё, что варится в потолочном или вертикальном положении.
Ремонтные работы на отливках, где пригонка определяется тем, что осталось от трещины.
Единичные изделия с зазорами, которые невозможно устранить.
Очень тонкий или очень отражающий материал, для которого вы ещё не отработали процесс.
Работа, которая опирается на суждение сварщика, а не на сохранённую программу.
Иметь оба — это нормально. Большинство цехов, покупающих лазер, не продают сварочный аппарат; они меняют назначение каждой машины.
Стоимость за метр и как окупается
Возьмём цех, сваривающий корпуса из нержавеющей стали толщиной 1,5 мм: 3 м шва на изделие, 200 изделий в месяц, то есть 600 м сварки.
| TIG | Лазер | |
|---|---|---|
| Скорость перемещения | 0,2 м/мин | 1,5 м/мин |
| Часы горения дуги для 600 м | около 50 ч | около 7 ч |
| Пришивание, чистка, шлифовка | от 15 до 20 ч | от 2 до 4 ч |
| Сварочные работы в месяц | от 65 до 70 ч | 9–11 ч |
| По 45 EUR в час | 2 900–3 150 EUR | 400–500 EUR |
| Разница | 2 400–2 750 EUR в месяц |
С другой стороны, ручной лазерный сварочный аппарат с качающейся головкой, чиллером и запасным комплектом линз обычно обходится в 12 000–20 000 EUR в зависимости от мощности, бренда источника и конфигурации. Если указанный объём швов реален, аппарат окупается примерно за пять–девять месяцев — и это ещё без учёта времени на правильном прессе, которое перестаёт использоваться, и расходников для финишной обработки, которые перестают закупаться.
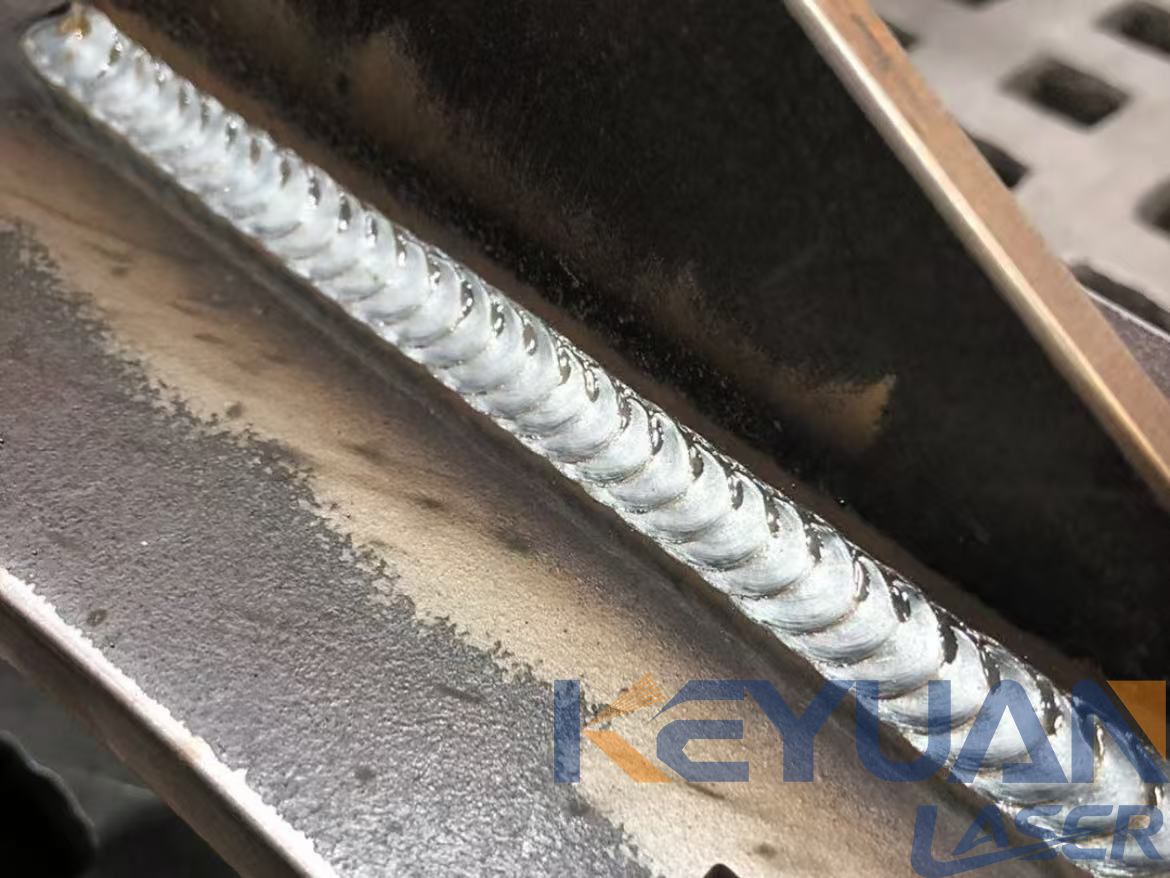
Расчёт работает только при реальном объёме. Если снизить до 100 м шва в месяц, тот же аппарат окупается за два–три года, и тогда решение опирается на качество и на сварщика, которого вы не можете нанять, а не на сэкономленные часы.
Для стационарного рабочего места, когда аппарат не подносят к детали, а наоборот, подойдёт
многофункциональный лазерный сварочный аппарат
охватывает сварку, резку и очистку с одной головки, что удобно, когда очистка перед сваркой является частью одной задачи. В производственной ячейке с постоянными рабочими циклами,
лазерная сварка с водяным охлаждением
лучше сохраняет производительность в течение восьмичасовой смены, чем установка с воздушным охлаждением, что важно, когда пятидесятая деталь должна соответствовать первой.
Если детали нельзя доставить к верстаку, обратите внимание на
лазерная сварка с воздушным охлаждением
и
лазерный сварочный аппарат с генератором азота
, для которого охладитель и газовый баллон выгружаются из фургона. Работа на объекте подробнее описана в нашей заметке о
ремонте металла на объекте
, а работа с тонким листом — в
примере сварки швов тонкого нержавеющего шкафа
.
Часто задаваемые вопросы
Может ли лазерный сварочный аппарат полностью заменить TIG?
Нет. Он заменяет лишь часть задач: тонкий и средний лист, повторяемые соединения, хорошая подгонка, нижнее или горизонтальное положение. Толстый металл, корневые швы труб, ремонтные работы и пространственные соединения остаются за TIG и MIG.
Лазерный шов прочнее шва TIG?
По умолчанию — нет. Лазерный канал обеспечивает глубокое узкое проплавление, что при равной толщине часто превосходит TIG, но преимущество исчезает, как только качество подгонки плохое и появляется непровар. Прочность определяется технологией и подгонкой, а не источником нагрева.
Нужна ли мне ещё присадочная проволока?
На плотном стыковом соединении в листе 1,5 мм — нет. Как только вы заполняете зазор, варите более толстые сечения или алюминий, проволока помогает. Большинство ручных систем принимают проволоку 0,8–1,2 мм, и именно качающаяся горелка с подачей проволоки делает процесс практичным в реальном производстве.
Требует ли лазерная сварка защитной камеры?
Да. Это лазер класса 4. Стационарные установки должны находиться в камере с блокировкой, а для ручных работ нужна экранированная ячейка или лазерные шторки, а также очки, рассчитанные на соответствующую длину волны, с учётом отражений. Для дыма и паров металла необходима вытяжка у сопла.
Нужно ли мне всё ещё очищать соединение?
Да. Масло, оксиды и прокатная окалина меняют характер ввода луча в металл, и загрязнение — одна из наиболее частых причин пористости. Там, где детали поступают ржавыми,
импульсная лазерная очистная машина
снимает оксид в той же ячейке, без абразивов и растворителей.
Кратко
Лазерная сварка отбирает у TIG и MIG тонкий и средний листовой металл, длинные повторяемые швы и декоративную нержавейку, обеспечивая гораздо меньше деформаций и почти без зачистки. Она проигрывает на толстом металле, при плохой подгонке и сварке в неудобном положении, и требует стабильности деталей. Покупайте её для чётко определённого участка работ, сохраняйте аппараты TIG — и окупаемость уложится в год при реальных объёмах.
Метка:
Похожие новости


Электронная почта:
Горячая линия:
© 2012-2026 Keyuan Laser. Все права защищены.










