 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

آلة اللحام بالليزر مقابل TIG وMIG: أين يستحق التبديل
release time:
2026-10-09
يتفوق اللحام بالليزر في السرعة والتشوه والفولاذ المقاوم للصدأ الرقيق، ويخسر أمام الألواح السميكة وسوء التلاؤم والعمل في الأوضاع غير المناسبة. أين يستحق التبديل، مع الأرقام.
ورشة صفائح معدنية ألمانية نطلب منها عروض أسعار بانتظام قامت بحساب أرقامها بنفسها العام الماضي ولم يعجبها الناتج. ما يقارب 40% من ساعات اللحام لديها كانت تُصرف على حاويات ستانلس ستيل بسماكة 1.5 مم ذات لحامات مستقيمة يتجاوز طولها 600 مم، وهو بالضبط شكل العمل الذي تؤديه الليزر بسرعة. لم يبيعوا أجهزة TIG. اشتروا
آلة لحام بالليزر
، ونقلوا الحاويات إليها، وأسندوا إلى أجهزة TIG تلك المهام التي هي أفضل فيها فعلاً.
هذا هو الشكل الصادق لهذه المقارنة. اللحام بالليزر لا يستبدل TIG أو MIG. إنه يأخذ شريحة من العمل، وهذه الشريحة تُحدَّد بالسماكة وجودة التجهيز وطول اللحام وعدد مرات تكرار المهمة.
هذا ما تبدو عليه الشريحة بالأرقام، وأين يسترد التحول تكلفته.
ما تتفوق فيه كل عملية فعلاً
يمنحك TIG التحكم. يمكنك تنعيم الحافة، وتمرير تمريرة الجذر حول أنبوب، ولحام صفيحة بسماكة 0.8 مم دون ثقبها، والتعديل مع تحرك بركة اللحام. إنه بطيء، ويحتاج لحّاماً حقيقياً، وإدخال الحرارة فيه مرتفع.
يرسب MIG المعدن بسرعة. يتحمل الفجوات والفولاذ المتسخ، ويعمل على المقاطع السميكة بشكل اقتصادي، وهو أرخص طريقة لإدخال معدن الحشو في وصلة. لكنه أيضاً يرشّط، وعلى الصفائح الرقيقة يُدخل حرارة كافية لإخراج اللوح عن الاستقامة.
اللحام بالليزر يصهر ثقباً مفتاحياً ضيقاً بجزء يسير من تلك الحرارة. سرعة السير على الصفائح أسرع عدة مرات، والتشوه صغير بما يكفي لتجاوز معظم عمليات التقويم، وغالباً لا يحتاج لحام الستانلس ستيل التجميلي إلى تجليخ بعد اللحام. ثمن كل ذلك هو جودة التجهيز: الشعاع لن يجسر فجوة.
| الليزر | TIG | MIG/MAG | |
|---|---|---|---|
| مدخلات حرارية، ستانلس ستيل 1.5 مم | منخفض | مرتفع | متوسط إلى مرتفع |
| سرعة السير، من 1 إلى 2 مم للصفائح | من 1.2 إلى 2.0 م/دقيقة | من 0.15 إلى 0.25 م/دقيقة | من 0.4 إلى 0.7 م/دقيقة |
| تحمل الفجوة بدون مادة مالئة | من 0.1 إلى 0.2 مم؛ من 0.3 إلى 0.5 مم مع التذبذب | من 0.5 إلى 1 مم مع مادة مالئة | 1 مم وأكثر |
| السماكة المريحة | من 0.5 إلى 4 مم في تمريرة واحدة | 0.8 إلى 6 مم، أي وضع | 3 مم وأكثر |
| تشوه في الصفائح الرقيقة | منخفض | مرتفع | مرتفع |
| تنظيف بعد اللحام | غالبًا لا يوجد على الفولاذ المقاوم للصدأ | التنظيف بالفرشاة أو التخليل | طحن وإزالة التناثر |
| المهارات المطلوبة | أيام، إنها مهمة معلمات | سنوات | أسابيع |
| العمل خارج الوضع | ضعيف | ممتاز | جيد |
| سلك الحشو | اختياري، 0.8 إلى 1.2 مم | قياسي في معظم الوصلات | دائمًا |
اقرأ هذا الجدول كخريطة وليس كلوحة نتائج. لا يوجد صف يتفوق في كل شيء.
أين يستحق التبديل
اللحامات الطويلة المستقيمة أو المنحنية قليلًا في مادة بسماكة 0.5 إلى 3 مم هي حيث تكمن الفائدة.
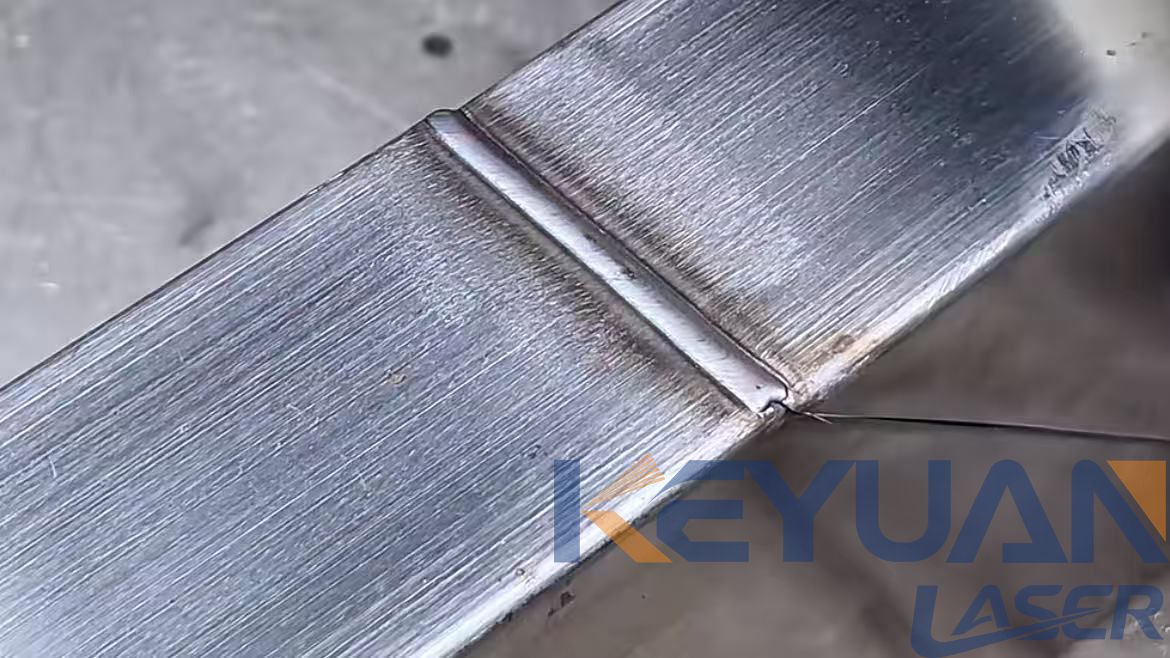
السرعة هي الحجة السهلة. في الفولاذ المقاوم للصدأ بسماكة 1.5 مم، تعمل ماكينة بقدرة 1500 واط بسرعة 1.2 إلى 2.0 م/دقيقة مقابل 0.15 إلى 0.25 م/دقيقة لـ TIG. هذا يعادل تقريباً ثمانية أضعاف في زمن القوس الكهربائي، وهي ليست كل التوفير، لأن TIG يتضمن أيضاً التثبيت المؤقت والتنظيف وغالباً التجليخ بعد ذلك.
التشوه هو الحجة التي تحسم الصفقة في الورش التي تمتلك بالفعل مكبس تقويم. انخفاض مدخلات الحرارة يعني أن لوحاً بسماكة 1.2 مم يبقى مستوياً. الألواح التي تبقى مستوية لا تحتاج إلى إقناعها بالعودة، والعمالة التي تختفي هناك غالباً أكبر من عمالة اللحام نفسها.
الفولاذ المقاوم للصدأ التجميلي هو الثالث. خرزة الليزر المضبوطة جيداً على 304 تكون موحدة وخالية من الأكسيد إلى حد كبير تحت الأرجون، لذا فإن اللحامات التي كانت ستُفرش وتُخلل وتُفرش مرة أخرى تخرج من المثبت جاهزة.
التكرار هو المضاعف. يكافئك اللحام بالليزر على تنفيذ نفس الوصلة ألف مرة، لأن المعاملات التي تنجح تُكتشف مرة واحدة وتُحفظ كبرنامج. ورشة تعمل على تجميع مختلف كل بعد ظهر لا تجمع هذا العائد أبداً.
سقف السماكة الذي لا يذكره أحد
اللحام بالليزر هو عملية للألواح الرقيقة والمتوسطة. ماكينة بقدرة 1500 واط تلحم حوالي 2 إلى 3 مم من الفولاذ المقاوم للصدأ في تمريرة واحدة، و2000 واط تشتري 3 إلى 4 مم. تحت 4 مم تكون المقارنة غير قابلة للفوز لصالح TIG وMIG. فوق 6 مم ينقلب الحساب: MIG بسلك 1.2 مم وتحضير وصلة معقول سيرسب أكثر من أي ليزر محمول يمكنك شراؤه، بجزء بسيط من رأس المال.
اللحام بالليزر متعدد التمريرات على لوح 8 مم ممكن تقنياً وعديم الجدوى تجارياً في معظم الورش. إذا كان عملك فولاذاً إنشائياً أو أنابيب ضغط أو شفاهات 10 مم، فإن الليزر هو الشراء الخاطئ ولا يوجد أي تكوين يجعله صحيحاً.
التلاؤم هو اللعبة كلها
المهندس الذي يمتلك مقصاً ومكبس ثني سيبقي على زائد أو ناقص 0.3 مم في لوح مثني. هذا سهل لـ TIG ومريح لـ MIG. إنه حدي لرأس ليزر بنقطة ثابتة، الذي يتحمل 0.1 إلى 0.2 مم قبل أن يسقط الشعاع عبر الفجوة وتحصل على نقص في الاندماج.
هناك أمران يعالجان المشكلة. مسدس التذبذب يمرر الشعاع عبر الوصلة ويوسع بركة الانصهار، مما يرفع تفاوت الفجوة العملي إلى 0.3 إلى 0.5 مم. سلك الحشو، عادة 0.8 إلى 1.0 مم، يجسر ما تبقى. معًا يحولان الليزر من عملية تتطلب قطعًا مثالية إلى عملية تتحمل التصنيع العادي.
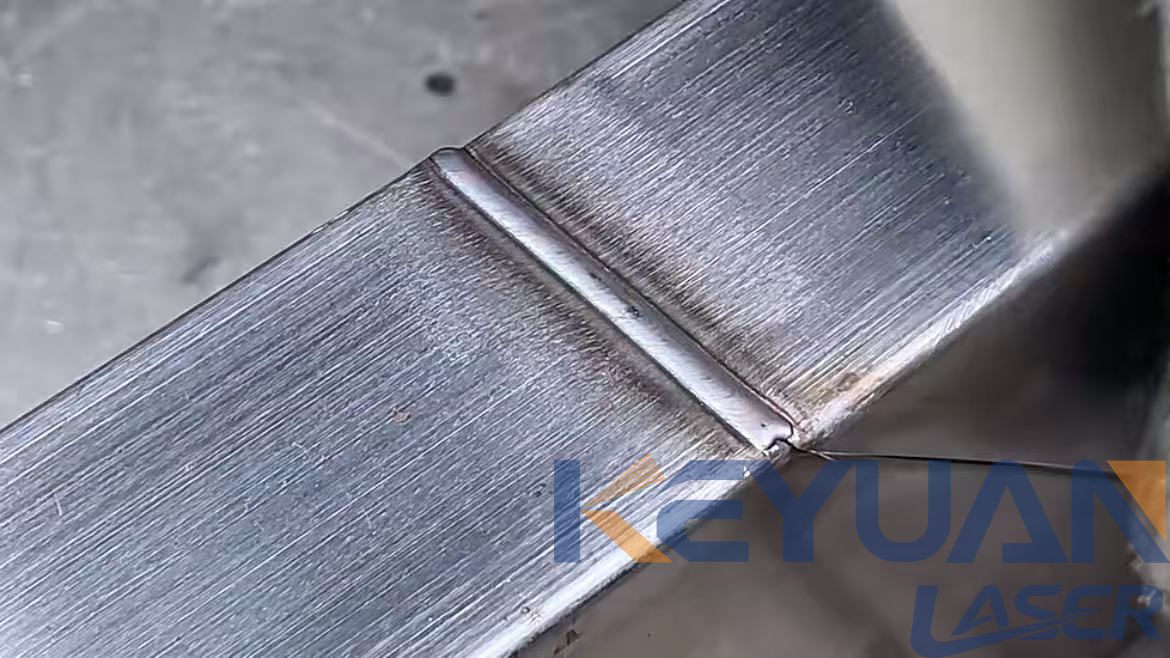
القاعدة الصريحة: إذا لم تستطع التحكم في الفجوة، فلا تشترِ ليزر. لحام الليزر يعاقب سوء التجهيز بعيوب تبدو جيدة وتفشل لاحقًا، والطاقة الإضافية لا تعوض.
المستهلكات وما تنفقه فعليًا
هنا يبدو لحام الليزر مكلفًا على الورق ورخيصًا في الممارسة.
| البند | الليزر | TIG | MIG/MAG |
|---|---|---|---|
| معدن الحشو | اختياري، وبكمية أقل عند استخدامه | قياسي، من 1 إلى 3 كجم لكل وردية في أعمال الحجم | أعلى استهلاك |
| غاز التدريع | الأرجون أو النيتروجين، من 15 إلى 25 لتر/دقيقة | الأرجون، من 8 إلى 12 لتر/دقيقة | خليط ثاني أكسيد الكربون، من 12 إلى 18 لتر/دقيقة |
| الفوهات، الأطراف، البطانات | لا شيء | الكوليتات، السيراميك، التنجستن | أطراف التلامس، البطانات |
| مستهلكات تكلف مالاً حقيقياً | عدسة واقية، بالإضافة إلى طاقة المبرد | التنجستن، الغاز، أقراص التجليخ | السلك، الغاز، الفوهات |
| مستهلكات التشطيب | غالباً لا شيء | أقراص، فرش، معجون التخليل | أقراص، إزالة التناثر |
| السحب الكهربائي | من 3 إلى 8 كيلوواط من المصدر، شامل المبرد | من 3 إلى 5 كيلوواط | من 4 إلى 8 كيلوواط |
شغّله في ورشة حقيقية وستجد أن الأقراص وعجلات الفرش ومعجون التخليل التي تتوقف عن الشراء غالبًا ما تغطي وحدها تكلفة عدسة الليزر وفاتورة الكهرباء.
مهارة المشغّل، ولماذا هي التكلفة الحقيقية
لحّام TIG الجيد يُصنع على مدى سنوات ويُدفع له accordingly. أما مشغّل الليزر فيُدرَّب خلال أيام، لأن العملية مسألة معاملات: القدرة، سرعة السير، موضع التركيز، عرض التذبذب، تدفق الغاز. اضبطها مرة واحدة لوصلة معينة، واحفظ البرنامج، وسيكررها المشغّل التالي.
وهذا مهم مرتين. فهو يزيل الاعتماد على وجود شخص ماهر واحد، ويتيح لك إسناد اللحام إلى عمالة أقل تكلفة، أو إلى الشخص نفسه الذي يشغّل مكبس الثني بالفعل. وفي الورش التي يكون فيها لحّام TIG أيضًا عنق الزجاجة في الجدولة، غالبًا ما تكون هذه الميزة قيمتها أكبر من سرعة السير.
الجانب الآخر هو التشخيص. عندما يفشل لحام الليزر لا يوجد شيء يمكن استشعاره. يقرأ المشغل حبة اللحام ويعمل عكسيًا عبر المعاملات. تدرّب على ذلك بشكل متعمد، وإلا ستمتلك آلة سريعة لا يثق بها أحد.
متى تحتفظ بطقمي TIG وMIG
الصفائح التي يزيد سمكها عن 6 مم، والأعمال الإنشائية، والوصلات المضغوطة.
تمريرات الجذر للأنابيب والمواسير، وأي لحام يُنفَّذ فوق الرأس أو عموديًا.
أعمال الإصلاح على المسبوكات، حيث يكون التطابق مهما خلّفه الشق.
التصنيعات الفردية ذات الفجوات التي لا يمكن إغلاقها.
مادة رقيقة جدًا أو عالية الانعكاس لم تثبت العملية عليها بعد.
أعمال تعتمد على حكم اللحّام بدلًا من برنامج محفوظ.
الاحتفاظ بكليهما أمر طبيعي. معظم الورش التي تشتري ليزر لا تبيع لحّامًا؛ بل تغيّر استخدام كل ماكينة.
التكلفة لكل متر، وكيف يتحقق الاسترداد
خذ ورشة تلحم حاويات ستانلس ستيل بسماكة 1.5 مم: 3 أمتار من اللحام لكل وحدة، 200 وحدة شهريًا، أي 600 متر من اللحام.
| TIG | الليزر | |
|---|---|---|
| سرعة التنقل | 0.2 م/دقيقة | 1.5 م/دقيقة |
| ساعات تشغيل القوس لمسافة 600 م | حوالي 50 ساعة | حول 7 ساعات |
| التثبيت والتنظيف والطحن | 15 إلى 20 ساعة | 2 إلى 4 ساعات |
| أعمال اللحام شهرياً | 65 إلى 70 ساعة | من 9 إلى 11 ساعة |
| بسعر 45 يورو في الساعة | من 2,900 إلى 3,150 يورو | من 400 إلى 500 يورو |
| الفرق | من 2,400 إلى 2,750 يورو شهريًا |
في المقابل، تتراوح تكلفة آلة اللحام بالليزر المحمولة المزودة بمسدس متذبذب ومبرد ومجموعة عدسات احتياطية عادةً بين 12,000 و20,000 يورو حسب القدرة وعلامة المصدر والتكوين. إذا كان حجم اللحام المذكور أعلاه حقيقيًا، فإن الآلة تسدد تكلفتها خلال خمسة إلى تسعة أشهر، قبل احتساب وقت مكبس التقويم الذي يتوقف استخدامه والمستهلكات النهائية التي يتوقف شراؤها.
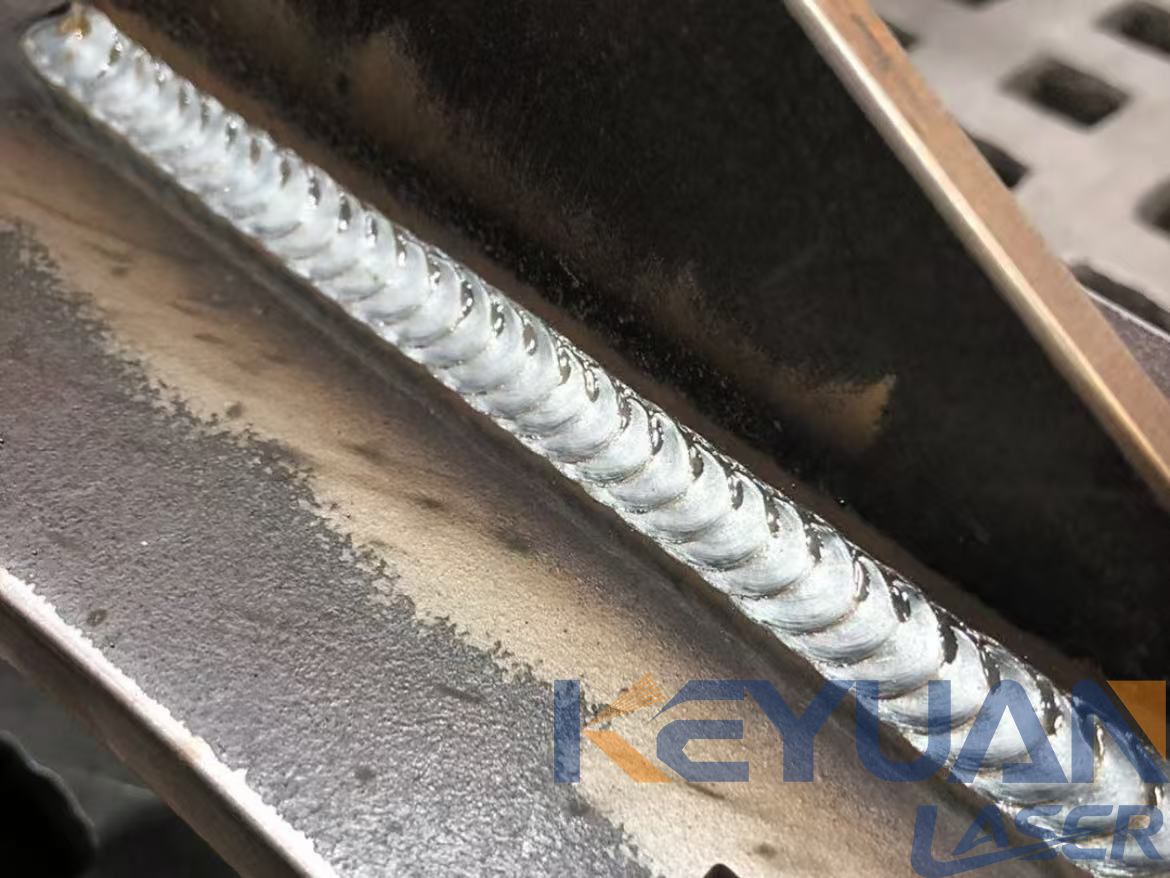
لا ينجح الحساب إلا إذا كان الحجم حقيقيًا. انخفض إلى 100 متر من اللحام شهريًا وستستغرق الآلة نفسها من سنتين إلى ثلاث سنوات لاسترداد تكلفتها، وعندها تقوم الحجة على الجودة وعلى اللحّام الذي لا يمكنك توظيفه بدلًا من الساعات الموفرة.
لمحطة عمل ثابتة بدلًا من نقل الآلة إلى القطعة،
آلة لحام ليزر متعددة الوظائف
يغطي اللحام والقطع والتنظيف من رأس واحد، وهو أمر مفيد عندما يكون التنظيف قبل اللحام جزءًا من نفس المهمة. في خلية إنتاج تعمل بدورات تشغيل ثابتة،
اللحام بالليزر المبرد بالماء
يحافظ على إنتاجه خلال وردية عمل مدتها ثماني ساعات بشكل أفضل من الوحدة المبردة بالهواء، وهو أمر مهم عندما يجب أن تطابق القطعة الخمسون القطعة الأولى.
حيث لا يمكن إحضار القطع إلى طاولة العمل، انظر إلى
اللحام بالليزر المبرد بالهواء
و
مولد النيتروجين آلة لحام بالليزر
، التي تُخرج المبرد وأنبوب الغاز من الشاحنة. يتم تغطية العمل في الموقع بمزيد من التفصيل في ملاحظتنا حول
إصلاح المعادن في الموقع
، والعمل على الصفائح الرقيقة في
لحام درزات خزائن الستانلس الرقيقة
حالة.
الأسئلة الشائعة
هل يمكن لآلة اللحام بالليزر أن تحل محل TIG تمامًا؟
لا. إنها تحل محل جزء: الصفائح الرقيقة إلى المتوسطة، الوصلات القابلة للتكرار، التجهيز الجيد، الوضع المسطح أو الأفقي. تبقى الصفائح السميكة، جذور الأنابيب، أعمال الإصلاح والوصلات خارج الوضع مع TIG وMIG.
هل لحام الليزر أقوى من لحام TIG؟
ليس افتراضيًا. يمنح ثقب الليزر المفتاحي اختراقًا عميقًا وضيقًا، وهو ما يتفوق غالبًا على لحام TIG عند تساوي السماكة، لكن هذه الميزة تختفي بمجرد أن يكون التطابق رديئًا وتحدث حالة عدم الاندماج. القوة تتبع الإجراء والتطابق، وليس مصدر الحرارة.
هل ما زلت بحاجة إلى سلك الحشو؟
في وصلة تناكبية مربعة محكمة في صفيحة بسماكة 1.5 مم، لا. بمجرد أن تربط فجوة، أو تلحم مقاطع أكثر سماكة، أو تلحم الألومنيوم، يساعد السلك. تقبل معظم الأنظمة المحمولة سلكًا بسماكة 0.8 إلى 1.2 مم، ومسدس التذبذب مع تغذية السلك هو ما يجعل العملية عملية في ورشة تصنيع حقيقية.
هل يحتاج لحام الليزر إلى حاوية أمان؟
نعم. إنه ليزر من الفئة 4. يجب أن تكون التركيبات الثابتة داخل حاوية مزودة بأقفال تعشيق، ويتطلب العمل المحمول خلية محجوبة أو ستائر ليزر، بالإضافة إلى نظارات واقية مصنفة للطول الموجي، مع مراعاة الانعكاسات. كما يلزم الشفط عند الفوهة للأبخرة والبخار المعدني.
هل ما زلت بحاجة إلى تنظيف الوصلة؟
نعم. الزيت والأكسيد وقشور الطحن كلها تغيّر طريقة اقتران الشعاع بالمعدن، والتلوث أحد أكثر الأسباب شيوعاً للمسامية. عندما تصل القطع صدئة، فإن
آلة التنظيف بالليزر النبضي
تزيل الأكسيد في نفس الخلية، دون مواد كاشطة أو مذيبات.
النسخة المختصرة
اللحام بالليزر يسحب الصفائح الرقيقة إلى المتوسطة، والدرزات الطويلة القابلة للتكرار، والفولاذ المقاوم للصدأ التجميلي من TIG وMIG، مع تشوه أقل بكثير وبدون أو مع القليل جداً من التجليخ. ويخسر مع الصفائح السميكة، وسوء التطابق، والعمل في وضعيات غير مناسبة، ويعتمد على ثبات قطعك. اشترِه لشريحة محددة من العمل، واحتفظ بمجموعات TIG، وسيتحقق الاسترداد خلال سنة على الحجم الفعلي.
label:
related news
آلة التنظيف بالليزر لبناء وإصلاح السفن
2026-10-17
آلة الحفر بالليزر للافتات: المواد وسير العمل
2026-10-17


البريد الإلكتروني:
الخط الساخن:
جميع الحقوق محفوظة © 2012-2026 كيوان ليزر










