 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Laser-Schweißgerät vs. TIG und MIG: Wo sich der Umstieg lohnt
release time:
2026-10-09
Laser-Schweißen punktet bei Geschwindigkeit, Verzug und dünnem Edelstahl und verliert bei dicken Blechen, schlechter Passung und Zwangslagen. Wo sich der Umstieg lohnt – mit Zahlen.
Eine deutsche Blechwerkstatt, die wir regelmäßig beliefern, hat letztes Jahr ihre eigenen Zahlen durchgerechnet und das Ergebnis gefiel ihnen nicht. Etwa 40 % ihrer Schweißstunden gingen für Edelstahlgehäuse aus 1,5 mm Blech mit geraden Nähten über 600 mm Länge drauf – genau die Art von Arbeit, die ein Laser schnell erledigt. Sie haben die WIG-Geräte nicht verkauft. Sie haben eine
Laser-Schweißmaschine
gekauft, die Gehäuse darauf umgestellt und den WIG-Geräten die Aufgaben überlassen, für die sie wirklich besser geeignet sind.
Das ist die ehrliche Bilanz dieses Vergleichs. Laserschweißen ersetzt weder WIG noch MIG. Es übernimmt einen Teil der Arbeit, und dieser Teil wird durch Blechdicke, Passgenauigkeit, Nahtlänge und die Häufigkeit der Wiederholung definiert.
So sieht dieser Teil in Zahlen aus – und wo sich die Umstellung rechnet.
Wofür jedes Verfahren wirklich gut ist
WIG gibt Ihnen Kontrolle. Sie können eine Kante auslaufen lassen, eine Wurzellage um ein Rohr führen, 0,8 mm Blech schweißen, ohne durchzubrennen, und während das Schmelzbad wandert, nachjustieren. Es ist langsam, es braucht einen echten Schweißer, und der Wärmeeintrag ist hoch.
MIG trägt Metall schnell auf. Es toleriert Spalte und verschmutzten Stahl, läuft in dicken Querschnitten wirtschaftlich und ist die günstigste Methode, um Zusatzwerkstoff in eine Verbindung einzubringen. Es spritzt außerdem, und bei dünnem Blech bringt es genug Wärme ein, um ein Bauteil aus dem Winkel zu ziehen.
Laserschweißen schmilzt einen schmalen Keyhole mit einem Bruchteil dieser Wärme. Die Reisegeschwindigkeit auf Blech ist mehrere Male schneller, der Verzug ist klein genug, um die meisten Richtarbeiten zu überspringen, und eine optische Edelstahlnaht braucht oft kein Nachschleifen. Der Preis dafür ist die Passgenauigkeit: Der Strahl überbrückt keinen Spalt.
| Laser | WIG | MIG/MAG | |
|---|---|---|---|
| Wärmeeinbringung, 1,5 mm Edelstahl | Niedrig | Hoch | Mittel bis hoch |
| Reisegeschwindigkeit, 1 bis 2 mm Blech | 1,2 bis 2,0 m/min | 0,15 bis 0,25 m/min | 0,4 bis 0,7 m/min |
| Spalttoleranz ohne Zusatzwerkstoff | 0,1 bis 0,2 mm; 0,3 bis 0,5 mm mit Pendeln | 0,5 bis 1 mm mit Zusatzwerkstoff | 1 mm und mehr |
| Komfortable Dicke | 0,5 bis 4 mm in einer Lage | 0,8 bis 6 mm, beliebige Position | 3 mm und mehr |
| Verzug bei dünnem Blech | Niedrig | Hoch | Hoch |
| Nachbearbeitung nach dem Schweißen | Bei Edelstahl oft keine | Bürsten oder Beizen | Schleifen und Entfernen von Spritzern |
| Erforderliche Fähigkeiten | Tage, es ist eine Parameteraufgabe | Jahre | Wochen |
| Arbeiten außerhalb der Position | Schlecht | Ausgezeichnet | Gut |
| Schweißdraht | Optional, 0,8 bis 1,2 mm | Standard bei den meisten Fugen | Immer |
Lesen Sie diese Tabelle als Landkarte, nicht als Rangliste. Keine Zeile gewinnt überall.
Wo sich der Wechsel lohnt
Lange gerade oder leicht gebogene Nähte in 0,5 bis 3 mm Material sind dort, wo das Geld liegt.
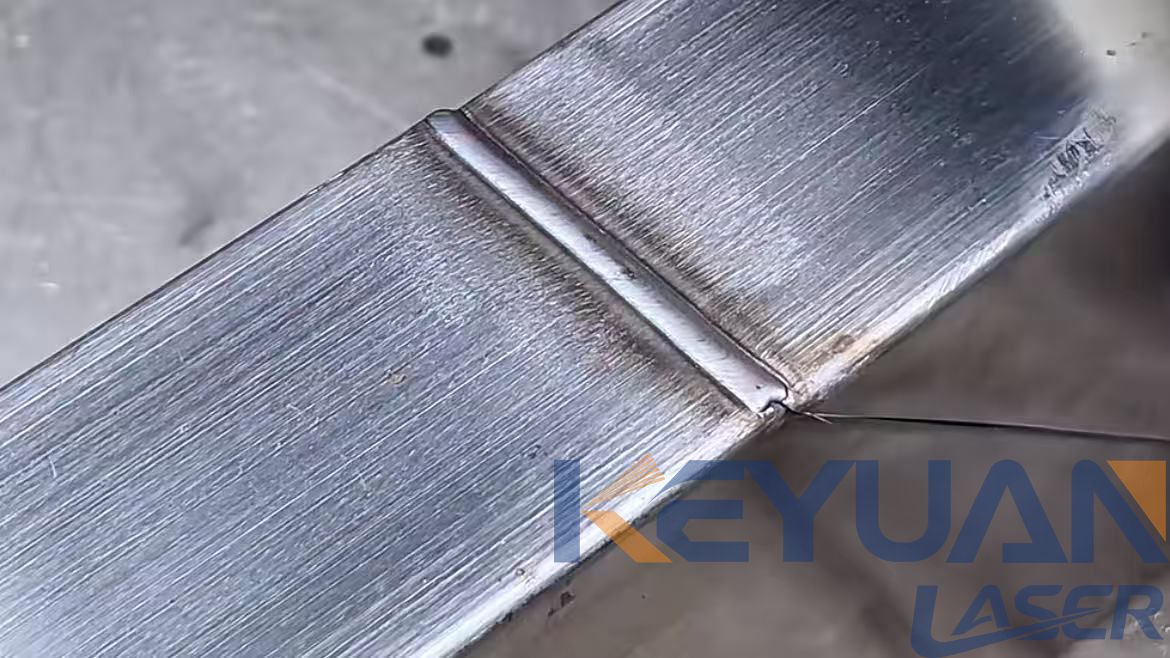
Geschwindigkeit ist das einfache Argument. Bei 1,5 mm Edelstahl läuft eine 1500-W-Maschine mit 1,2 bis 2,0 m/min gegenüber 0,15 bis 0,25 m/min bei WIG. Das ist etwa der Faktor acht bei der Lichtbogenzeit, und das ist nicht die ganze Einsparung, denn WIG bringt auch Heften, Reinigen und oft anschließendes Schleifen mit sich.
Verzug ist das Argument, das in Betrieben mit einer eigenen Richtpresse den Ausschlag gibt. Geringer Wärmeeintrag bedeutet, dass eine 1,2-mm-Platte flach bleibt. Platten, die flach bleiben, müssen nicht wieder in Form gebracht werden, und die Arbeitszeit, die dadurch entfällt, ist oft größer als die Schweißarbeit selbst.
Sichtedelstahl ist das dritte Argument. Eine gut eingestellte Laserperle auf 304 ist gleichmäßig und unter Argon weitgehend oxidfrei, sodass Schweißnähte, die sonst gebürstet, gebeizt und erneut gebürstet worden wären, fertig aus der Vorrichtung kommen.
Wiederholung ist der Multiplikator. Das Laserstrahlschweißen belohnt Sie dafür, dass Sie dieselbe Naht tausendmal ausführen, denn die funktionierenden Parameter werden einmal gefunden und als Programm gespeichert. Ein Lohnfertiger, der jeden Nachmittag eine andere Baugruppe schweißt, erzielt diese Rendite nie.
Die Dickenobergrenze, die niemand erwähnt
Laserstrahlschweißen ist ein Verfahren für dünne und mittlere Bleche. Eine 1500-W-Maschine schweißt etwa 2 bis 3 mm Edelstahl in einer Lage, und 2000 W bringen 3 bis 4 mm. Unter 4 mm ist der Vergleich für WIG und MIG nicht zu gewinnen. Über 6 mm kippt die Rechnung: MIG mit 1,2-mm-Draht und sinnvoller Nahtvorbereitung trägt mehr auf als jeder handgeführte Laser, den Sie kaufen können, und das zu einem Bruchteil des Investitionsaufwands.
Mehrlagiges Laserstrahlschweißen an 8-mm-Blech ist technisch möglich und in den meisten Betrieben wirtschaftlich sinnlos. Wenn Ihre Arbeit Baustahl, Druckrohrleitungen oder 10-mm-Flansche umfasst, ist ein Laser der falsche Kauf, und keine Konfiguration macht ihn richtig.
Passgenauigkeit ist das ganze Spiel
Ein Konstrukteur mit Tafelschere und Abkantpresse hält an einem gebogenen Blech plus oder minus 0,3 mm. Das ist für WIG einfach und für MIG komfortabel. Für einen Laser-Schweißkopf mit festem Spot ist es grenzwertig, denn dieser toleriert 0,1 bis 0,2 mm, bevor der Strahl durch den Spalt fällt und es zu Bindefehlern kommt.
Zwei Dinge lösen das Problem. Eine Wobble-Optik führt den Strahl über die Fuge und verbreitert das Schmelzbad, wodurch die praktische Spalttoleranz auf 0,3 bis 0,5 mm steigt. Zusatzdraht, üblicherweise 0,8 bis 1,0 mm, überbrückt den Rest. Zusammen machen sie aus einem Laser ein Verfahren, das perfekte Teile verlangt, eines, das normale Fertigung toleriert.
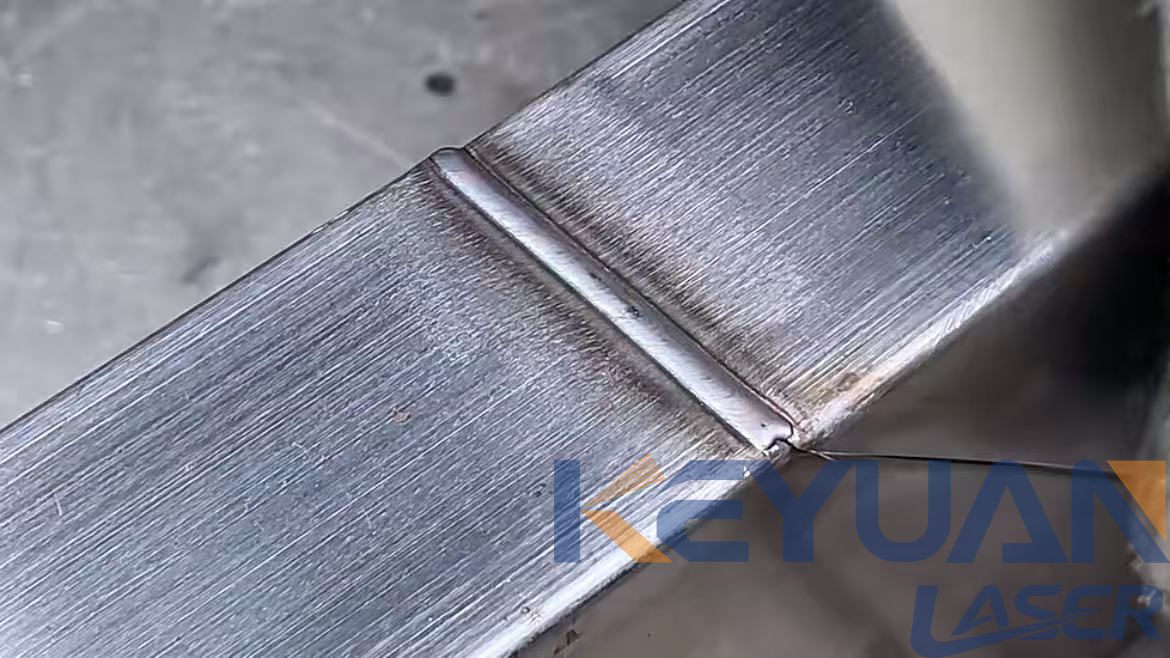
Die klare Regel: Wenn Sie den Spalt nicht kontrollieren können, kaufen Sie keinen Laser. Laserschweißen bestraft schlechte Passung mit Fehlern, die gut aussehen und später versagen, und zusätzliche Leistung gleicht das nicht aus.
Verbrauchsmaterial und was Sie tatsächlich ausgeben
Hier wirkt Laserschweißen auf dem Papier teuer und in der Praxis günstig.
| Position | Laser | WIG | MIG/MAG |
|---|---|---|---|
| Zusatzwerkstoff | Optional, und weniger davon im Einsatz | Standard, 1 bis 3 kg pro Schicht bei Serienarbeit | Höchster Verbrauch |
| Schutzgas | Argon oder Stickstoff, 15 bis 25 L/min | Argon, 8 bis 12 L/min | CO2-Gemisch, 12 bis 18 L/min |
| Düsen, Kontaktspitzen, Drahtführungen | Keine | Spannzangen, Keramiken, Wolfram | Kontaktspitzen, Drahtführungen |
| Verbrauchsmaterial, das wirklich Geld kostet | Schutzlinse, plus Kühlerleistung | Wolfram, Gas, Schleifscheiben | Draht, Gas, Spitzen |
| Verbrauchsmaterial für die Nachbearbeitung | Oft keine | Scheiben, Bürsten, Beizpaste | Scheiben, Entfernen von Spritzern |
| Elektrische Leistungsaufnahme | 3 bis 8 kW an der Steckdose, Kühler inklusive | 3 bis 5 kW | 4 bis 8 kW |
Betreiben Sie es in einer echten Werkstatt, und die Scheiben, Bürstenscheiben und Beizpaste, die nicht mehr gekauft werden, decken oft schon allein die Kosten für die Linse und die Stromrechnung des Lasers.
Bedienkenntnisse – und warum sie die eigentlichen Kosten sind
Ein guter WIG-Schweißer wird über Jahre ausgebildet und entsprechend bezahlt. Ein Laserbediener wird in Tagen eingelernt, denn der Prozess ist eine Parameteraufgabe: Leistung, Vorschubgeschwindigkeit, Fokusposition, Wobble-Breite, Gasfluss. Einmal für eine Verbindung eingestellt, Programm speichern, und der nächste Bediener wiederholt es.
Das zählt doppelt. Es beseitigt die Abhängigkeit davon, dass eine qualifizierte Person anwesend ist, und es ermöglicht, das Schweißen an günstigere Arbeitskräfte zu übertragen oder an dieselbe Person, die bereits die Abkantpresse bedient. In Werkstätten, in denen der WIG-Schweißer auch der Engpass im Zeitplan ist, ist das oft mehr wert als die Vorschubgeschwindigkeit.
Die Kehrseite ist die Diagnose. Wenn eine Laser-Schweißnaht versagt, gibt es nichts zu fühlen. Der Bediener liest die Naht und arbeitet sich durch die Parameter zurück. Trainieren Sie das gezielt, sonst besitzen Sie eine schnelle Maschine, der niemand vertraut.
Wann Sie die TIG- und MIG-Sets behalten sollten
Blech über 6 mm, konstruktiver Bereich, Druckverbindungen.
Rohr- und Leitungs-Wurzelpassagen sowie alles, was über Kopf oder vertikal geschweißt wird.
Reparaturarbeiten an Gussteilen, bei denen die Passung das ist, was der Riss übrig gelassen hat.
Einzelanfertigungen mit Spalten, die Sie nicht schließen können.
Sehr dünnes oder stark reflektierendes Material, für das Sie den Prozess noch nicht abgesichert haben.
Arbeiten, die auf dem Urteilsvermögen eines Schweißers beruhen statt auf einem gespeicherten Programm.
Beides zu behalten ist normal. Die meisten Betriebe, die einen Laser kaufen, verkaufen keinen Schweißer; sie ändern, wofür jede Maschine eingesetzt wird.
Kosten pro Meter und wie sich die Amortisation rechnet
Nehmen wir einen Betrieb, der 1,5-mm-Edelstahlgehäuse schweißt: 3 m Naht pro Einheit, 200 Einheiten pro Monat, also 600 m Schweißnaht.
| WIG | Laser | |
|---|---|---|
| Verfahrgeschwindigkeit | 0,2 m/min | 1,5 m/min |
| Lichtbogenstunden für 600 m | etwa 50 h | ca. 7 Std. |
| Heften, Reinigen, Schleifen | 15 bis 20 Std. | 2 bis 4 Std. |
| Schweißarbeit pro Monat | 65 bis 70 Std. | 9 bis 11 Std. |
| Bei 45 EUR pro Stunde | 2.900 bis 3.150 EUR | 400 bis 500 EUR |
| Differenz | 2.400 bis 2.750 EUR pro Monat |
Demgegenüber kostet ein Handlaserschweißgerät mit Wobble-Kopf, Kühler und Ersatzlinsenset je nach Leistung, Quellenmarke und Konfiguration typischerweise zwischen 12.000 und 20.000 EUR. Wenn das oben genannte Nahtvolumen real ist, amortisiert sich die Maschine irgendwo zwischen fünf und neun Monaten, noch bevor Sie die Zeit der Richtpresse einrechnen, die nicht mehr genutzt wird, und die Verbrauchsmaterialien für die Nachbearbeitung, die nicht mehr gekauft werden.
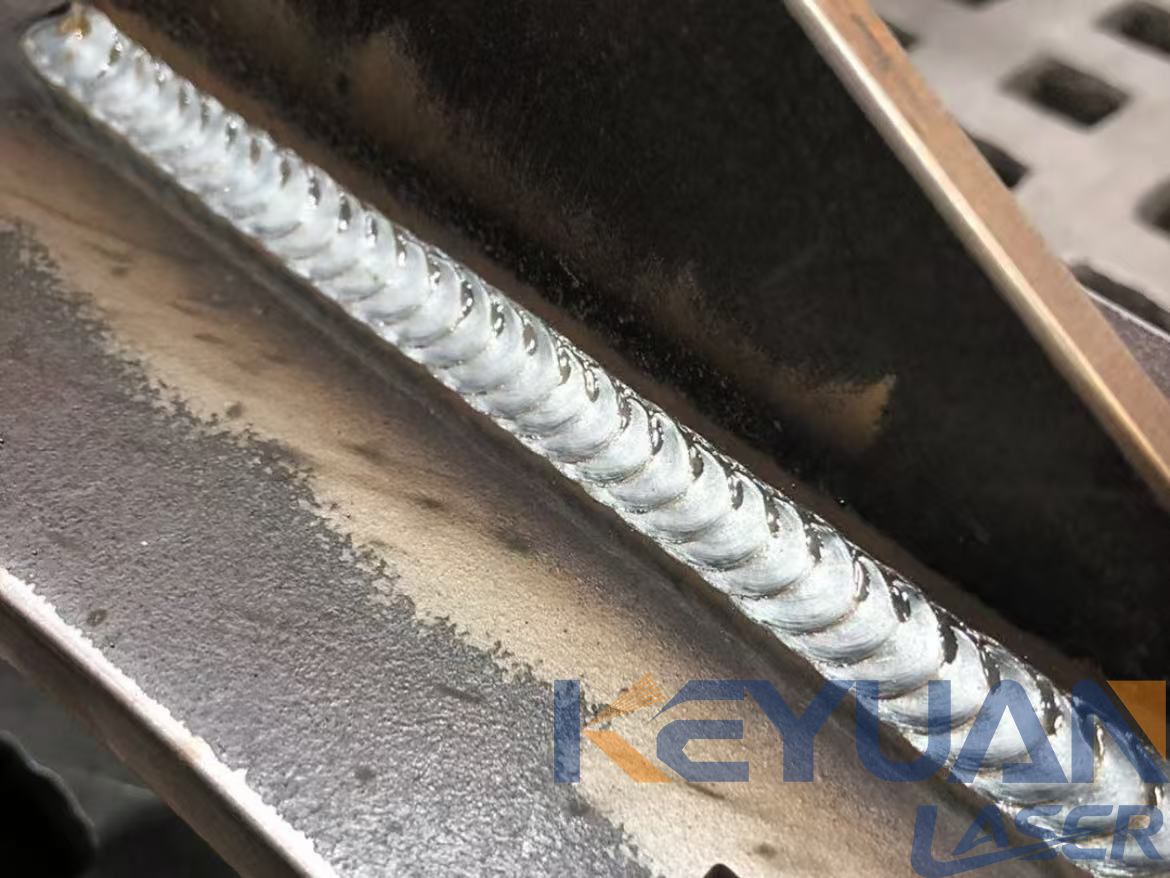
Die Berechnung funktioniert nur, wenn das Volumen real ist. Sinkt man auf 100 m Naht pro Monat, braucht dieselbe Maschine zwei bis drei Jahre, um sich zu amortisieren; dann stützt sich der Fall auf die Qualität und auf den Schweißer, den man nicht einstellen kann, statt auf eingesparte Stunden.
Für eine feste Station, statt die Maschine zum Werkstück zu bringen, ein
Multifunktions-Laserschweißgerät
deckt Schweißen, Schneiden und Reinigen mit einem Kopf ab, was hilft, wenn das Reinigen vor dem Schweißen Teil derselben Aufgabe ist. In einer Produktionszelle mit gleichmäßigen Einschaltdauern
wassergekühltes Laserschweißen
hält seine Leistung über eine Acht-Stunden-Schicht besser als ein luftgekühltes Gerät, was wichtig ist, wenn Teil fünfzig zu Teil eins passen muss.
Wo die Teile nicht zur Werkbank gebracht werden können, sollten Sie
luftgekühltes Laserschweißen
und die
Laser-Schweißgerät mit Stickstoffgenerator
, bei dem der Kühler und die Gasflasche aus dem Transporter entfernt werden. Vor-Ort-Arbeiten werden in unserem Hinweis zu
Vor-Ort-Metallreparatur
ausführlicher behandelt, und Dünnblecharbeiten im
Fallbeispiel zum Schweißen von Nähten an dünnen Edelstahlschränken
.
FAQ
Kann ein Laser-Schweißgerät TIG vollständig ersetzen?
Nein. Es ersetzt einen Teilbereich: dünnes bis mittleres Blech, wiederholbare Verbindungen, gute Passung, flache oder horizontale Position. Dickblech, Rohrwurzeln, Reparaturarbeiten und Verbindungen in Zwangslage bleiben bei TIG und MIG.
Ist eine Laserschweißnaht stärker als eine TIG-Schweißnaht?
Nicht standardmäßig. Ein Laser-Keyhole erzeugt eine tiefe, schmale Einschmelzung, die bei gleicher Materialstärke oft besser ist als WIG, aber der Vorteil verschwindet, sobald die Passung schlecht ist und es zu Bindefehlern kommt. Die Festigkeit hängt vom Verfahren und der Passung ab, nicht von der Wärmequelle.
Brauche ich trotzdem Zusatzdraht?
Bei einer engen, quadratischen Stumpfnaht in 1,5 mm Blech nicht. Sobald Sie eine Spalt überbrücken, dickere Querschnitte schweißen oder Aluminium schweißen, hilft Draht. Die meisten Handsysteme akzeptieren 0,8 bis 1,2 mm Draht, und die Wobble-Pistole plus Drahtvorschub machen das Verfahren in einer realen Fertigungswerkstatt praktikabel.
Braucht das Laserschweißen eine Sicherheitseinhausung?
Ja. Es ist ein Laser der Klasse 4. Festinstallationen gehören in eine verriegelte Einhausung, und Handarbeiten benötigen eine abgeschirmte Zelle oder Laservorhänge sowie eine auf die Wellenlänge abgestimmte Schutzbrille, wobei Reflexionen zu berücksichtigen sind. Absaugung an der Düse ist für Rauch und Metalldampf erforderlich.
Muss ich die Fuge trotzdem reinigen?
Ja. Öl, Oxid und Walzzunder verändern alle, wie der Strahl in das Metall einkoppelt, und Verunreinigungen sind eine der häufigeren Ursachen für Porosität. Wo Teile rostig ankommen, entfernt eine
gepulste Laserreinigungsmaschine
das Oxid in derselben Zelle, ohne Schleifmittel oder Lösungsmittel.
Die Kurzfassung
Das Laserstrahlschweißen nimmt dem WIG- und MIG-Schweißen dünnes bis mittleres Blech, lange wiederholbare Nähte und optisch ansprechenden Edelstahl ab, mit deutlich weniger Verzug und kaum oder gar keinem Schleifen. Es verliert bei dicken Platten, schlechter Passung und Arbeiten außerhalb der Position, und es setzt voraus, dass Ihre Teile gleichbleibend sind. Kaufen Sie es für einen definierten Ausschnitt der Arbeit, behalten Sie die WIG-Geräte, und die Amortisation liegt bei echtem Volumen innerhalb eines Jahres.
label:
related news


E-Mail-Adresse:
Hotline:
Copyright © 2012-2026 Keyuan Laser Alle Rechte vorbehalten










