 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

UV-Laserbeschriftung: Kaltbeschriftung für Kunststoffe, Glas und Leiterplatten
release time:
2026-10-09
Bei 355 nm bricht ein UV-Laser Polymerbindungen auf, anstatt sie zu schmelzen – so beschriftet er PC, HDPE und Glas ohne Vergilbung. Wo es dennoch scheitert und warum.
Ein deutscher Verpackungshersteller hat uns letztes Jahr schwarze Polycarbonat-Steckverbinder geschickt. Sein 20-W-Faserbeschrifter hatte jede Seriennummer in einen Krater gebrannt, und der Kunststoff um den Text vergilbte und bekam innerhalb einer Woche Spannungsrisse.
Polycarbonat absorbiert bei 1064 nm fast nichts, sodass der Strahl die Wärme in die Masse abgab. Der Fehler lag an der Wellenlänge, nicht an der Leistung.
Bei 355 nm bleibt derselbe Steckverbinder in der Halterung kühl und trägt einen weißen Code, der einen Alkoholwischtest übersteht. Dieser Wechsel ist es, was
UV-Laserbeschriftung
bedeutet, und er kostet zwei- bis dreimal so viel wie ein äquivalenter Faserbeschrifter.
Warum 355 nm schneidet statt kocht
Ein 1064-nm-Faserphoton trägt 1,17 eV. Ein 355-nm-Photon trägt 3,49 eV, fast dreimal so viel, innerhalb eines Pulses von wenigen Nanosekunden.
Die Polymerchemie setzt die Messlatte. Eine Kohlenstoff-Kohlenstoff-Rückgratbindung benötigt etwa 3,6 eV zum Bruch, eine C-Cl-Bindung 3,4 eV, eine C-N-Bindung nahe 3,0 eV, und ein 355-nm-Photon liegt genau an dieser Schwelle. Wo sich zwei Photonen im Fokus überlagern, liegt die Energie darüber, sodass das Polymer in flüchtige Fragmente zerfällt, anstatt zu schmelzen. Die Branche nennt das Kaltlaserbeschriftung.
Die Faser nimmt den anderen Weg. Kunststoffe und klares Glas sind bei 1064 nm nahezu transparent, sodass sich die Energie als Wärme ausbreitet und die Abtragung zur thermischen Ablation wird: eine wieder erstarrte Haut und eine wärmebeeinflusste Zone von mehreren hundert Mikrometern Tiefe. Bei einer 2 mm dicken Wand verzieht das das Bauteil.
Der Fokus ist der zweite Vorteil. Die Spotgröße skaliert mit der Wellenlänge, sodass ein UV-Strahl durch dieselbe 110-mm-Linse auf etwa ein Drittel des Durchmessers eines Infrarotstrahls trifft, 10 bis 20 µm.
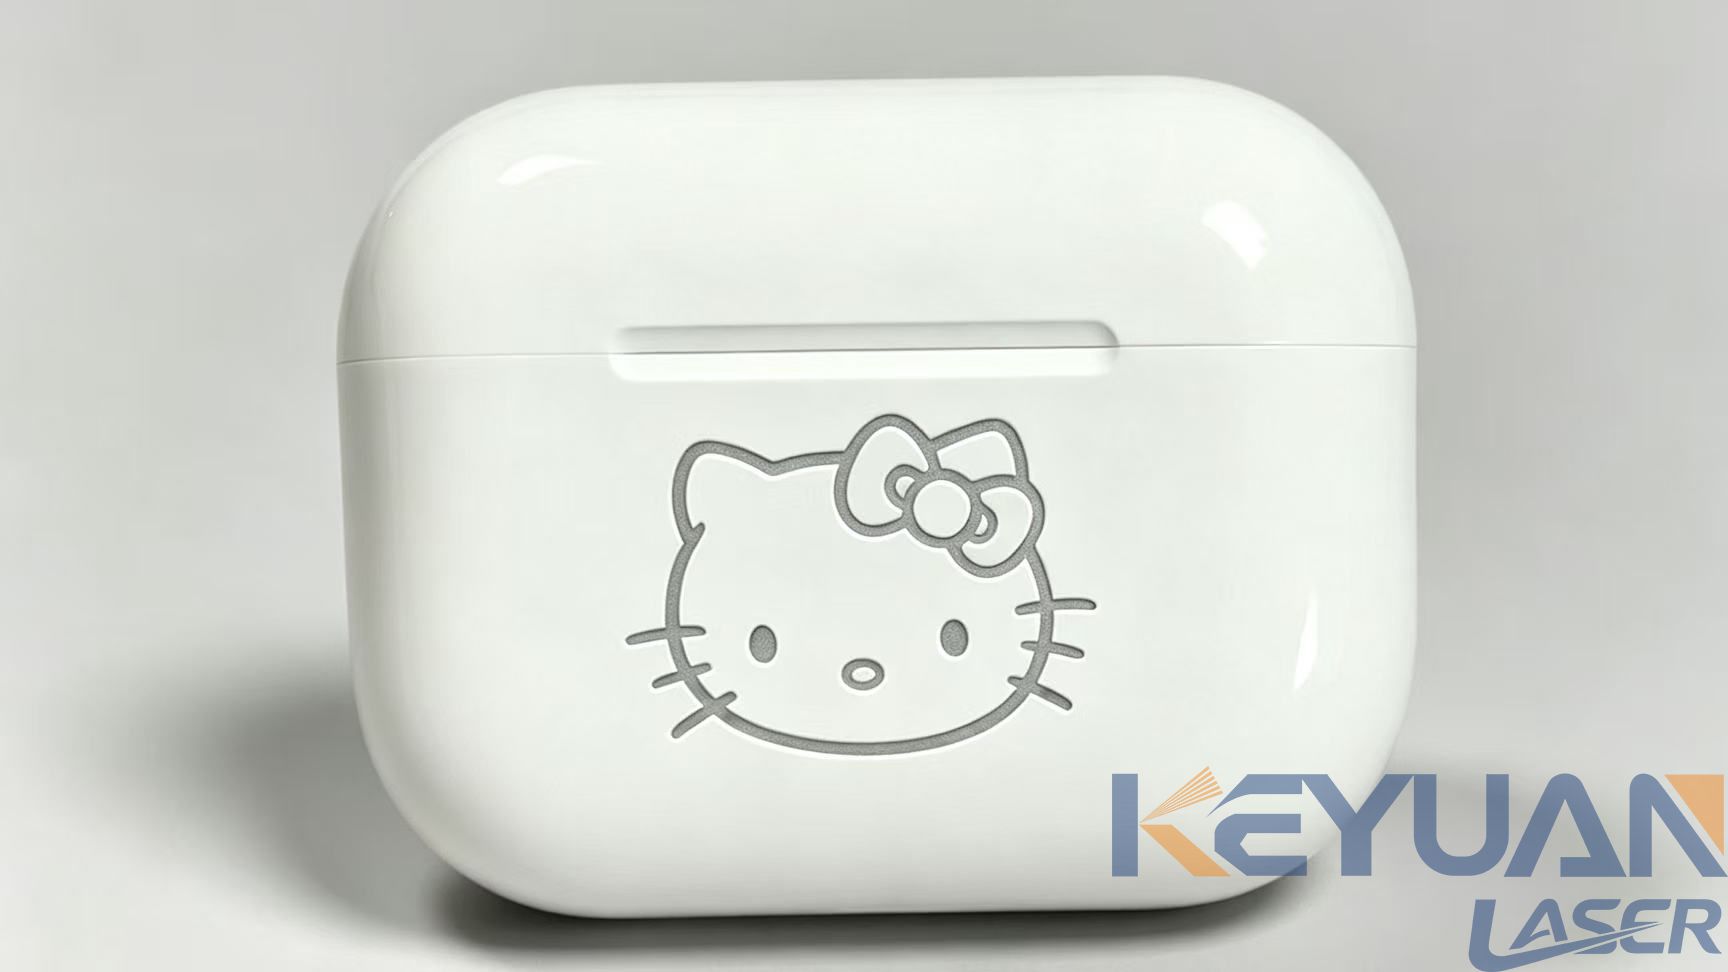
Was UV gut markiert – und die Polyolefin-Überraschung
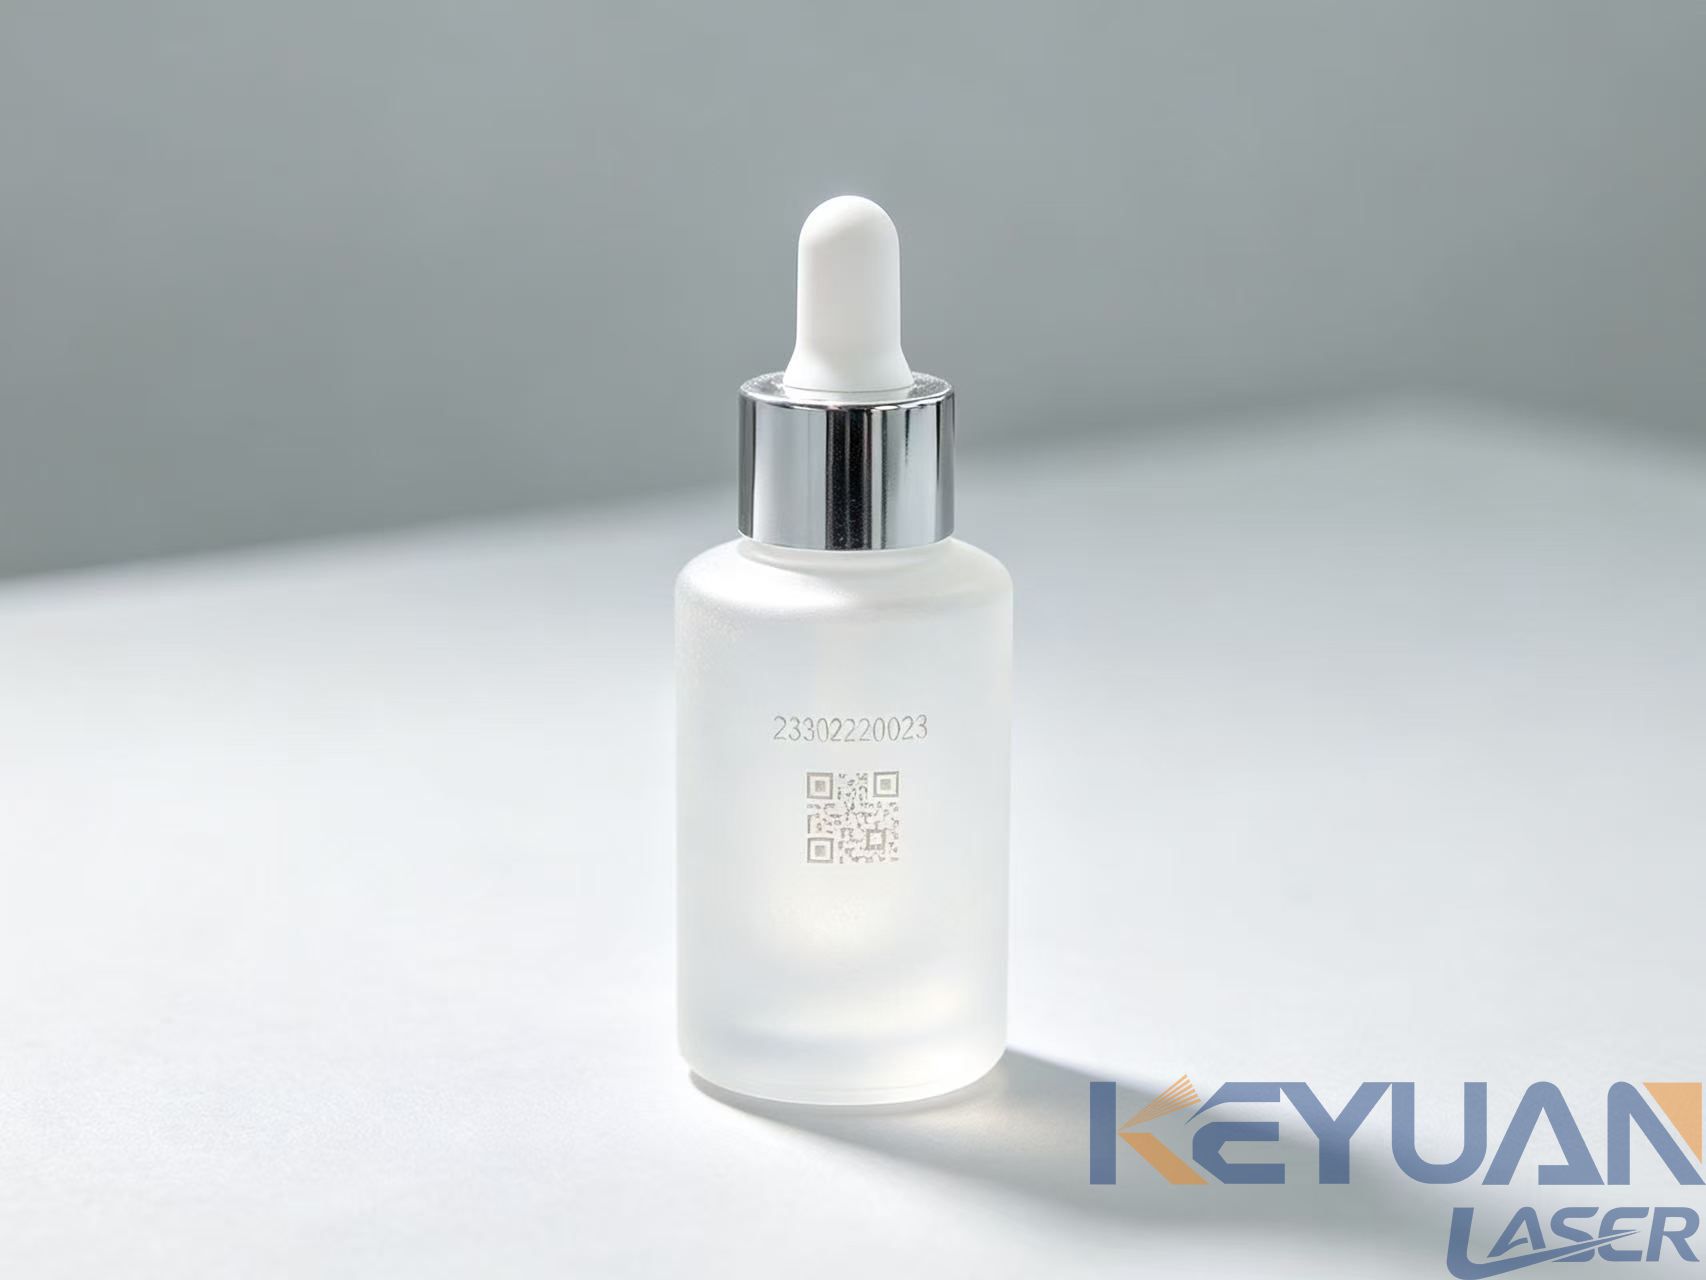
ABS, PC, PS, PET und Hart-PVC erzielen von sich aus hohen Kontrast – weiß auf dunklen Typen und dunkel auf naturbelassenen – durch kontrollierte Oberflächenzersetzung statt durch Pigment. Eine UV-Lasergravurmaschine für Glas hinterlässt eine matte, fühlbare Markierung ohne die Mikrorisse, die beim Ritzen entstehen. Eloxiertes Aluminium, Pulverbeschichtung, lackierter Stahl und PCB-Lötstopplack lassen sich bei sehr geringer Leistung bis zu einer kontrollierten Tiefe abtragen, wobei fotostrukturierbarer Lötstopplack UV-empfindlich ist und ein Validierungsmuster erfordert. PE- und PVC-Schläuche, PET-Blisterfolie und beschichtete Folie lassen sich sauber markieren – hier landet der Großteil der Laserbeschriftungsprojekte für Medizinproduktverpackungen.
Dann gibt es die Gruppe, die viele überrascht. Reines HDPE und PP markieren bei 355 nm nichts Brauchbares, ebenso wenig bei 1064 nm, weil das Harz dort keine Absorption und keinen Chromophor für eine Reaktion aufweist. Auf einer schwarzen HDPE-Kappe erhält man einen schwachen, glänzenden Kratzer.
HDPE-Lasermarkierung wird erst dann real, wenn das Harz ein laserempfindliches Additiv enthält: ein Masterbatch, das mit 0,5 bis 2 Gewichtsprozent dosiert und vor dem Spritzgießen in das Granulat eingemischt wird. Schichtdoppelhydroxid- und Metallsalz-Pakete sind die übliche Chemie.
Das ist also eine Designentscheidung, keine Einkaufsentscheidung. Wenn bereits 500.000 Kappen im Lager liegen, eine
UV-Lasermarkierungsmaschine
für Kunststoff wird sie nicht ausreichen. Drucken Sie ein Etikett oder sehen Sie sich die
Maschinen, die wir für Kunststoffteile bauen
.
Leistung und Feldergröße: Was jedes Watt tatsächlich bringt
UV-Quellen dieser Klasse gibt es mit 3, 5, 10 und 15 W. Die Wattzahl bestimmt, wie viel Material Sie pro Sekunde umsetzen, nicht wie fein die Markierung ist; das macht das Objektiv.
| Leistung | Wofür es geeignet ist | Wo es an seine Grenzen stößt | Systempreis |
|---|---|---|---|
| 3 W | Feiner Text auf Schläuchen, kleine 2D-Codes, dünne Beschichtungen | Gefüllte Flächen über 10x10 mm, und Glas ist langsam | USD 6.000-9.000 |
| 5 W | Der Standard für Kunststoffe und beschichtete Metalle | Glasmatierung über 0,1 mm, Linien mit hohem Volumen | USD 8.000-13.000 |
| 10 W | Dieselben Markierungen bei doppelter Geschwindigkeit, schwerere Glasbearbeitung | Dunkles Polycarbonat erwärmt sich, wenn der Arbeitszyklus hochgefahren wird | USD 13.000-18.000 |
| 15 W | Gefüllte Logos, dichte PCB-Markierung, hoher Durchsatz | Dünnfilm-Substrate und die Modulkosten | USD 17.000-24.000 |
Die Feldgröße ist der Punkt, an dem Käufer enttäuscht werden. Ein Objektiv mit F=110 mm liefert etwa 70x70 mm, F=160 mm liefert 110x110 mm und F=254 mm erreicht 175x175 mm, wobei der Spot von 15 µm auf 40 µm wächst, wenn die Leistungsdichte sinkt.
Der Kompromiss ist unvermeidlich. Ein 2-mm-Code verlangt das kurze Objektiv, eine 150-mm-Flasche das lange, und alles dazwischen erfordert zwei indexierte Durchläufe und eine sichtbare Naht.
Geschwindigkeit, Zykluszeit und wo der Durchsatz wirklich hingeht
Die Galvo-Geschwindigkeit läuft von 700 bis 2.000 mm/s und bestimmt fast nie Ihre Ausgabe.
Die Durchschnittsleistung tut es. Bei 5 W haben Sie jede Sekunde ein festes Energiebudget, und der Schraffurabstand verbraucht es: Ein Schraffurabstand von 0,03 mm über einen gefüllten Block von 10x10 mm bedeutet etwa 330 Durchgänge, und 0,01 mm verdreifacht die Zeit. Ein 2x2 mm Data Matrix landet in 0,2 bis 0,4 Sekunden, ein 20x20 mm Logo in 4 bis 8 Sekunden und eine 40 mm mattierte Flasche in 6 bis 12 Sekunden bei 10 W.
Die Handhabung kommt obendrauf. Auf einem manuellen Arbeitsplatz wird aus einer 6-Sekunden-Markierung ein 20-Sekunden-Zyklus, sobald Sie die Tür öffnen, das Teil einlegen und schließen. Mit einem geteilten Kopf über einem Förderband ist die Laserzeit die Zykluszeit, und derselbe Kopf verarbeitet 8.000 bis 15.000 kleine Teile pro Stunde.
Kontraststeuerung und Rauchabsaugung
Auf schwarzem PC oder schwarzem ABS ist die weiße Markierung ein Schaum. Der Strahl zersetzt eine dünne Oberflächenschicht, und das entweichende Gas hinterlässt Mikrohohlräume, die Licht zurückstreuen. Halten Sie die Energie pro Puls niedrig, erhöhen Sie die Frequenz auf 60 oder 100 kHz und führen Sie drei Durchgänge bei 40 Prozent Leistung statt einen bei 90 Prozent aus. Ein heißer einzelner Durchgang hinterlässt einen erhabenen Grat und Abplatzungen innerhalb von Monaten.
Hell und natürlich eingefärbte Kunststoffe karbonisieren und werden dunkel. Eine Schraffurdichte von 0,01 bis 0,02 mm ergibt ein geschlossenes Feld, und ein Fokusversatz von 0,1 bis 0,3 mm verbreitert den Spot und glättet den Ton.
Zur Haltbarkeit gehört ein ehrlicher Satz: Eine geschäumte weiße Markierung ist nicht so verschleißfest wie eine in Edelstahl eingebrannte Fasermarkierung. Wischen Sie sie mit Alkohol ab und testen Sie sie mit Klebeband, bevor Sie eine Kennzeichnungslebensdauer von zehn Jahren versprechen.
Absaugung ist nicht optional. PVC besteht zu etwa 57 Gewichtsprozent aus Chlor und setzt beim Abtragen Chlorwasserstoff frei, und HCl plus Feuchtigkeit ergibt Salzsäure. Diese greift Linsenvergütungen und Galvo-Spiegel an. Wir haben gesehen, wie ein 10-W-Kopf bei nicht abgesaugtem PVC innerhalb eines Jahres sein Austrittsfenster verlor, daher benötigt PVC eine alkalische Waschstufe und einen eigenen Kanal.
ABS gibt Styrol und Acrylnitril ab, PC setzt Phenolspuren frei, und beide erfordern HEPA H13 plus Aktivkohle. Dimensionieren Sie auf 200 bis 400 m3/h an der Düse, nicht auf den 60 m3/h starken Absauger, der in einem billigen Gehäuse mitgeliefert wird.
Lebensdauer der Quelle und Maschinenkonfiguration
Eine 355-nm-Quelle hält nicht so lange wie ein Fasermodul. Rechnen Sie mit 15.000 bis 20.000 Stunden bei Nennleistung, gegenüber etwa 100.000 Stunden bei Faser.
Die Leistung lässt nach, bevor sie ganz aufhört. Bei etwa 12.000 Stunden beginnen Sie, die Leistung leicht zu erhöhen, um den Kontrast zu halten, also protokollieren Sie Ihre Inbetriebnahme-Einstellungen und prüfen Sie alle 2.000 Stunden nach.
Der Austausch ist der Kostenpunkt, der viele überrascht. Ein 5-W-Modul kostet 2.500 bis 4.000 USD und ein 10-W-Modul 4.000 bis 7.000 USD, plus Einbau: 20 bis 30 Cent pro Stunde über die Nennlebensdauer, vernachlässigbar an einer Zwei-Schicht-Linie und schwer zu rechtfertigen bei vierzig Teilen pro Tag.
Auch die Konfiguration ist wichtig. Ein Desktop-Gerät vereint Laser, Galvo und Steuerung in einem Gehäuse hinter einer manuellen Tür, was sich für Chargenarbeit an kleinen Teilen eignet. Ein geteilter Kopf sitzt an einem 2 bis 3 m langen Kabel, sodass er in einem Sicherheitsgehäuse montiert, über einem Förderband positioniert oder an einem Roboterarm aufgehängt werden kann, und Käufer, die in eine Linie integrieren, wählen meist den
geteilten UV-Markierkopf
.
FAQ
Wie lange hält eine UV-Laserquelle?
Rechnen Sie mit 15.000 bis 20.000 Stunden bei Nennleistung. Die Ausgangsleistung nimmt ab etwa 12.000 Stunden allmählich ab, sodass Sie die Leistung leicht erhöhen müssen, um den Kontrast zu halten.
Kann ein UV-Laser HDPE ohne Additive markieren?
Nein, und das ist das Missverständnis, mit dem wir am häufigsten zu tun haben. Reines HDPE und PP haben keine Absorption bei 355 nm, sodass Sie statt einer lesbaren Markierung nur einen schwachen glänzenden Kratzer erhalten. Die Lösung ist ein Masterbatch mit 0,5 bis 2 Gewichtsprozent.
Welche Leistung benötige ich für Kunststoffe?
5 W deckt die meisten Kunststoff- und beschichteten Metallmarkierungen ab, einschließlich medizinischer Schläuche und kleiner 2D-Codes. Wechseln Sie zu 10 W für höheren Durchsatz oder schwerere Glasbearbeitung. 3 W reicht bei gefüllten Flächen nicht aus, und 15 W verursacht höhere Modulkosten.
Verursacht UV-Markierung Oberflächenschäden?
Weniger als Infrarotmarkierung, aber nicht null. Die Wärmeeinflusszone (HAZ) liegt typischerweise bei 10 bis 50 µm, und das Werkstück verlässt die Vorrichtung bei Umgebungstemperatur, weshalb das Verfahren für dünne Wände geeignet ist. Validieren Sie dennoch: Alkoholwischtest, Klebebandtest, Abriebspezifikation.
Kann ein UV-Laser Metall markieren?
Bei beschichtetem und eloxiertem Metall ja, und das äußerst gut. Blankes Metall ist ein anderes Thema: UV erzeugt eine flache Markierung von wenigen Mikrometern Tiefe mit mäßigem Kontrast. Für tiefe Gravuren, große Teile oder Metallmarkierung in hohen Stückzahlen ist eine Faser- oder MOPA-Quelle das richtige Werkzeug.
Wo UV verliert und was es ersetzt
Wenn Sie 0,3 mm Gravurtiefe in 3 mm Stahl benötigen, ist UV nicht die Antwort. Ein UV-Kopf trägt pro Durchgang Mikrometer von Metall ab, während eine Faserquelle Zehntelmillimeter abträgt. Farbarbeiten auf Edelstahl gehören zu einer
MOPA-Lasermarkierungsmaschine
, die eine Chromoxidschicht aufbaut, die Sie über die Pulsbreitensteuerung abstimmen.
Die Größe ist die andere Grenze: Ein 175x175 mm Feld ist die Obergrenze für einen Galvo-Kopf, sodass ein 400 mm Panel eine Faseraufgabe ist.
Wo UV punktet, sind die Aufgaben, an denen andere Verfahren scheitern. Gegenüber den drei, die es üblicherweise ersetzt, stellt sich die Wirtschaftlichkeit so dar.
| Verfahren | Rüstaufwand pro Design | Kosten pro Teil | Haltbarkeit | Wo es punktet |
|---|---|---|---|---|
| UV-Laser | Keine, eine Vektordatei | Nahezu null nach CAPEX | Dauerhaft, alkoholbeständig | Variable Daten, hitzeempfindliche Teile |
| Tampondruck | USD 150-400 pro Platte | USD 0,02-0,08 plus Tinte | Abnutzung, lösemittelempfindlich | 3D-Formen, deckende Farben auf hellem Kunststoff |
| Tintenstrahl (CIJ/TIJ) | Gering, kein Werkzeug | USD 0,002-0,02 | Schlecht, lässt sich mit Alkohol abwischen | Datums- und Chargencodes auf Sekundärverpackung |
| Heißprägen | 200–600 USD pro Stempel | 0,01–0,05 USD für Folie | Gut | Ein festes Design bei sehr hoher Stückzahl |
Rechnen Sie zuerst. Eine UV-Anlage für 11.000 USD gegenüber Heißprägung zu 0,03 USD pro Teil erreicht den Break-even bei etwa 370.000 Teilen; unter 50.000 Teilen pro Jahr fahren die meisten Betriebe, die wir anbieten, mit dem Drucken besser.
Bei einem Gerät der Klasse II entscheidet das regulatorische Argument vor der Rechnung. Die Markierung muss Transport, Sterilisation und Handhabung durch den Endanwender überstehen und ohne Tinte erzeugt werden, die in die sterile Barriere migrieren kann.
Senden Sie uns Material, Markierungsgröße und Stückzahl pro Schicht, und wir sagen Ihnen, ob UV geeignet ist. Wenn die Antwort ein Faserlaserkopf ist, sagen wir es Ihnen.
label:
related news


E-Mail-Adresse:
Hotline:
Copyright © 2012-2026 Keyuan Laser Alle Rechte vorbehalten










